Hatékony hegesztés utáni tisztítási módszerek hegesztett alkatrészek esztétikai megjelenésének javítására Mechanikai tisztítás: söprés, csiszolás és polírozás technikái A mechanikai tisztítás fizikailag eltávolítja a felületi oxidréteget, a fröccsenő anyagot és a színváltozást csiszoló eszközök segítségével – így...
További megtekintés
Miért kell a vásárlóknak értelmezniük a CNC alkatrészrajzokat – nemcsak jóváhagyniuk őket A passzív rajzjóváhagyás rejtett költségei: újrafeldolgozás, késedelmek és szállítókkal való viták Amikor a vásárlók CNC alkatrészrajzokat küldenek tovább anélkül, hogy ellenőriznék műszaki érvényességüket, apró hibák...
További megtekintés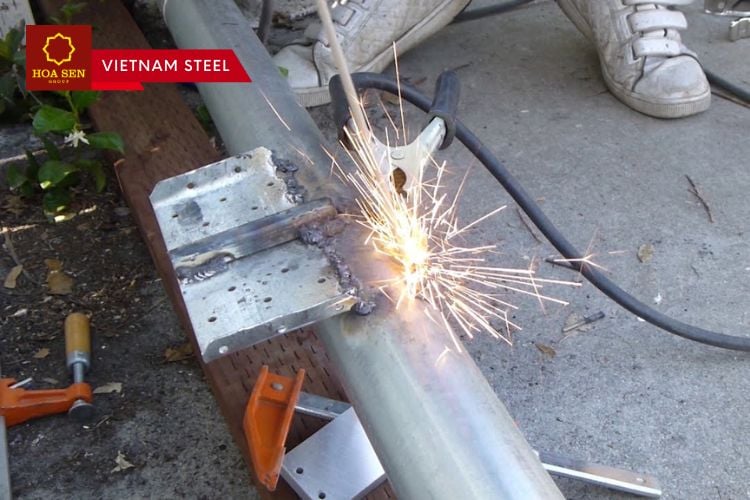
Hegesztési minőség és szerkezeti integritás: A alkatrész teljesítményének alapja. A szerkezeti integritás meghatározza egy alkatrész képességét arra, hogy ellenálljon az üzemeltetési terheléseknek hibák nélkül – és a hegesztési minőség közvetlenül meghatározza ezt a képességet minden…
További megtekintés
Miért fontos a CNC árajánlat megbízhatósága az áron túl? A kezdeti, alacsony CNC árajánlatok gyakran rejtett költségeket takarnak – például gyártási késéseket, újrafeldolgozást és minőségi instabilitást –, amelyek közvetlenül károsítják a programok ütemtervét és a nyereségmarzsot. Tanulmányok szerint a gyártók harmadá...
További megtekintés
A hegesztési pont mérete és geometriája: a domináns hegesztési szilárdsági tényező. A hegesztési pont képződése közvetlenebbül szabályozza a végső hegesztési szilárdságot, mint más folyamatparaméterek. Hogyan határozza meg a hegesztési pont átmérőjének és vastagságának aránya a terheléseloszlást és a törési módot. Egy pontos di...
További megtekintés
Az anyag, a vastagság és a funkcionális követelmények a hegesztési eljárás kiválasztásakor. Anyagkompatibilitás: a hegesztési eljárások összeegyeztetése rozsdamentes acél, alumínium és szénacél esetén. Az anyagkompatibilitás az alapvető szempont a hegesztési eljárás kiválasztásakor...
További megtekintés
Additív gyártás: a prototípuskészítéstől a tanúsított termelési alkatrészekig való skálázás. A tervezésvezérelt 3D nyomtatás lehetővé teszi a gyártók számára, hogy gyorsan iteráljanak kis sorozatszámú, nagy változatosságú alkatrészeket drága szerszámok nélkül. A mérnökök több tervezési változatot is gyárthatnak...
További megtekintés
A rossz lemezmetalldesign gyártási kivitelezhetőségének valódi költségei: Gyártási késések a javítási ciklusokból és mérnöki változtatási rendelésekből (ECO). Amikor a lemezmetalldesignok hiányosan gyártási kivitelezhetőséggel rendelkeznek, minden iteráció gyakran aktivál egy hivatalos mérnöki változtatási rendelést (ECO)…
További megtekintés
Miért torzul a vékony lemezfémdarab hegesztés közben: hőmérsékleti és mechanikai okok A vékony lemezfémdarab hegesztése során fellépő torzulás két összefüggő erő hatására jön létre: egyenetlen hőtágulás és hőhúzódás, valamint a maradékfeszültségek felszabadulása vagy felhalmozódása. Amikor helyileg...
További megtekintés
Mit jelent valójában a tűréshatár-vezérlés az egyedi alkatrészek gyártásában A tűréshatár-vezérlés az egyedi alkatrészek gyártásában a megengedhető eltéréseket határozza meg a méretekben és geometriai jellemzőkben – így biztosítva a funkcionális illeszkedést, megbízható működést és rendszerszintű...
További megtekintés
Az összehasonlítási módszer öt oszlopa Minden tájékozott gyártási módszer-összehasonlításnak öt elhanyagolhatatlan oszlopra kell épülnie: költség, bonyolultság, mennyiség, tűréshatár és anyagkompatibilitás. A költség gazdasági keretet határoz meg – beleértve...
További megtekintés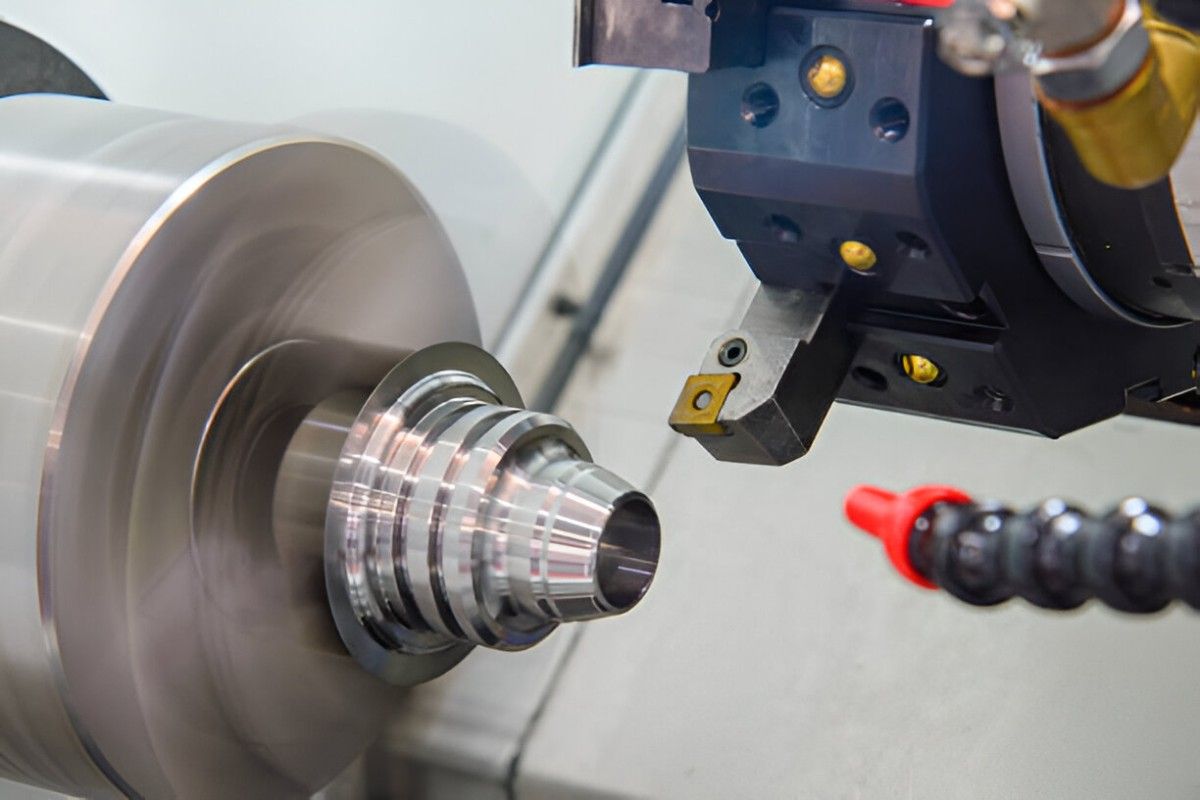
Geopolitikai és ellátási láncra vonatkozó kockázatok a nagyüzemi autóipari fémgyártásban Koncentrációs kockázatok: kobalt esetében a Kongói Demokratikus Köztársaság (DRC), ritkaföldfémek esetében Kína A nagyüzemi autóipari fémgyártás döntően egy szűk földrajzi forráskörre támaszkodik. T...
További megtekintés Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
