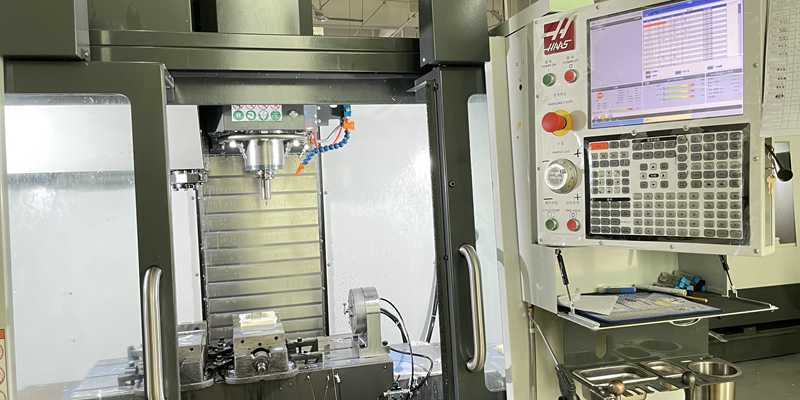
A prototípustól a gyártásig vezető átmenet megértése: szakaszok, kockázatok és valóságok – A kritikus szakaszok feltérképezése: a funkcionális érvényesítéstől a folyamatstabilitásig A prototípustól a sorozatgyártásig vezető út négy szigorúan szabályozott, kapukkal ellenőrzött szakaszon keresztül vezet...
További megtekintés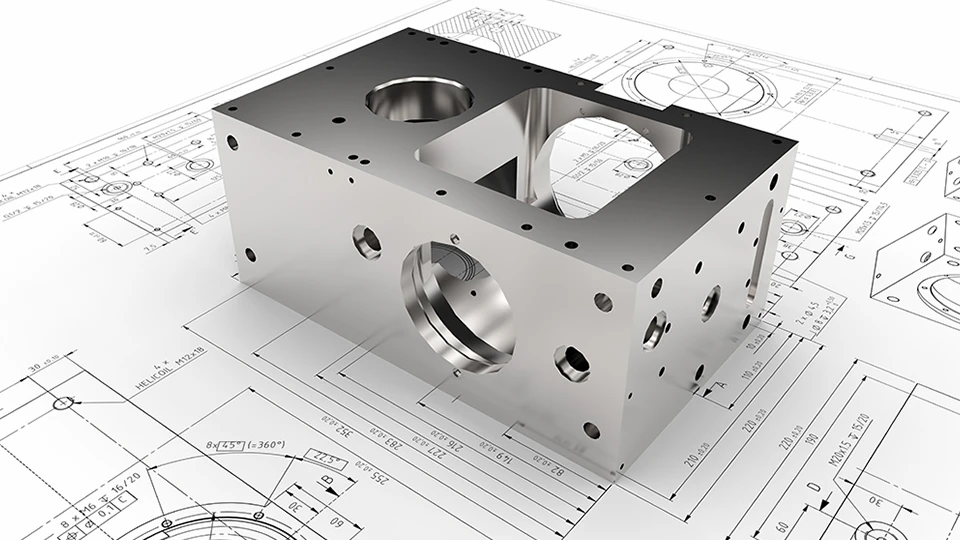
A tűrések nemlineáris hatása a gyártási költségek csökkentésére – A minimális tűrés-módosítások exponenciálisan magasabb megmunkálási költségekhez vezetnek: ±0,13 mm (±0,005 hüvelyk) alatti eltérések drámaian megnövelik a gyártási költségek csökkentésének költségét...
További megtekintés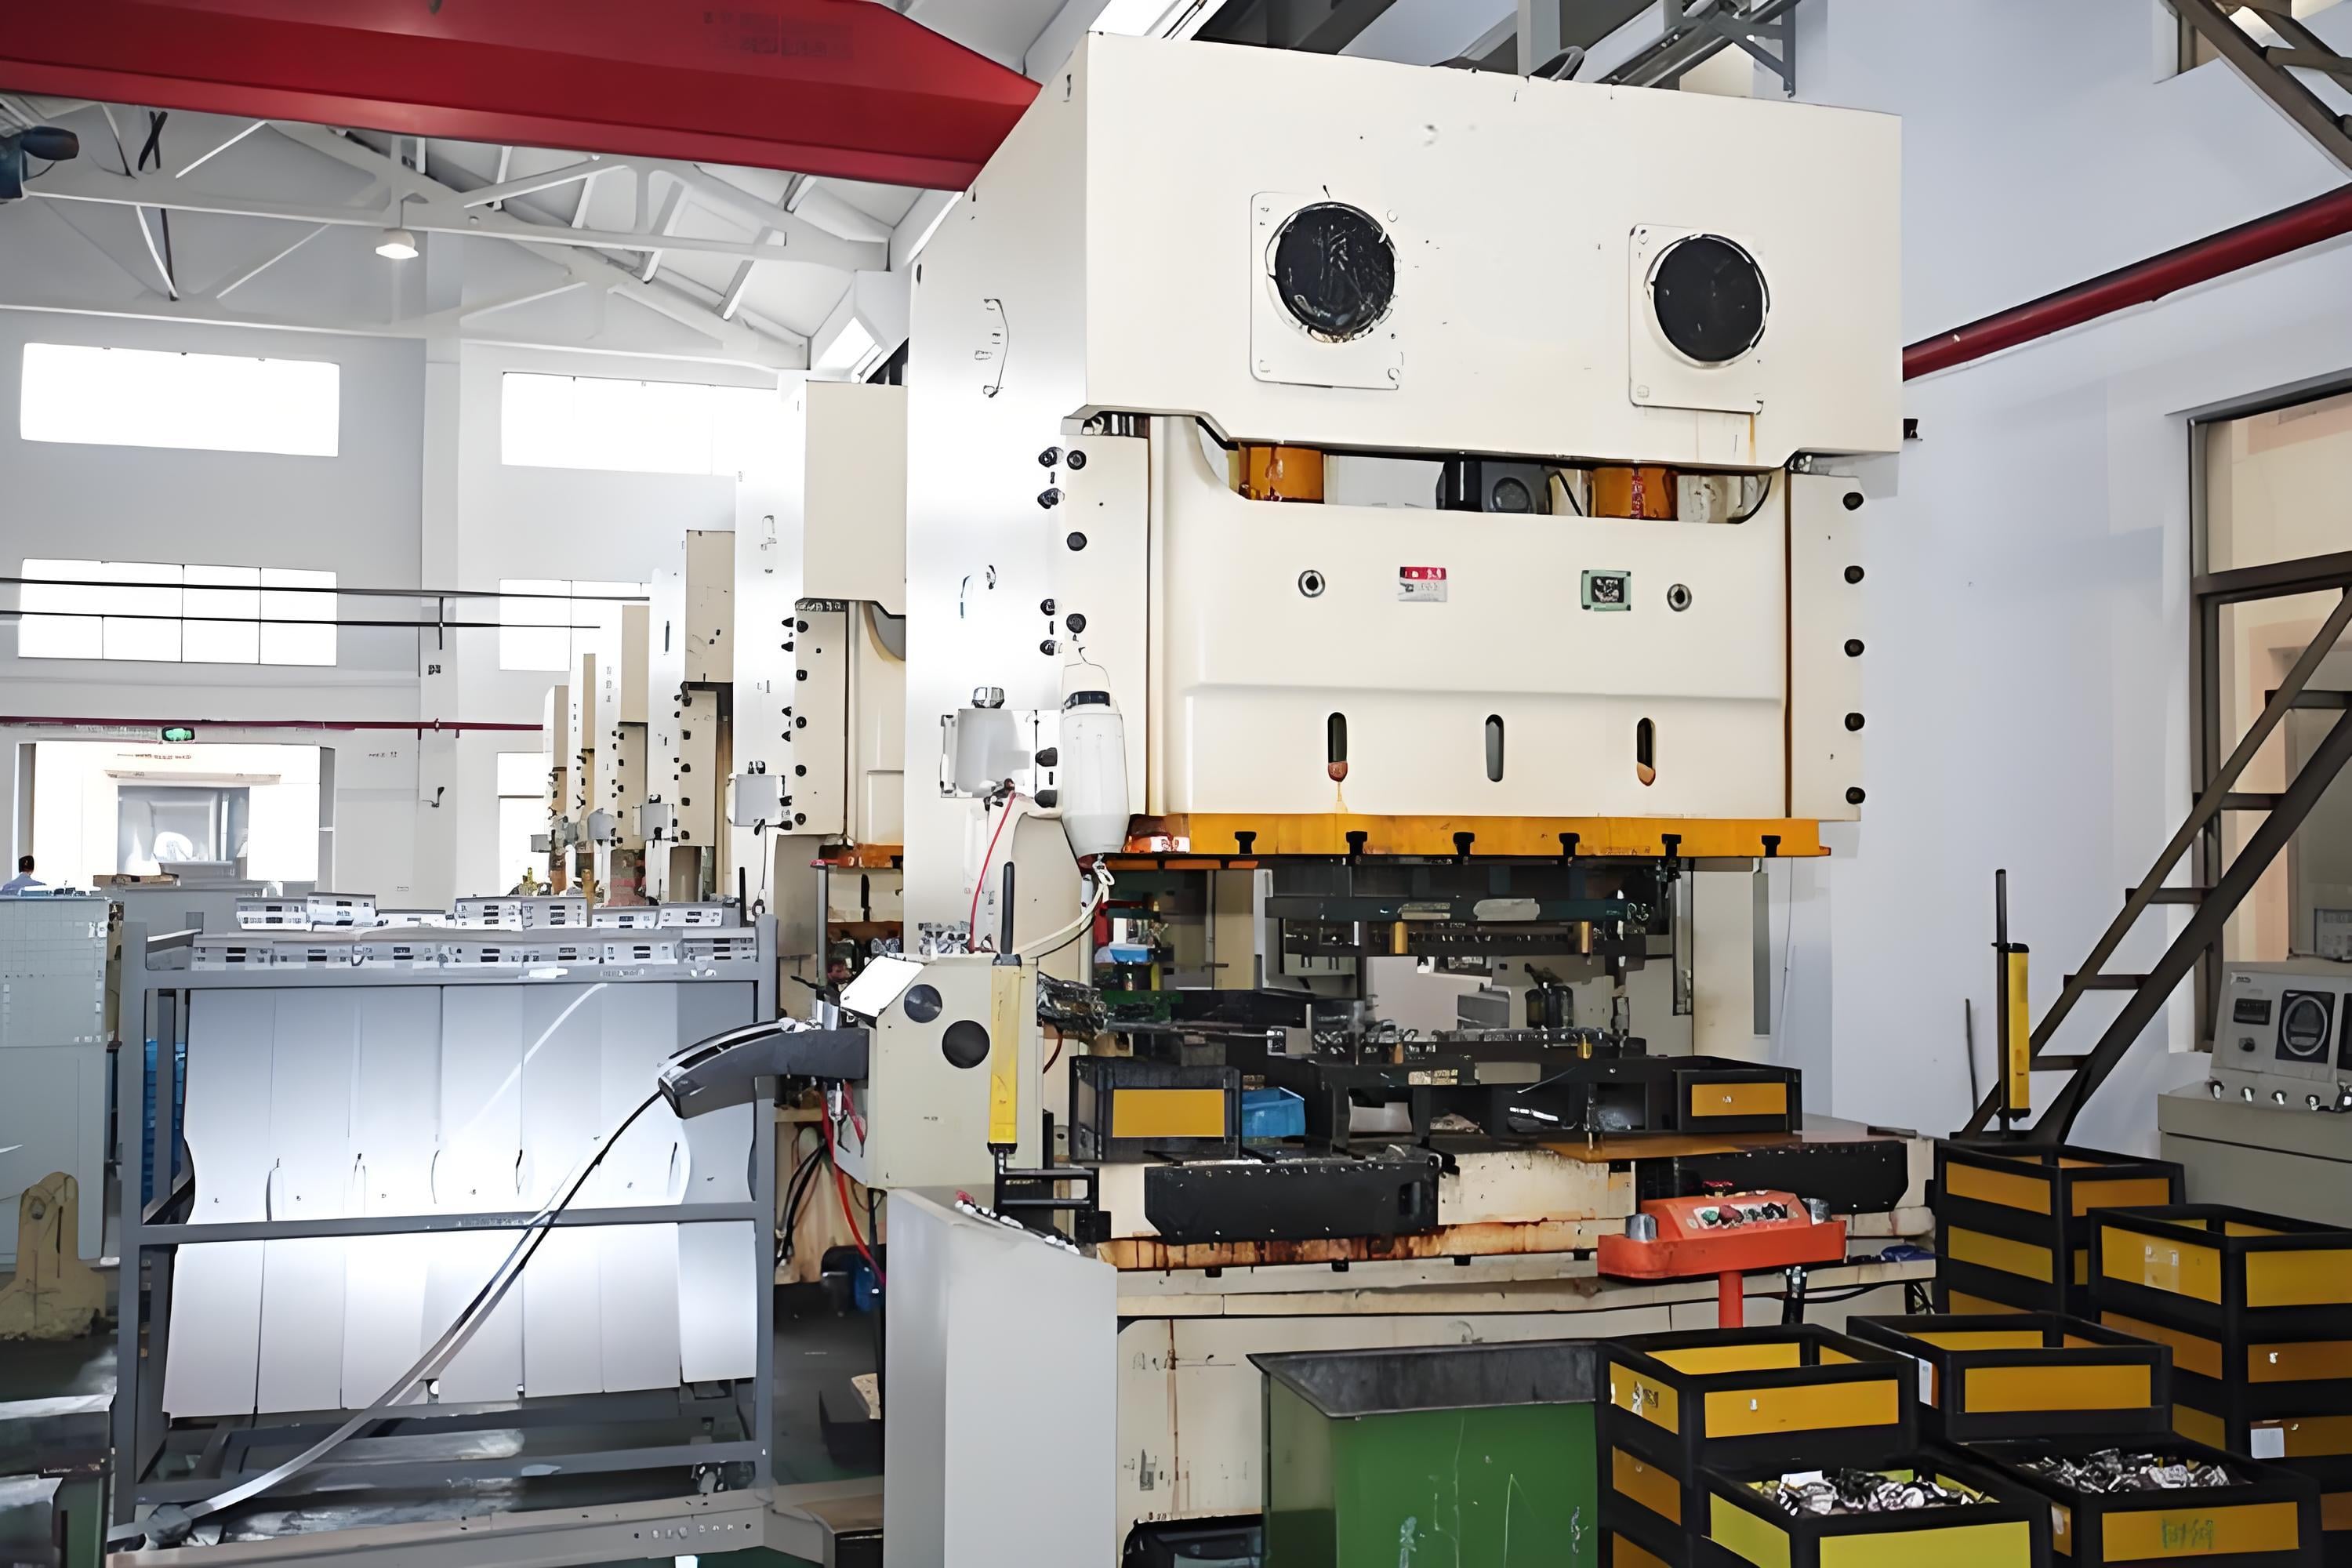
Hőhatások: A méreteltérés fő oka a gyártásban A gépek és munkadarabok hőtágulása hosszabb ciklusok alatt A forgóorsó forgása, a vágási súrlódás és a motor működése által keltett hő a méreteltérés domináns okozója...
További megtekintés
A végső felhasználási követelmények határozzák meg a bevonat teljesítményének nem negotiálható küszöbértékeit Funkcionális meghibásodás példája: orvosi eszközök korróziója sóoldatos környezetben + elégtelen passziválás Egy rozsdamentes acélból készült laparoszkópos fogó tizenkét újrafeldolgozás után is korróziós károsodást szenvedett...
További megtekintés
Bonyolult fémalakzatok gyártásához szükséges kulcsfontosságú kiválasztási szempontok Pontossági követelmények, anyagvastagság és geometriai bonyolultság kölcsönhatása Bonyolult fémalakzatok gyártási módszerének kiválasztása attól függ, hogyan kapcsolódnak össze a pontossági követelmények, az anyagvastagság és a geometriai bonyolultság...
További megtekintés
Folyamatszabályozás bevezetése megbízható tételenkénti egyenletesség eléréséhez a megmunkálás során – Miért alakul ki változékonyság a CNC-megmunkálás tételközi folyamataiban? A CNC-megmunkálás tételközi változékonysága ritkán egyetlen forrásból ered – inkább kumulatív mikroeltolódásokból származik, amelyek ...
További megtekintés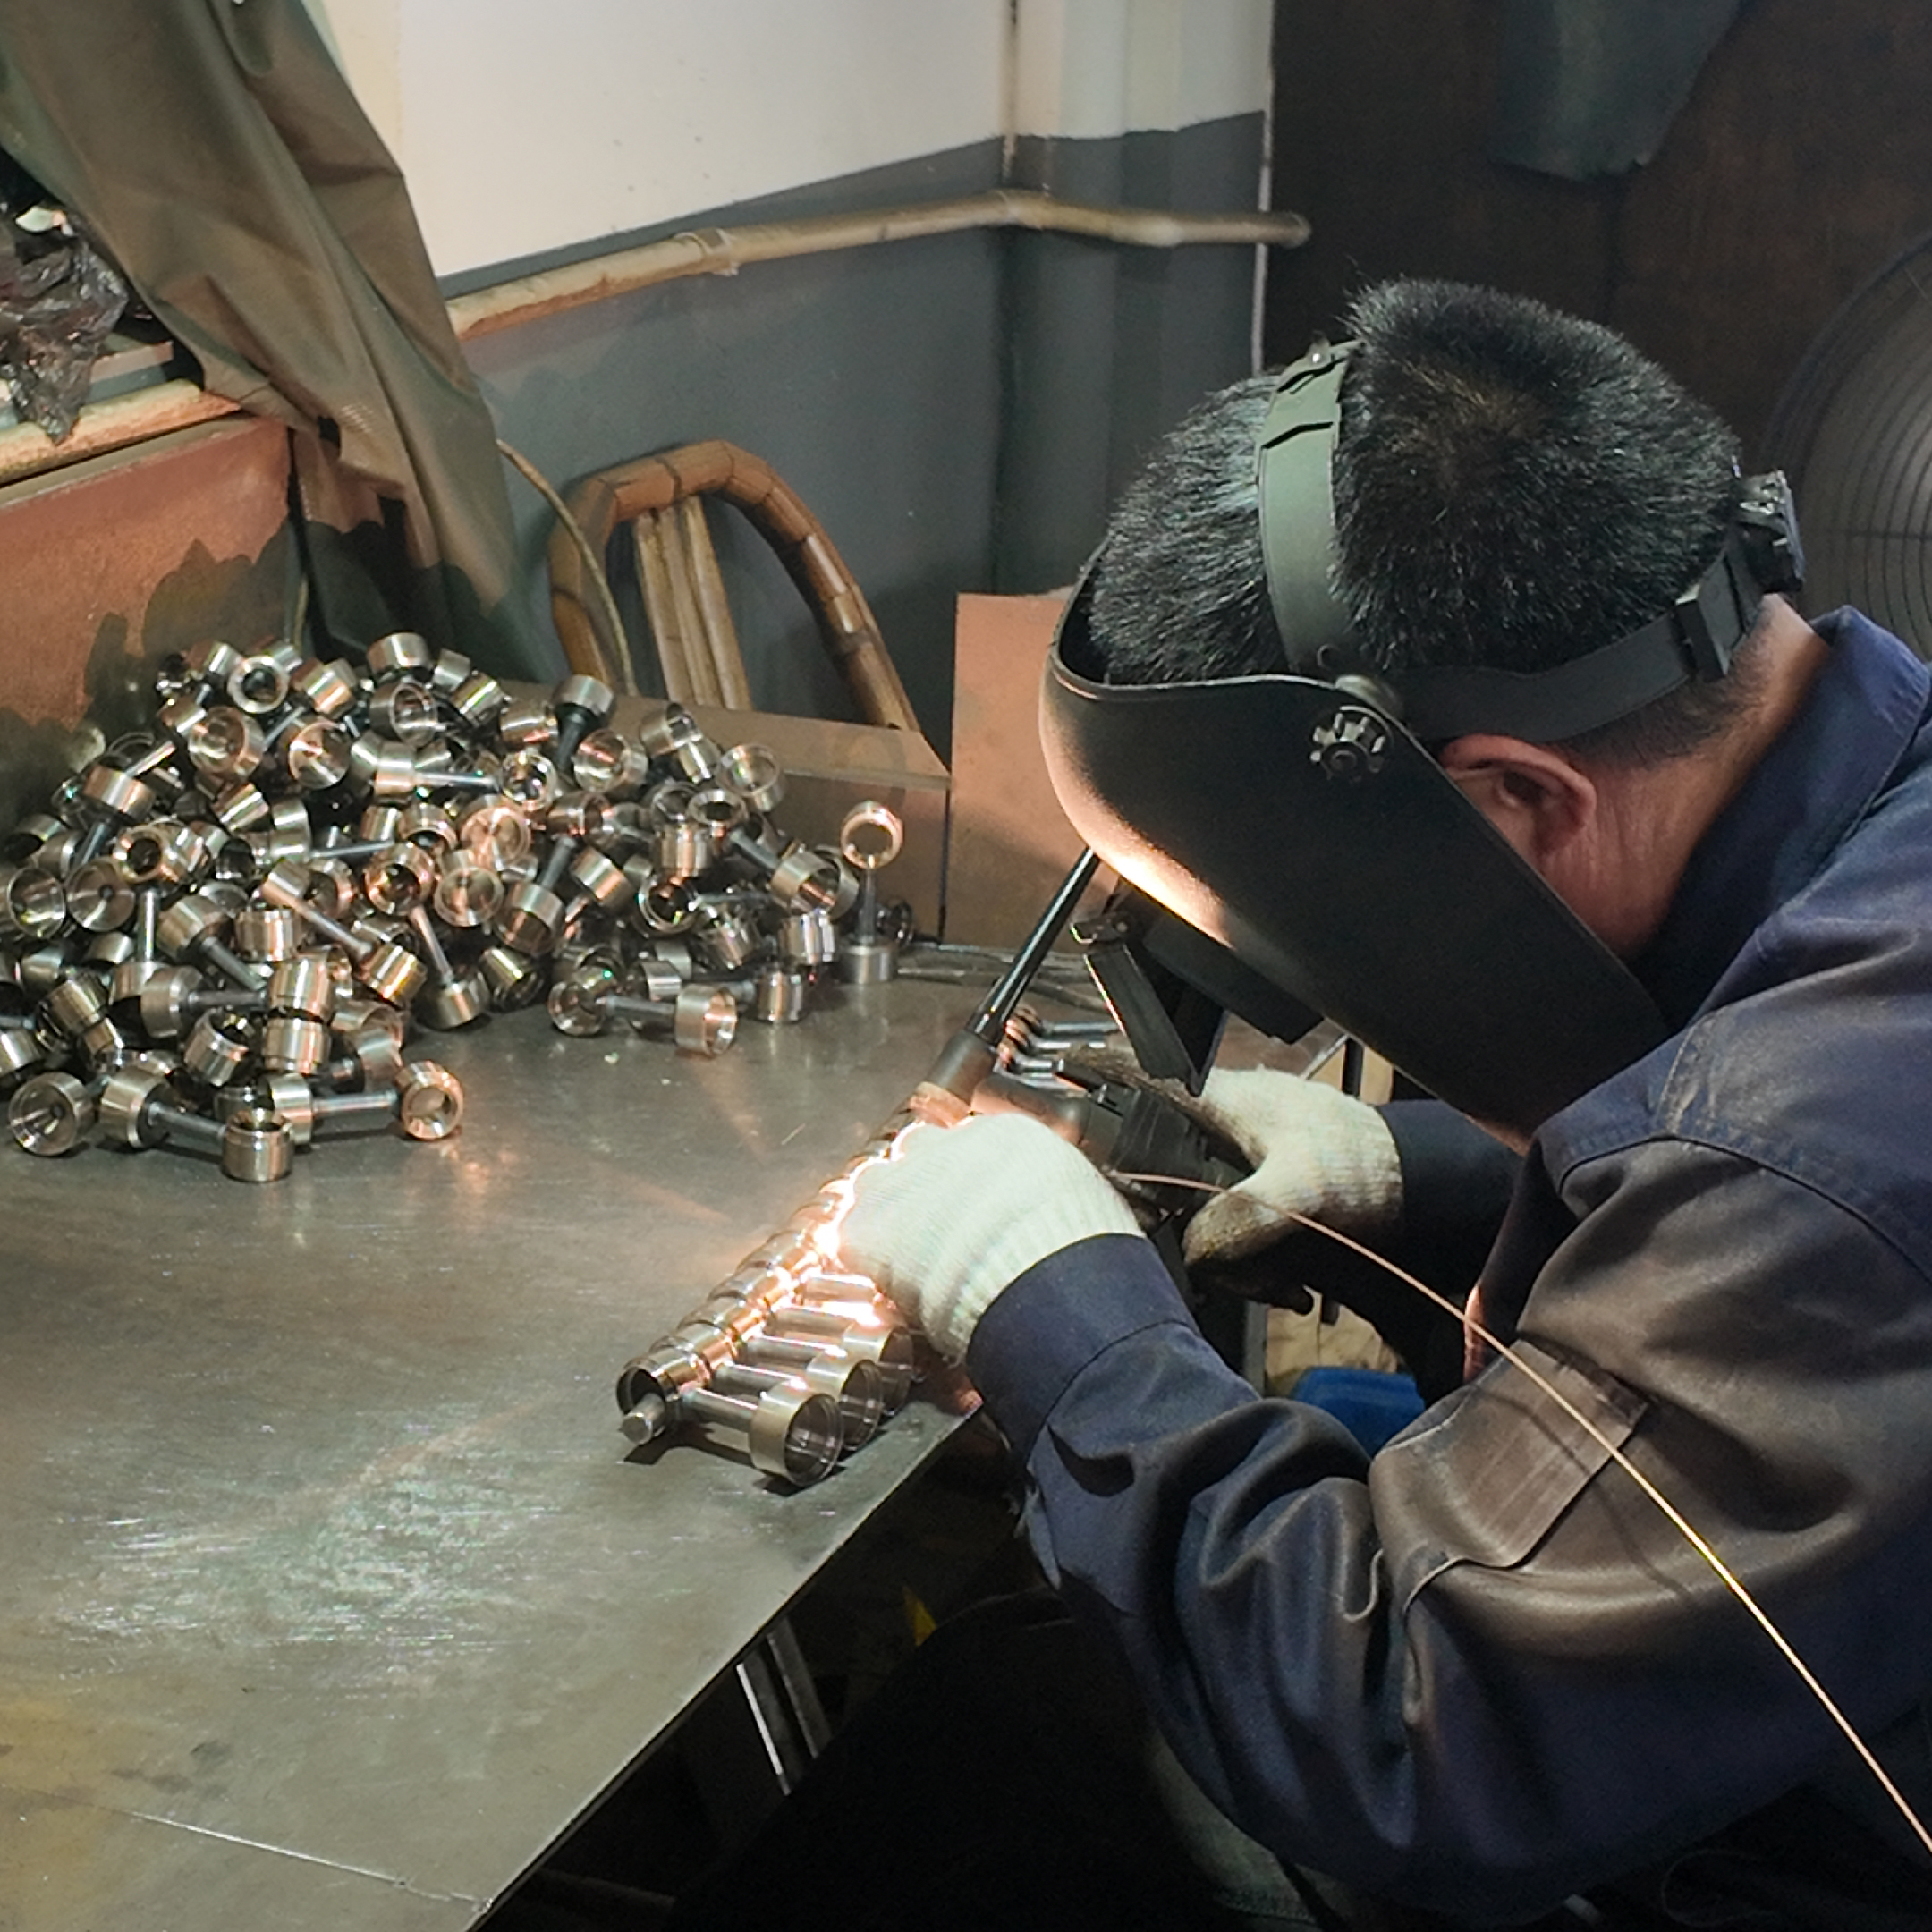
Miért keletkezik fémfelületi károsodás: anyagtulajdonságok és kezelési kockázatok – Hogyan befolyásolja a keménység, a nyúlás és a felületi minőség a karcolás, a behorpadás és az elszivárgás érzékenységét – A fémfelületi károsodás közvetlenül három alapvető anyagtulajdonság kölcsönhatásából ered ...
További megtekintés
A vizuális csalódás: Miért nem garantálja a felületi megjelenés a hegesztési integritást – Hogyan rejthetnek kritikus belső gyengeségeket a sima, egyenletes hegesztési varratok – Egy sima, egyenletes hegesztési varrat gyakran bizalmat kelteni, de ez a megjelenés egyáltalán nem garantálja ...
További megtekintés
A lean alapok a fenntartható előállítási idő csökkentéséhez: Értékáram-térképezés a hulladék kiküszöbölésére minőségromlás nélkül. Az értékáram-térképezés (VSM) feltárja az összes lépést a megrendeléstől a szállításig, megkülönböztetve az értékteremtő munkát a késleltetésektől…
További megtekintés
Tisztázza először a funkcionális és tervezési követelményeket! Egy egyedi fémdarabokra vonatkozó rendelés indítása egyértelmű specifikációk hiányában gyakran késedelmekhez és költségtúllépésekhez vezet. A funkcionális és tervezési követelmények gondos előzetes meghatározása biztosítja, hogy a végső komponens…
További megtekintés
Miért határozzák meg közvetlenül a vágási jellemzők az alkatrészgeometria pontosságát? A szerszámpálya-stratégia és hatása a felületi hűségre és a méretstabilitásra. A szerszámpálya-programozás szabályozza az alkatrészgeometria pontosságát úgy, hogy meghatározza, hogyan érinti a vágószerszám az anyagot…
További megtekintés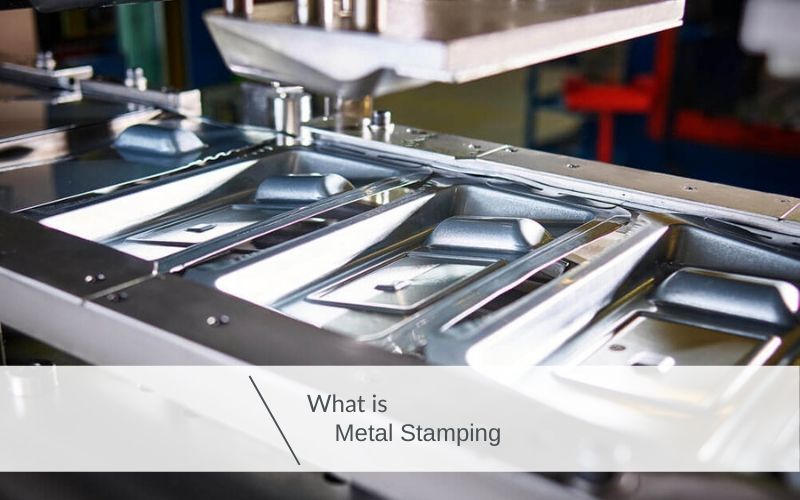
Anyagválasztás: A fémdarabok költségének alapvető meghatározója Nyersanyag-gazdaságtan: ötvözet típusa, hiányossága és piaci ingadozása Az anyagválasztás határozza meg a fémdarabok gyártási költségének legnagyobb részét – gyakran az összes gyártási költség 45–60%-át ...
További megtekintés Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
