
A partnerváltás a prototípus és a nagy mennyiségű fém mélyhúzás között nemcsak kényelmetlen. Drága késéseket, minőségi inkonzisztenciákat és mérnöki újrafeladatokat eredményez, amelyek képesek felborítani a projekt időtervét. És a számlák, amelyek a váltás után érkeznek...
További megtekintés
A modern járművek hűtőrendszereinek körülbelül 40%-ánál a korai meghibásodások a rögzítőelemek fáradásával kezdődnek. Az első szintű mérnökök számára a motor extrém rezgése közbeni szerkezeti integritás fenntartása továbbra is jelentős kihívást jelent. A Shaoyi Metal Technology-nál...
További megtekintés
Hogyan unggatja le a hideg kovácsolás a CNC megmunkálást az autóipari tű- és csavaralkatrészek gyártásában – és mikor nem. A hideg kovácsolás és a CNC megmunkálás ugyanazt a végleges tengelyt állíthatja elő két ellentétes irányból: a hideg kovácsolás vezetékből, nyomóerő hatására alakítja ki...
További megtekintés
A kulcsfontosságú alkatrész-követelmények megértése: tűrés, geometria és funkció Miért a méreti tűrés határozza meg jobban a folyamat kiválasztását, mint az anyag vagy a méret Méreti tűrés – az alkatrész fizikai méreteiben megengedett eltérés&mdas...
További megtekintés
Stratégiai költségbecslés és dinamikus költségvetés Korai szakaszban történő költségbecslés integrálása a megvalósíthatósági tanulmányokba A költségbecslés beépítése a megvalósíthatósági tanulmányokba átalakítja a költséghatékony gyártást nem célkitűzéssé, hanem mérhető eredménnyé. Forwa...
További megtekintés
Stratégiai elhelyezés és elrendezés-optimalizálás a selejt csökkentésére Algoritmus-alapú elhelyezés: lemezfelhasználás maximalizálása vegyes sorozatgyártás esetén Fejlett elhelyezési algoritmusok a modern selejtcsökkentés gerincét képezik a fémalkatrészek sorozatgyártásában. Ezek a komp...
További megtekintés
Gyártási tűrések közvetlenül befolyásolják a költségeket és a szállítási időt – Hogyan alakítják a korai tűréshatározások a szerszámok, a minőségellenőrzés és a folyamatérvényesítés költségeit – A gyártási tűrések korai meghatározása a tervezés során rögzíti a gyártási módszert, mielőtt a szerszámok, a minőségellenőrzés...
További megtekintés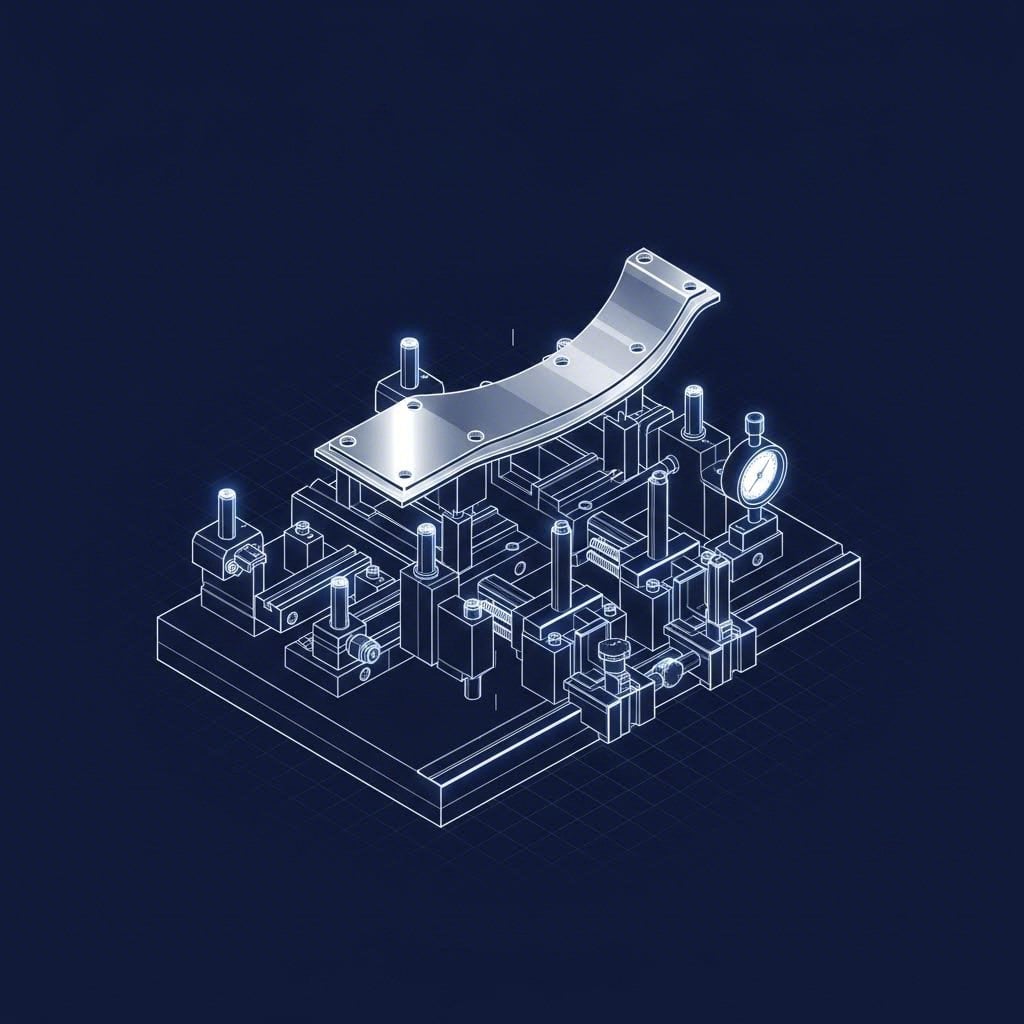
A rögzítőkialakítás alapelvei az ismételhetőség érdekében – A 3-2-1 helymeghatározási elv alkalmazása a szabadsági fokok kiküszöbölésére A 3-2-1 helymeghatározási elv az ismételhető rögzítőkialakítás alapja: megszorítja mind a hat szabadsági fokot –...
További megtekintés
A CNC-forgácsolás során keletkező szerszámnyomok gyökér okai Mechanikai tényezők: gép merevsége, rezgés és a munkadarab rögzítésének stabilitása Akár a tökéletesen programozott vágópálya is látható szerszámnyomokat hagy, ha a forgácsoló rendszer szerkezeti stabilitása hiányzik. Gép...
További megtekintés
Alkalmazzon gyártáskönnyítési tervezést (DFM) a bonyolultság csökkentésére A gyártáskönnyítési tervezés (DFM) a figyelmet nem a részletként tekintett alkatrész geometriájára, hanem a teljes képre irányítja, amelyben minden funkció kölcsönhatásba lép a gyártási folyamatokkal, a szerszámokkal és az összeszereléssel. Fémalkatrészek esetében...
További megtekintés
Fizikai korlátok, amelyek megnehezítik a gyártott alkatrészek vizsgálatának hozzáférését, láthatóságát és érzékelők elérését – A gyártott alkatrészek vizsgálatának hozzáférési nehézségei gyakran ott kezdődnek, ahol belső szerkezeti elemek, szoros tűrések vagy…
További megtekintés
A furatok egyezésének megszűnésének gyökéroka – A kumulatív beállítási hiba: Hogyan szaporodnak a kis eltérések a műveletek során – A furatok egyezetlenségének gyökéroka ritkán egyetlen katasztrofális hiba. Inkább a csendes hibák felhalmozódásából ered…
További megtekintés Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
