 Kis szeletek, magas szabványok. Gyors prototípuskészítési szolgáltatásunk gyorsabbá és egyszerűbbé teszi az ellenőrzést —
 EN

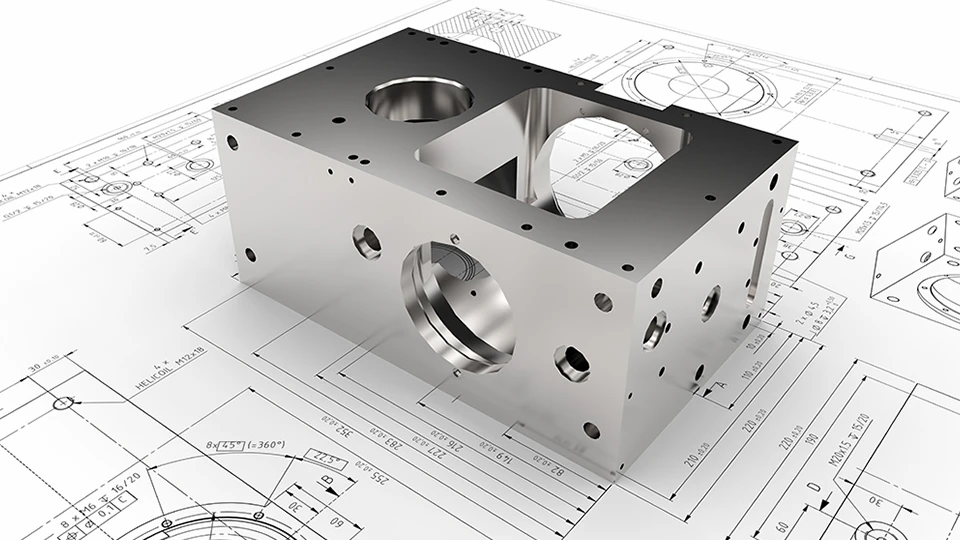
A tűréshatárok nemlineáris hatása a gyártási költségek csökkentésére
A legapróbb tűréshatár-beállítások is exponenciálisan magasabb megmunkálási költségekhez vezetnek – a ±0,13 mm (±0,005 hüvelyk) alatti eltérések drámaian növelik a gyártási költségek csökkentésének kihívásait. Ezen küszöbérték fölött a költséggörbe a speciális CNC-berendezések, környezeti szabályozások és fokozott minőségellenőrzési protokollok iránti igény miatt gyorsan emelkedik.
Miért okoznak a ±0,001 hüvelykes tűréshatár-módosítások exponenciális CNC-költség-növekedést
A pontossági tűrések szigorítása a megmunkálási műveleteket a logaritmikus költségterületbe kényszeríti. Minden ±0,0254 mm-es (±0,001 hüvelyk) szigorítás láncreakciót indít: további megmunkálási fázisok a felület finomításához; méretellenőrzés koordinátamérő gépekkel (CMM); hőmérséklet-szabályozott környezet (kb. 90 000 USD-os létesítményberendezési befektetést igényel); fejlett vágószerszámok, amelyek élettartama rövidül; valamint kötelező statisztikai folyamatszabályozás (SPC) bevezetése. Egy friss optimalizációs esettanulmány szerint a tűrések csupán ±0,0254 mm-rel (±0,001 hüvelykkel) történő szigorítása 400%-kal növelte az egységköltséget (Springer Journal, Fejlett gyártásoptimalizálás , 2024).
Tűrés-optimalizálás: a funkció és a költséghatékony megmunkálás egyensúlyának biztosítása
A tervezőcsapatok fenntartható gyártási költségcsökkentést érnek el a funkcionális tűréskategóriák alkalmazásával – nem egységes pontosságot alkalmaznak minden geometriai elemre. Ez a szintezett stratégia fenntartja a teljesítményt, miközben megszünteti a szükségtelen korlátozásokat:
| Tűréshatárok osztálya | Megmunkálási módszer | Költségtényező | Lehetséges alkalmazások |
|---|---|---|---|
| Szabványos (±0,13 mm) | Hagyományos CNC | 1x | Nem kritikus interfészek |
| Pontosság (±0,025 mm) | Többfokozatú megmunkálás | 3–5x | Forgó szerelvények |
| Ultra pontos (±0,005 mm) | Szakosított Berendezések | 8–12× | Repülészeti komponensek |
A legjobb gyakorlatok közé tartozik a keresztfunkcionális tűréselemzés a DFM-fázisok során annak elkerülésére, hogy felesleges „biztonsági célokra” szóló specifikációk kerüljenek bevezetésre – ez a fő oka a elkerülhető költségemelkedésnek.
Geometriai egyszerűsítés a megmunkálás hatékonyságának és költségeinek csökkentése érdekében
Lekerekítések, lekerekített éllel való átmenetek és derékszögű élek: ciklusidő- és szerszámkopás-megtakarítások mennyiségi meghatározása
A szabványos megmunkálás előnyösen kezeli a derékszögű éleket és a függvény szerint megengedett állandó lekerekítéseket. A bonyolult geometriák túlzott szerszámcseréket és hatástalan szerszámpályákat eredményeznek – így a ciklusidő akár 30%-kal is növekedhet (RapidDirect CNC Hatékonysági Jelentés, 2024). A geometria szabványos szerszámok kapacitásához való igazítása javítja a termelési teljesítményt, és csökkenti az egyedi szerszámokra való támaszkodást. A gyártók 15–20%-os szerszámkopás-csökkenést jelentettek, amikor változó kontúrokat egyszerűsített átmenetekkel helyettesítettek (BestInParts CNC Elemzés, 2023), ami gyorsabb gyártási időt és alacsonyabb üzemeltetési költséget eredményez darabonként.
Esettanulmány: Egyetlen fillet áttervezése 37%-kal csökkenti a marás idejét, és csökkenti a selejtarányt
Egy alumínium házalkat rész eredetileg egy kritikus görbített profilból állt, amelyhez négy különálló végmarás művelet szükséges volt a simított sugárforgások eléréséhez. A nem illeszkedő felületek funkcionálisan éles sarkokkal történő újratervezése teljesen megszüntette ezeket a műveleteket. Az eredmény: 37%-os csökkenés a marás időtartamában egységenként, valamint 8%-os csökkenés a selejtarányban – amelyet a munkadarab deformációjának csökkenése és a másodlagos összeszerelés során keletkező behelyezési pontoknál fellépő feszültségi repedések csökkenése eredményezett. Ez bemutatja, hogyan támogatja a geometriai leegyszerűsítés az üzleti szintű gyártási költségcsökkentést nemcsak a gépidő-megtakarításon keresztül, hanem a javult első próbálkozásos minőségi aránnyal és a csökkent utófeldolgozási igényekkel is.
Gyárthatóságra tervezés (DFM) mint proaktív gyártási költségcsökkentési stratégia
Keresztfunkcionális DFM-bizottsági megbeszélések: Késői szakaszban történő módosítások és költségnövekedés megelőzése
A gyártásra való tervezés (DFM) a gyártási realitásokat építi be a korai tervezési döntésekbe – ezzel a költségoptimalizálást a folyamat elejére helyezi. A strukturált, keresztfunkcionális DFM-felülvizsgálatok – amelyek egységesen összefogják a tervező mérnököket, a folyamattervezőket és a szerszámozási szakértőket – azonosítják a gyárthatósági kockázatokat még a szerszámok megrendelése előtt. Ezek a munkaértekezések proaktívan oldják fel a tűréshatárok összeadódásából eredő konfliktusokat, az anyag–folyamat illeszkedési problémákat és a rögzítőszerkezetek tervezésében rejlő hiányosságokat, amelyek egyébként drága, késői szakaszban végzett átdolgozásokhoz vezetnének. A Ponemon Intézet 2023-as Hardverfejlesztési költségvizsgálata szerint , az ilyen figyelmen kívül hagyott tényezők átlagosan 740 000 dolláros újrafeldolgozást és szerszámcsere-költséget eredményeznek egy-egy hardverprojektenként. Azok az vállalatok, amelyek hivatalos DFM-eljárásokat vezetnek be, 15–30%-kal csökkentik a selejtarányt, és az elsődleges befektetésükön túl több mint 5:1-es megtérülést érnek el – ami jól mutatja, hogy a DFM alapvető eszköz a fenntartható gyártási költségcsökkentés érdekében.
Alkatrész-összevonás és szabványosítás: skálázható eszközök a gyártási költségek csökkentésére
Az alkatrészek számának csökkentése 12-ről 3-ra: Anyagjegyzék (BOM), munkaerő- és minőségbiztosítási megtakarítások
Az alkatrész-integráció több különálló elemet egyesít multifunkcionális, integrált egységekbe – így az összeszerelési bonyolultság forrásánál csökkenti azt. Mérhető eredmények:
- Anyagjegyzék (BOM) optimalizálása : Kevesebb egyedi alkatrész egyszerűsíti a beszerzést, csökkenti a készlettartási költségeket, és darabonként 24–38 USD-t takarít meg felesleges anyag- és logisztikai költségekben.
- Munkaerő-hatékonyság : A 12 alkatrész 3-ra való összevonása általában 42–55%-kal csökkenti az összeszerelési időt, ami csökkenti a rögzítőberendezések, a kezelés és a rögzítés munkaerő-költségeit.
- Minőségfejlesztés : A kilenc kapcsolódási felület eltávolítása csökkenti a lehetséges hibapontok számát – a gyártási hibaráta 31%-kal csökken (Gyártási Kiválósági Intézet, 2023).
A komponenskönyvtárak szabványosítása tovább növeli ezeket a előnyöket. Egy hidraulikus elosztóblokk újratervezése, amely kihasználja mind a komponensek összevonását, mind a szabványosítást, 17%-kal rövidebb gyártási időt, 29%-kal kevesebb CNC-programozási munkát és évi 740 000 dollárnyi szerszámköltség-megtakarítást eredményezett – ezzel bizonyítva, hogy a skálázható gyártási költségcsökkentés szándékos tervezési architektúrával kezdődik.
GYIK
Miért vezetnek szigorúbb tűrések magasabb gyártási költségekhez?
A szigorúbb tűrések gyakran speciális CNC-berendezéseket, további megmunkálási folyamatokat, fejlett mérőeszközöket és szabályozott környezetet igényelnek, amelyek mindegyike exponenciálisan növeli a költségeket.
Milyen hatással van a geometriai leegyszerűsítés a gyártási költségekre?
A geometriai leegyszerűsítés csökkentheti a ciklusidőt, csökkentheti a szerszámkopást és javíthatja a termelési kapacitást, végül is időt és pénzt takarít meg a gyártás során.
Hogyan csökkenti a költségeket a gyártásra való tervezés (DFM)?
A DFM korai beépítése a tervezési fázisba valósághű gyártási szempontokat tartalmaz, megelőzve a költséges átdolgozásokat és javítva az általános hatékonyságot, ami jelentős költségmegtakarításhoz vezet.
Mik a gyártásban alkalmazott alkatrész-egyesítés előnyei?
Az alkatrész-egyesítés csökkenti az összeszerelés bonyolultságát, csökkenti a munkaerő-költségeket, rövidíti a szállítási időt és javítja a minőséget a lehetséges hibahelyek minimalizálásával.
Tartalomjegyzék
- A tűréshatárok nemlineáris hatása a gyártási költségek csökkentésére
- Geometriai egyszerűsítés a megmunkálás hatékonyságának és költségeinek csökkentése érdekében
- Gyárthatóságra tervezés (DFM) mint proaktív gyártási költségcsökkentési stratégia
- Alkatrész-összevonás és szabványosítás: skálázható eszközök a gyártási költségek csökkentésére
- GYIK