 Kis szeletek, magas szabványok. Gyors prototípuskészítési szolgáltatásunk gyorsabbá és egyszerűbbé teszi az ellenőrzést —
 EN

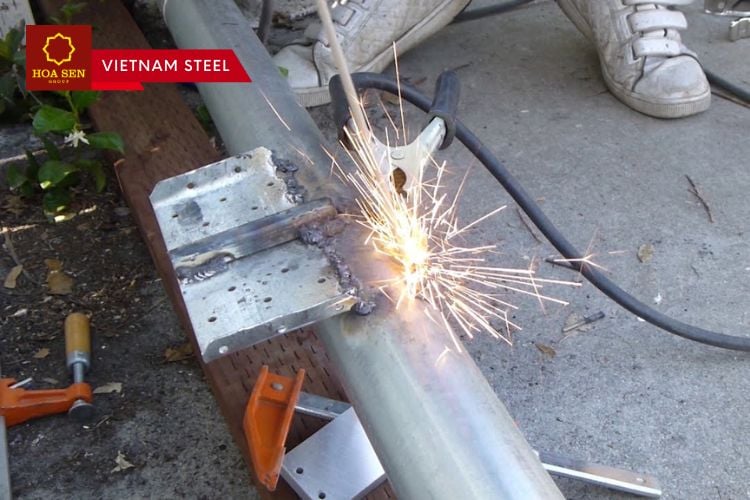
Hegesztés minősége és szerkezeti integritás: az alkatrész teljesítményének alapja
A szerkezeti integritás meghatározza egy alkatrész képességét arra, hogy ellenálljon az üzemelési terheléseknek hibák nélkül – és a hegesztés minősége közvetlenül meghatározza ezt a képességet minden egyes illesztésnél. Egy olvadási hegesztés nem csupán egy kapcsolat; hanem a terhelésátviteli felület, ahol a terhelések átmennek az alapanyagok között. Ha megfelelően kivitelezett, az illesztés egy folyamatos híddá válik, amely fenntartja a tervezett terhelésátviteli útvonalat. A megfelelőtlen kivitelezés azonban gyengeségeket vezet be, amelyek az egész szerkezetben terjedhetnek. Az ipari szabványok – például az AWS D1.1 és az EN ISO 5817 – objektív elfogadási kritériumokat állapítanak meg a hegesztési profilra, behatolási mélységre és a megengedett szakadásokra – így a szerkezeti megbízhatóság egy elvont fogalomból mérhető műszaki követelménnyé válik.
Mikrostruktúrális szakadások hogyan rontják le a makroszintű teherbíró képességet
A mikroszkopikus szakadások a fizikai méretüknél sokkal nagyobb területen kezdik meg a meghibásodást. Olyan apró pórusok, mint például a 0,5 mm-esek, szabad szemmel nem látható belső repedések vagy hiányos összeolvadási zónák geometriai feszültségkoncentrációt hoznak létre, ahol a rájuk ható erők helyileg megszorzódnak. Egy elméleti 100 MPa-os tervezési feszültség akár 300–400 MPa-ra is emelkedhet egy alamilliméteres hiányosság csúcsán. Ciklikus terhelés hatására ezek a koncentrált feszültségek fokozatosan előre tudják tolni a repedést a hegesztési varratban vagy a hőhatásos zónában (HAZ). Minden ciklus kissé előrébb tolja a törési frontot, csökkentve a kapcsolat nettó keresztmetszetét, amíg a maradék anyag már nem képes elviselni a terhelést. Egy évtizedekig tartó szolgálatra tervezett kapcsolat néhány hónap alatt meghibásodhat, mert a degradáció a gyártás során kezdődött. A röntgen- és ultrahangos vizsgálat elengedhetetlen – nem opcionális ellenőrzésként, hanem szükséges igazoló eszközként, mivel a meghibásodást meghatározó mechanizmusok olyan skálán működnek, amelyet szabad szemmel nem lehet észlelni, mégis meghatározzák a befejezett szerkezet több méteres szakaszainak teljesítményét.
A közös hatékonyság mint a hegesztési minőséget a alkatrész szilárdságához kapcsoló kulcsparaméter
A közös hatékonyság – a hegesztett kötés szilárdságának és az alapanyag szilárdságának aránya – a hegesztési minőség és a szerkezeti teljesítmény közötti meghatározó, mennyiségi összefüggés. Egy megfelelően kivitelezett, teljes behatolású horpadásos hegesztés megfelelő hozzáadott anyaggal 90–100%-os hatékonyságot érhet el, így a terheléseket majdnem olyan hatékonyan továbbítja, mint a tömör alapanyag. A részleges behatolású kötések vagy az engedélyezett hiányosságokat tartalmazó kötések általában 60–80%-os hatékonysággal működnek. A 60%-nál alacsonyabb értékek kritikus minőségi hiányosságokra utalnak, amelyek újrahegesztést vagy újratervezést igényelnek. Ez az egyetlen mutató összefoglalja a hibamentesség, a varratgeometria és a mechanikai tulajdonságok összhangjának együttes hatását. A tervezők a szükséges hatékonysági célok alapján választják ki a kötési konfigurációkat és adják meg a minőségi követelményeket: a magas hőmérsékleten üzemelő nyomástartó edényeknél majdnem 100%-os hatékonyságra van szükség, míg a nem kritikus merevítők 70%-os hatékonysággal is megfelelően működhetnek. Az AISI előírásai és az AWS szerkezeti szabványai éppen azért építik be a közös hatékonyság figyelembevételét a kötelező tervezési protokollokba, mert a későbbi biztonsági következmények abszolútak.
Gyakori hegesztési hibák és közvetlen hatásuk a teljesítményre
Légzárás, összeolvadás hiánya és repedések: kritikus csatlakozásokban fellépő feszültségkoncentrációs tényezők
Még a mikroszkopikus hegesztési hiányosságok is súlyos feszültségkoncentrátorokként működnek, és drasztikusan csökkentik a teherbírást. A légzárás, az összeolvadás hiánya és a repedések a leggyakoribb hibák – mindegyik egyedi hibageometriát hoz létre, amely megnöveli a helyi feszültséget, és eltéríti a feszültségáramlást a tervezett terhelési útvonaltól.
| Hiba típusa | Feszültségkoncentráció mechanizmusa | Tipikus hatás a teherbírásra |
|---|---|---|
| Pórusosság | A gázzal kitöltött üreges részek gömb alakú üregeket alkotnak, amelyek éles szegélyű feszültségemelőként működnek. | Csökkenti az effektív keresztmetszetet; a fáradási élettartam akár 50%-kal is csökkenhet. |
| Nem megfelelő összekapcsolódás | A hegesztési fémes anyag és az alapanyag közötti nem összeolvadt felületek éles, síkbeli szakadásokat képeznek. | Kész repedésindító helyként funkcionál; a csatlakozás hatékonysága 70% alá csökken. |
| Törés | A lineáris repedések – legyenek azok forró vagy hideg repedések – a legerősebb lehetséges feszültségkoncentrátorok. | Ha egy repedés meghaladja a kritikus hosszúságot, az instabil terjedés hirtelen, katasztrofális meghibásodáshoz vezet. |
Ezek a hiányosságok nem csupán esztétikai jellegűek – alapvetően meggyengítik a szerkezeti teljesítményt. Például egy 1 mm-es hegesztési hiányosság egy kritikus csővezeték-körkörös hegesztésben, amelyet a gyártás során nem észleltek, néhány hónapon belül elérheti a kritikus méretet ciklikus nyomás hatására.
Fáradási vs. rideg törés: A hiányosság típusa határozza meg a hegesztési minőség teljesítménykorlátját
A hibák geometriája közvetlenül meghatározza a meghibásodás módját ciklikus terhelés alatt. A lekerekített pórustartalom általában fokozatos fáradási meghibásodást okoz – több üreg szolgál elosztott repedésindítási helyként, ami lassú repedésnövekedéshez vezet sok ezer ciklus során. Ellentétben ezzel a hegyes, sík hibák – például a megolvasztás hiánya vagy a repedés végpontja – rideg törést eredményeznek: a szélsőséges feszültségkoncentráció lehetővé teszi a gyors repedés terjedését minimális képlékeny alakváltozás mellett – még olyan feszültségszinteken is, amelyek alacsonyabbak, mint az anyag folyáshatára. Egy fáradási szempontból kritikus hídgerendán egy póruscsoport például észlelhető repedést okozhat 2 millió ciklus után, míg egyetlen szoros repedés a hegesztési varrat talpának helyén már 10 000 ciklus után is hirtelen meghibásodáshoz vezethet. Így a hiba alakja dönti el, hogy egy szerkezet figyelmeztetést ad-e a teljes összeomlás előtt – vagy észrevétlenül romlik el.
Mechanikai tulajdonságok romlása: Amikor a hegesztés minősége veszélyezteti az anyag megbízhatóságát
Húzószilárdság, nyúlás és ütőszilárdság csökkenése salakbevonatok és a hőhatásos zóna ridegsége miatt
A salakbevonódások és a hőhatott zóna (HAZ) ridegítése közvetlenül rombolja a mechanikai tulajdonságokat. A salakbevonódások – a szilárdulás során bekerült nemfémes részecskék – megszakítják a fémes folytonosságot, és belső feszültségkoncentrátorokként működnek. Már kis térfogatarány esetén is 5–10%-kal csökkentik a szakítószilárdságot, és a nyúlás értékét felére csökkentik. Ugyanakkor a hőhatott zóna ridegítése a gyors hűlésből és az olvadásvonal közelében zajló mikroszerkezeti változásokból ered. A szemcseméret növekedése és rideg fázisok – például martenzit – kialakulása akár 40%-kal is csökkentheti a szívósságot a megedzett és visszaművelt acélokban. A két hatás együttese a hegesztési varratot a terhelésviselő elemről gyenge ponttá alakítja. Az AWS D1.1 vagy az ISO 5817 szabványokban megadott elfogadási kritériumok teljesítése nem eljárási formalitás – hanem a szolgálati élet során a anyag megbízhatóságának fenntartásához szükséges minimális küszöbérték.
Valós világbeli következmények: Biztonsági, költség- és élettartam-hatások a rossz hegesztési minőségből
A javítási késések és a katasztrofális meghibásodások között: A gyenge hegesztési minőség üzleti hatásainak mennyiségi elemzése
A gyenge hegesztési minőség üzleti hatása messze túlmutat a hegesztőállomáson. A közvetlen javítási költségek hatalmasak: egyetlen hibás hegesztés kijavítása egy összetett szerelésnél kilencszer többe kerül, mint ha elsőre helyesen végeznék el (American Welding Society, 2023). Ez a szám nem tartalmazza a láncreakciós ütemezési késéseket – amelyek megállítják az egész projekt haladását, és szerződéses bírságokat vonnak maguk után. A közvetett költségek még súlyosabb következményekkel járnak: felelősségi pertes ügyek, garanciális javítási vagy csereszolgáltatási kötelezettségek, valamint a jövőbeli pályázati lehetőségek csökkenését eredményező reputációs károk. Egyetlen, hegesztési minőséggel összefüggő szerkezeti meghibásodás törölheti egy vállalat profitját egy nagy projekten – egyes esetekben akár a vállalat fennmaradását is veszélyeztetheti.
Esettanulmány: Az albertai gázvezeték-repedség (2019) – egy olyan meghibásodás, amelynek gyökere a fel nem ismert hegesztési minőségi hiányosságokban rejlik
Egy 2019-ben Alberta államban bekövetkezett csővezeték-repedés több mint 1,4 millió liter termelt vizet engedett szabadon, amelyet egy körkörös hegesztési varratnál fellépő hidrogén okozta repedésnek tulajdonítottak. Kanada energiaszabályozó hatósága megállapította, hogy a repedés egy kemény foltból eredt – azaz egy helyi, túlzott keménységű régióból a hegesztési varrat anyagában –, amelyet a meglévő ellenőrzési protokollok nem tudtak az építés során azonosítani. Az esemény több millió dollárt költött környezeti tisztításra, szabályozási bírságokra és termelési leállásra. Ez aláhúzta egy fontos tényt: amikor a hegesztési minőséggel kapcsolatos hibák elkerülik a felismerést biztonsági szempontból kritikus alkalmazásokban, akkor az életciklus-költség nem csupán pénzügyi jellegű – ide tartozik a környezeti károsodás, a közönség biztonságának kockázata, valamint a résztulajdonosi bizalom visszavonhatatlan megrendülése.
GYIK szekció
-
Mik azok a mikroszkopikus szakadások, és miért fontosak?
A mikroszkopikus szakadások – például pórusok, repedések vagy hiányos összeolvadás – feszültségkoncentrációs pontokat hoznak létre, amelyek súlyosan veszélyeztethetik a szerkezeti integritást az üzemelési terhelések alatt.
-
Hogyan ellenőrzik a hegesztési hibákat, például a pórusosságot és a hiányzó összeolvadást?
A nem romboló vizsgálati módszerek – például a röntgen- vagy ultrahangos vizsgálat – elengedhetetlenek a teljesítményt csökkentő hegesztési hibák azonosításához.
-
Mi a csatlakozási hatásfok, és hogyan számítják ki?
A csatlakozási hatásfok a hegesztett csatlakozás és az alapanyag szilárdságának aránya. A kiszámítása a hegesztés típusától, a végrehajtás minőségétől és az előírt szabványok betartásától függ.
-
Mi a rossz hegesztési minőség üzleti hatása?
A rossz hegesztési minőség növeli az újrahegesztés költségeit, késlelteti a projekteket, csökkenti a termék élettartamát, növeli a felelősségi kockázatot, és károsítja a cégre vonatkozó jó hírnévét.
-
Hogyan határozzák meg a hibák a meghibásodás módját a hegesztett szerkezetekben?
A hiba geometriája dönti el, hogy a meghibásodás fokozatosan, fáradás útján vagy gyorsan, rideg törés révén következik-e be, amely befolyásolja a szerkezet tartósságát és biztonságát.
Tartalomjegyzék
- Hegesztés minősége és szerkezeti integritás: az alkatrész teljesítményének alapja
- Gyakori hegesztési hibák és közvetlen hatásuk a teljesítményre
- Mechanikai tulajdonságok romlása: Amikor a hegesztés minősége veszélyezteti az anyag megbízhatóságát
- Valós világbeli következmények: Biztonsági, költség- és élettartam-hatások a rossz hegesztési minőségből