Alkalmazza a szerelésre optimalizált tervezés (DFA) elveit fémdarabokhoz – Minimalizálja a darabszámot, és szabványosítsa az alkatrészeket a fémdarabok összeszerelésének leegyszerűsítéséhez – A darabszám csökkentése a legnagyobb hatású DFA-eszköz a fémdarabok összeszerelésénél. Minden újabb alkatrész…
További megtekintés
Hőbevitel-egyensúlytalanság: A nem egyenletes hegesztési behatolás fő okozója. Alacsony áramerősség vagy feszültség csökkenti az energiatovábbítást. Az elégtelen áramerősség vagy feszültség közvetlenül csökkenti a csatlakozási felületre jutó energiamennyiséget, megakadályozva, hogy az alapanyag teljesen olvadjon be...
További megtekintés
Hogyan alakítják a fő gyártási folyamatok a lemezmetallográfiai élek minőségét. Lézeres vágás és vízjet-vágás: hőmérsékleti torzulás és mechanikai integritás az éleken. A lézeres és a vízjet-vágás közötti választás alapvetően meghatározza a lemezmetallográfiai élek minőségét. ...
További megtekintés
Pontosan értékeljük a fémmegmunkáló üzemekben keletkező zajforrásokat. A pontos értékelés az alapja minden hatékony hallásvédő programnak egy fémmegmunkáló üzemben. Pontosan azonosítsuk, mely műveletek generálnak a legkárosabb hangot – és mérjük meg...
További megtekintés
Az erősség és a súly egyensúlyának alapelveinek megértése: Miért az erősség/súly arány a szerkezeti hatékonyság kulcsfontosságú mutatója? Az erősség/súly arány a szerkezeti hatékonyság meghatározó mutatója – mennyiségileg kifejezi, hogy egy adott fémdarab mennyi terhelést bír el...
További megtekintés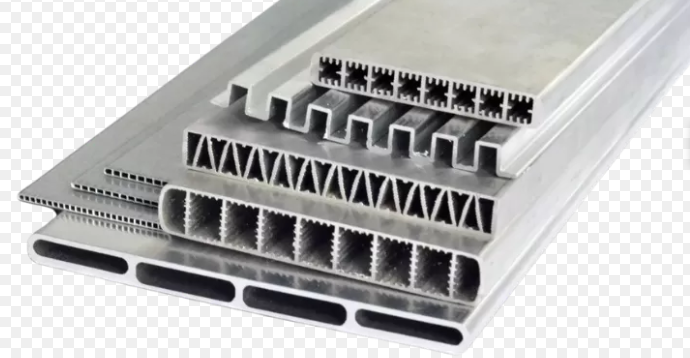
Hogyan befolyásolja közvetlenül a darab geometriája az esztergálási útvonal hatékonyságát és a mozgásdinamikát: A saroklekerekítések, éles szögek és szoros kanyarok lassítást kényszerítenek és csökkentik a előtolási sebességet. Az éles belső sarkok és kis lekerekítési sugarak kényszerítik a CNC-gépeket, hogy lelassítsanak a kanyar előtt...
További megtekintés
Folyamatdiszciplína: a karcolások forrásainak kiküszöbölése a felületkezelés során. A csiszolószemcse-sorozat kihagyásának költségei a felületkezelés során. A csiszolószemcse-sorozat kihagyása a leggyakoribb oka a befejezett fémdarabokon keletkező karcolásoknak – és ez jelentős költségekkel jár. A szigorú felületkezelési folyamatban...
További megtekintés
Hegesztési technikák optimalizálva vékony, közepesen vastag és vastag szakaszokhoz: Pontos stratégiák vékony fémekhez (≤1,6 mm): ugróhegesztés, haladási szög és alacsony hőterhelésű varratok A vékony anyagok hegesztése fegyelmezett munkát igényel, ahol a hőkezelés a legfontosabb változó...
További megtekintés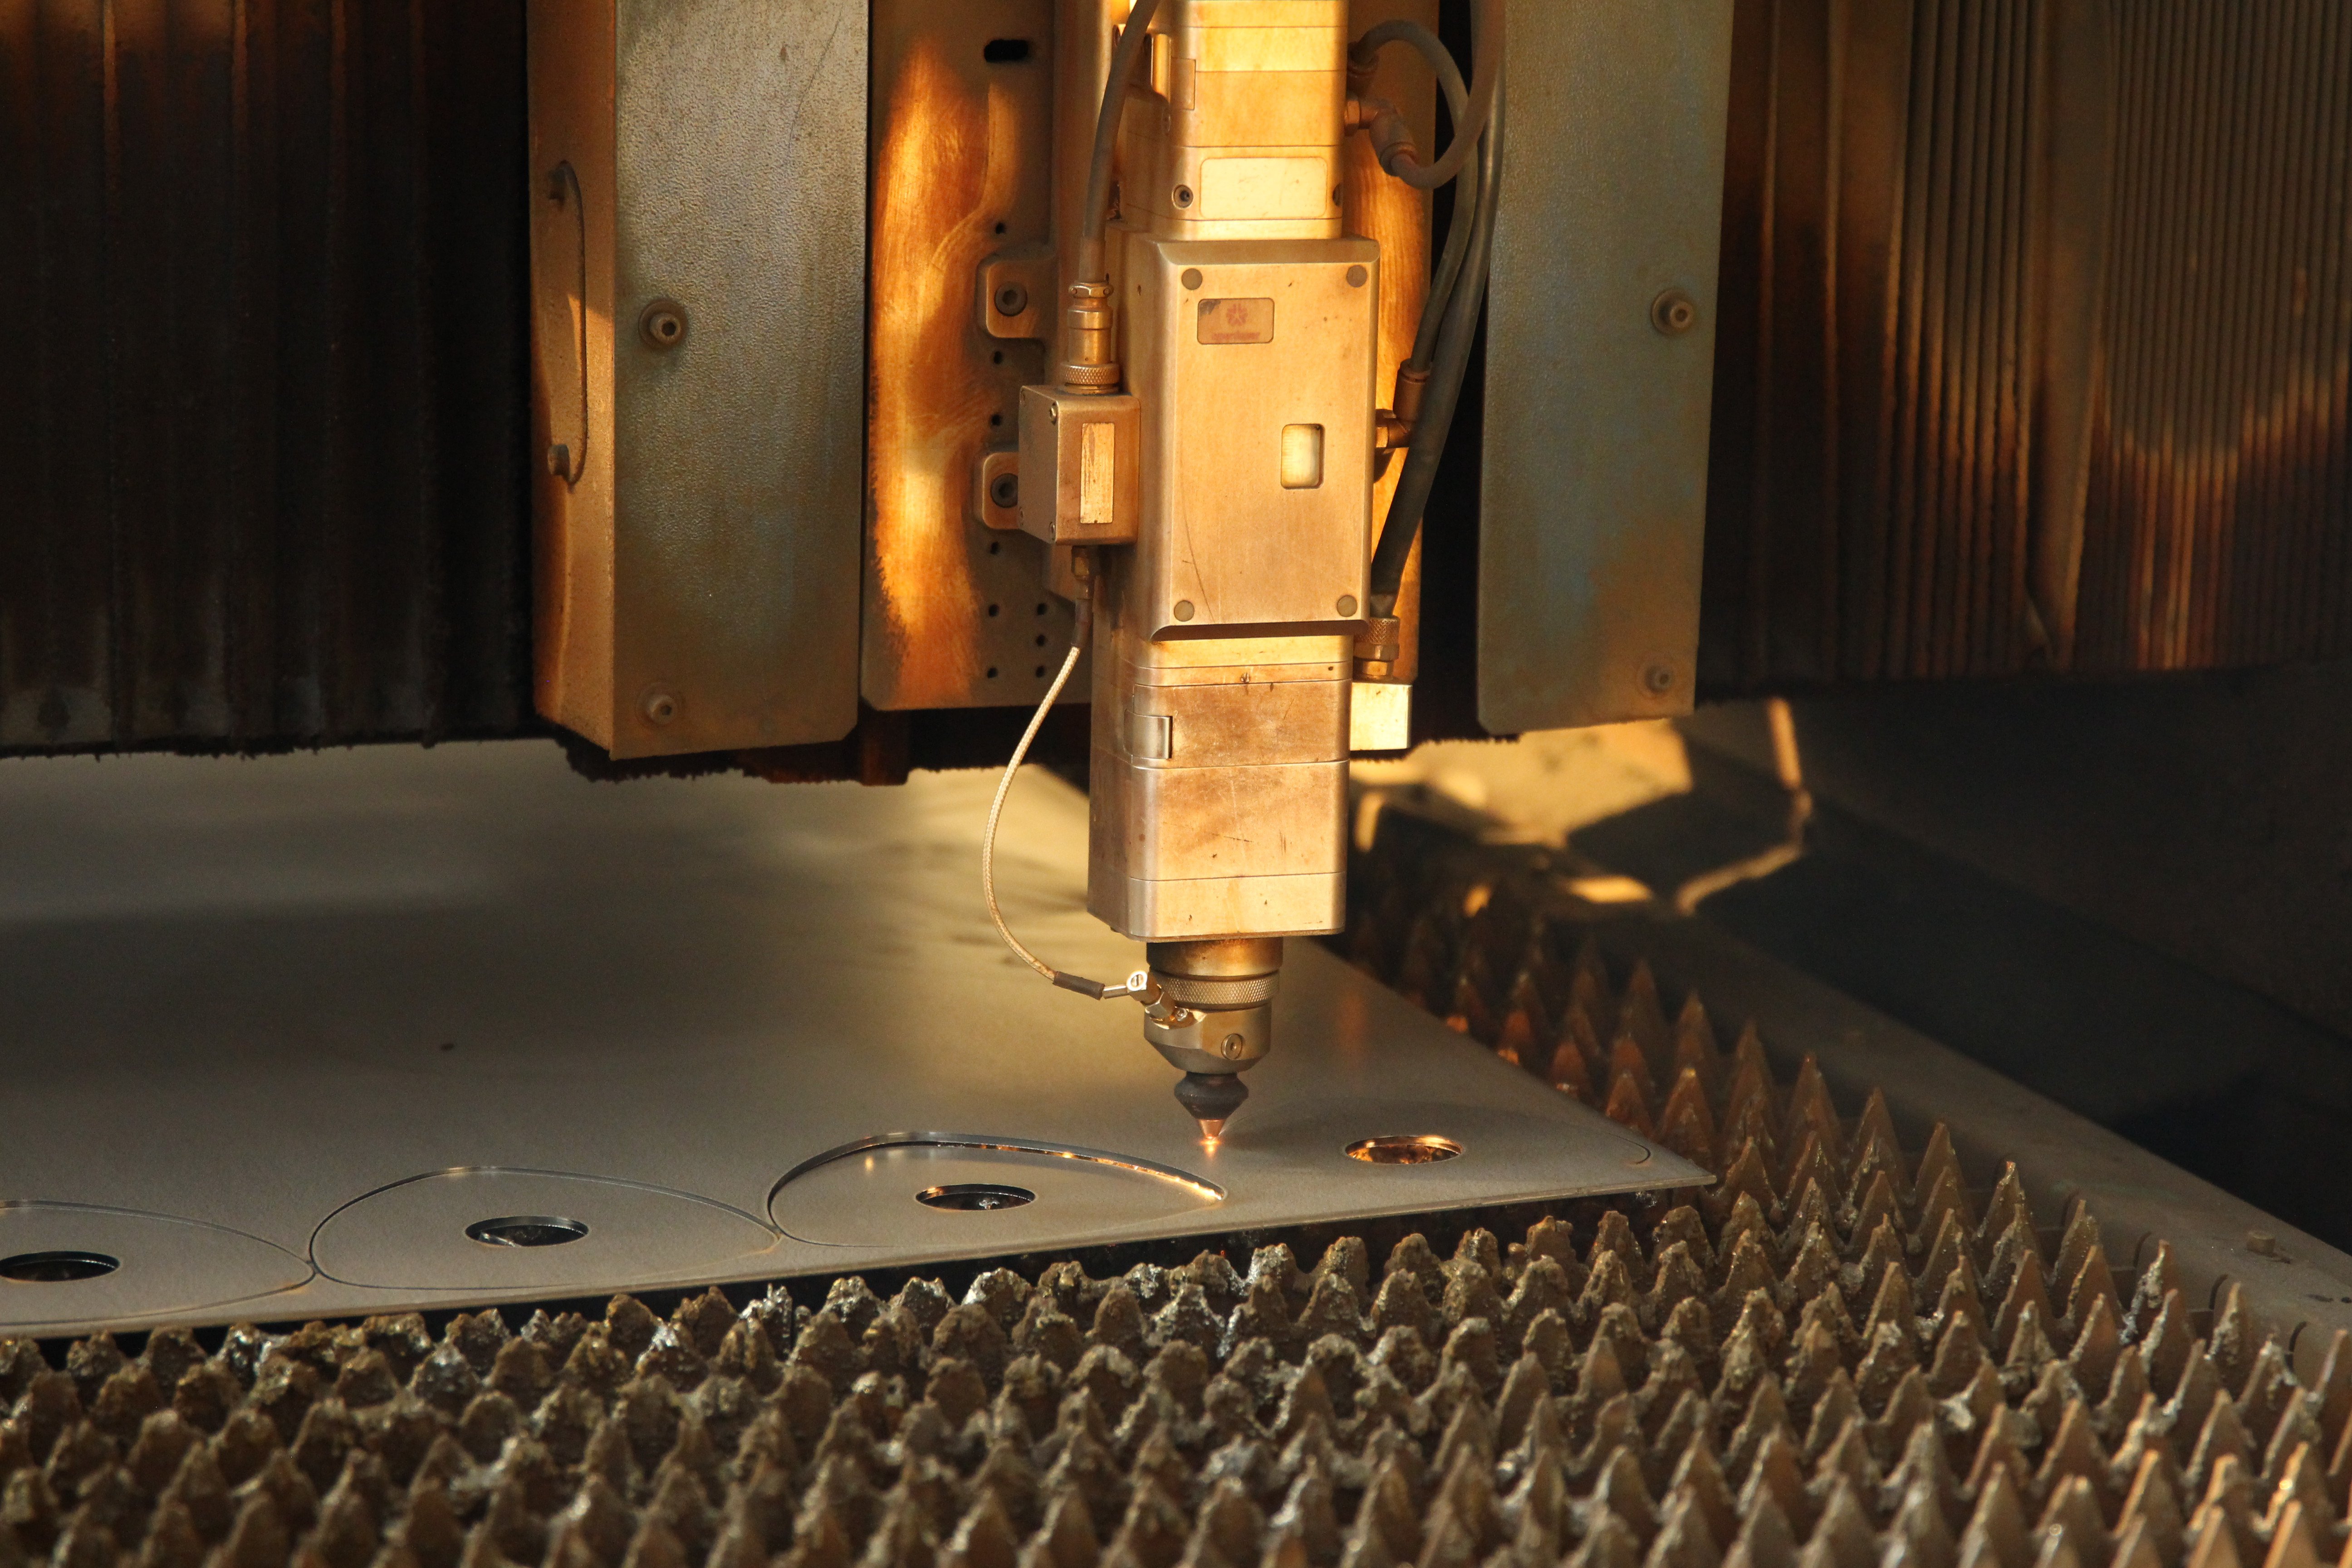
Az első minta jóváhagyásának megértése B2B tartalommárketing stratégia keretében Az első minta jóváhagyása a B2B tartalommárketing program alapvető ellenőrzési pontja – itt értékelik formálisan egy szerző kezdeti munkáját a stratégiai, szerkesztési...
További megtekintés
A szerkezeti–pontossági szakadék: Miért kiegészítők, nem versenytársak a gyártás és a megmunkálás? A gyártás erős, skálázható elsődleges szerkezeteket épít fel. A lemezgyártás tartós vázakat készít vágással, hajlítással és hegesztéssel...
További megtekintés
GD&T síklenség alapjai és a síklenség szabályozására vonatkozó tűréshatár-megadás – ASME Y14.5 síklenség meghatározása: alapfelületre hivatkozó vs. alapfelületre nem hivatkozó alkalmazások A síklenség egy formairányítási jellemző a geometriai mérethelyesbítés és tűrések (GD&T) rendszerében, amely egy felület...
További megtekintés
CNC alacsony és közepes térfogat: alacsonyabb belépési küszöb a beállítási költségek csökkentésével, amely kizárja az egyedi szerszámokra történő beruházást az öntött műanyag vagy mélyhúzás helyett. Ellentétben az öntött műanyaggal vagy a mélyhúzással – amelyek keményített acélformákat vagy nyomószerszámokat igényelnek a gyártási költségekkel...
További megtekintés Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
