Понимание перехода от прототипа к серийному производству: этапы, риски и реалии. Картирование ключевых стадий: от функциональной проверки до стабильности процесса. Путь от прототипа к серийному производству проходит через четыре дисциплинированных этапа с контролем на воротах...
Показать больше
Нелинейное влияние допусков на снижение себестоимости производства. Незначительные корректировки допусков приводят к экспоненциальному росту затрат на механическую обработку — отклонения менее ±0,13 мм (±0,005") резко увеличивают затраты на снижение себестоимости производства...
Показать больше
Тепловые эффекты: основная причина изменения размеров при производстве. Тепловое расширение станков и заготовок в течение длительных циклов. Тепло от вращения шпинделя, трения при резании и работы двигателей является доминирующим фактором, обуславливающим изменение размеров...
Показать больше
Требования к конечному применению определяют обязательные пороговые значения эксплуатационных характеристик покрытия. Пример функционального отказа: коррозия медицинского устройства под воздействием солевого раствора и недостаточная пассивация. Хирургический лапароскопический захват из нержавеющей стали подвергся коррозии уже после двенадцати циклов повторной обработки...
Показать больше
Ключевые критерии выбора метода изготовления сложных металлических форм: требования к допускам, толщина материала и геометрическая сложность. Выбор метода изготовления сложных металлических форм зависит от взаимосвязи требований к допускам, толщины материала и геометрической сложности...
Показать больше
Внедрение процессного контроля для обеспечения надежной стабильности партий при механической обработке. Почему возникает изменчивость между партиями при фрезеровании на станках с ЧПУ. Отклонения от партии к партии при фрезеровании на станках с ЧПУ редко обусловлены единственным источником — они возникают в результате накопления микросмещений по...
Показать больше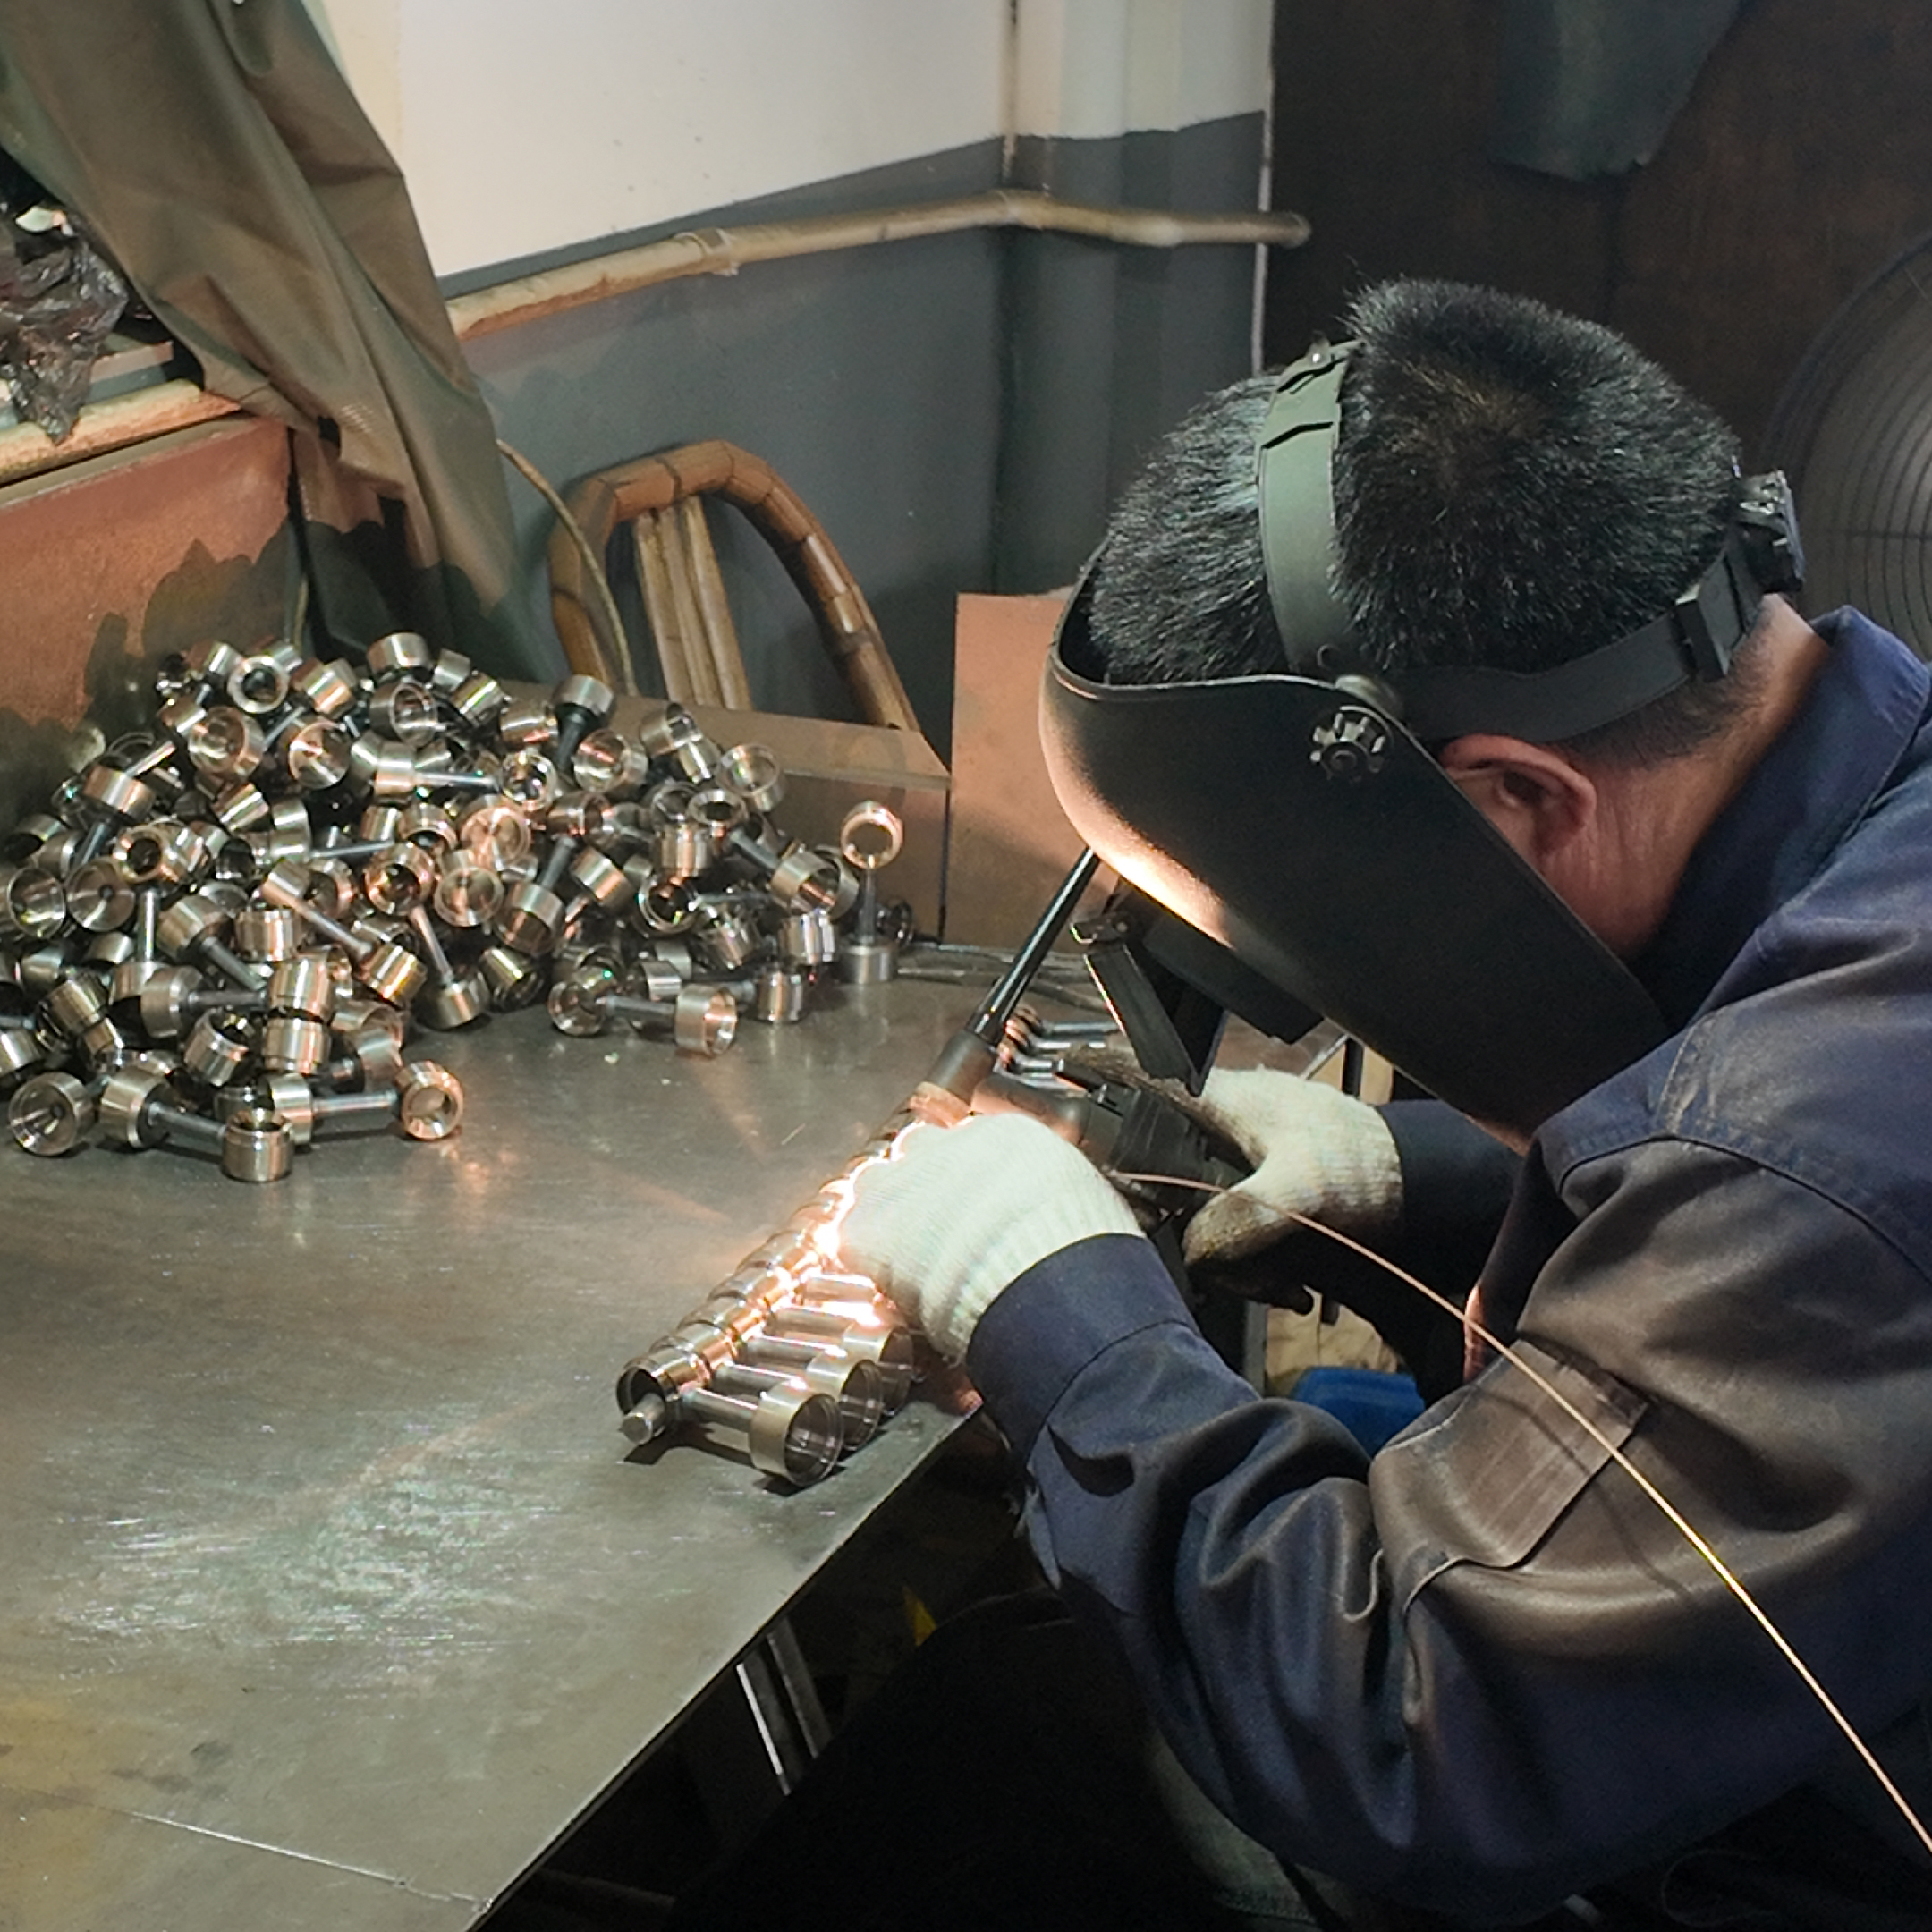
Почему возникают повреждения металлических поверхностей: свойства материалов и риски при обращении. Как твёрдость, пластичность и состояние поверхности влияют на склонность к царапинам, вмятинам и абразивному износу. Повреждения металлических поверхностей напрямую связаны с взаимодействием трёх основных свойств материала...
Показать больше
Визуальное обманчивое впечатление: почему внешний вид не гарантирует целостности сварного соединения. Как гладкие и однородные сварные швы маскируют критические внутренние дефекты. Гладкий и однородный сварной шов часто вызывает ощущение уверенности — однако такой внешний вид не является гарантией...
Показать больше
Основы бережливого производства для устойчивого сокращения цикла выполнения заказа. Картирование потока создания ценности для устранения потерь без снижения качества контрольных проверок. Картирование потока создания ценности (VSM) отображает каждый этап от оформления заказа до поставки, четко разделяя работу, создающую ценность, и задержки…
Показать больше
Сначала уточните функциональные и конструкторские требования. Начинать заказ нестандартных металлических деталей без четких технических требований зачастую приводит к задержкам и превышению бюджета. Тщательное определение функциональных и конструкторских требований на начальном этапе обеспечивает соответствие готовой компоненты…
Показать больше
Почему режущие элементы напрямую определяют точность геометрии детали. Стратегия траектории инструмента и её влияние на качество поверхности и размерную стабильность. Программирование траектории инструмента определяет точность геометрии детали, задавая способ взаимодействия режущего инструмента с материалом. …
Показать больше
Выбор материала: основной фактор, определяющий стоимость металлической детали. Экономика сырья: тип сплава, его дефицитность и рыночная волатильность. Выбор материала определяет наибольшую долю стоимости металлической детали — зачастую 45–60 % от общей стоимости производства...
Показать больше Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
