 Малые партии, высокие стандарты. Наша служба быстрого прототипирования делает проверку точнее и проще —
 EN

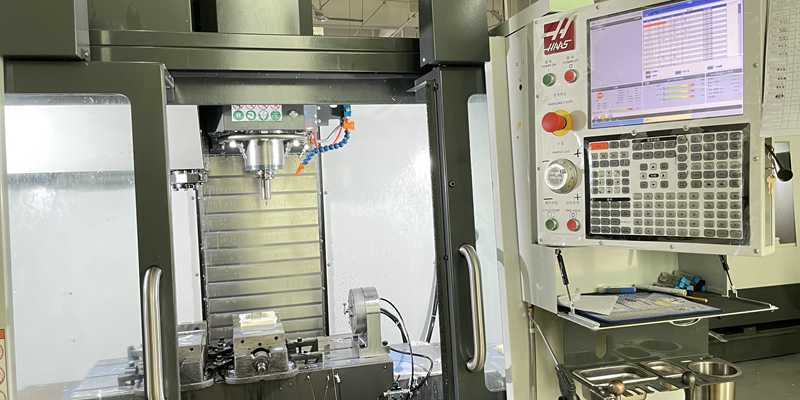
Понимание ПРОТОТИП переход от прототипа к серийному производству: этапы, риски и реалии
Картирование ключевых стадий: от функциональной валидации до стабильности производственного процесса
Путь от прототипа к серийному производству проходит через четыре дисциплинированных этапа с контролем на промежуточных воротах. Он начинается с функциональная проверка , на котором инженеры проверяют соответствие прототипа требованиям к эксплуатационным характеристикам, безопасности и удобству использования — с акцентом на форму, габариты и функциональность. После успешной валидации проект переходит на следующий этап замораживание конструкции , на котором окончательно утверждаются спецификации компонентов и допуски перед принятием решений об инвестициях в оснастку. Далее следует пилотная партия , пробное низкообъёмное производство, позволяющее проверить производственные процессы, сборочные операции и реакцию цепочки поставок в условиях, приближенных к реальным. Завершающим этапом является стабильность процесса достигается, когда статистический контроль процессов (SPC) подтверждает, что вариация выходных параметров остается стабильно в пределах заданных спецификационных границ. На каждом этапе проводятся официальные проверки на контрольных воротах с объективными критериями «прошел/не прошел» для предотвращения преждевременного масштабирования. Спешка — особенно пропуск функциональной верификации или отсрочка фиксации конструкции — вносит системные риски: более чем в 40 % случаев запуска новых продуктов возникают значительные задержки на этапе наращивания объемов производства, зачастую вызванные доработками конструкции на поздних стадиях. Строгий подход с контролируемыми этапами и воротами обеспечивает передачу от прототипа к серийному производству с повторяемым качеством — а не лишь единичным успехом.
Почему «долина смерти» является типичной ловушкой при переходе от прототипа к серийному производству
«Долина смерти» — это высокорисковый разрыв между рабочим прототипом и стабильным, прибыльным массовым производством. Он возникает не из-за технических неудач, а из-за несоответствия между мышлением команд, отвечающих за разработку и производство: прототипы создают квалифицированные инженеры с использованием гибких, итеративных методов, тогда как производство требует стандартизированных, воспроизводимых и масштабируемых систем. Типичные точки сбоя включают незадокументированные этапы сборки, незапланированные замены материалов, неоценённую производственную мощность поставщиков и непроверенные процессы контроля. Ключевой момент: прототип подтверждает жизнеспособность концепции — но не жизнеспособность производства . Без раннего взаимодействия между командами проектирования, технологической подготовки производства и закупок переход затрудняется. Чтобы преодолеть «долину смерти», компании должны проверить возможность производства до до окончательного утверждения конструкции, обеспечить двойные источники поставок критически важных компонентов и внедрить системы обеспечения качества — включая IQ/OQ/PQ и SPC — в рабочие процессы, а не рассматривать их как последующее дополнение.
Конструирование с учетом технологичности производства (DFM): обязательный этап перед переходом от прототипа к серийному производству
Как поздняя интеграция DFM увеличивает затраты и задержки при переходе от прототипа к серийному производству
Откладывание разработки с учетом технологичности (DFM) до этапа после создания прототипа является одной из самых дорогостоящих ошибок при переходе от прототипа к серийному производству. Если DFM применяется уже после изготовления прототипа, конструкции приходится переделывать, чтобы учесть реальные ограничения — ограничения оснастки, доступность материалов, допуски при сборке и возможность выполнения вторичных операций. Каждый цикл повторной разработки добавляет к графику недели и зачастую требует новых инвестиций в оснастку на сумму десятки тысяч долларов. Еще хуже то, что изменения носят каскадный характер: поставщикам может потребоваться повторная квалификация материалов, протоколы контроля качества необходимо пересматривать, а производственные линии — реконфигурировать. Функциональный прототип, хорошо работающий в лабораторных условиях, может полностью провалиться при масштабировании — например, деталь, спроектированная без углов вытяжки или с неравномерной толщиной стенок, может оказаться невозможной для литья под давлением или склонной к короблению. Исследования показывают, что подобные правки на поздних стадиях могут увеличить общую стоимость проекта на 30–50 % по сравнению с тем, если вопросы технологичности решались ещё на этапе концептуальной проработки. Коренная причина очевидна: проектирование без учёта того, как изделие будет изготавливаться, неизбежно ведёт к дорогостоящей переделке.
Кейс: Перепроектирование корпуса медицинского устройства — снижение объема брака на 42 % за счет раннего DFM
Производитель медицинских устройств изначально разработал корпус диагностического прибора по принципу «сначала прототип». После изготовления первой оснастки уровень брака превысил 32 % из-за неравномерной толщины стенок, острых внутренних радиусов и недостаточного уклона, что вызывало образование усадочных впадин, неполное заполнение формы и сбои при выталкивании детали. Вместо того чтобы переходить к серийному производству, команда приостановила процесс и провела официальный анализ конструкции с точки зрения технологичности (DFM) до полноценного масштабирования производства. Работа по перепроектированию была сосредоточена на базовых принципах технологичности: равномерная толщина стенок, увеличенные внутренние радиусы и оптимизированные углы уклона, соответствующие передовым практикам литья под давлением. Результат? Уровень брака снизился с 32 % до 4 % — абсолютное снижение на 42 % — а цикловое время сократилось на 18 %. Переработка заняла всего три недели, однако позволила избежать шести месяцев прогнозируемых задержек, вызванных доработкой, отклонёнными деталями и остановками линии. Данный кейс демонстрирует, что ранняя интеграция принципов DFM не замедляет запуск — она предотвращает значительно более серьёзное смещение графика и рост затрат на последующих этапах.
Масштабирование готовности поставщиков для надёжной передачи от прототипа к серийному производству
Раннее вовлечение поставщиков и стратегии двойного источника поставок для предотвращения узких мест
Готовность цепочки поставок — это не финальная контрольная точка, а базовый фактор, обеспечивающий успешную передачу от прототипа к серийному производству. Привлечение ключевых поставщиков во время функциональная валидация — проводимая не после завершения проектирования, а на ранних этапах — позволяет согласовать производственные мощности, заранее забронировать сырьё и предоставить конкретные рекомендации по геометрии деталей, накоплению допусков и требованиям к испытаниям. Такое совместное взаимодействие повышает технологичность изделий и снижает уровень брака ещё до начала изготовления оснастки. Двухстороннее обеспечение поставок для компонентов с высоким риском, длительным циклом поставки или имеющих единственного поставщика добавляет необходимой устойчивости цепочке поставок. Например, компания, производящая медицинские изделия, сертифицировала двух поставщиков первого уровня (инжекционных формовщиков) для основного корпуса изделия ещё до пилотных запусков — и сократила задержки, связанные с закупками, на 40 %. Раннее вовлечение также выявляет скрытые ограничения: поставщик может указать, что требуемая отделка поверхности недостижима при заданном цикле литья, что позволяет оперативно скорректировать конструкцию. При стратегической интеграции цепочка поставок трансформируется из пассивной вспомогательной функции в активного партнёра по совместной разработке масштабируемого производства.
Обеспечение постоянства качества при переходе от прототипирования к серийному производству
От IQ/OQ/PQ к статистическому контролю процессов (SPC): обеспечение качества на всех этапах — от прототипа до серийного производства
Единообразное качество при переходе от прототипа к серийному производству достигается не за счет контроля, а за счет инженерного проектирования. Это начинается с надежной валидации конструкции на этапе прототипирования, когда функциональность, точность сборки и внешний вид проверяются в условиях, имитирующих реальное использование, а также в соответствии с требованиями регуляторов (например, стандарт ISO 13485 для медицинских изделий). Далее следует оптимизация производственных процессов: стандартизация рабочих инструкций, валидация оборудования и устранение узких мест до начала масштабного выпуска. Система обеспечения качества формируется поэтапно: IQ/OQ/PQ (валидация установки/эксплуатационная валидация/валидация эксплуатационных характеристик) подтверждает соответствие оборудования и процедур заранее установленным стандартам; затем СПЦ (Статистический контроль процессов, SPC) обеспечивает стабильность процесса путем мониторинга ключевых параметров процесса в реальном времени и выявления отклонений до того, как они повлияют на выходную продукцию. Внедрение этого подхода на раннем этапе — а не последующая модернизация в ходе наращивания объемов производства — снижает количество брака, предотвращает несоответствия требованиям регуляторов и сокращает время достижения стабильного выхода годной продукции. Успех зависит от межфункциональной согласованности: отделы проектирования, технологической подготовки производства, закупок и контроля качества должны работать в рамках единой системы управления качеством с общими показателями эффективности и совместной ответственностью за способность процесса (Cp/Cpk ≥ 1,33).
Часто задаваемые вопросы
1. Каковы основные этапы перехода от прототипа к серийному производству?
Этот переход включает четыре ключевых этапа: функциональная проверка, фиксация конструкции, опытный запуск и обеспечение стабильности процесса. Каждый этап гарантирует достижение промежуточных целей, необходимых для успешной организации производства.
2. Что такое «Долина смерти» в разработке продукции?
«Долина смерти» — это рискованный разрыв между функциональным прототипом и стабильным серийным производством, который зачастую возникает из-за несогласованности между процессами разработки и производства.
3. Почему проектирование с учетом технологичности изготовления (DFM) является важным?
DFM обеспечивает готовность конструкций к производству путем учета ограничений производственных процессов на ранних этапах. Позднее внедрение DFM может привести к дорогостоящим повторным разработкам, задержкам и снижению эффективности производства.
4. Как вовлечение поставщиков на ранних этапах помогает предотвратить узкие места?
Раннее вовлечение поставщиков способствует согласованию производственных мощностей, предварительному бронированию материалов и оптимизации конструкции компонентов, что снижает риск задержек и неэффективности в цепочке поставок.
5. Какие системы контроля качества имеют решающее значение для успешного перехода?
Системы контроля качества, такие как IQ/OQ/PQ и статистический контроль процессов (SPC), необходимы для поддержания стабильного уровня качества и предотвращения дорогостоящих ошибок при масштабировании производства.
Содержание
-
Понимание ПРОТОТИП переход от прототипа к серийному производству: этапы, риски и реалии
- Картирование ключевых стадий: от функциональной валидации до стабильности производственного процесса
- Почему «долина смерти» является типичной ловушкой при переходе от прототипа к серийному производству
- Конструирование с учетом технологичности производства (DFM): обязательный этап перед переходом от прототипа к серийному производству
- Масштабирование готовности поставщиков для надёжной передачи от прототипа к серийному производству
- Обеспечение постоянства качества при переходе от прототипирования к серийному производству
- Часто задаваемые вопросы