 Малые партии, высокие стандарты. Наша служба быстрого прототипирования делает проверку точнее и проще —
 EN

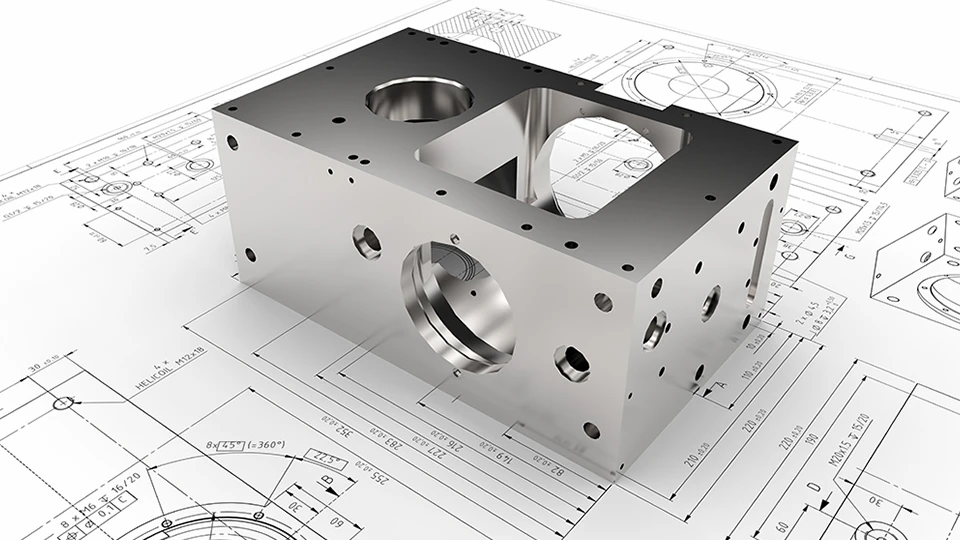
Нелинейное влияние допусков на снижение производственных затрат
Незначительные изменения допусков приводят к экспоненциальному росту затрат на механическую обработку — отклонения менее ±0,13 мм (±0,005 дюйма) резко усложняют задачу снижения производственных затрат. За пределами этого порога расходы возрастают из-за необходимости использования специализированного оборудования с ЧПУ, систем контроля окружающей среды и усовершенствованных протоколов контроля.
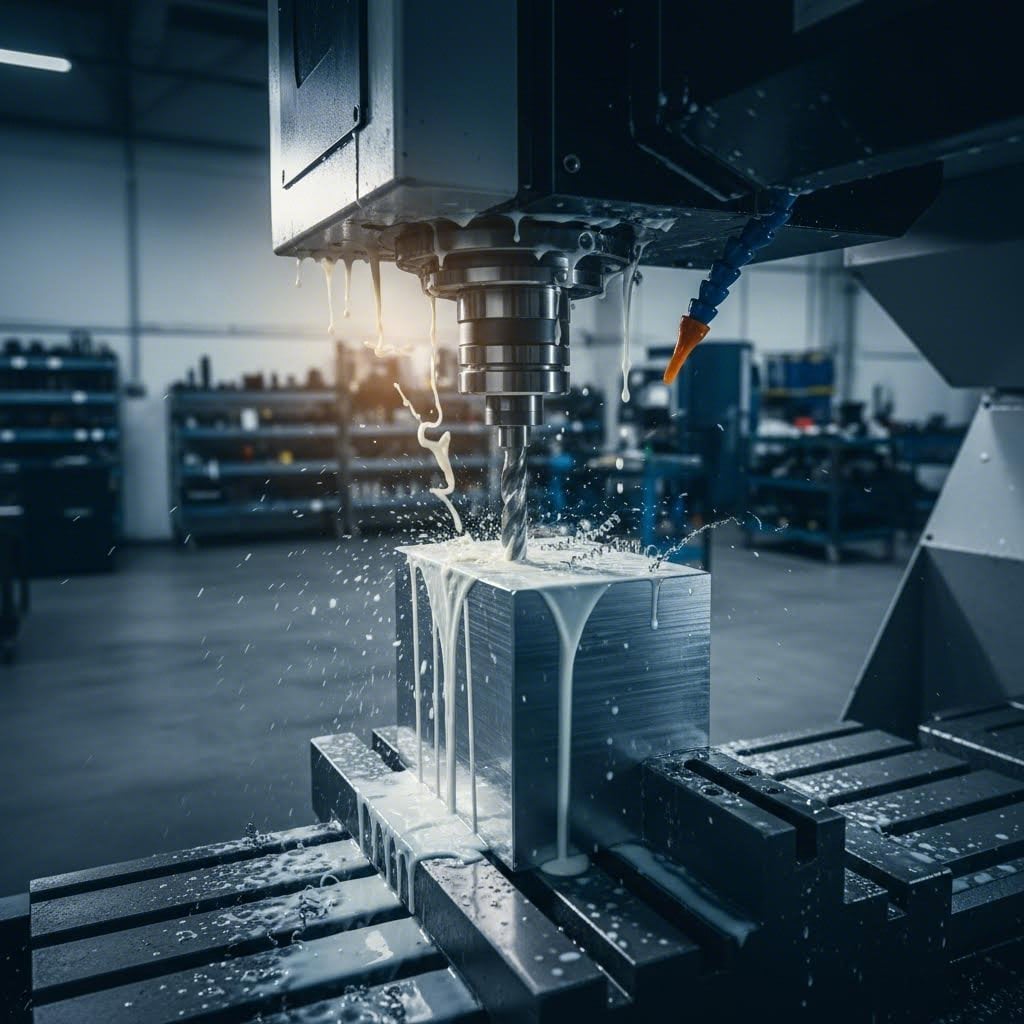
Почему изменение допуска на ±0,001 дюйма вызывает экспоненциальный рост затрат на обработку на станках с ЧПУ
Требования к точности допусков вынуждают операции механической обработки входить в логарифмическую зону роста затрат. Каждое ужесточение допуска на ±0,001 дюйма вызывает каскадное влияние на производственные процессы: дополнительные проходы механической обработки для улучшения поверхности; контроль размеров с использованием координатно-измерительных машин (КИМ); поддержание температурного режима в производственных помещениях (что требует инвестиций порядка 90 тыс. долларов США); применение высокоточных режущих инструментов со сниженным сроком службы; и обязательное внедрение статистического управления процессами (SPC). В ходе недавнего кейс-стади по оптимизации было установлено, что ужесточение допусков всего на ±0,001 дюйма привело к росту себестоимости единицы продукции на 400 % (журнал Springer, Оптимизация передовых производственных процессов , 2024).
Оптимизация допусков: баланс между функциональностью и экономически эффективной механической обработкой
Конструкторские группы достигают устойчивого снижения производственных затрат за счёт применения классификации функциональных допусков — а не единообразной высокой точности для всех элементов конструкции. Такая многоуровневая стратегия обеспечивает необходимую эксплуатационную надёжность при одновременном исключении излишних ограничений:
| Класс допусков | Способ обработки | Фактор стоимости | Возможные области применения |
|---|---|---|---|
| Стандартный (±0,13 мм) | Традиционный ЧПУ | 1x | Некритические интерфейсы |
| Точность (±0,025 мм) | Многоступенчатая обработка | 3–5x | Вращающиеся узлы |
| Сверхточность (±0,005 мм) | Специализированное оборудование | в 8–12 раз | Авиакосмические компоненты |
Рекомендованные методы включают межфункциональные аудиты допусков на этапах проектирования для изготовления (DFM), чтобы предотвратить избыточные «на всякий случай» спецификации — одну из главных причин неоправданного роста затрат.
Упрощение геометрии для повышения эффективности механической обработки и снижения затрат
Фаски, радиусы и ортогональные кромки: количественная оценка экономии времени цикла и износа инструмента
Стандартная обработка предпочтительно использует ортогональные кромки и постоянные радиусы там, где это допускается функциональными требованиями. Сложные геометрии вынуждают выполнять чрезмерное количество смен инструмента и использовать неэффективные траектории движения инструмента, увеличивая время цикла до 30 % (Отчёт RapidDirect по эффективности фрезерования с ЧПУ, 2024 г.). Согласование геометрии детали с возможностями стандартного режущего инструмента повышает производительность и снижает зависимость от специальных фрез. Производители сообщают о снижении износа инструмента на 15–20 % при замене переменных контуров упрощёнными переходами (Анализ BestInParts по фрезерованию с ЧПУ, 2023 г.), что обеспечивает более короткие сроки производства и меньшую себестоимость одной детали.
Кейс-стади: модернизация детали с одним фасочным элементом сократила время фрезерования на 37 % и снизила процент брака
Алюминиевый корпусный компонент изначально имел критический изогнутый профиль, для которого требовались четыре отдельные операции фрезерования концевыми фрезами для плавного перехода по радиусу. Модернизация нерабочих поверхностей с применением функционально острых углов позволила полностью исключить эти операции. Результат: сокращение времени фрезерования на единицу продукции на 37 % и снижение процента брака на 8 % — за счёт уменьшения деформации материала и снижения количества трещин в точках установки при вторичной сборке. Это наглядно демонстрирует, как упрощение геометрии способствует снижению производственных затрат на уровне предприятия не только за счёт экономии времени работы станков, но и благодаря повышению выхода годных изделий при первом проходе и сокращению объёма переделок.
Проектирование с учётом технологичности (DFM) как проактивная стратегия снижения производственных затрат
Межфункциональные проверки DFM: предотвращение доработок на поздних стадиях и роста затрат
Проектирование с учетом технологичности изготовления (DFM) интегрирует реалии производства в ранние этапы проектирования, перенося оптимизацию затрат на более раннюю стадию. Структурированные межфункциональные проверки DFM — объединяющие конструкторов, технологов и специалистов по оснастке — выявляют риски производимости до начала изготовления оснастки. Такие сессии позволяют заблаговременно устранить конфликты накопления допусков, несоответствия между материалами и технологическими процессами, а также недостатки в конструкции приспособлений, которые в противном случае вызвали бы дорогостоящие изменения на поздних стадиях. Согласно «Исследованию затрат на разработку аппаратного обеспечения» Института Понемона за 2023 год Исследование затрат на разработку аппаратного обеспечения , подобные упущения в среднем обходятся в 740 тыс. долларов США на проект в виде затрат на переделку и модификацию оснастки. Предприятия, внедряющие официальные протоколы DFM, снижают уровень брака на 15–30 %, обеспечивая возврат инвестиций (ROI) свыше 5:1 — что подтверждает ключевую роль DFM как фундаментального рычага для устойчивого снижения производственных затрат.
Объединение деталей и стандартизация: масштабируемые рычаги снижения производственных затрат
Сокращение количества сборочных элементов с 12 до 3 компонентов: экономия на спецификации материалов (BOM), трудозатратах и контроле качества (QA)
Объединение деталей заменяет несколько отдельных компонентов интегрированными, многофункциональными элементами — тем самым снижая сложность сборки на её источнике. Измеримые результаты включают:
- Рационализация спецификации материалов (BOM) : Сокращение числа уникальных деталей упрощает закупки, снижает затраты на хранение запасов и позволяет исключить избыточные расходы на материалы и логистику в размере 24–38 долларов США на каждую удалённую деталь.
- Эффективность Труда : Объединение 12 деталей в 3 обычно сокращает время сборки на 42–55 %, что приводит к снижению затрат на оснастку, манипуляции и крепление.
- Повышение качества : Устранение девяти стыковых соединений снижает количество потенциальных точек отказа — сокращая уровень брака на 31 % (Институт производственного совершенства, 2023 г.).
Стандартизация библиотек компонентов усиливает эти преимущества. Перепроектирование гидравлического коллектора с использованием как консолидации, так и стандартизации позволило сократить сроки изготовления на 17 %, снизить затраты на программирование станков с ЧПУ на 29 % и обеспечить ежегодную экономию в размере 740 тыс. долл. США на инструментальном оснащении — что подтверждает: масштабируемое снижение производственных затрат начинается с продуманной архитектуры проектирования.
Часто задаваемые вопросы
Почему более жёсткие допуски приводят к росту производственных затрат?
Более жёсткие допуски зачастую требуют специализированного оборудования с ЧПУ, дополнительных операций механической обработки, высокоточных измерительных средств и контролируемых производственных условий, что приводит к экспоненциальному росту затрат.
Какое влияние оказывает упрощение геометрии на производственные затраты?
Упрощение геометрии позволяет сократить цикловое время, уменьшить износ инструмента и повысить пропускную способность, что в конечном итоге экономит как время, так и деньги в процессе производства.
Каким образом проектирование с учётом технологичности (DFM) снижает затраты?
DFM интегрирует реалистичные производственные аспекты на раннем этапе проектирования, предотвращая дорогостоящие доработки и повышая общую эффективность, что приводит к значительной экономии затрат.
Каковы преимущества объединения деталей в производстве?
Объединение деталей снижает сложность сборки, уменьшает трудозатраты, сокращает сроки изготовления и повышает качество за счёт минимизации потенциальных точек отказа.
Содержание
- Нелинейное влияние допусков на снижение производственных затрат
- Упрощение геометрии для повышения эффективности механической обработки и снижения затрат
- Проектирование с учётом технологичности (DFM) как проактивная стратегия снижения производственных затрат
- Объединение деталей и стандартизация: масштабируемые рычаги снижения производственных затрат
- Часто задаваемые вопросы