
Смена партнёров между этапом прототипа и серийной штамповкой металла — это не просто неудобно. Такой подход приводит к дорогостоящим задержкам, нестабильности качества и необходимости повторной инженерной проработки, что может полностью сорвать график вашего проекта. А счётa, приходящие после смены...
Показать больше
Почти 40 % преждевременных отказов систем охлаждения в современных транспортных средствах начинаются с усталостного разрушения крепежных элементов. Для инженеров первого уровня поддержание структурной целостности при экстремальных двигателях вибрациях остаётся серьёзной задачей. В компании Shaoyi Metal Technology мы...
Показать больше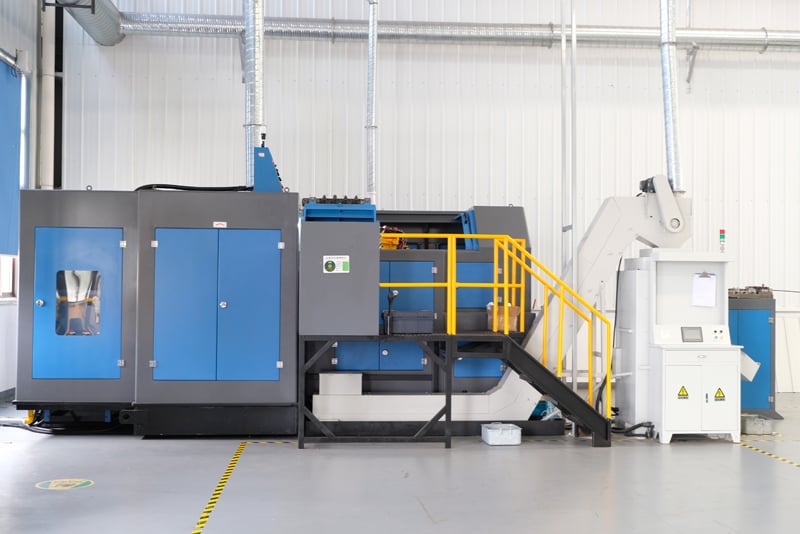
Как холодная штамповка превосходит фрезерование на станках с ЧПУ при изготовлении автомобильных штифтов и шпилек — и когда это не так. Холодная штамповка и фрезерование на станках с ЧПУ позволяют получать одинаковые готовые валы двумя противоположными способами: при холодной штамповке заготовка формируется из проволоки под действием сжимающих усилий...
Показать больше
Понимание основных требований к детали: допуски, геометрия и функциональность. Почему выбор технологического процесса определяется в первую очередь допусками по размерам, а не материалом или габаритами детали. Допуск по размерам — это допустимое отклонение физических измерений детали…
Показать больше
Стратегическая оценка стоимости и динамическое бюджетирование. Интеграция предварительной оценки стоимости на ранних этапах с технико-экономическими обоснованиями. Включение оценки стоимости в технико-экономические обоснования превращает экономически эффективное изготовление деталей из цели в измеримый результат. Вперёд…
Показать больше
Стратегическое размещение заготовок и оптимизация раскроя для снижения отходов. Алгоритмически управляемое размещение заготовок: максимизация использования листового материала при серийном производстве с высокой номенклатурой. Современные алгоритмы размещения заготовок лежат в основе современных методов снижения отходов при серийном производстве металлических деталей. Эти комп…
Показать больше
Допуски при производстве напрямую влияют на стоимость и сроки изготовления. Как принятые на раннем этапе решения по допускам определяют затраты на оснастку, контроль и валидацию производственных процессов. Определение допусков при производстве на ранней стадии проектирования фиксирует подход к производству до начала изготовления оснастки, инспекции и...
Показать больше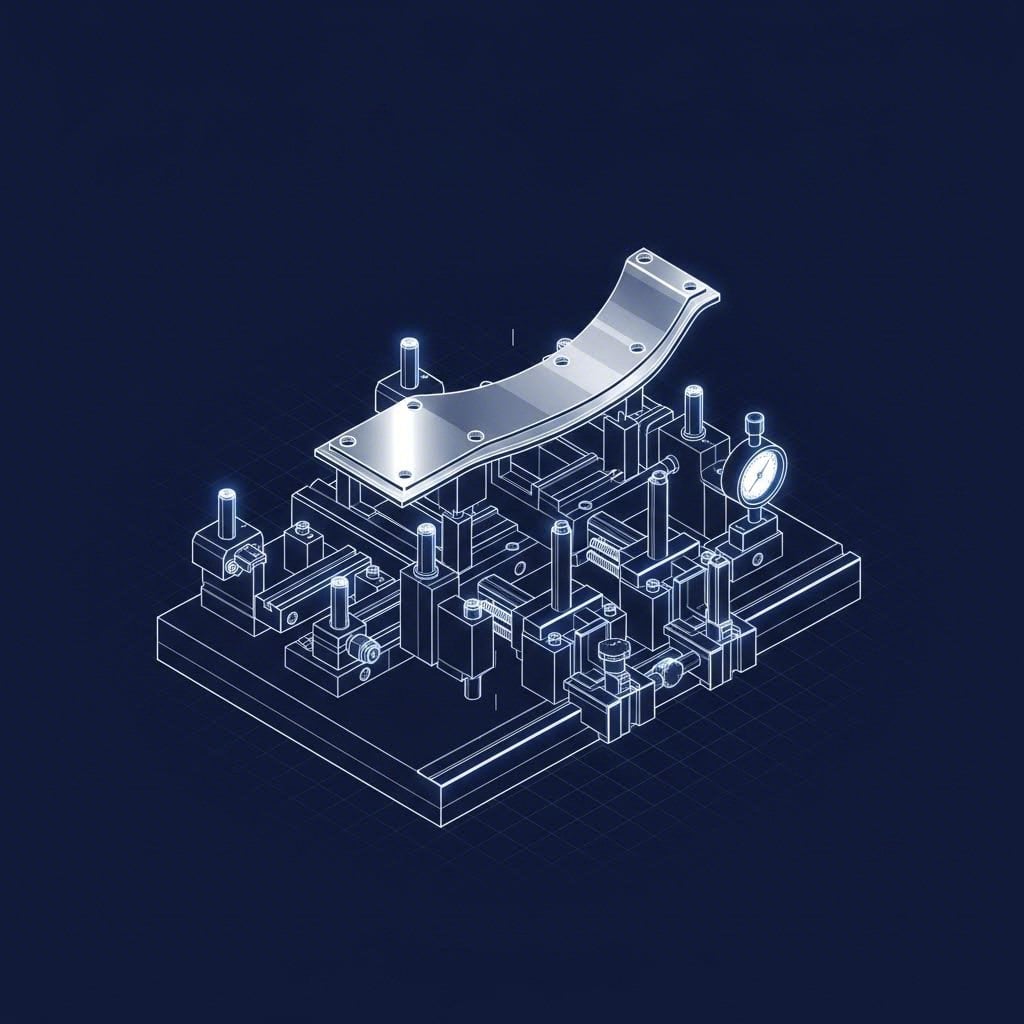
Основные принципы проектирования приспособлений для обеспечения повторяемости. Применение принципа базирования 3-2-1 для устранения степеней свободы. Принцип базирования 3-2-1 является фундаментальным для проектирования приспособлений, обеспечивающих повторяемость: он ограничивает все шесть степеней свободы —...
Показать больше
Основные причины появления следов инструмента при фрезерной обработке на станках с ЧПУ. Механические факторы: жёсткость станка, вибрации и устойчивость крепления заготовки. Даже идеально запрограммированная траектория инструмента оставит видимые следы, если система обработки не обладает достаточной конструктивной устойчивостью. Станок...
Показать больше
Применение принципов конструирования для технологичности (DFM) для снижения сложности. Конструирование для технологичности смещает акцент с отдельной геометрии детали на комплексный анализ того, как каждая её особенность взаимодействует с производственными процессами, оснасткой и сборкой. Для металлических компонентов...
Показать больше
Физические ограничения, ограничивающие доступность, видимость и досягаемость датчиков при контроле изготовленных деталей. Проблемы с доступностью при контроле изготовленных деталей зачастую начинаются там, где расположены внутренние элементы, малые зазоры или...
Показать больше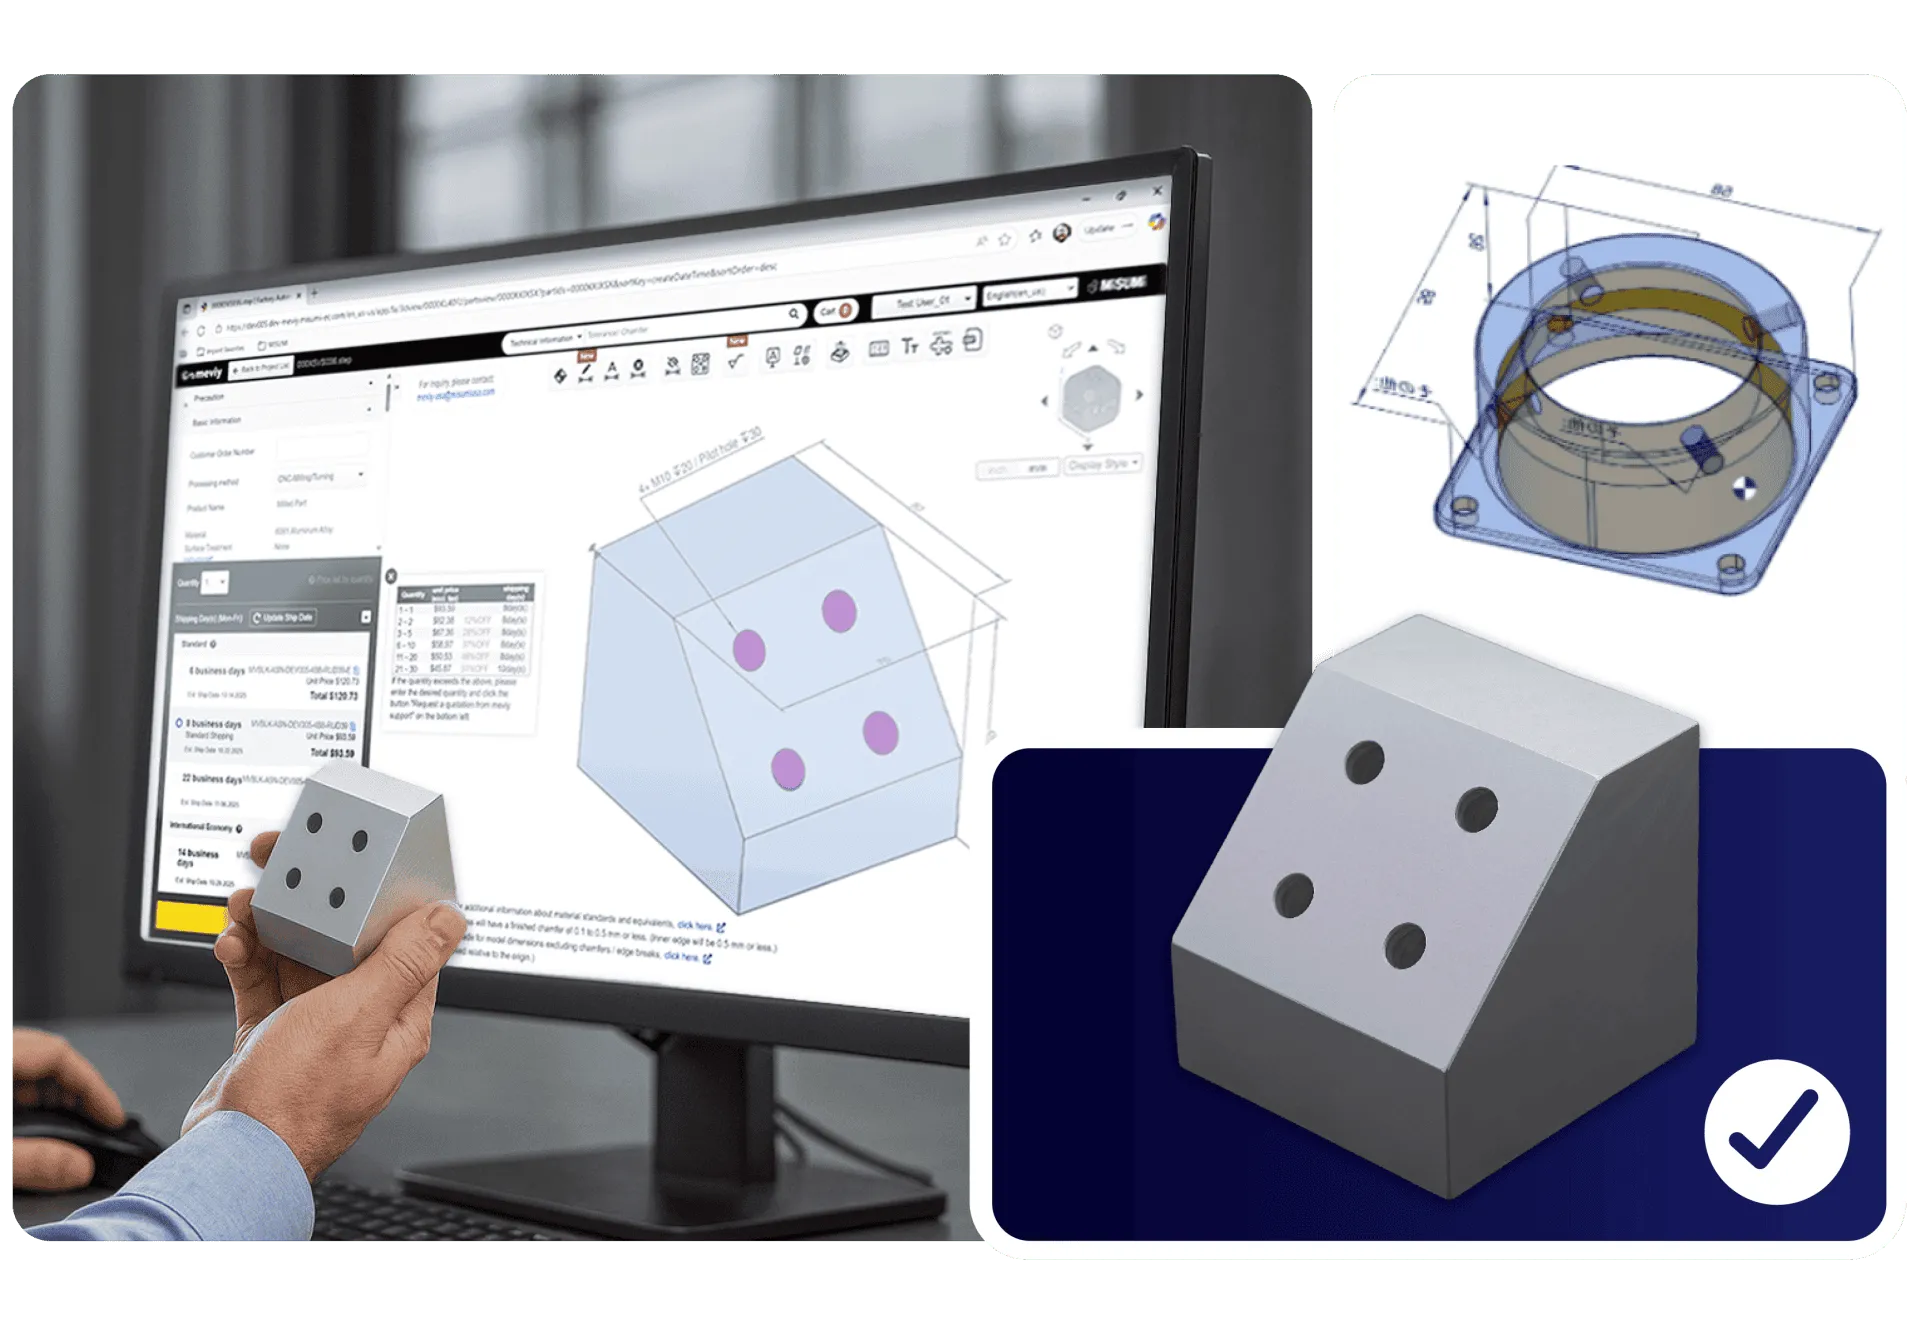
Понимание коренной причины несоосности отверстий. Накопленная погрешность установки: как небольшие отклонения многократно суммируются при выполнении операций. Коренная причина несоосности отверстий редко заключается в единичной катастрофической ошибке. Чаще всего она обусловлена незаметным накоплением...
Показать больше Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
