バリ取りの必要性を判断するための機能的しきい値の理解 バリが性能を損なう場合:顕微鏡レベルの欠陥からマクロスケールの故障へ バリは顕微鏡レベルでしか見えない場合もありますが、その影響はしばしばシステム全体の完全な故障へと波及します。バリ取り...
さらに表示
金型の清掃状態が生産効率を高める仕組み 残留物の蓄積はサイクルタイムを延長し、予期せぬ停止を増加させます プラスチックの脱ガス、離型剤、材料の劣化によって生じる残留物は、繰り返しの成形サイクルを通じて金型表面に徐々に堆積します。この…
さらに表示
板金変形の根本原因を理解する スプリングバック、しわ、亀裂、歪み:そのメカニズムと材料依存性 板金成形中の変形は、一般的にスプリングバック、しわ、亀裂、歪みの4つのカテゴリーに分類されます。…
さらに表示
パンチングのクリアランス:エッジ品質を左右する最も重要な要因 代表的な金属材における最適ダイ・クリアランス範囲 パンチとダイの切断刃の間に設けられる、厳密に定義されたギャップ(パンチ・トゥ・ダイ・クリアランス)は、パンチングのエッジ品質に最も大きな影響を与える要因です…
さらに表示
金属部品サプライヤーの認証と品質保証 品質保証はあらゆる産業向けサプライチェーンの基盤です。金属部品サプライヤーにおいては、認証によって製造プロセスの一貫性と製品の品質が保証され、部品が…
さらに表示
CNC加工における鋭角形状の物理的限界 設計者は内角を後回しにしがちですが、鋭角形状の製造では、回転する切削工具が即座に物理的な制約を課します。この制約は、どの工場でも回避できません。外角とは異なり…
さらに表示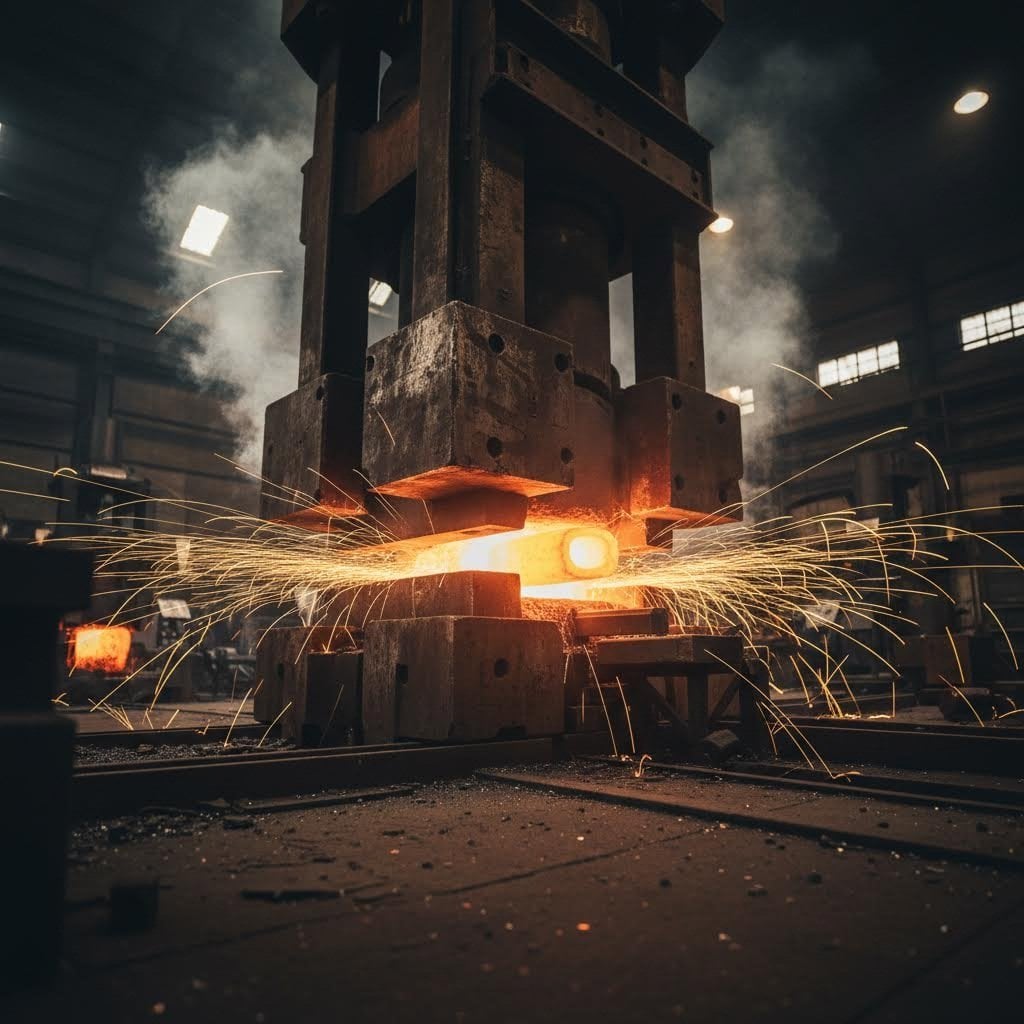
腐食耐性表面処理の基本原則 性能評価 電気化学的メカニズム:表面処理による酸化および電気化学的腐食(ガルバニック・アタック)の抑制 腐食耐性表面処理は、酸化を引き起こす電気化学反応を遮断することで、材料の劣化を抑制します…
さらに表示
CNCプログラミングと工具経路の最適化による加工サイクルタイムの短縮 CAMソフトウェア機能を活用したスマートな工具経路最適化 コンピュータ支援製造(CAM)ソフトウェアは3Dモデルを効率的な工作機械指令に変換します。最新のシステム…
さらに表示
自動化対応性の閾値:部品レベルの適合性がシステム成功を左右する理由 自動組立プロジェクトの68%が部品レベルで失敗する理由 ロボットおよび制御システムへの多額の資本投資にもかかわらず、自動組立プロジェクトの多くは…
さらに表示
材料組成が溶接時の配慮要件を決定する仕組み 危険な有害煙発生の金属学的起源 溶接は母材を溶融プールへと変化させ、3,000℃を超える高温で合金成分を蒸発させます。この熱的…
さらに表示
厳しい公差を前提とした設計:DFMとGD&Tの整合性 — 解釈のばらつきを排除するためのGD&T/GPS規格の適用 — 幾何公差(GD&T)は、ASME Y14.5またはISO GPS規格で定義されており、記号および基準面(デイタム)を用いて、部品の幾何的特性と許容範囲を明確に伝達します…
さらに表示
明確で完全な仕様書があれば、真正の「りんごとりんご」による加工見積もりの比較が可能になります。公差、表面仕上げ、組立要件が比較可能性を定義する方法。加工見積もりにおける真正の比較可能性は、厳密に定義された仕様範囲から始まります…
さらに表示 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
