Прилагане на принципите на проектирането за сглобяване (DFA) върху металните части. Минимизиране на броя на частите и стандартизиране на компонентите за опростяване на сглобяването на метални части. Намаляването на броя на частите е най-влиятелният фактор при прилагането на DFA при сглобяването на метални части. Всяка допълнителна компонента...
Виж повече
Неравномерно топлинно въвеждане: Основният фактор за неравномерно проникване при заваряване. Нисък ток или напрежение, което намалява предаването на енергия. Недостатъчна сила на тока или напрежение директно намалява енергията, подавана към съединението, и попречва на основния метал да достигне пълна разтопеност...
Виж повече
Как основните процеси за изработване формират качеството на ръбовете при листов метал. Лазерно рязане срещу водно струйно рязане: топлинна деформация срещу механична цялост на ръбовете. Изборът между лазерно и водно струйно рязане фундаментално определя качеството на ръбовете при листов метал. ...
Виж повече
Точна оценка на източниците на шум при обработка на метали. Точната оценка е основата на всяка ефективна програма за запазване на слуха в цех за обработка на метали. Точно определяне на това, кои операции генерират най-вредния звук, и количествено измерване...
Виж повече
Разбиране на основите на баланса между здравина и тежест: Защо съотношението здравина/тежест е ключовият показател за структурна ефективност Съотношението здравина/тежест е окончателният показател за структурна ефективност — то количествено определя колко натоварване може да поеме една...
Виж повече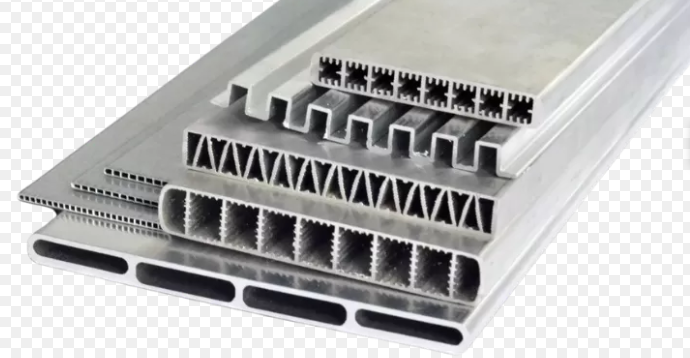
Как геометрията на детайлите директно влияе върху ефективността на инструментния път и динамиката на движение: Радиуси на ъгли, остри ъгли и тесни завои принуждават към забавяне и намаляване на скоростта на подаване Остри вътрешни ъгли и малки радиуси принуждават CNC-машините да забавят хода си преди завоя...
Виж повече
Дисциплина в процеса: Елиминиране на източниците на драскотини по време на финиране Стоимостта на пропускането на последователността от зърнестост при финиране Пропускането на последователността от зърнестост е водещата причина за драскотини по готовите метални части — и то скъпа причина. При дисциплинирано финиране...
Виж повече
Техники за заваряване, оптимизирани за тънки, средни и дебели сечения. Точни стратегии за заваряване на тънки метали (≤1,6 мм): прескачане при заваряване, ъгъл на движение и проходи с ниска топлина. Заваряването на тънки материали изисква дисциплина, при която управлението на топлината е основният параметър...
Виж повече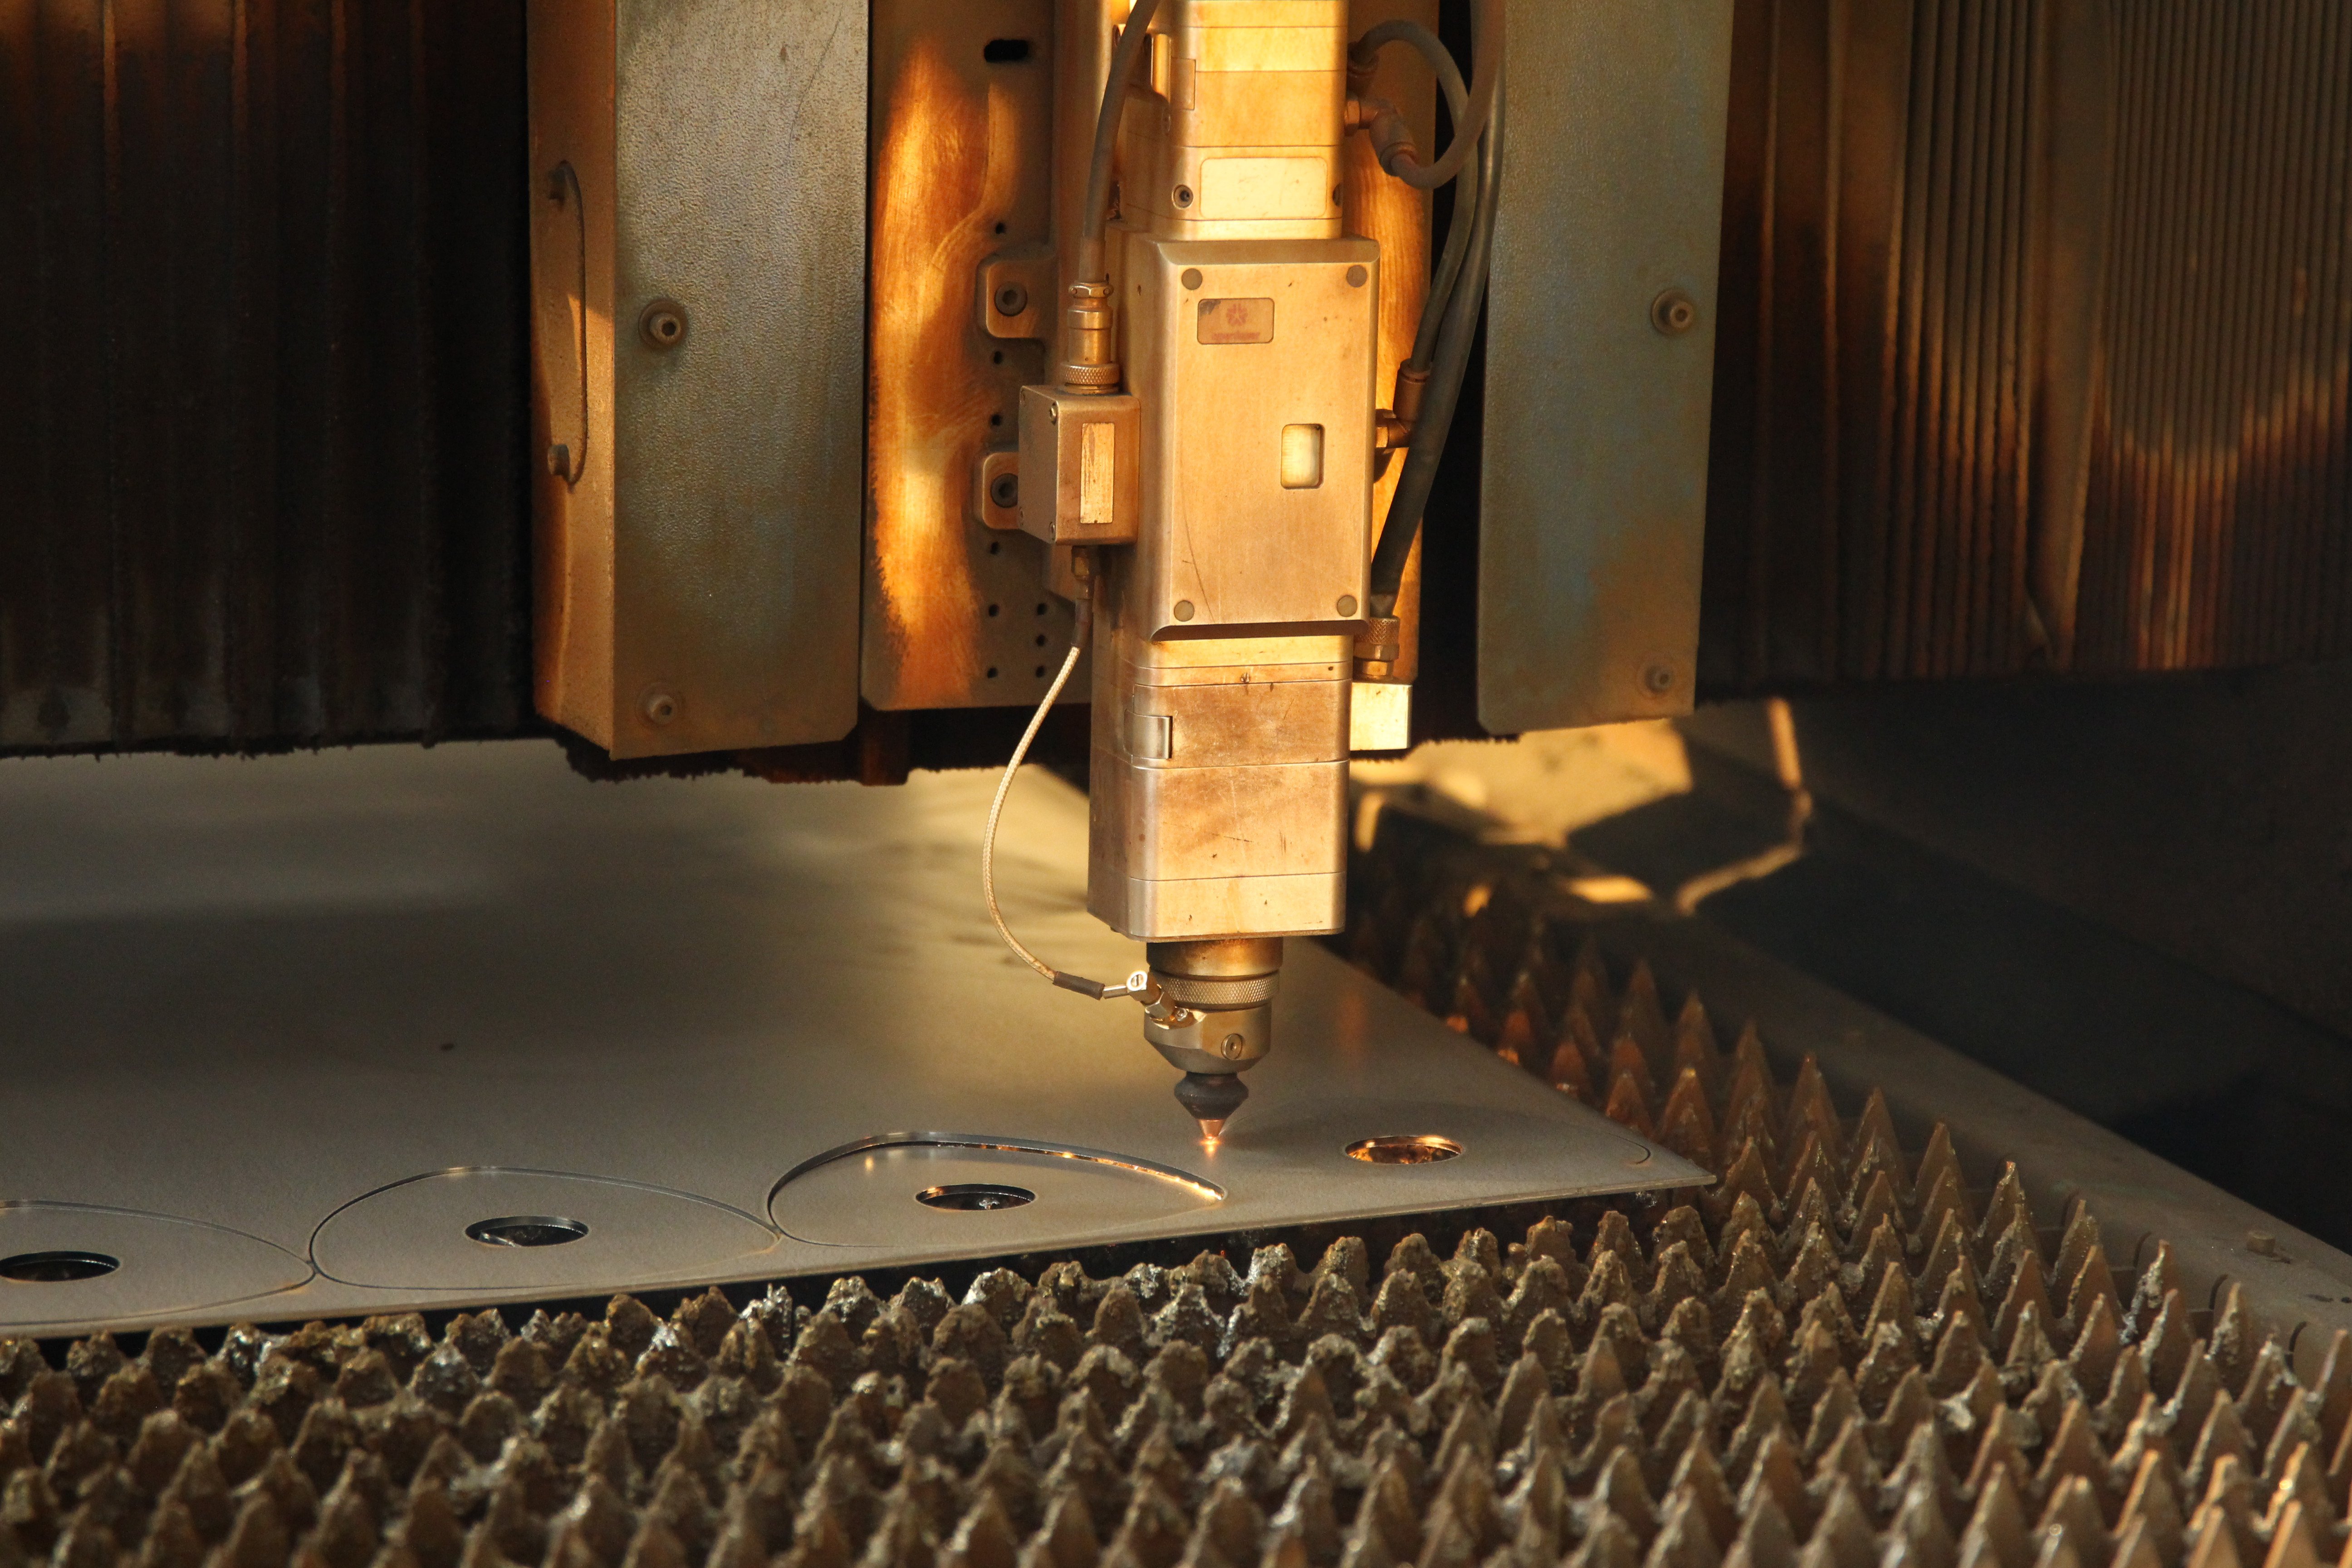
Разбиране на одобрението на първия образец в B2B съдържателната стратегия. Одобрението на първия образец е основната проверка в B2B програмата за маркетинг чрез съдържание – момент, в който първият материал на автора се оценява официално спрямо стратегически, редакторски...
Виж повече
Разделението между структурна и прецизна обработка: защо фабрикацията и машинната обработка са взаимодопълващи се, а не конкуриращи се. Фабрикацията създава здрави и мащабируеми основни конструкции. Фабрикацията на листови метали изгражда издръжливи рамки чрез рязане, огъване и заваряване...
Виж повече
Основни принципи на GD&T за равнинност и специфициране на допуск за контрол на равнинност според ASME Y14.5. Дефиниция на равнинност: приложения с опорна повърхност (датум) срещу приложения без опорна повърхност (без датум). Равнинността е форма на контрол в геометричното измерване и толерантиране (GD&T), която ограничава повърхността...
Виж повече
ЧПУ с нисък и среден обем: По-ниски входни бариери чрез намалени разходи за подготвителни операции и елиминиране на инвестициите в специализирани инструменти спрямо леенето по форма или штамповането. За разлика от леенето по форма или штамповането — които изискват твърди стоманени форми или матрици с производствени разходи...
Виж повече Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
