 ผลิตจำนวนน้อย แต่มีมาตรฐานสูง บริการสร้างต้นแบบอย่างรวดเร็วของเรามาพร้อมกับการตรวจสอบที่เร็วขึ้นและง่ายขึ้น —
 EN

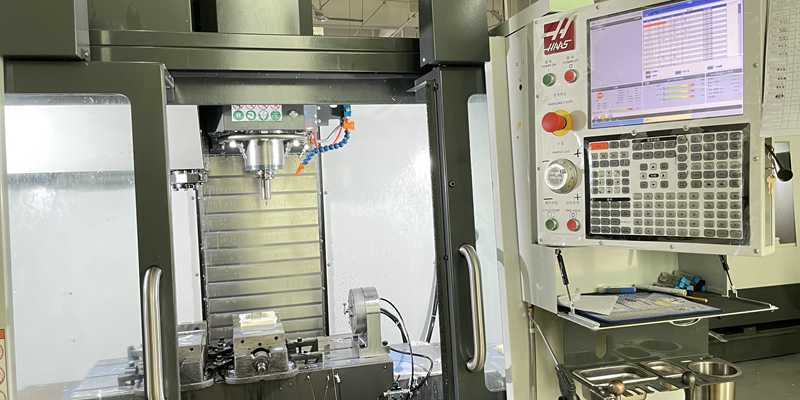
การเข้าใจ ต้นแบบ to การเปลี่ยนการผลิต: ขั้นตอน ความเสี่ยง และความจริง
การแผนที่ระยะสําคัญ: จากการรับรองฟังก์ชันไปยังความมั่นคงของกระบวนการ
การเดินทางจากต้นแบบสู่การผลิต จะผ่านไป 4 ขั้นตอนที่ควบคุมโดยการควบคุม มันเริ่มต้นด้วย การตรวจสอบความถูกต้องตามหน้าที่ โดยนักวิศวกรตรวจสอบว่าต้นแบบตอบสนองความสามารถ ความปลอดภัย และความต้องการของผู้ใช้ โดยเน้นรูปแบบ การเข้ากันและการทํางาน เมื่อได้รับการรับรองแล้ว โครงการจะก้าวไปสู่ การยืนยันแบบออกแบบสุดท้าย , การล็อครายการเฉพาะเจาะจงส่วนประกอบและความพอเพียง ก่อนที่จะยึดมั่นในการลงทุนเครื่องมือ ต่อไปคือ ทดลองผลิต , การทดลองการผลิตปริมาณน้อยที่ทดสอบกระบวนการผลิต, กระบวนการทํางานการประกอบ, และการตอบสนองของโซ่จําหน่ายภายใต้สภาพการณ์ที่จริง ขั้นตอนสุดท้ายคือ เสถียรภาพของกระบวนการ ซึ่งเกิดขึ้นเมื่อการควบคุมกระบวนการเชิงสถิติ (SPC) ยืนยันว่าความแปรปรวนของผลลัพธ์ยังคงอยู่ภายในขอบเขตข้อกำหนดอย่างสม่ำเสมอ แต่ละขั้นตอนต้องผ่านการทบทวนตามจุดควบคุมอย่างเป็นทางการ โดยมีเกณฑ์การผ่านหรือไม่ผ่านที่ชัดเจน เพื่อป้องกันการขยายขนาดก่อนเวลาอันควร การเร่งรัดงาน—โดยเฉพาะการข้ามขั้นตอนการตรวจสอบหน้าที่การใช้งาน หรือเลื่อนการสรุปแบบดีไซน์ออกไป—จะก่อให้เกิดความเสี่ยงเชิงระบบ: มากกว่า 40% ของการเปิดตัวผลิตภัณฑ์ใหม่ประสบความล่าช้าอย่างมีนัยสำคัญในช่วงการเพิ่มกำลังการผลิต ซึ่งมักเกิดจากความจำเป็นในการออกแบบใหม่ในระยะหลัง การดำเนินการตามแนวทางขั้นตอนและจุดควบคุมอย่างเข้มงวดจะทำให้การส่งมอบงานจากระดับต้นแบบสู่การผลิตจริงสามารถรับประกันคุณภาพที่เกิดซ้ำได้ ไม่ใช่เพียงความสำเร็จครั้งเดียว
เหตุใด "หุบเขาแห่งความตาย" จึงเป็นกับดักที่พบบ่อยในการเปลี่ยนผ่านจากต้นแบบสู่การผลิต
“หุบเขามรณะ” หมายถึงช่องว่างที่มีความเสี่ยงสูงระหว่างต้นแบบที่ใช้งานได้จริงกับการผลิตจำนวนมากอย่างมั่นคงและทำกำไรได้ ปัญหานี้ไม่เกิดจากความล้มเหลวทางเทคนิค แต่เกิดจากการไม่สอดคล้องกันระหว่างแนวคิดในการพัฒนาและการผลิต: ต้นแบบถูกสร้างขึ้นโดยวิศวกรผู้มีทักษะสูงโดยใช้วิธีการที่ยืดหยุ่นและเป็นไปตามวงจรซ้ำๆ ในขณะที่การผลิตจริงต้องอาศัยระบบที่ได้มาตรฐาน มีความซ้ำได้ และสามารถขยายขนาดได้ จุดที่มักเกิดความล้มเหลว ได้แก่ ขั้นตอนการประกอบที่ไม่มีการบันทึกไว้ การเปลี่ยนวัสดุโดยไม่ได้วางแผนล่วงหน้า ความสามารถของซัพพลายเออร์ที่ยังไม่ได้รับการตรวจสอบ และการควบคุมกระบวนการที่ยังไม่ได้รับการทดสอบอย่างแท้จริง ที่สำคัญ ต้นแบบสามารถพิสูจน์ได้เพียง ความเป็นไปได้ของแนวคิด —ไม่ใช่ ความเป็นไปได้ในการผลิต หากไม่มีการร่วมมืออย่างใกล้ชิดตั้งแต่เนิ่นๆ ระหว่างทีมออกแบบ ทีมวิศวกรรมการผลิต และทีมจัดซื้อ การเปลี่ยนผ่านสู่การผลิตจริงจะหยุดชะงัก เพื่อข้ามหุบเขามรณะนี้ องค์กรจำเป็นต้องตรวจสอบความเหมาะสมในการผลิต ก่อน ก่อนการยืนยันแบบสุดท้าย (design freeze) จัดหาส่วนประกอบสำคัญจากผู้จัดจำหน่ายสองแหล่ง และผสานระบบประกันคุณภาพ—รวมถึงการตรวจสอบเริ่มต้น/ดำเนินการ/ประสิทธิภาพ (IQ/OQ/PQ) และการควบคุมกระบวนการเชิงสถิติ (SPC)—เข้าสู่กระบวนการทำงานตั้งแต่ต้น ไม่ใช่เพิ่มเติมภายหลัง
การออกแบบเพื่อการผลิต (DFM): ขั้นตอนสำคัญก่อนการพัฒนาต้นแบบสู่การผลิตจริง
การบูรณาการ DFM ที่ล่าช้าส่งผลให้ต้นทุนสูงขึ้นและเกิดความล่าช้าในการพัฒนาต้นแบบสู่การผลิตจริง
การเลื่อนการพิจารณาการออกแบบเพื่อความสะดวกในการผลิต (Design for Manufacturability: DFM) ไปจนถึงหลังขั้นตอนต้นแบบ เป็นหนึ่งในข้อผิดพลาดที่ส่งผลให้เกิดค่าใช้จ่ายสูงที่สุดในช่วงเปลี่ยนผ่านจากต้นแบบสู่การผลิตจริง เมื่อนำหลัก DFM มาประยุกต์ใช้หลังจากมีต้นแบบแล้ว งานออกแบบจะต้องได้รับการปรับปรุงใหม่เพื่อให้สอดคล้องกับข้อจำกัดในโลกแห่งความเป็นจริง เช่น ข้อจำกัดของแม่พิมพ์ ความพร้อมใช้งานของวัสดุ ความคลาดเคลื่อนที่ยอมรับได้ในการประกอบ และความเป็นไปได้ของการดำเนินการขั้นที่สอง แต่ละรอบของการออกแบบใหม่นี้จะทำให้กำหนดเวลาล่าช้าออกไปหลายสัปดาห์ และมักนำไปสู่การลงทุนในแม่พิมพ์ชุดใหม่ซึ่งมีมูลค่าหลายหมื่นดอลลาร์สหรัฐฯ ยิ่งไปกว่านั้น การเปลี่ยนแปลงเหล่านี้ยังส่งผลกระทบแบบลูกโซ่ เช่น ผู้จัดจำหน่ายอาจจำเป็นต้องรับรองวัสดุใหม่อีกครั้ง กระบวนการควบคุมคุณภาพ (QA) ต้องได้รับการปรับปรุง และสายการผลิตจำเป็นต้องมีการจัดวางใหม่ ต้นแบบที่สามารถทำงานได้ตามที่คาดหวังในห้องปฏิบัติการ อาจล้มเหลวอย่างสิ้นเชิงเมื่อผลิตในระดับใหญ่ — ตัวอย่างเช่น ชิ้นส่วนที่ออกแบบโดยไม่มีมุมเอียงสำหรับถอดชิ้นงาน (draft angles) หรือความหนาของผนังไม่สม่ำเสมอ อาจไม่สามารถขึ้นรูปด้วยแม่พิมพ์ได้เลย หรือมีแนวโน้มบิดงอได้ง่าย งานวิจัยชี้ว่า การปรับปรุงในระยะหลังเช่นนี้อาจทำให้ต้นทุนโครงการโดยรวมเพิ่มขึ้น 30–50% เมื่อเทียบกับกรณีที่พิจารณาความสะดวกในการผลิตตั้งแต่ขั้นตอนการพัฒนาแนวคิด สาเหตุหลักนั้นชัดเจน: การออกแบบโดยไม่คำนึงถึงวิธีการผลิตจริงย่อมนำไปสู่การปรับปรุงใหม่ที่มีราคาแพง
กรณีศึกษา: การออกแบบใหม่ของตัวเรือนอุปกรณ์ทางการแพทย์ — ลดของเสียลง 42% ผ่านการวิเคราะห์ความสามารถในการผลิตตั้งแต่ระยะเริ่มต้น (DFM)
ผู้ผลิตอุปกรณ์ทางการแพทย์รายหนึ่งพัฒนาตัวเรือนของเครื่องมือวินิจฉัยโดยใช้วิธีการสร้างต้นแบบก่อนเป็นหลัก หลังจากขึ้นแม่พิมพ์เบื้องต้นแล้ว อัตราของเสียสูงเกิน 32% เนื่องจากความหนาของผนังไม่สม่ำเสมอ รัศมีด้านในแหลมเกินไป และมุมเอียงสำหรับถอดชิ้นงานไม่เพียงพอ ส่งผลให้เกิดรอยยุบ ชิ้นงานไม่เต็ม และปัญหาการถอดชิ้นงานออกจากแม่พิมพ์ล้มเหลว แทนที่จะเร่งการผลิตในปริมาณมาก ทีมงานจึงหยุดกระบวนการชั่วคราวและดำเนินการทบทวนการออกแบบเพื่อความเหมาะสมต่อการผลิต (DFM) อย่างเป็นทางการ ก่อน การผลิตในระดับเต็มรูปแบบ การออกแบบใหม่เน้นหลักการพื้นฐานด้านความสามารถในการผลิต ได้แก่ การทำให้ความหนาของผนังสม่ำเสมอ รัศมีด้านในกว้างเพียงพอ และมุมเอียงสำหรับถอดชิ้นงานเหมาะสมตามแนวทางปฏิบัติที่ดีที่สุดของการขึ้นรูปด้วยการฉีดพลาสติก ผลที่ได้คือ อัตราของเสียลดลงจาก 32% เป็น 4% ซึ่งคิดเป็น การลดลงเชิงสัมบูรณ์ 42% —และเวลาในการผลิตแต่ละรอบลดลง 18% การออกแบบใหม่นี้ทำให้ระยะเวลาโครงการเพิ่มขึ้นเพียงสามสัปดาห์เท่านั้น แต่หลีกเลี่ยงความล่าช้าที่คาดการณ์ไว้เป็นเวลาหกเดือนอันเนื่องมาจากการทำงานซ้ำ การปฏิเสธชิ้นส่วน และการหยุดสายการผลิต กรณีนี้แสดงให้เห็นว่าการผสานรวมหลักการ DFM ตั้งแต่ระยะเริ่มต้นไม่ได้ชะลอการเปิดตัวผลิตภัณฑ์ แต่กลับป้องกันการล่าช้าของกำหนดการและการเพิ่มขึ้นของต้นทุนอย่างรุนแรงในขั้นตอนต่อไป
การขยายศักยภาพของห่วงโซ่อุปทานเพื่อให้มั่นใจในการส่งมอบต้นแบบสู่การผลิตจริงอย่างเชื่อถือได้
การมีส่วนร่วมของผู้จัดจำหน่ายตั้งแต่ระยะเริ่มต้นและกลยุทธ์การจัดหาแหล่งวัตถุดิบสองทางเพื่อป้องกันจุดคับคั่น
ความพร้อมของห่วงโซ่อุปทานไม่ใช่เพียงจุดตรวจสอบสุดท้าย แต่เป็นปัจจัยพื้นฐานที่สนับสนุนความสำเร็จของการส่งมอบจากต้นแบบสู่การผลิตจริง โดยการมีส่วนร่วมของผู้จัดจำหน่ายหลักตั้งแต่ระยะเริ่มต้น ในระหว่าง การตรวจสอบความเหมาะสมด้านฟังก์ชัน — ซึ่งดำเนินการก่อนที่การออกแบบจะเสร็จสิ้นอย่างเป็นทางการ — ช่วยให้ผู้เกี่ยวข้องสามารถปรับสมดุลกำลังการผลิต จองวัตถุดิบล่วงหน้า และให้ข้อเสนอแนะเชิงปฏิบัติเกี่ยวกับรูปทรงชิ้นส่วน ความคลาดเคลื่อนสะสมของค่าความคลาดเคลื่อน (tolerance stacks) และข้อกำหนดในการทดสอบ ข้อมูลร่วมกันในลักษณะนี้ช่วยยกระดับความสามารถในการผลิตจริงและลดอัตราของชิ้นส่วนที่เสียก่อนเริ่มกระบวนการผลิตแม่พิมพ์ นอกจากนี้ การจัดหาชิ้นส่วนจากผู้จัดจำหน่ายสองแหล่งสำหรับส่วนประกอบที่มีความเสี่ยงสูง มีระยะเวลาจัดหาที่ยาวนาน หรือมีแหล่งเดียวที่สำคัญต่อการผลิตยังช่วยเพิ่มความยืดหยุ่นที่จำเป็นอีกด้วย ตัวอย่างเช่น บริษัทผู้ผลิตอุปกรณ์ทางการแพทย์รายหนึ่งได้รับรองผู้ผลิตแม่พิมพ์ฉีดขึ้นรูประดับ Tier-1 จำนวนสองรายสำหรับโครงหุ้มหลักของผลิตภัณฑ์ก่อนเข้าสู่ขั้นตอนการผลิตต้นแบบ และสามารถลดความล่าช้าที่เกิดจากปัญหาการจัดหาวัตถุดิบลงได้ถึง 40% การมีส่วนร่วมตั้งแต่ระยะเริ่มต้นยังช่วยเปิดเผยข้อจำกัดที่ซ่อนเร้น: ผู้จัดจำหน่ายอาจแจ้งเตือนว่าพื้นผิวที่ระบุไว้ไม่สามารถทำได้ตามเวลาไซเคิลที่กำหนด ซึ่งนำไปสู่การปรับเปลี่ยนการออกแบบอย่างทันท่วงที เมื่อบูรณาการเข้ากับกลยุทธ์โดยรวมอย่างเหมาะสม ห่วงโซ่อุปทานจะเปลี่ยนบทบาทจากหน้าที่สนับสนุนแบบพาสซีฟ ไปสู่บทบาทของการร่วมพัฒนาอย่างแข็งขันเพื่อให้สามารถขยายการผลิตได้อย่างยั่งยืน
การรับประกันความสม่ำเสมอของคุณภาพตลอดช่วงการเปลี่ยนผ่านจากต้นแบบสู่การผลิตจริง
จาก IQ/OQ/PQ ไปสู่ SPC: การสร้างคุณภาพเข้าไปในกระบวนการตั้งแต่ต้นแบบจนถึงการผลิต
คุณภาพที่สม่ำเสมอตลอดช่วงการเปลี่ยนผ่านจากต้นแบบสู่การผลิตไม่ได้เกิดขึ้นจากการตรวจสอบเท่านั้น แต่ถูกออกแบบและผสานเข้าไปตั้งแต่ขั้นตอนแรก ซึ่งเริ่มต้นด้วยการตรวจสอบความเหมาะสมของการออกแบบอย่างเข้มงวดในระยะต้นแบบ โดยทดสอบความสามารถในการใช้งานจริง ความพอดี และรูปลักษณ์ภายใต้สถานการณ์การใช้งานจริงและข้อกำหนดด้านกฎระเบียบ (เช่น มาตรฐาน ISO 13485 สำหรับอุปกรณ์ทางการแพทย์) จากนั้นจึงดำเนินการเพิ่มประสิทธิภาพของกระบวนการ โดยกำหนดมาตรฐานคำสั่งงาน ตรวจสอบความพร้อมของอุปกรณ์ และกำจัดจุดติดขัดก่อนเข้าสู่การผลิตในปริมาณมาก กรอบคุณภาพนี้จะค่อยๆ ถูกสร้างขึ้นอย่างเป็นระบบ IQ/OQ/PQ (การรับรองการติดตั้ง/การปฏิบัติงาน/ประสิทธิภาพ) ใช้ยืนยันว่าอุปกรณ์และขั้นตอนการปฏิบัติงานสอดคล้องตามมาตรฐานที่กำหนดไว้ล่วงหน้า; จากนั้น SPC (การควบคุมกระบวนการเชิงสถิติ) รักษาการควบคุมไว้โดยการติดตามพารามิเตอร์หลักของกระบวนการแบบเรียลไทม์ และตรวจจับความเบี่ยงเบนก่อนที่จะส่งผลกระทบต่อผลลัพธ์ การผสานการดำเนินการดังกล่าวตั้งแต่ระยะเริ่มต้น—แทนที่จะนำเข้ามาภายหลังในระหว่างการเพิ่มกำลังการผลิต—ช่วยลดของเสีย หลีกเลี่ยงความไม่สอดคล้องตามข้อกำหนดด้านกฎระเบียบ และเร่งระยะเวลาในการบรรลุอัตราผลผลิตที่มีเสถียรภาพ ความสำเร็จขึ้นอยู่กับความสอดคล้องกันระหว่างหน่วยงานที่เกี่ยวข้อง: ฝ่ายออกแบบ วิศวกรรมการผลิต ฝ่ายจัดซื้อ และฝ่ายควบคุมคุณภาพ ซึ่งต้องดำเนินงานภายใต้กรอบคุณภาพที่เป็นหนึ่งเดียว มีตัวชี้วัดร่วมกัน และรับผิดชอบร่วมกันต่อความสามารถของกระบวนการ (Cp/Cpk ≥ 1.33)
คำถามที่พบบ่อย
1. ขั้นตอนหลักในการเปลี่ยนจากต้นแบบสู่การผลิตจริงมีอะไรบ้าง
การเปลี่ยนผ่านนี้ประกอบด้วย 4 ขั้นตอนหลัก ได้แก่ การตรวจสอบความสามารถใช้งานได้จริง การยืนยันแบบสุดท้าย การทดลองผลิตแบบจำลอง และความเสถียรของกระบวนการ โดยแต่ละขั้นตอนจะรับรองว่าบรรลุเป้าหมายสำคัญตามลำดับ เพื่อให้มั่นใจในความสำเร็จของการผลิต
2. "หุบเขาแห่งความตาย" ในการพัฒนาผลิตภัณฑ์คืออะไร
หุบเขานรก หมายถึงช่องว่างที่มีความเสี่ยงระหว่างต้นแบบที่ใช้งานได้จริงกับการผลิตจำนวนมากอย่างมั่นคง ซึ่งมักเกิดจากความไม่สอดคล้องกันระหว่างกระบวนการพัฒนาและกระบวนการผลิต
3. เหตุใดการออกแบบเพื่อการผลิต (DFM) จึงมีความสำคัญ
DFM ช่วยให้มั่นใจว่าการออกแบบสามารถนำไปผลิตได้จริง โดยพิจารณาข้อจำกัดด้านการผลิตตั้งแต่เนิ่นๆ การนำ DFM มาใช้ในระยะหลังอาจส่งผลให้ต้องออกแบบใหม่ซึ่งมีค่าใช้จ่ายสูง เกิดความล่าช้า และประสิทธิภาพการผลิตลดลง
4. การมีผู้จัดจำหน่ายเข้ามามีส่วนร่วมตั้งแต่เนิ่นๆ สามารถป้องกันจุดติดขัดได้อย่างไร
การมีส่วนร่วมของผู้จัดจำหน่ายตั้งแต่ระยะเริ่มต้นช่วยให้สามารถปรับสมดุลกำลังการผลิต จองวัสดุล่วงหน้า และปรับปรุงการออกแบบชิ้นส่วนให้เหมาะสม ซึ่งจะลดความเสี่ยงที่จะเกิดความล่าช้าและประสิทธิภาพต่ำในห่วงโซ่อุปทาน
5. ระบบควบคุมคุณภาพใดบ้างที่มีความสำคัญต่อการเปลี่ยนผ่านอย่างราบรื่น
ระบบควบคุมคุณภาพ เช่น IQ/OQ/PQ และการควบคุมกระบวนการเชิงสถิติ (SPC) มีความจำเป็นอย่างยิ่งในการรักษาคุณภาพอย่างสม่ำเสมอ และป้องกันข้อผิดพลาดที่ก่อให้เกิดค่าใช้จ่ายสูงในช่วงที่ขยายกำลังการผลิต
สารบัญ
-
การเข้าใจ ต้นแบบ to การเปลี่ยนการผลิต: ขั้นตอน ความเสี่ยง และความจริง
- การแผนที่ระยะสําคัญ: จากการรับรองฟังก์ชันไปยังความมั่นคงของกระบวนการ
- เหตุใด "หุบเขาแห่งความตาย" จึงเป็นกับดักที่พบบ่อยในการเปลี่ยนผ่านจากต้นแบบสู่การผลิต
- การออกแบบเพื่อการผลิต (DFM): ขั้นตอนสำคัญก่อนการพัฒนาต้นแบบสู่การผลิตจริง
- การขยายศักยภาพของห่วงโซ่อุปทานเพื่อให้มั่นใจในการส่งมอบต้นแบบสู่การผลิตจริงอย่างเชื่อถือได้
- การรับประกันความสม่ำเสมอของคุณภาพตลอดช่วงการเปลี่ยนผ่านจากต้นแบบสู่การผลิตจริง
- คำถามที่พบบ่อย