 ผลิตจำนวนน้อย แต่มีมาตรฐานสูง บริการสร้างต้นแบบอย่างรวดเร็วของเรามาพร้อมกับการตรวจสอบที่เร็วขึ้นและง่ายขึ้น —
 EN

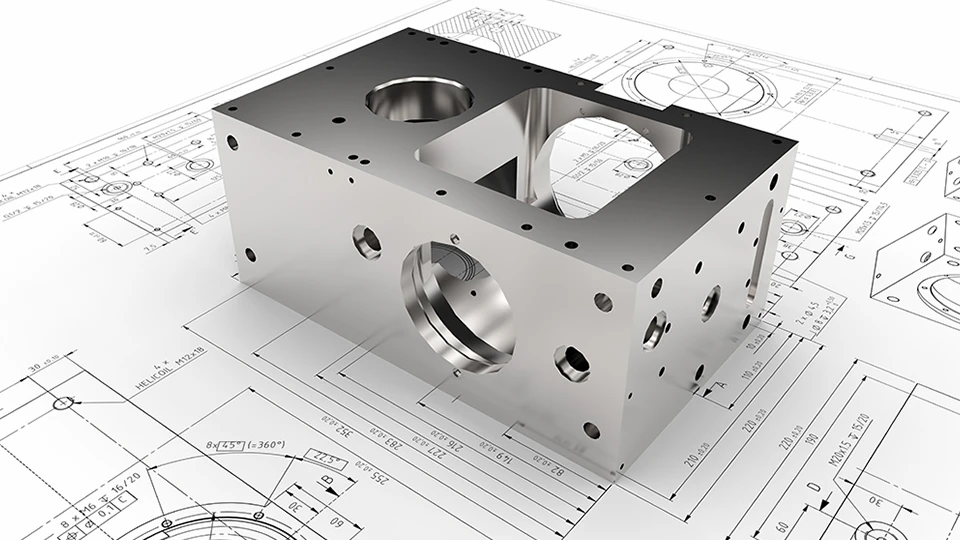
ผลกระทบแบบไม่เป็นเชิงเส้นของค่าความคลาดเคลื่อนต่อการลดต้นทุนการผลิต
ต้นทุนการกัดฉลุจะเพิ่มขึ้นอย่างรวดเร็วจากค่าความคลาดเคลื่อนที่เปลี่ยนแปลงเพียงเล็กน้อย—ความเบี่ยงเบนที่ต่ำกว่า ±0.13 มม. (±0.005 นิ้ว) จะทำให้เกิดความท้าทายอย่างมากต่อการลดต้นทุนการผลิต พอเกินค่าเกณฑ์นี้ ค่าใช้จ่ายจะเพิ่มขึ้นอย่างรวดเร็วเนื่องจากต้องใช้อุปกรณ์ CNC พิเศษ ระบบควบคุมสภาพแวดล้อม และกระบวนการตรวจสอบที่เข้มงวดยิ่งขึ้น
เหตุใดการเปลี่ยนแปลงค่าความคลาดเคลื่อนเพียง ±0.001 นิ้ว จึงทำให้ต้นทุนการกลึงด้วยเครื่อง CNC เพิ่มขึ้นแบบทวีคูณ
ข้อกำหนดด้านความแม่นยำของค่าความคลาดเคลื่อน (tolerance) ที่สูงขึ้นบังคับให้กระบวนการกัดชิ้นงานเข้าสู่ช่วงต้นทุนแบบลอการิทึม โดยการลดค่าความคลาดเคลื่อนลงเพียง ±0.001 นิ้ว แต่ละครั้งจะส่งผลตามมาหลายด้าน ได้แก่ การกัดซ้ำในขั้นตอนที่สองเพื่อปรับผิวให้เรียบเนียน; การตรวจสอบมิติอย่างละเอียดด้วยเครื่องวัดพิกัดสามมิติ (CMM); การควบคุมอุณหภูมิในสภาพแวดล้อมการผลิต (ซึ่งเพิ่มการลงทุนด้านสถานที่ประมาณ 90,000 ดอลลาร์สหรัฐ); การใช้เครื่องมือตัดขั้นสูงที่มีอายุการใช้งานสั้นลง; และการนำระบบควบคุมกระบวนการเชิงสถิติ (SPC) มาใช้บังคับอย่างจำเป็น ผลการศึกษากรณีการปรับปรุงประสิทธิภาพล่าสุดพบว่า การลดค่าความคลาดเคลื่อนลงเพียง ±0.001 นิ้ว ส่งผลให้ต้นทุนต่อหน่วยเพิ่มขึ้นถึงร้อยละ 400 (วารสาร Springer) การเพิ่มประสิทธิภาพการผลิตขั้นสูง , 2024).
การปรับค่าความคลาดเคลื่อนให้เหมาะสม: สมดุลระหว่างความสามารถในการใช้งานจริงกับต้นทุนการกัดชิ้นงานที่มีประสิทธิภาพ
ทีมออกแบบสามารถลดต้นทุนการผลิตอย่างยั่งยืนได้โดยการจัดกลุ่มค่าความคลาดเคลื่อนตามหน้าที่การใช้งานจริงของชิ้นส่วน—ไม่ใช่การกำหนดความแม่นยำเท่าเทียมกันทุกจุด กลยุทธ์แบบขั้นบันไดนี้รักษาประสิทธิภาพการใช้งานไว้ได้ ขณะเดียวกันก็กำจัดข้อจำกัดที่ไม่จำเป็นออกไป
| ระดับความทนทาน | แนวทางการกัดชิ้นงาน | ปัจจัยต้นทุน | การประยุกต์ใช้งานที่เป็นไปได้ |
|---|---|---|---|
| มาตรฐาน (±0.13 มม.) | Conventional CNC | 1x | ส่วนต่อประสานที่ไม่สำคัญ |
| ความแม่นยำสูง (±0.025 มม.) | การกลึงแบบหลายขั้นตอน | 3–5x | ชุดประกอบที่หมุนได้ |
| ความแม่นยำสูงพิเศษ (±0.005 มม.) | อุปกรณ์เฉพาะทาง | 8–12 เท่า | ส่วนประกอบเครื่องบินอวกาศ |
แนวทางปฏิบัติที่ดีที่สุด ได้แก่ การตรวจสอบความคลาดเคลื่อนร่วมกันระหว่างหน่วยงานต่างๆ ระหว่างขั้นตอนการออกแบบเพื่อการผลิต (DFM) เพื่อป้องกันการระบุค่าความคลาดเคลื่อนแบบ “เผื่อไว้” ซึ่งเป็นสาเหตุหลักของการเพิ่มต้นทุนโดยไม่จำเป็น
การเรียบง่ายของรูปทรงเพื่อเพิ่มประสิทธิภาพการกลึงและลดต้นทุน
โค้งมน รัศมี และขอบที่ตั้งฉาก: การวัดปริมาณการลดเวลาในการผลิตแต่ละรอบและการสึกหรอของเครื่องมือ
การกลึงมาตรฐานนิยมใช้ขอบที่ตั้งฉากกันและรัศมีคงที่เมื่อการใช้งานอนุญาต รูปทรงเรขาคณิตที่ซับซ้อนจะบังคับให้เปลี่ยนเครื่องมือบ่อยเกินไปและเส้นทางการตัดไม่มีประสิทธิภาพ ส่งผลให้เวลาในการผลิตเพิ่มขึ้นสูงสุดถึง 30% (รายงานประสิทธิภาพการกลึงด้วย CNC ของ RapidDirect ปี 2024) การออกแบบรูปทรงให้สอดคล้องกับความสามารถของเครื่องมือมาตรฐานช่วยเพิ่มอัตราการผลิตและลดการพึ่งพาเครื่องมือตัดแบบพิเศษ ผู้ผลิตรายงานว่าการแทนที่รูปทรงโค้งที่มีความแปรผันด้วยการเปลี่ยนผ่านที่เรียบง่ายขึ้นทำให้อัตราการสึกหรอของเครื่องมือลดลง 15–20% (การวิเคราะห์การกลึงด้วย CNC ของ BestInParts ปี 2023) ซึ่งส่งผลให้ระยะเวลาการผลิตสั้นลงและต้นทุนการดำเนินงานต่อชิ้นงานลดลง
กรณีศึกษา: การออกแบบใหม่ด้วยฟิลเล็ตเดียวช่วยลดเวลาการกัดโลหะลง 37% และลดอัตราของเสีย
ชิ้นส่วนที่ทำจากอลูมิเนียมซึ่งใช้เป็นโครงสร้างหุ้มภายนอก มีรูปทรงโค้งที่สำคัญซึ่งเดิมต้องใช้การกัดด้วยปลายเครื่องมือแบบ end mill ถึงสี่ครั้งเพื่อให้ได้รัศมีเชื่อมต่ออย่างเรียบเนียน แต่หลังจากการออกแบบใหม่โดยเปลี่ยนผิวที่ไม่ต้องสัมผัสกันให้มีมุมแหลมตามหน้าที่การใช้งาน จึงสามารถตัดขั้นตอนการกัดทั้งหมดนี้ออกไปได้โดยสิ้นเชิง ส่งผลให้เวลาการกัดต่อชิ้นลดลง 37% และของเสียลดลง 8% — ซึ่งเกิดจากการลดการบิดเบือนของวัสดุและลดจำนวนรอยร้าวจากความเครียดที่จุดยึดติดในขั้นตอนการประกอบขั้นที่สอง กรณีนี้แสดงให้เห็นว่า การเรียบง่ายของรูปทรงเรขาคณิตไม่เพียงแต่ช่วยลดต้นทุนการผลิตระดับองค์กรผ่านการประหยัดเวลาเครื่องจักรเท่านั้น แต่ยังส่งผลดีต่ออัตราการผลิตสำเร็จครั้งแรกที่สูงขึ้นและลดงานแก้ไขซ้ำอีกด้วย
การออกแบบเพื่อความสะดวกในการผลิต (DFM) ในฐานะกลยุทธ์เชิงรุกเพื่อลดต้นทุนการผลิต
การทบทวน DFM แบบข้ามสายงาน: ป้องกันการปรับปรุงแบบล่าช้าและการเพิ่มต้นทุน
การออกแบบเพื่อการผลิต (Design for Manufacturability: DFM) ผสานความเป็นจริงในการผลิตเข้ากับการตัดสินใจในขั้นตอนการออกแบบเบื้องต้น โดยย้ายการปรับปรุงประสิทธิภาพด้านต้นทุนไปสู่ขั้นตอนที่เร็วกว่าเดิม การทบทวน DFM แบบมีโครงสร้างร่วมกันระหว่างหน่วยงาน—ซึ่งรวมวิศวกรออกแบบ ผู้วางแผนกระบวนการ และผู้เชี่ยวชาญด้านแม่พิมพ์—ช่วยระบุความเสี่ยงด้านความสามารถในการผลิตก่อนที่จะจัดหาหรือติดตั้งแม่พิมพ์ การประชุมเหล่านี้ช่วยแก้ไขปัญหาล่วงหน้า เช่น ความคลาดเคลื่อนสะสมของค่าความคลาดเคลื่อน (tolerance stackup) ความไม่สอดคล้องกันระหว่างวัสดุกับกระบวนการผลิต และช่องว่างในการออกแบบอุปกรณ์ยึดจับ (fixture) ซึ่งหากปล่อยไว้โดยไม่ดำเนินการ จะนำไปสู่การปรับปรุงงานในระยะหลังที่มีค่าใช้จ่ายสูง ตามรายงาน 'Hardware Development Cost Study' ปี 2023 ของสถาบันโปเนอมอน การศึกษาต้นทุนการพัฒนาฮาร์ดแวร์ , ความผิดพลาดดังกล่าวส่งผลให้เกิดค่าใช้จ่ายเฉลี่ยในการทำใหม่และเปลี่ยนแปลงแม่พิมพ์สูงถึง 740,000 ดอลลาร์สหรัฐต่อโครงการฮาร์ดแวร์หนึ่งโครงการ สำหรับองค์กรที่นำแนวทาง DFM อย่างเป็นทางการมาใช้ จะสามารถลดอัตราของชิ้นส่วนที่เสียหายหรือไม่ผ่านมาตรฐาน (scrap rate) ได้ 15–30% โดยอัตราผลตอบแทนจากการลงทุน (ROI) เกิน 5:1 เมื่อเทียบกับการลงทุนครั้งแรก แสดงให้เห็นว่า DFM เป็นกลไกพื้นฐานสำคัญที่สนับสนุนการลดต้นทุนการผลิตอย่างยั่งยืน
การรวมชิ้นส่วนและการกำหนดมาตรฐาน: กลไกที่สามารถขยายขนาดได้เพื่อลดต้นทุนการผลิต
ลดจำนวนชิ้นส่วนที่ต้องประกอบจาก 12 ชิ้นเป็น 3 ชิ้น: ประหยัดต้นทุนรายการวัสดุ (BOM), แรงงาน และการประกันคุณภาพ (QA)
การรวมชิ้นส่วนเข้าด้วยกันแทนที่ชิ้นส่วนแยกต่างหากหลายชิ้นด้วยองค์ประกอบแบบบูรณาการที่มีหลายฟังก์ชัน—ซึ่งลดความซับซ้อนในการประกอบตั้งแต่ต้นทางโดยตรง ผลลัพธ์ที่วัดได้ ได้แก่
- การปรับปรุงรายการวัสดุ (BOM) : ชิ้นส่วนที่ไม่ซ้ำกันน้อยลงทำให้การจัดซื้อจัดจ้างง่ายขึ้น ลดต้นทุนการเก็บสินค้าคงคลัง และตัดค่าใช้จ่ายส่วนเกินด้านวัสดุและโลจิสติกส์ออกได้ 24–38 ดอลลาร์สหรัฐต่อชิ้นส่วนที่ถูกตัดออก
- ประสิทธิภาพแรงงาน : การรวมชิ้นส่วน 12 ชิ้นให้เหลือเพียง 3 ชิ้น มักจะลดเวลาการประกอบลง 42–55% ซึ่งส่งผลให้ลดแรงงานที่ใช้กับการยึดจับชิ้นส่วน การจัดการชิ้นส่วน และการยึดแน่นด้วยสกรูหรือหมุด
- การปรับปรุงคุณภาพ : การตัดขอบเขตการเชื่อมต่อ (interface) ออก 9 จุด ช่วยลดจุดที่อาจเกิดความล้มเหลวได้—ทำให้อัตราการเกิดข้อบกพร่องลดลง 31% (สถาบันความเป็นเลิศด้านการผลิต ปี ค.ศ. 2023)
การมาตรฐานไลบรารีส่วนประกอบยิ่งทวีผลลัพธ์เหล่านี้ให้มากยิ่งขึ้น การออกแบบใหม่ของแมนิโฟลด์ไฮดรอลิกโดยใช้ทั้งการรวมชิ้นส่วนและการมาตรฐาน ทำให้ระยะเวลาในการจัดหาสั้นลง 17% ลดความพยายามในการเขียนโปรแกรมเครื่อง CNC ลง 29% และประหยัดค่าแม่พิมพ์ได้ปีละ 740,000 ดอลลาร์สหรัฐฯ ซึ่งแสดงให้เห็นว่าการลดต้นทุนการผลิตในระดับที่สามารถขยายขนาดได้เริ่มต้นจากการออกแบบสถาปัตยกรรมอย่างมีเจตนา
คำถามที่พบบ่อย
เหตุใดการกำหนดค่าความคลาดเคลื่อนที่แคบขึ้นจึงส่งผลให้ต้นทุนการผลิตสูงขึ้น
การกำหนดค่าความคลาดเคลื่อนที่แคบขึ้นมักจำเป็นต้องใช้อุปกรณ์ CNC พิเศษ การกลึงเพิ่มเติมหลายรอบ เครื่องมือวัดขั้นสูง และสภาพแวดล้อมที่ควบคุมอย่างเข้มงวด ซึ่งทั้งหมดนี้ทำให้ต้นทุนเพิ่มขึ้นแบบทวีคูณ
การปรับรูปทรงเรขาคณิตให้เรียบง่ายมีผลกระทบต่อต้นทุนการผลิตอย่างไร
การปรับรูปทรงเรขาคณิตให้เรียบง่ายสามารถลดเวลาในการผลิตแต่ละรอบ ลดการสึกหรอของเครื่องมือ และเพิ่มอัตราการผลิตโดยรวม ซึ่งส่งผลให้ประหยัดทั้งเวลาและต้นทุนในระหว่างกระบวนการผลิต
การออกแบบเพื่อความสะดวกในการผลิต (DFM) ช่วยลดต้นทุนได้อย่างไร
DFM ผสานการพิจารณาด้านการผลิตที่สมจริงเข้าไปในระยะเริ่มต้นของขั้นตอนการออกแบบ ซึ่งช่วยป้องกันไม่ให้เกิดการปรับปรุงงานที่มีค่าใช้จ่ายสูง และเพิ่มประสิทธิภาพโดยรวม ส่งผลให้ประหยัดต้นทุนได้อย่างมาก
ข้อดีของการรวมชิ้นส่วนในการผลิตคืออะไร
การรวมชิ้นส่วนช่วยลดความซับซ้อนในการประกอบ ลดต้นทุนแรงงาน ย่นระยะเวลาการผลิต และยกระดับคุณภาพโดยการลดจุดที่อาจเกิดความล้มเหลว
สารบัญ
- ผลกระทบแบบไม่เป็นเชิงเส้นของค่าความคลาดเคลื่อนต่อการลดต้นทุนการผลิต
- การเรียบง่ายของรูปทรงเพื่อเพิ่มประสิทธิภาพการกลึงและลดต้นทุน
- การออกแบบเพื่อความสะดวกในการผลิต (DFM) ในฐานะกลยุทธ์เชิงรุกเพื่อลดต้นทุนการผลิต
- การรวมชิ้นส่วนและการกำหนดมาตรฐาน: กลไกที่สามารถขยายขนาดได้เพื่อลดต้นทุนการผลิต
- คำถามที่พบบ่อย