Применение принципов конструирования для облегчения сборки (DFA) к металлическим деталям. Минимизация количества деталей и стандартизация компонентов для упрощения сборки металлических изделий. Снижение количества деталей — наиболее эффективный инструмент DFA при сборке металлических изделий. Каждая дополнительная деталь...
Показать больше
Неравномерный ввод тепла: основная причина неоднородного проплавления шва. Низкий ток или напряжение снижают передачу энергии. Недостаточное значение силы тока или напряжения напрямую уменьшает количество энергии, подаваемой в зону соединения, что препятствует достижению основным металлом полной температуры плавления…
Показать больше
Как базовые процессы изготовления влияют на качество кромки листового металла. Лазерная резка против гидроабразивной резки: термическая деформация против механической целостности кромок. Выбор между лазерной и гидроабразивной резкой принципиально определяет качество кромок листового металла…
Показать больше
Точная оценка источников шума при обработке металлов. Точная оценка является основой любой эффективной программы по защите слуха в цехе по обработке металлов. Необходимо точно определить, какие именно операции создают наиболее вредный шум, и количественно оценить…
Показать больше
Понимание основных принципов баланса прочности и массы. Почему соотношение прочности к массе является ключевым показателем конструктивной эффективности. Соотношение прочности к массе — это определяющий показатель конструктивной эффективности, количественно характеризующий нагрузку, которую может выдержать...
Показать больше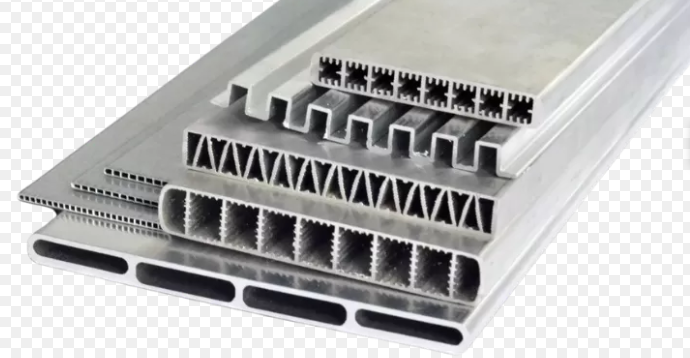
Как геометрия детали напрямую влияет на эффективность траектории инструмента и динамику перемещения. Радиусы скруглений, острые углы и резкие повороты вызывают замедление и снижение подачи. Острые внутренние углы и малые радиусы вынуждают станки с ЧПУ замедляться перед поворотом...
Показать больше
Дисциплина процесса: устранение источников царапин на этапе отделки. Стоимость пропуска этапов шлифования при отделке. Пропуск этапов шлифования — одна из главных причин появления царапин на готовых металлических деталях, причём весьма затратная. При дисциплинированной отделке...
Показать больше
Сварочные технологии, оптимизированные для тонких, средних и толстых сечений. Точные стратегии для тонких металлов (≤1,6 мм): прерывистая сварка, угол перемещения электрода и проходы с низким тепловложением. Сварка тонких материалов требует дисциплины, при которой управление теплом является главным фактором…
Показать больше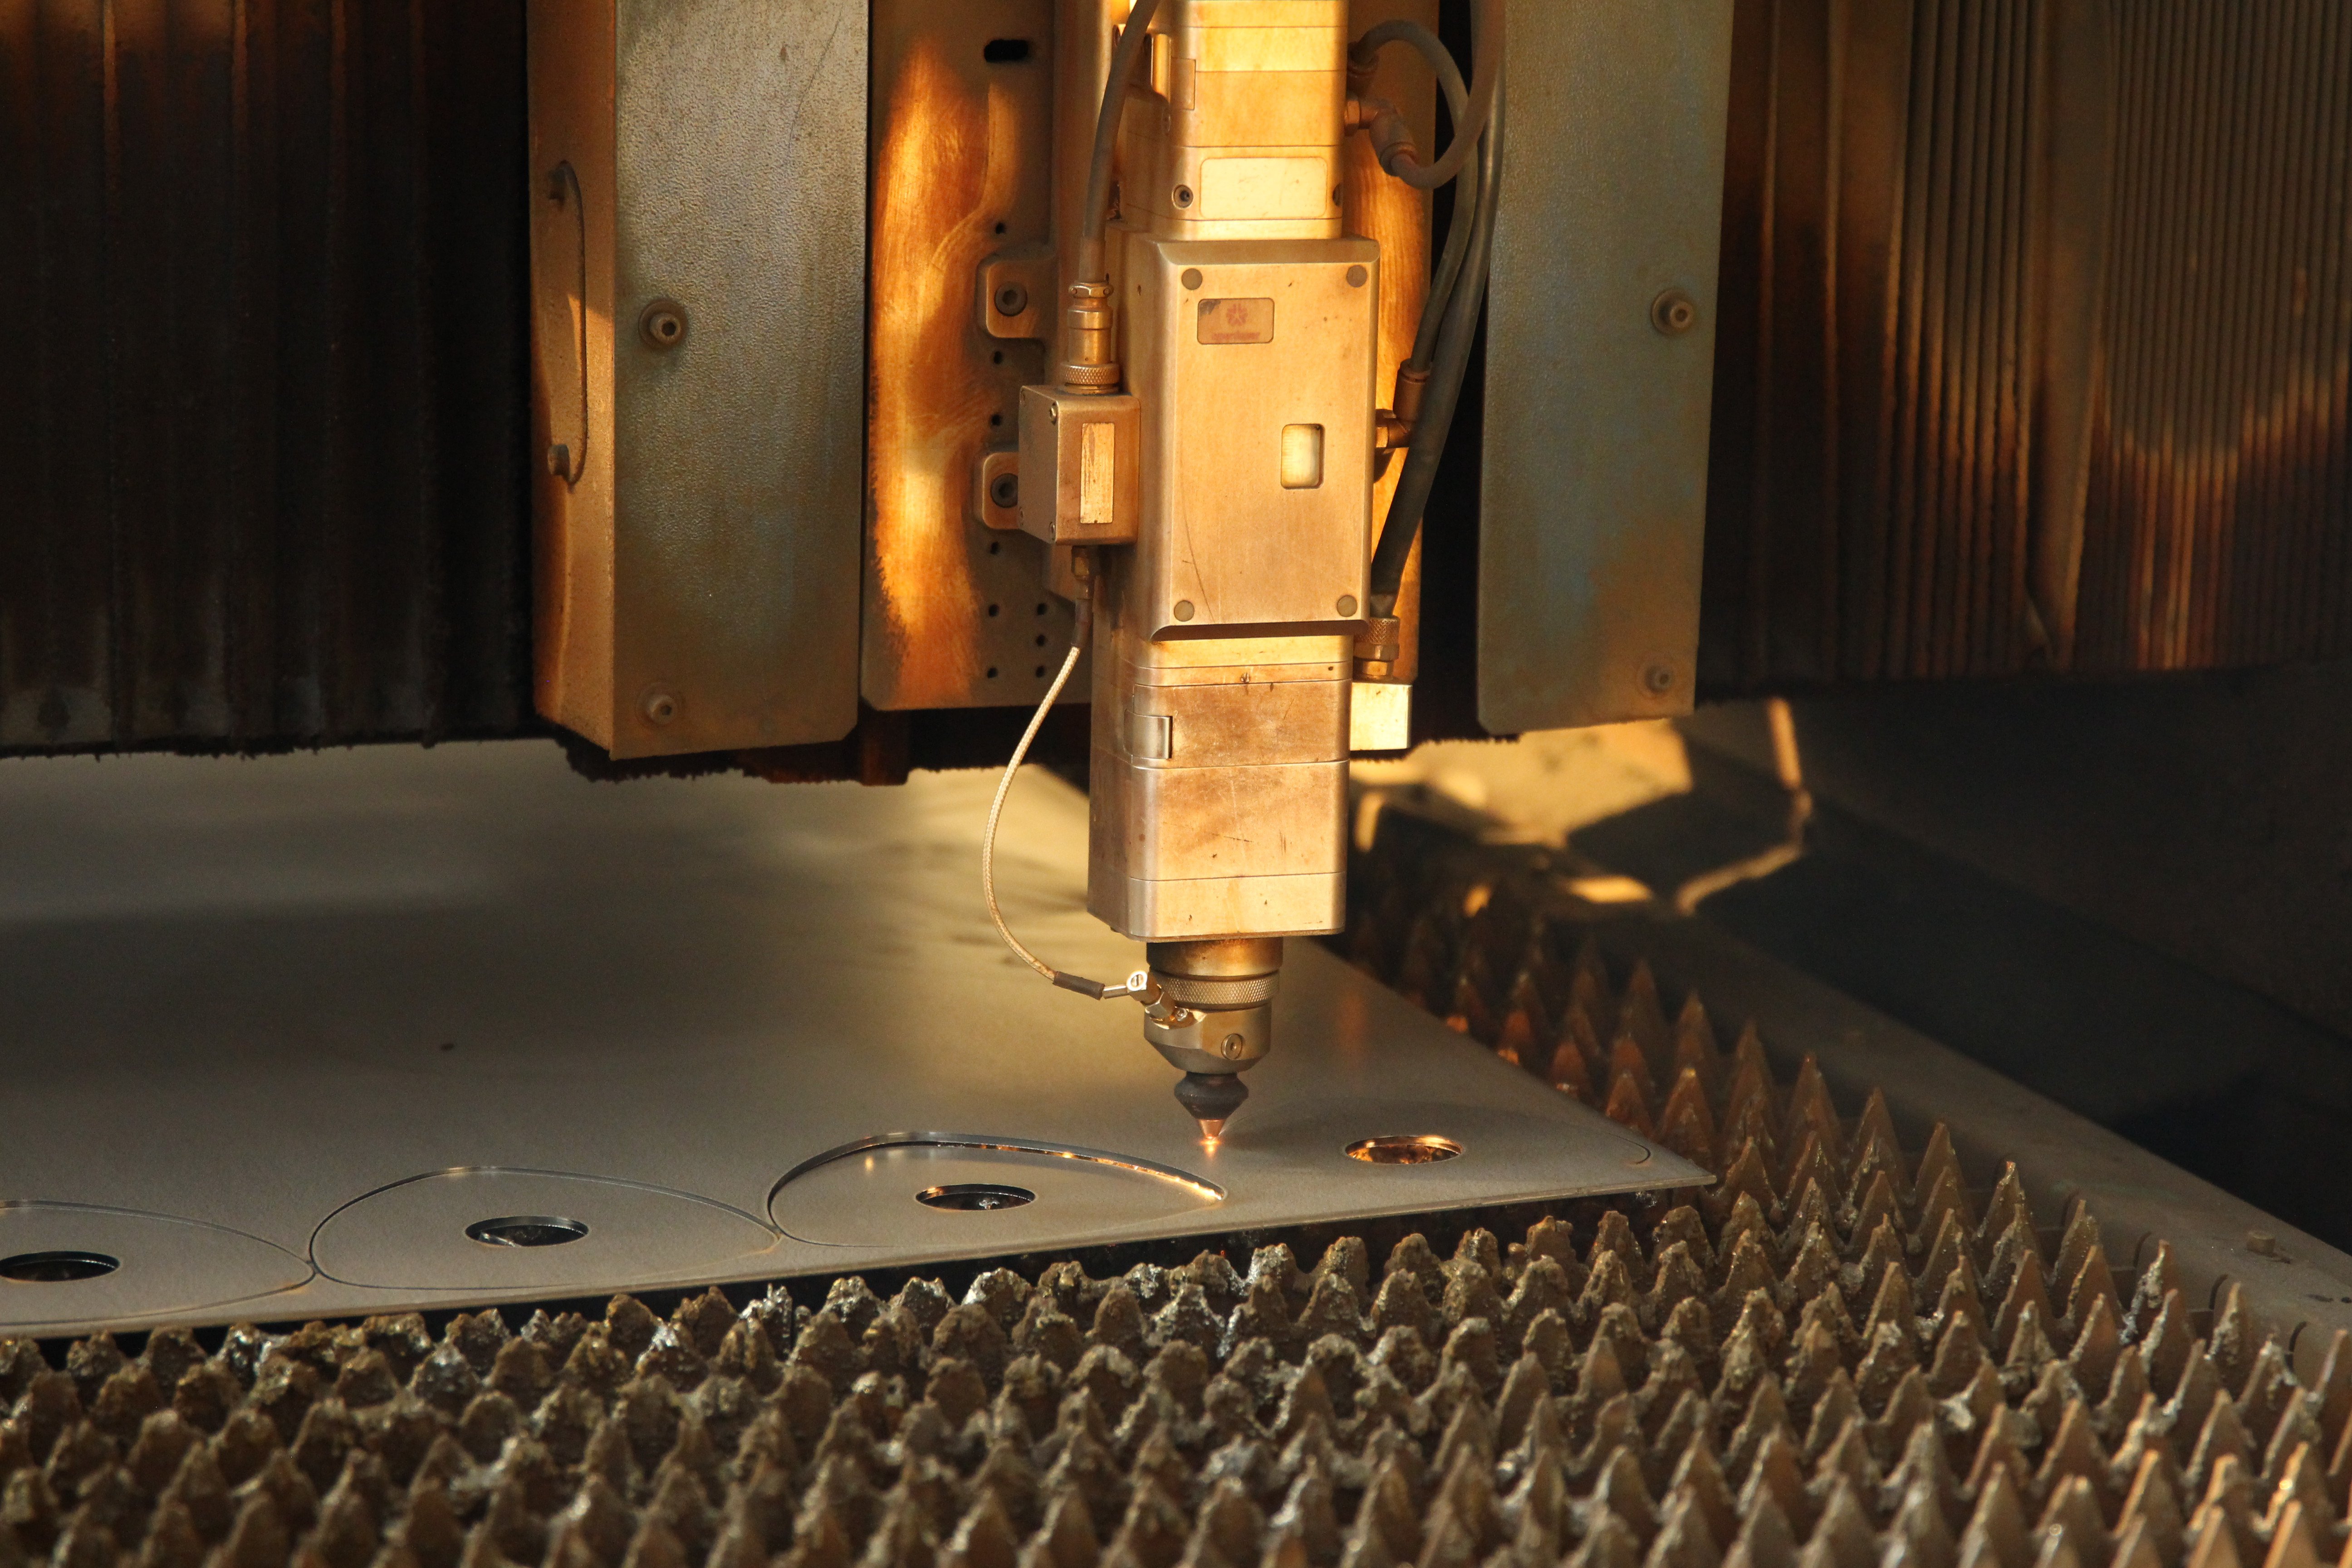
Понимание этапа утверждения первого образца в B2B-стратегии контент-маркетинга. Утверждение первого образца — это базовая контрольная точка в программе B2B-контент-маркетинга, на которой первоначальный материал автора официально оценивается по стратегическим, редакционным…
Показать больше
Разделение на «конструктивное» и «прецизионное»: почему обработка листового металла и механическая обработка дополняют, а не конкурируют друг с другом. Обработка листового металла создаёт прочные и масштабируемые основные конструкции. Процесс обработки листового металла формирует долговечные каркасы путём резки, гибки и сварки…
Показать больше
Основы плоскостности в системе геометрических размеров и допусков (GD&T) и указание допуска плоскостности. Стандарт ASME Y14.5. Определение плоскостности: применение с опорной поверхностью (базой) и без неё. Плоскостность — это вид контроля формы в системе геометрических размеров и допусков (GD&T), ограничивающий отклонение поверхности...
Показать больше
ЧПУ для малых и средних объемов: снижение барьеров входа за счет сокращения затрат на наладку и отказа от инвестиций в специализированные инструменты по сравнению с литьем под давлением или штамповкой. В отличие от литья под давлением или штамповки — которые требуют изготовления твердосплавных форм или штампов с высокими затратами на производство...
Показать больше Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
