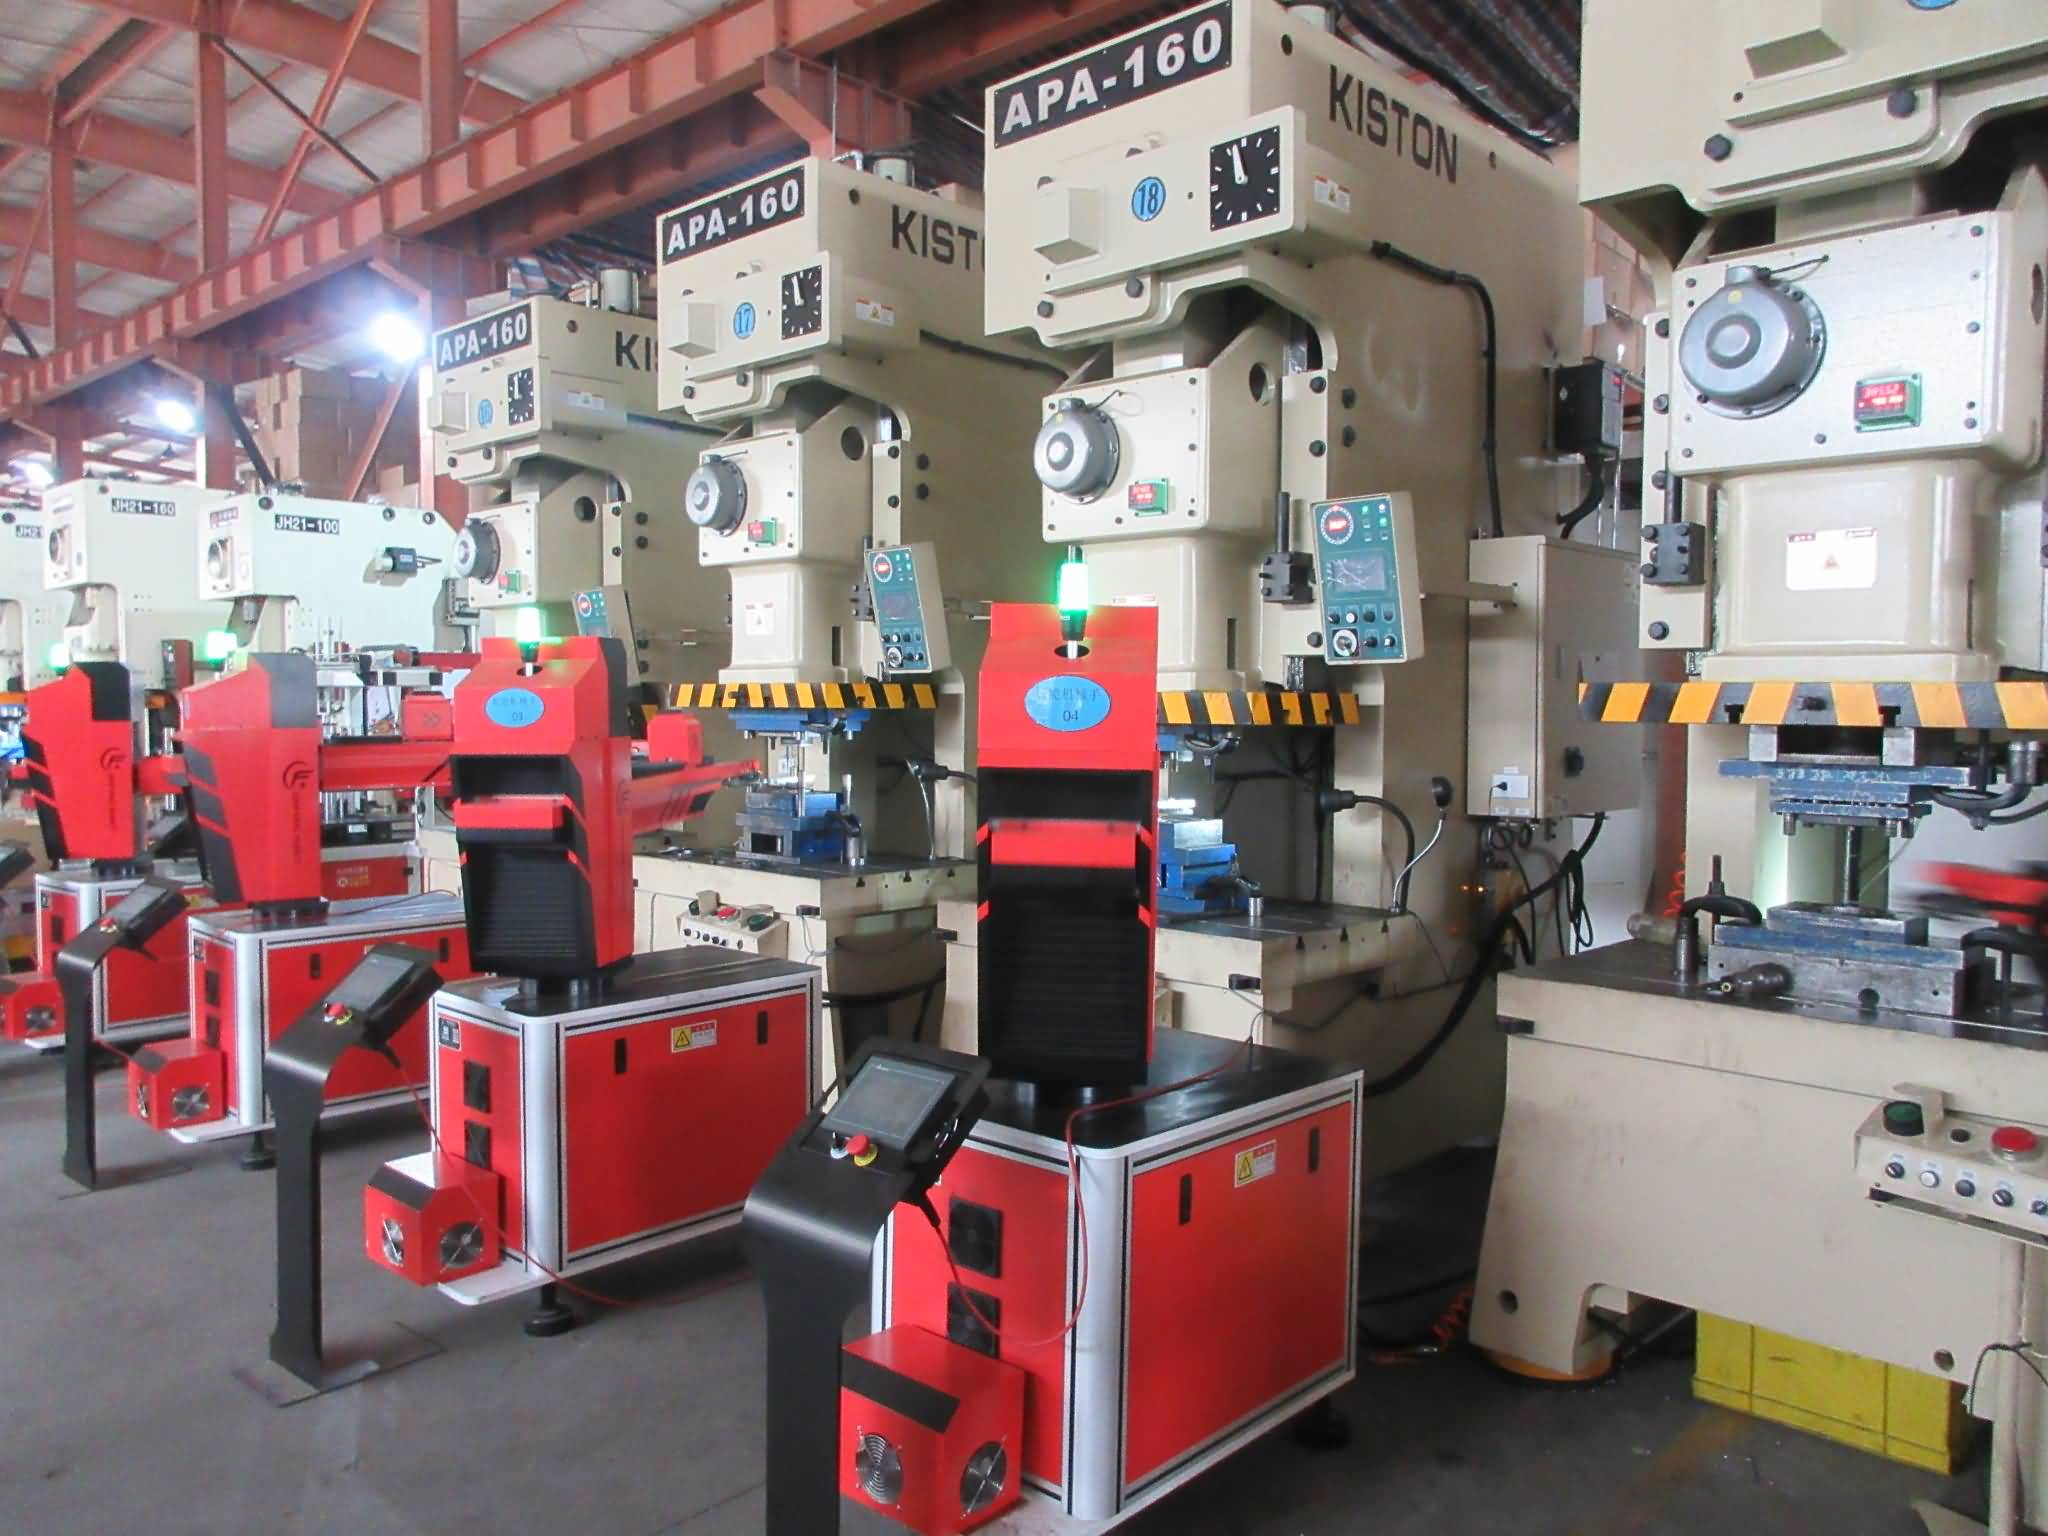
Keisti partnerius tarp prototipo ir didelės apimties metalo štampavimo yra ne tik nepatogu. Tai sukelia brangius delsos laikotarpius, kokybės neatitikimus ir inžinerinį darbą iš naujo, kuris gali nutraukti jūsų projekto grafiką. O sąskaitos, kurios ateina po keitimo...
Peržiūrėti daugiau
Beveik 40 % ankstyvųjų aušinimo sistemų gedimų šiuolaikiniuose automobiliuose prasideda dėl išsivargintų montavimo detalių. Pirmosios pakopos inžinieriams struktūrinės vientisumo palaikymas esant stipriems variklio virpesiams vis dar yra didelė problema. „Shaoyi Metal Technology“...
Peržiūrėti daugiau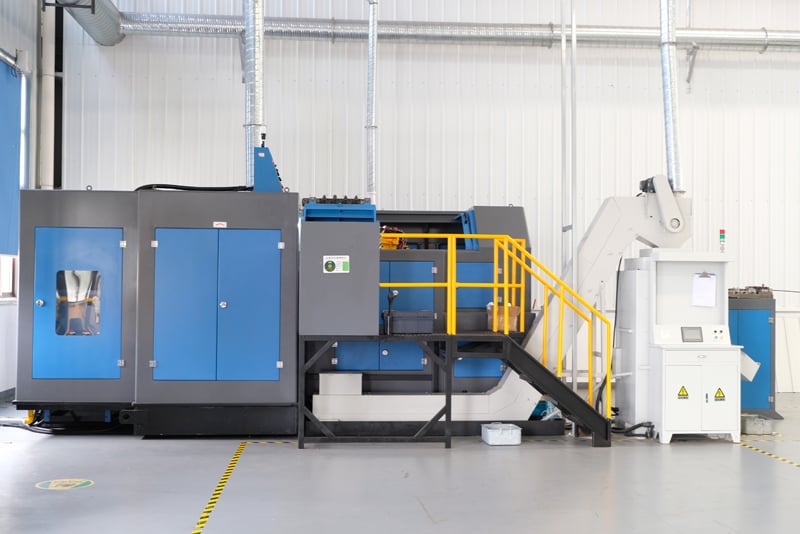
Kaip šaltasis kalavijavimas pranašesnis už CNC apdirbimą automobilių smeigių ir varžtų detalėms – ir kada tai nevyksta. Šaltasis kalavijavimas ir CNC apdirbimas gali pagaminti tą pačią baigtinę ašį iš dviejų priešingų krypčių: šaltasis kalavijavimas ją suformuoja iš vielos, veikiant suspaudimo jėgai...
Peržiūrėti daugiau
Pagrindinių dalių reikalavimų supratimas: tikslumas, geometrija ir funkcionalumas Kodėl matmeninis tikslumas lemia gamybos proceso pasirinkimą labiau nei medžiaga ar dydis Matmeninis tikslumas – leistinasis nuokrypis nuo detalės fizinio matmens&mdas...
Peržiūrėti daugiau
Strateginis kaštų įvertinimas ir dinaminis biudžetavimas Ankstyvajame etape vykdomo kaštų įvertinimo integravimas su įgyvendinamumo tyrimais Kaštų įvertinimo įtraukimas į įgyvendinamumo tyrimus paverčia naudingą gamybą ne tik tikslu, bet ir išmatuojamu rezultatu. Forwa...
Peržiūrėti daugiau
Strateginis detalės išdėstymas ir išdėstymo optimizavimas atliekoms mažinti Algoritmų valdomas detalės išdėstymas: maksimalus lakštų panaudojimas didelės įvairovės partijose Šiuolaikiniai detalės išdėstymo algoritmai yra pagrindas šiuolaikiniam atliekų kiekio mažinimui metalo gamybos partijose. Šie komp...
Peržiūrėti daugiau
Gamybos nuokrypių ribos tiesiogiai veikia sąnaudas ir pristatymo terminus. Kaip ankstyvi nuokrypių ribų sprendimai lemia įrankių, tikrinimo ir proceso patvirtinimo sąnaudas. Gamybos nuokrypių ribų nustatymas kuo anksčiau projektavimo etape užfiksuoja gamybos metodą dar prieš įrankių...
Peržiūrėti daugiau
Tvirtybės užtikrinimo tvirtinimo įtaisų projektavimo pagrindiniai principai: 3–2–1 vietos nustatymo principo taikymas laisvės laipsniams pašalinti 3–2–1 vietos nustatymo principas yra pagrindinis kartotinio tvirtinimo įtaiso projektavimo principas: jis apriboja visus šešis laisvės laipsnius –...
Peržiūrėti daugiau
CNC apdirbimo metu įrankių žymių atsiradimo šakniniai veiksniai Mechaniniai veiksniai: staklių standumas, virpesiai ir detalių tvirtinimo sistemos stabilumas Net idealiai suprogramuota įrankių trajektorija paliks matomas įrankių žymes, jei apdirbimo sistema neturi pakankamo konstrukcinio stabilumo. Staklės...
Peržiūrėti daugiau
Taikykite gamybos patogumo projektavimą (DFM), kad sumažintumėte sudėtingumą Gamybos patogumo projektavimas (DFM) keičia dėmesį nuo atskirų detalės geometrijos elementų į visuma – kaip kiekvienas elementas sąveikauja su gamybos procesais, įrankiais ir surinkimu. Metalinėms detalėms...
Peržiūrėti daugiau
Fiziniai apribojimai, kurie riboja pagamintos detalės patikrinimo prieinamumą, matomumą ir jutiklių pasiekiamumą. Pagamintos detalės patikrinimo prieinamumo iššūkiai dažnai prasideda ten, kur yra vidinės savybės, siauros tarpai arba...
Peržiūrėti daugiau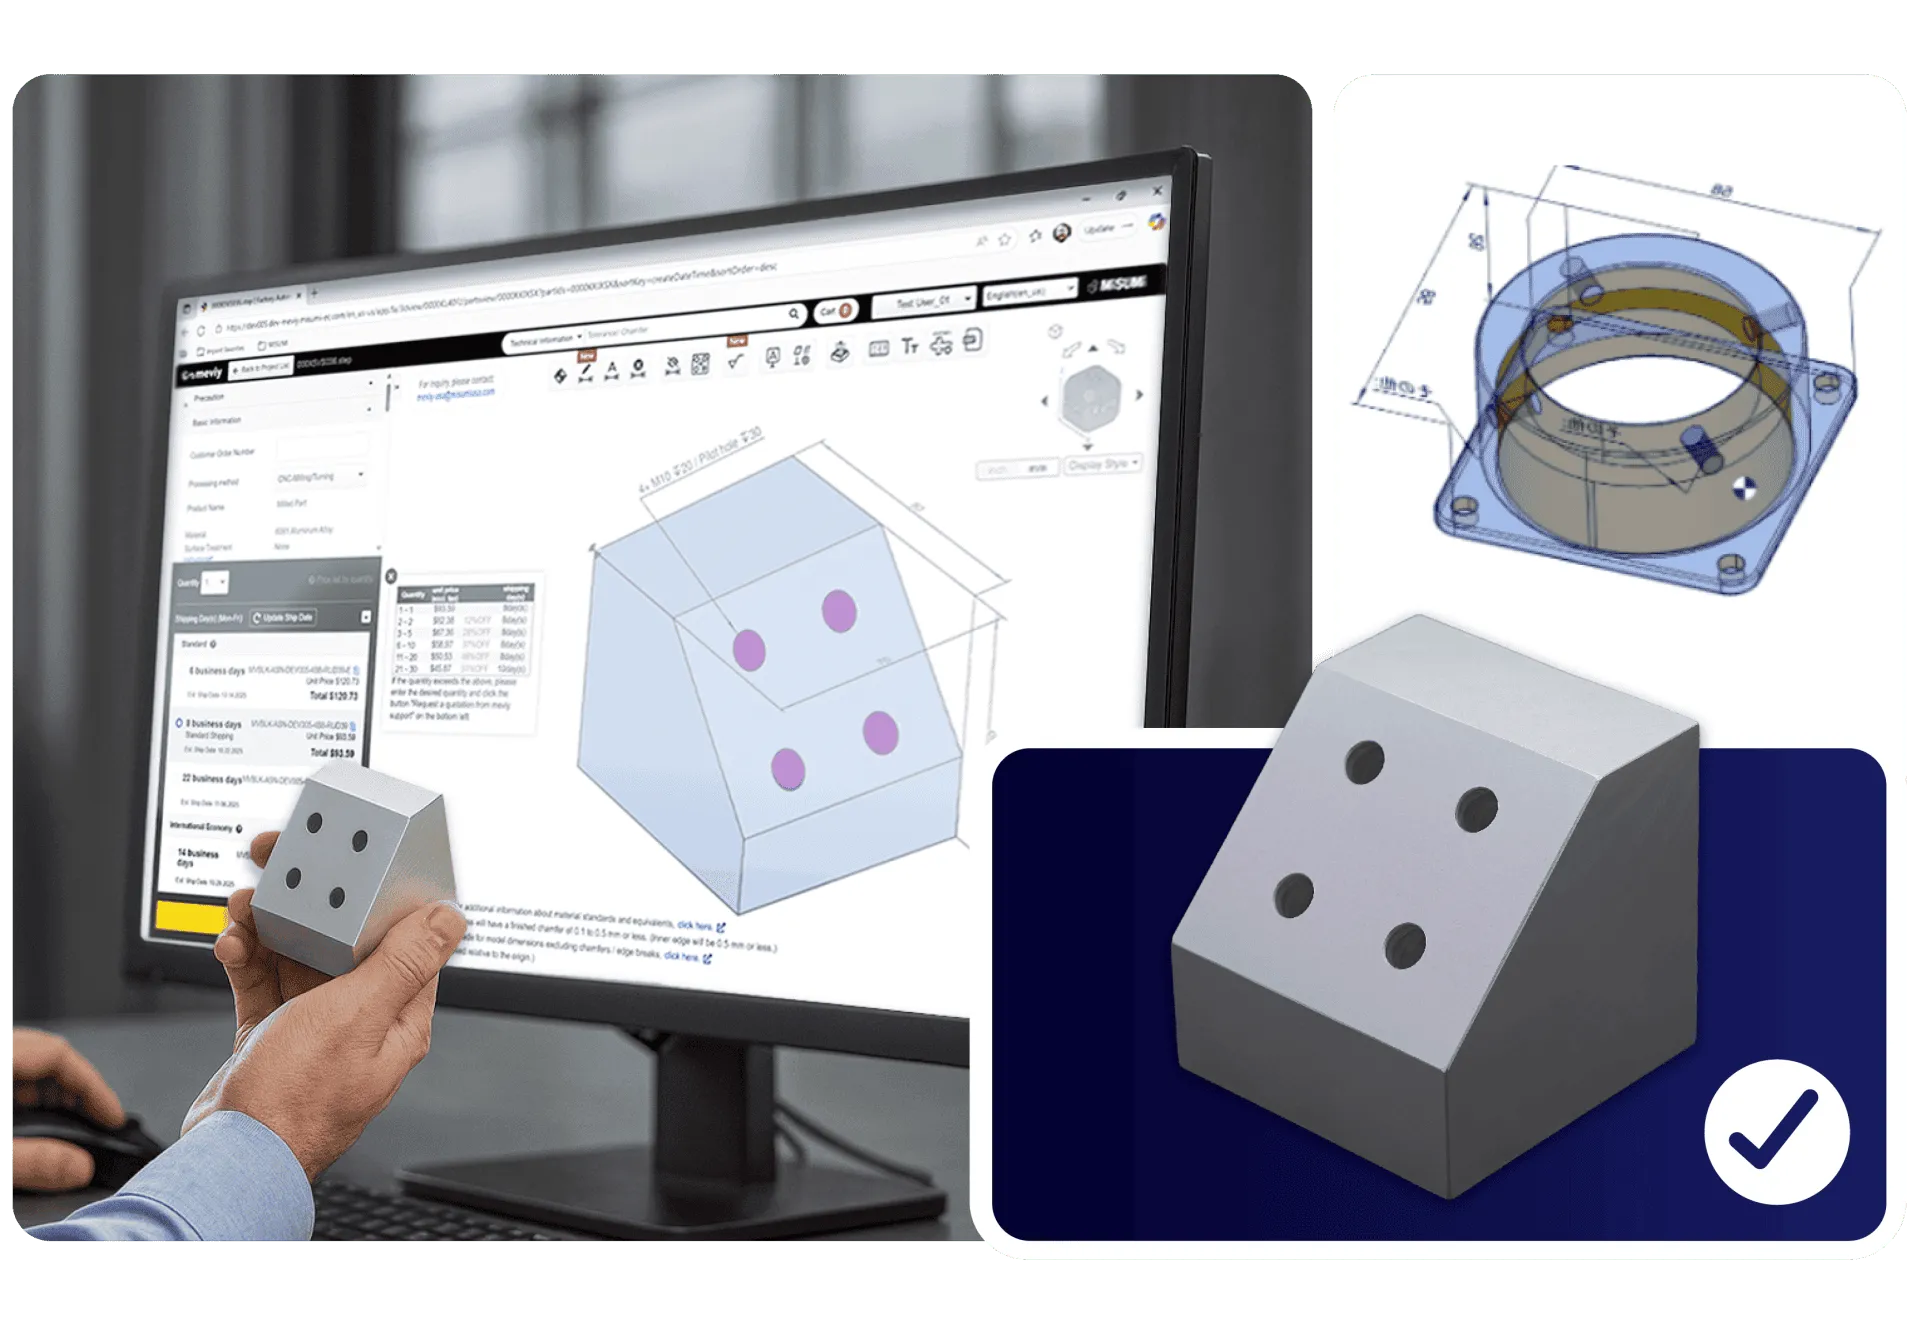
Supratimas, kas sukelia skylių nelygiagretumą. Kaupiamoji paruošimo klaida: kaip mažos nuokrypos dauginasi per kelis gamybos etapus. Skylių nelygiagretumo šakninis priežastis retai būna vienintelė katastrofiška klaida. Dažniausiai ji kyla iš tylos kaupiamosios klaidos...
Peržiūrėti daugiau Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
