Металл бөлшектерді жинауға Арналған Дизайн (DFA) принциптерін қолдану Бөлшек санын азайтып, компоненттерді стандарттау арқылы металл бөлшектерді жинауды жеңілдету Металл бөлшектерді жинау кезінде DFA-ның ең әсерлі факторы – бөлшек санын азайту. Әрбір қосымша компонент...
Тағы көрсету
Жылу кірісінің тепе-теңдігінің бұзылуы: Қосылатын беттің тең емес тереңдігінің негізгі себебі. Төмен ток немесе кернеу — энергияның берілуін азайтады. Ток күшінің немесе кернеудің жеткіліксіздігі тікелей қосылатын бетке берілетін энергияны азайтады, негізгі металлды толық балқытуға кедергі жасайды...
Тағы көрсету
Негізгі өңдеу процестері қалай пішінделген металдың шетінің сапасын анықтайды. Лазерлік кесу мен сумен кесу: шеттердегі жылулық деформация мен механикалық бекемдік. Лазерлік кесу мен сумен кесуді таңдау пішінделген металдың шетінің сапасын негізінен анықтайды...
Тағы көрсету
Металл өңдеу цехтарындағы дыбыс көздерін дәл бағалаңыз. Дәл бағалау — металл өңдеу цехындағы әртүрлі есту қорғау бағдарламасының негізі. Қай операциялардың ең зиянды дыбыс тудыратынын нақты анықтау және оның деңгейін сандық түрде бағалау...
Тағы көрсету
Беріктік пен салмақты теңестірудің негізгі принциптерін түсіну. Құрылымдық тиімділік үшін негізгі көрсеткіш — беріктіктің салмаққа қатынасы. Беріктіктің салмаққа қатынасы — құрылымдық тиімділіктің анықтаушы көрсеткіші; ол металл бөлігі қанша жүктемені көтере алатынын сандық түрде көрсетеді...
Тағы көрсету
Бөліктің геометриясы құралдың қозғалыс траекториясының тиімділігі мен қозғалыс динамикасына қалай тікелей әсер етеді. Бұрыштардағы радиустар, сүйір бұрыштар және тар бұрыштар қозғалыстың баяулауын талап етеді және беріліс жылдамдығын төмендетеді. Сүйір ішкі бұрыштар мен кішкентай радиустар CNC станоктарын бұрышқа кірмес бұрын баяулатуға мәжбүр етеді...
Тағы көрсету
Процессқа тәртіптілік: Аяқталған бетті өңдеу кезінде сызықтардың пайда болу көздерін жою. Бетті өңдеуде құмтас деңгейлерінің ретін өткізіп жіберу. Бетті өңдеуде құмтас деңгейлерінің ретін өткізіп жіберу — аяқталған метал бөліктерде сызықтар пайда болуының негізгі себептерінің бірі және қымбатқа түсетін қате. Тәртіпті бетті өңдеу кезінде...
Тағы көрсету
Жұқа, орташа және қалың бөліктер үшін оптималды дәнекерлеу әдістері Жұқа металдарды (≤1,6 мм) дәнекерлеу үшін дәлдік стратегиялары: секіріп дәнекерлеу, жылжу бұрышы және төмен жылулық өткелдер Жұқа материалдарды дәнекерлеу кезінде жылу басқару негізгі фактор болып табылады, сондықтан ұстанымдылық талап етіледі...
Тағы көрсету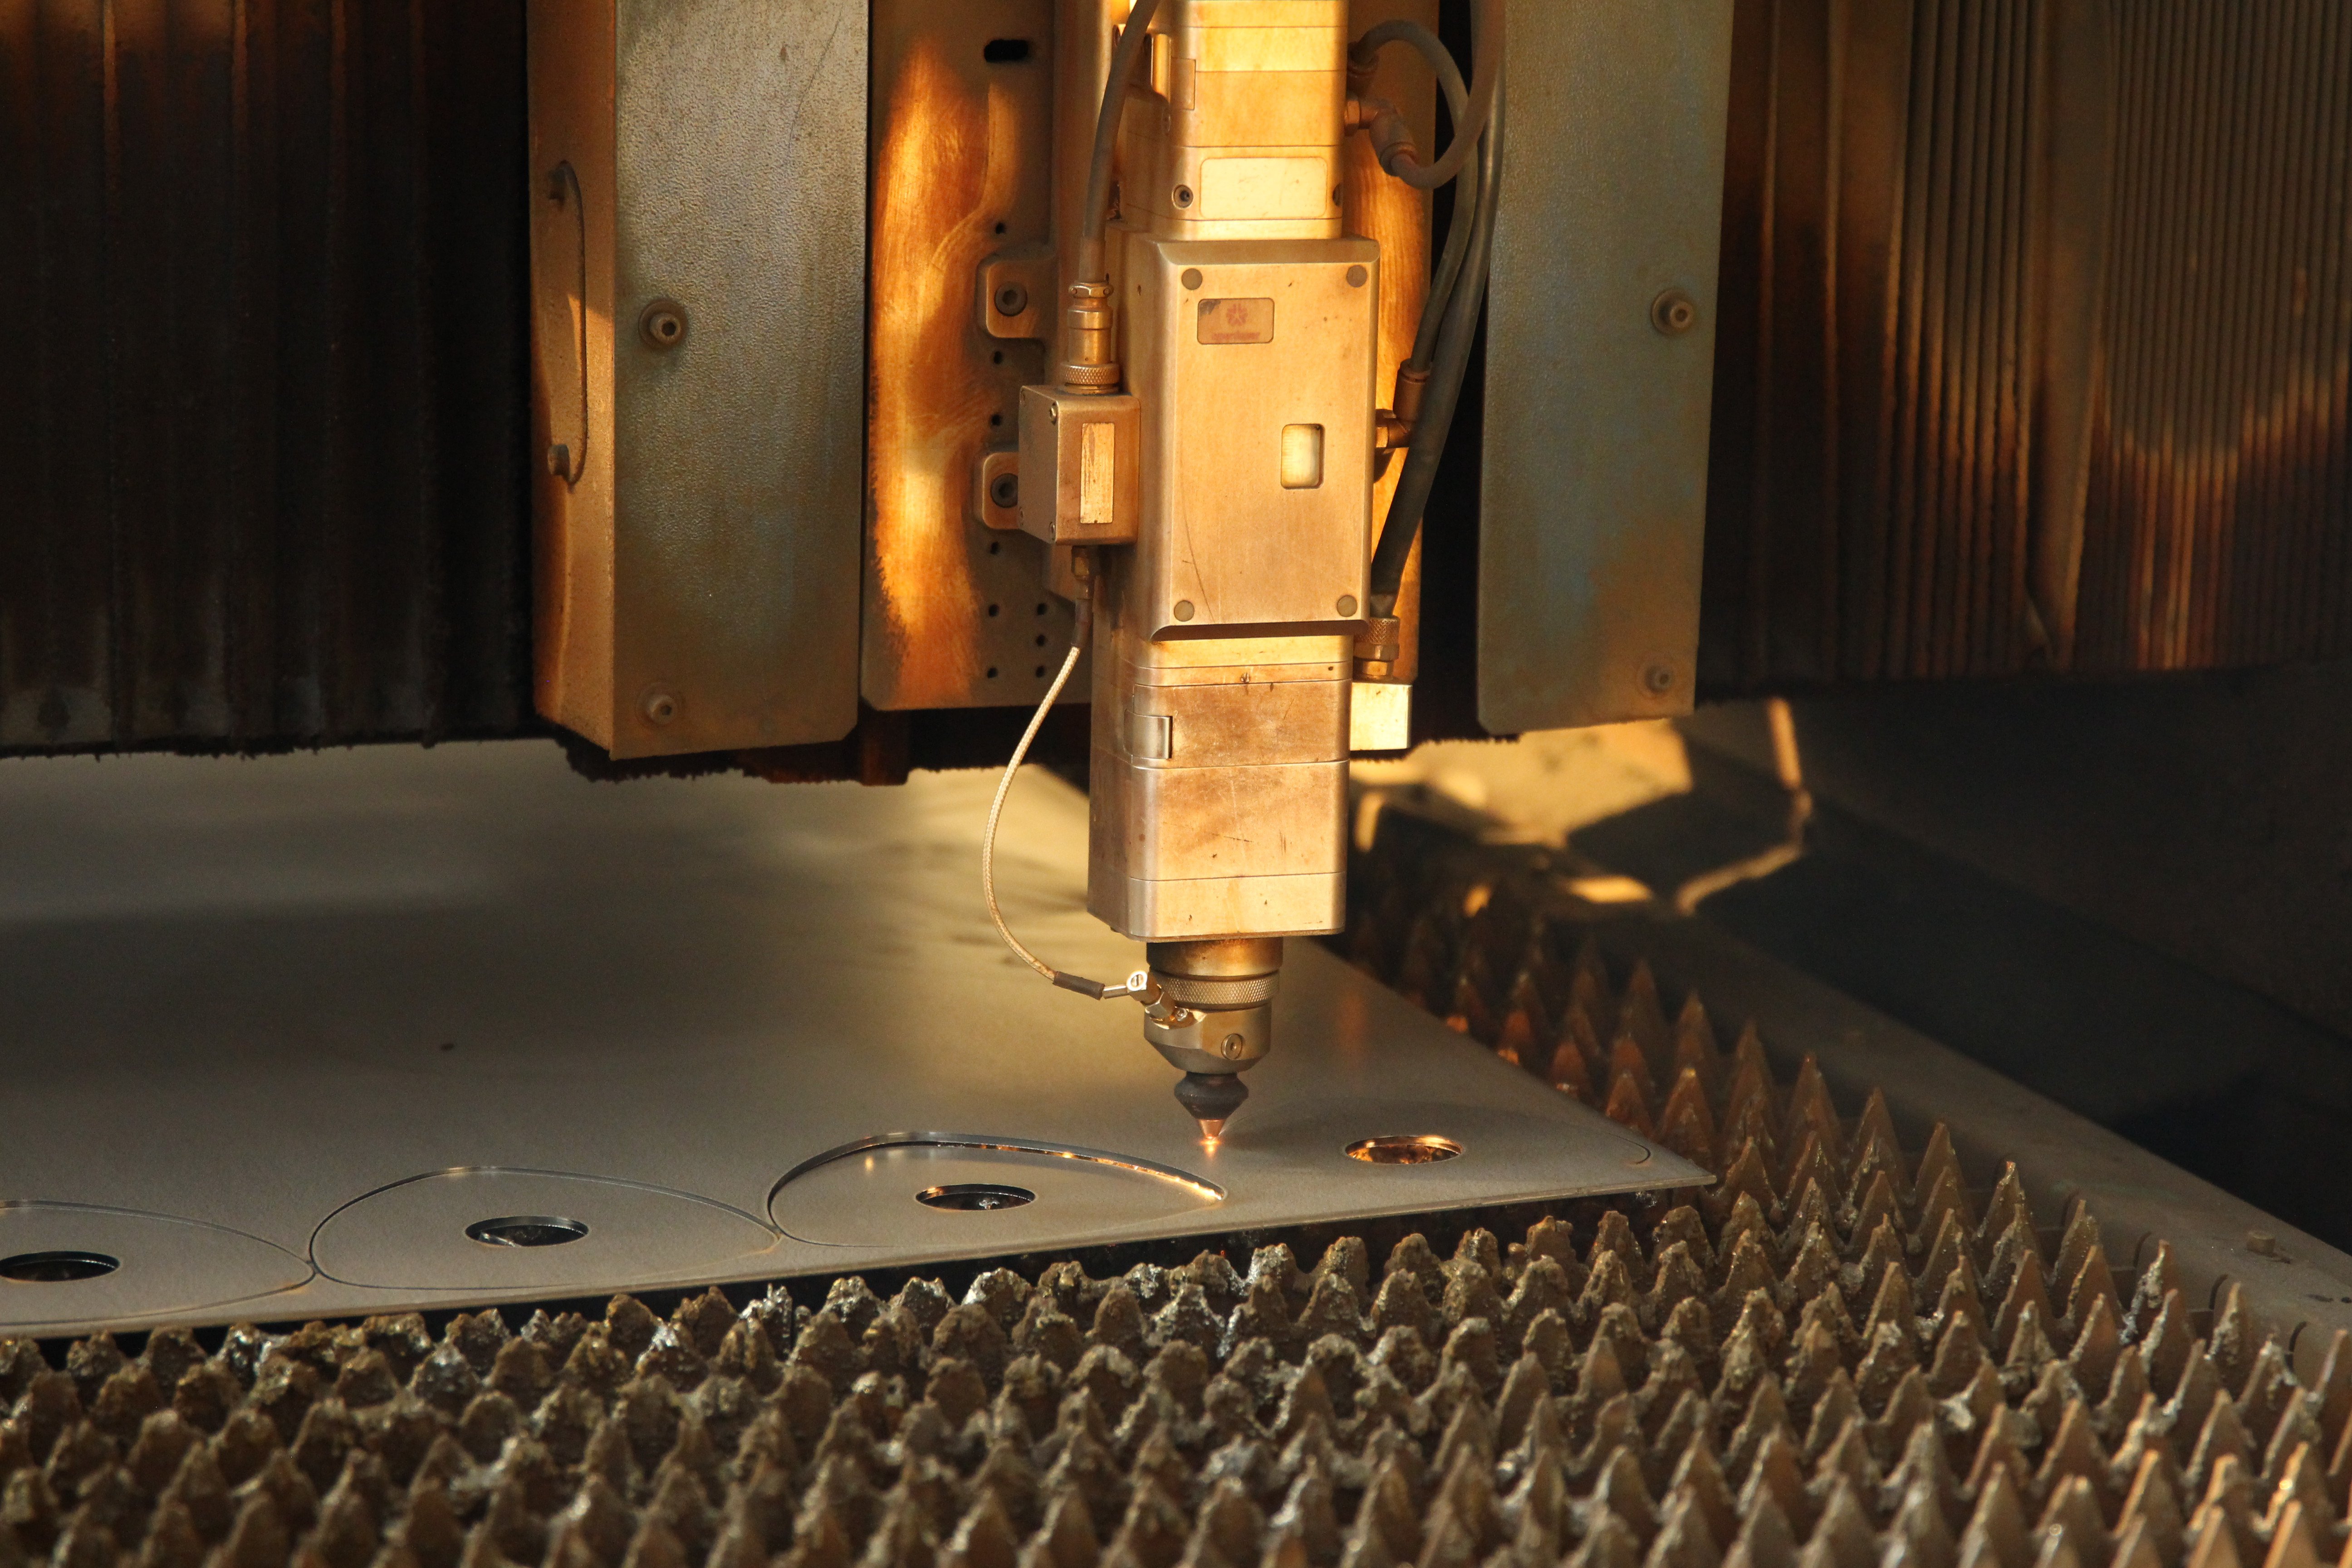
B2B мазмұндық стратегияда бірінші үлгіні растауды түсіну Бірінші үлгіні растау — B2B мазмұндық маркетинг бағдарламасындағы негізгі бақылау нүктесі, мұнда автордың алғашқы мақаласы стратегиялық, редакциялық және стильдік талаптарға сәйкестігі бойынша ресми түрде бағаланады...
Тағы көрсету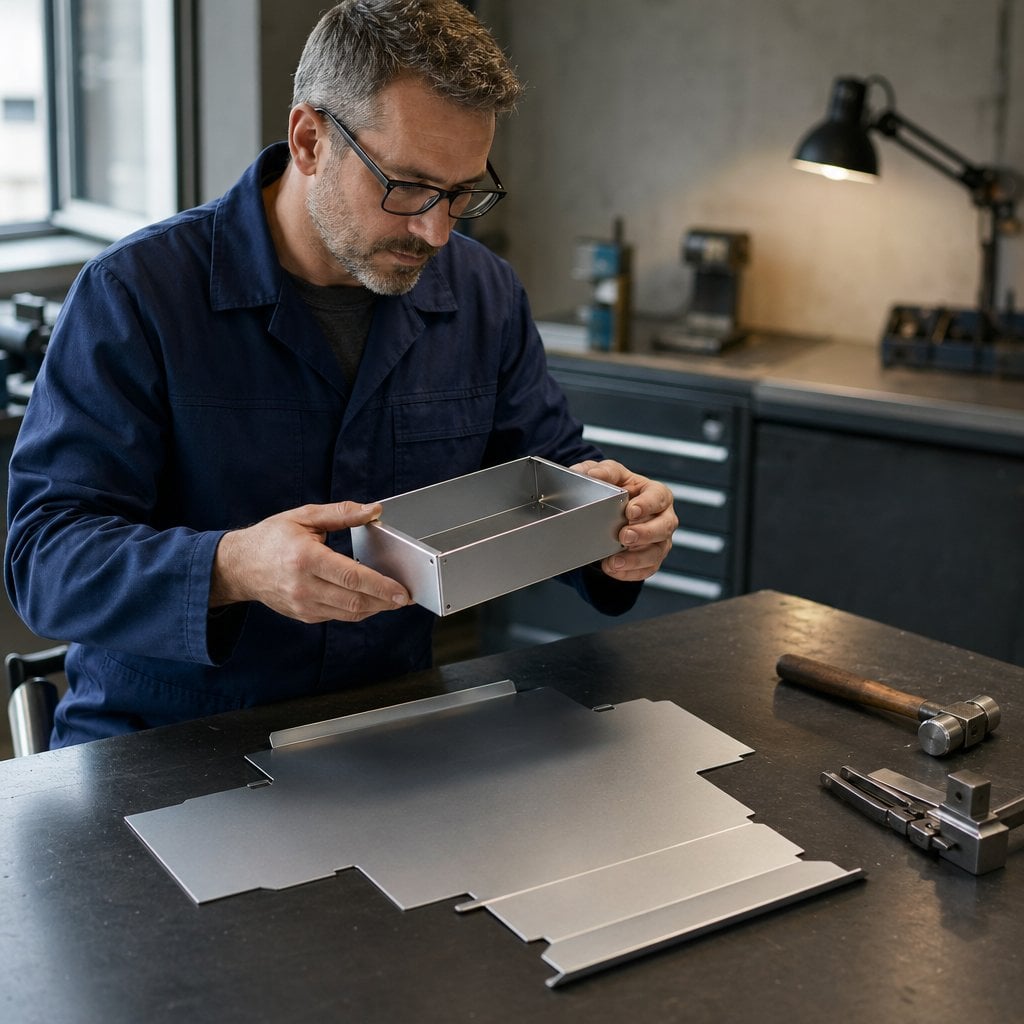
Құрылымдық–дәлдік бөлінісі: Неге құрылыс жасау мен өңдеу бір-бірімен қарама-қарсы емес, алайда өзара толықтыратын процестер? Құрылыс жасау берік, масштабдалатын негізгі құрылымдарды құрады Табақша металды құрылыс жасау — кесу, иілу және дәнекерлеу арқылы тұрақты рамаларды құрады...
Тағы көрсету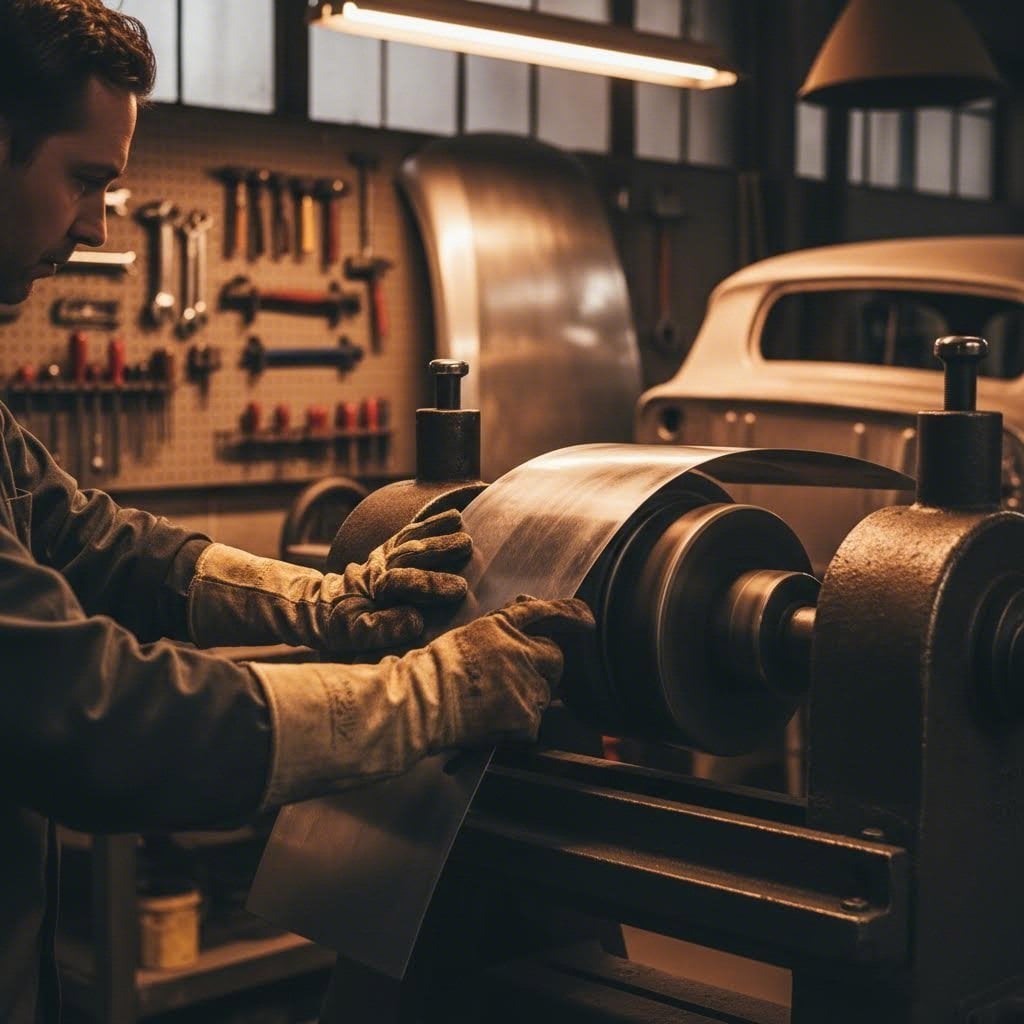
Геометриялық өлшемдеу және толеранциялау (GD&T) бойынша жазықтықтың негізгі принциптері мен жазықтықты бақылау үшін толеранцияның көрсетілуі. ASME Y14.5 стандарты бойынша жазықтық анықтамасы: Датумға сілтеме берілген және датумға сілтеме берілмеген қолданыстар. Жазықтық — геометриялық өлшемдеу және толеранциялау (GD&T) жүйесіндегі пішін бақылауы, ол беттің...
Тағы көрсету
CNC төмен және орта көлемді тапсырыстар: Құрал-жабдықтың қосымша инвестициясын болдырмау арқылы қондырғыны орнату шығыстарын азайту арқылы енуге төменгі кедергілер. Инъекциялық формалау немесе штамптауға қарағанда — бұлар қымбат тұратын қатты болат формаларын немесе өңдеу шығыстары бар матрицаларды талап етеді...
Тағы көрсету Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
