
Прототип пен жоғары көлемді металл штамптау арасында серіктестерді ауыстыру тек қана ыңғайсыз емес. Бұл қымбат тұратын кешігулерге, сапаның біркелкілігінің жоғалуына және жобаның уақыттық кестесін бұзуы мүмкін инженерлік қайта жұмыс істеуге әкеледі. Сондай-ақ, ауысудан кейін келетін есептер...
Тағы көрсету
Қазіргі заманғы көліктерде салқындату жүйесінің 40 пайызына жуығы ерте уақытта істен шығады, ал бұл әдетте қолданысқа шығарылған орнату құрылғыларының әлсіреуінен басталады. Бірінші деңгейлі инженерлер үшін қатты двигатель тербелісі кезінде құрылымдық бүтіндікті сақтау әлі де негізгі қиындық болып табылады. Shaoyi Metal Technology компаниясында...
Тағы көрсету
Автокөліктердегі шыбық пен шыбықшалар бөлшектері үшін суық басып шығару CNC өңдеуді қалай жеңеді — және қашан жеңбейді. Суық басып шығару мен CNC өңдеу бірдей аяқталған валды екі қарама-қарсы бағыттан алуға мүмкіндік береді: суық басып шығару сымнан қысу күші әсерінен пішін береді...
Тағы көрсету
Негізгі бөлшек талаптарын түсіну: дәлдік, геометрия және қызмет. Неліктен өлшемдік дәлдік материалға немесе өлшемге қарағанда өңдеу процесін таңдауды анықтайды. Өлшемдік дәлдік — бөлшектің физикалық өлшемдеріндегі рұқсат етілетін ауытқу&mdas...
Тағы көрсету
Стратегиялық құн бағалауы мен динамикалық бюджеттеу. Бастапқы кезеңдегі құн бағалауын іске асыруға ыңғайлылық зерттеулерімен интеграциялау. Іске асыруға ыңғайлылық зерттеулеріне құн бағалауын енгізу жинақы өндірістік жобаны мақсаттан өлшенетін нәтижеге айналдырады. Алда...
Тағы көрсету
Қалдықтарды азайту үшін стратегиялық орналастыру және компоновканы оптимизациялау. Алгоритмдік орналастыру: жоғары аралас топтық өндірісте парақты пайдалануды максималдандыру. Алгоритмдік орналастыру — заманауи қалдықтарды азайту үшін топтық металл өндірісінің негізі. Бұл комп...
Тағы көрсету
Өндірістік шектеулер тікелей құны мен жеткізу уақытына әсер етеді. Шектеулер бойынша ерте шешімдер қалыптастыру құралдарды, бақылауды және процесті растаудың құнын қалай анықтайды. Өндірістік шектеулерді дизайндың бастапқы сатысында анықтау құралдарды дайындауға дейін өндіріс тәсілін нығайтады, бақылау...
Тағы көрсету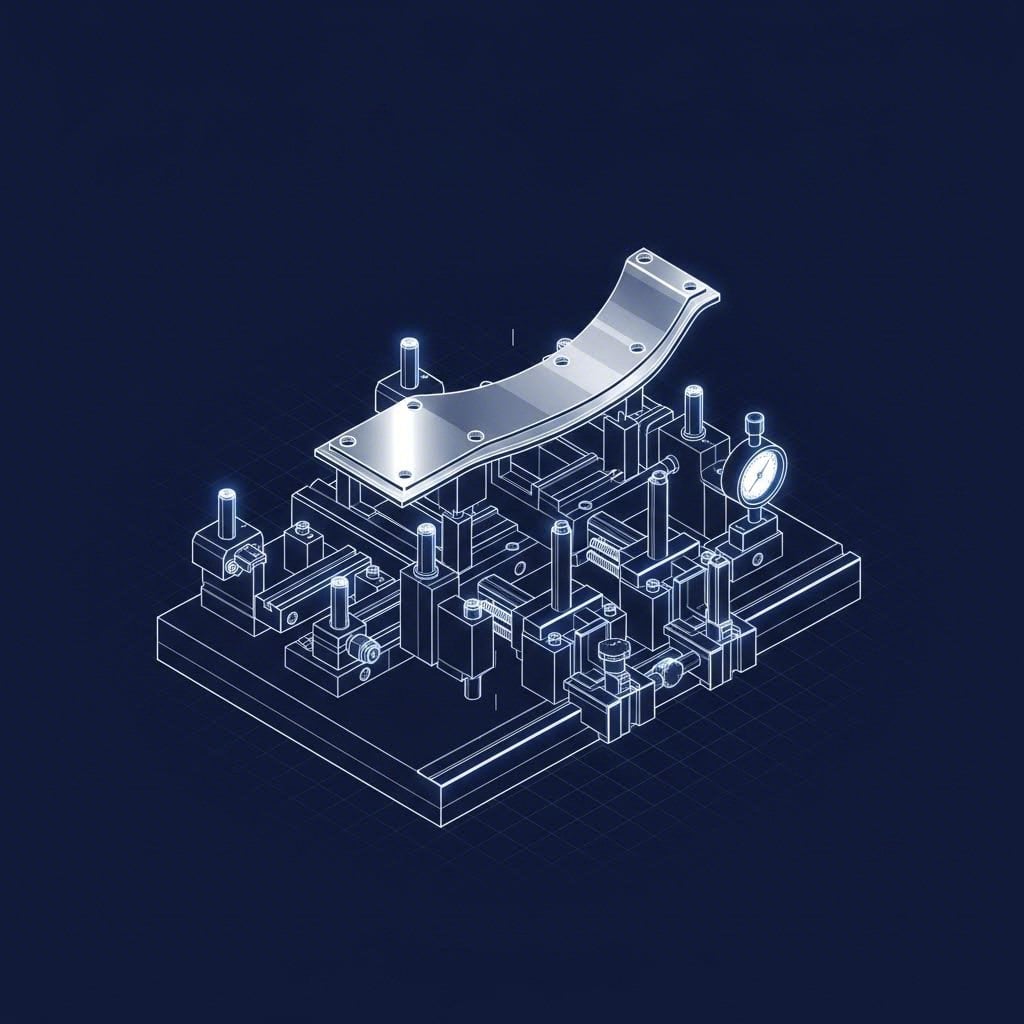
Қайталануға негізделген құрылғылардың негізгі принциптері: Еркіндік дәрежелерін жою үшін 3-2-1 орналастыру принципін қолдану. 3-2-1 орналастыру принципі қайталанатын құрылғылардың негізі болып табылады: ол барлық алты еркіндік дәрежесін шектейді — ...
Тағы көрсету
CNC фрезерлеуде құрал іздерінің түбірлі себептері. Механикалық факторлар: станоктың қаттылығы, тербеліс және бөлшектің ұстағышта тұрақтылығы. Дәл бағдарламаланған құрал траекториясы да станоктың конструкциялық тұрақтылығы жеткіліксіз болса, көрінетін құрал іздерін қалдырады. Станок...
Тағы көрсету
Күрделілікті азайту үшін өндіріске ыңғайлы дизайн (DFM) әдісін қолдану. Өндіріске ыңғайлы дизайн бөлшек геометриясына жеке назар аударудан емес, әрбір элементтің өндіріс процестерімен, құралдармен және жинақтаумен қалай өзара әрекеттесетініне тұтас көзқарас қалыптастырады. Металл бөлшектер үшін...
Тағы көрсету
Жасалған бөлшектерді тексеруде қол жетімділікті, көрінетіндікті және сенсордың жету аймағын шектейтін физикалық шектеулер Жасалған бөлшектерді тексерудегі қол жетімділікке байланысты қиындықтар әдетте ішкі элементтерде, тар саңылауларда немесе деформацияланған беттерде басталады...
Тағы көрсету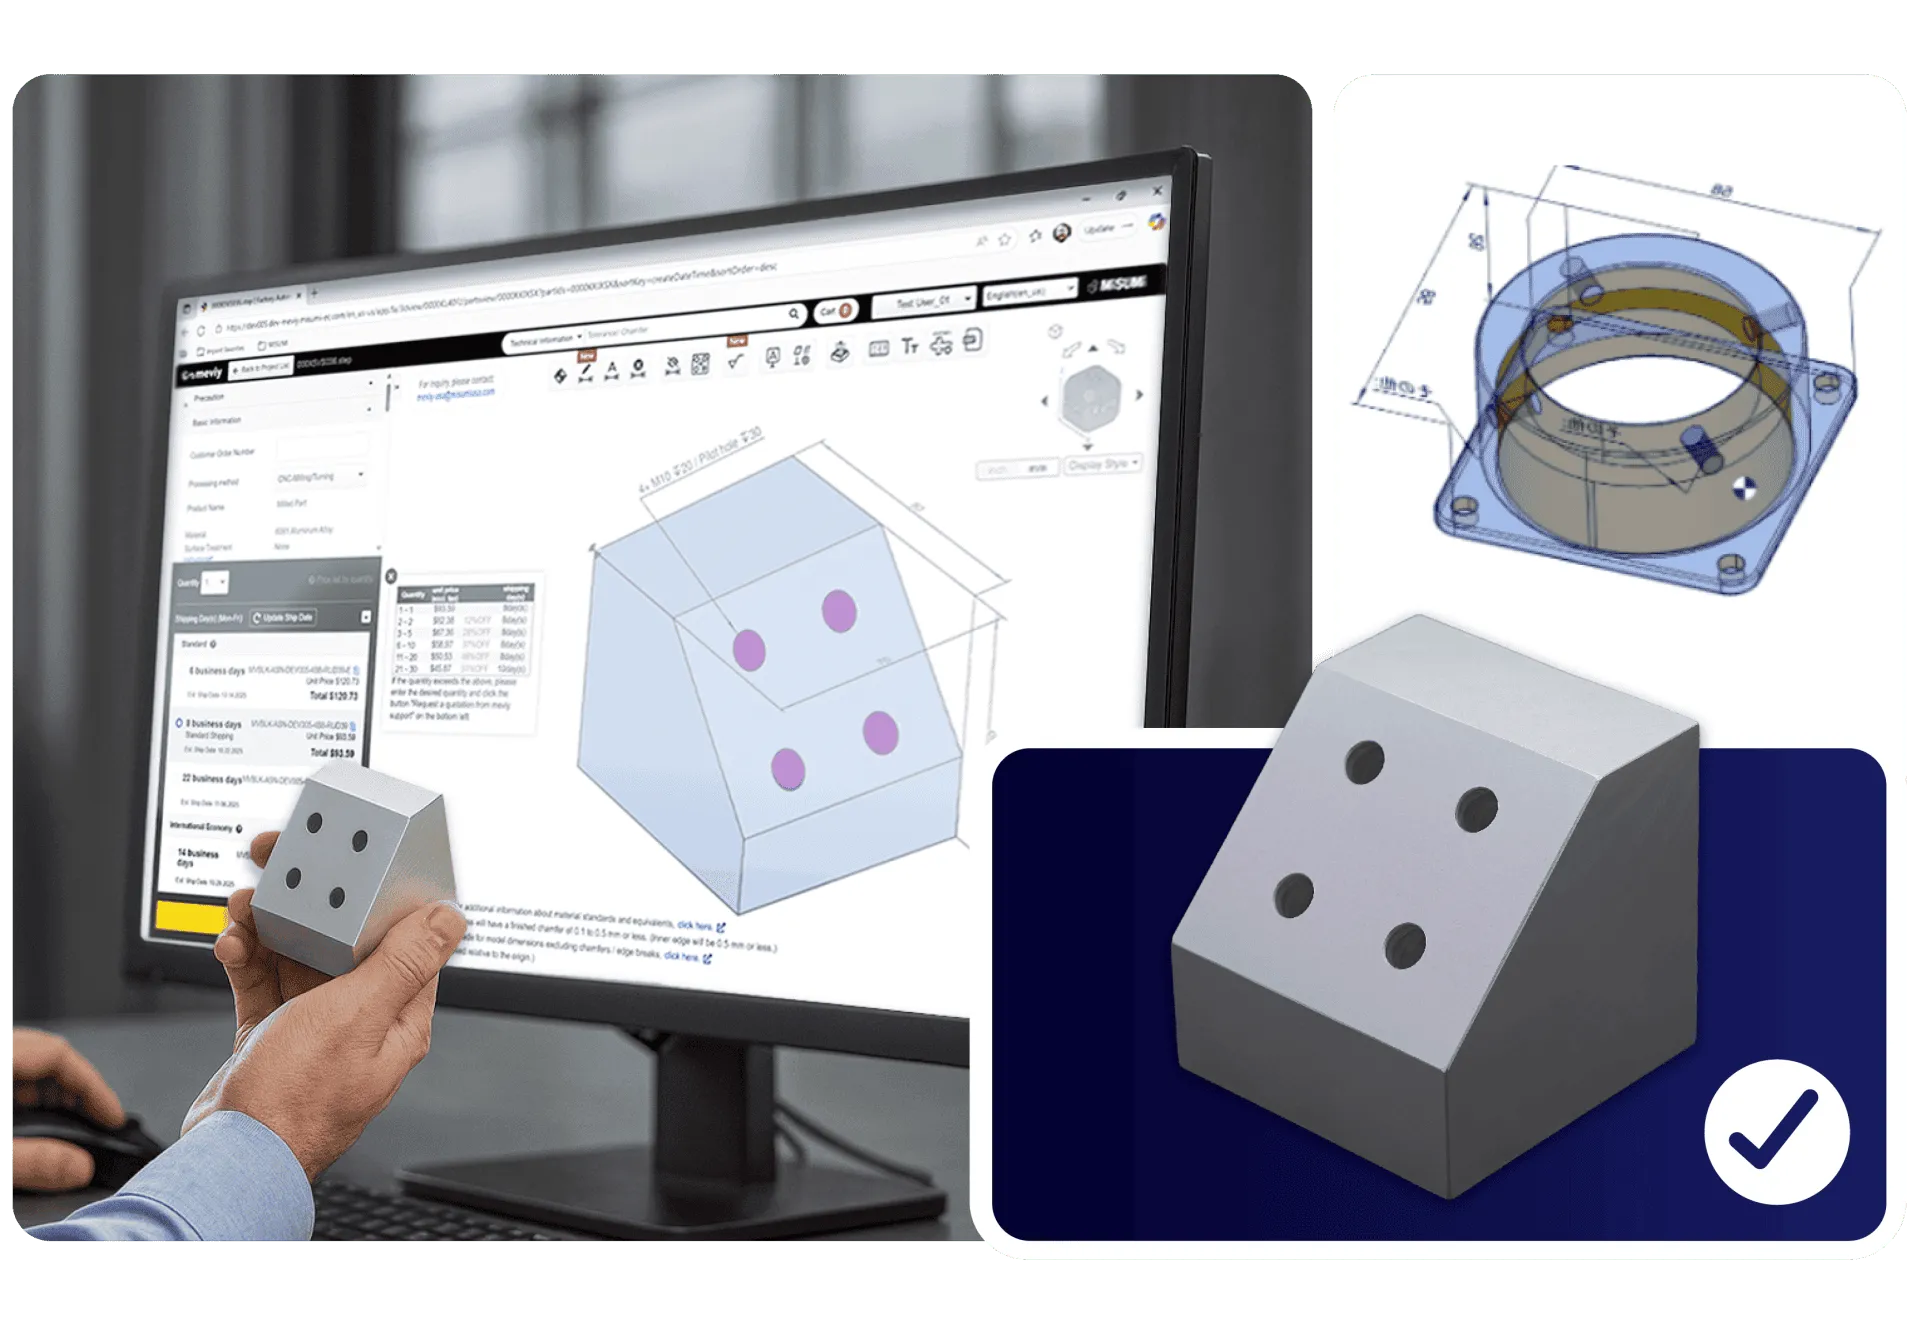
Тесіктердің туралауының сәтсіздігінің түбірлік себебін түсіну Жинақталған орнату қатесі: Кішігірім ауытқулар қалай операциялар бойынша көбейеді Тесіктердің дұрыс тураланбауының негізгі себебі әдетте жалғыз катастрофалық қате емес. Оның орнына бұл қателердің бірігуінен пайда болады...
Тағы көрсету Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
