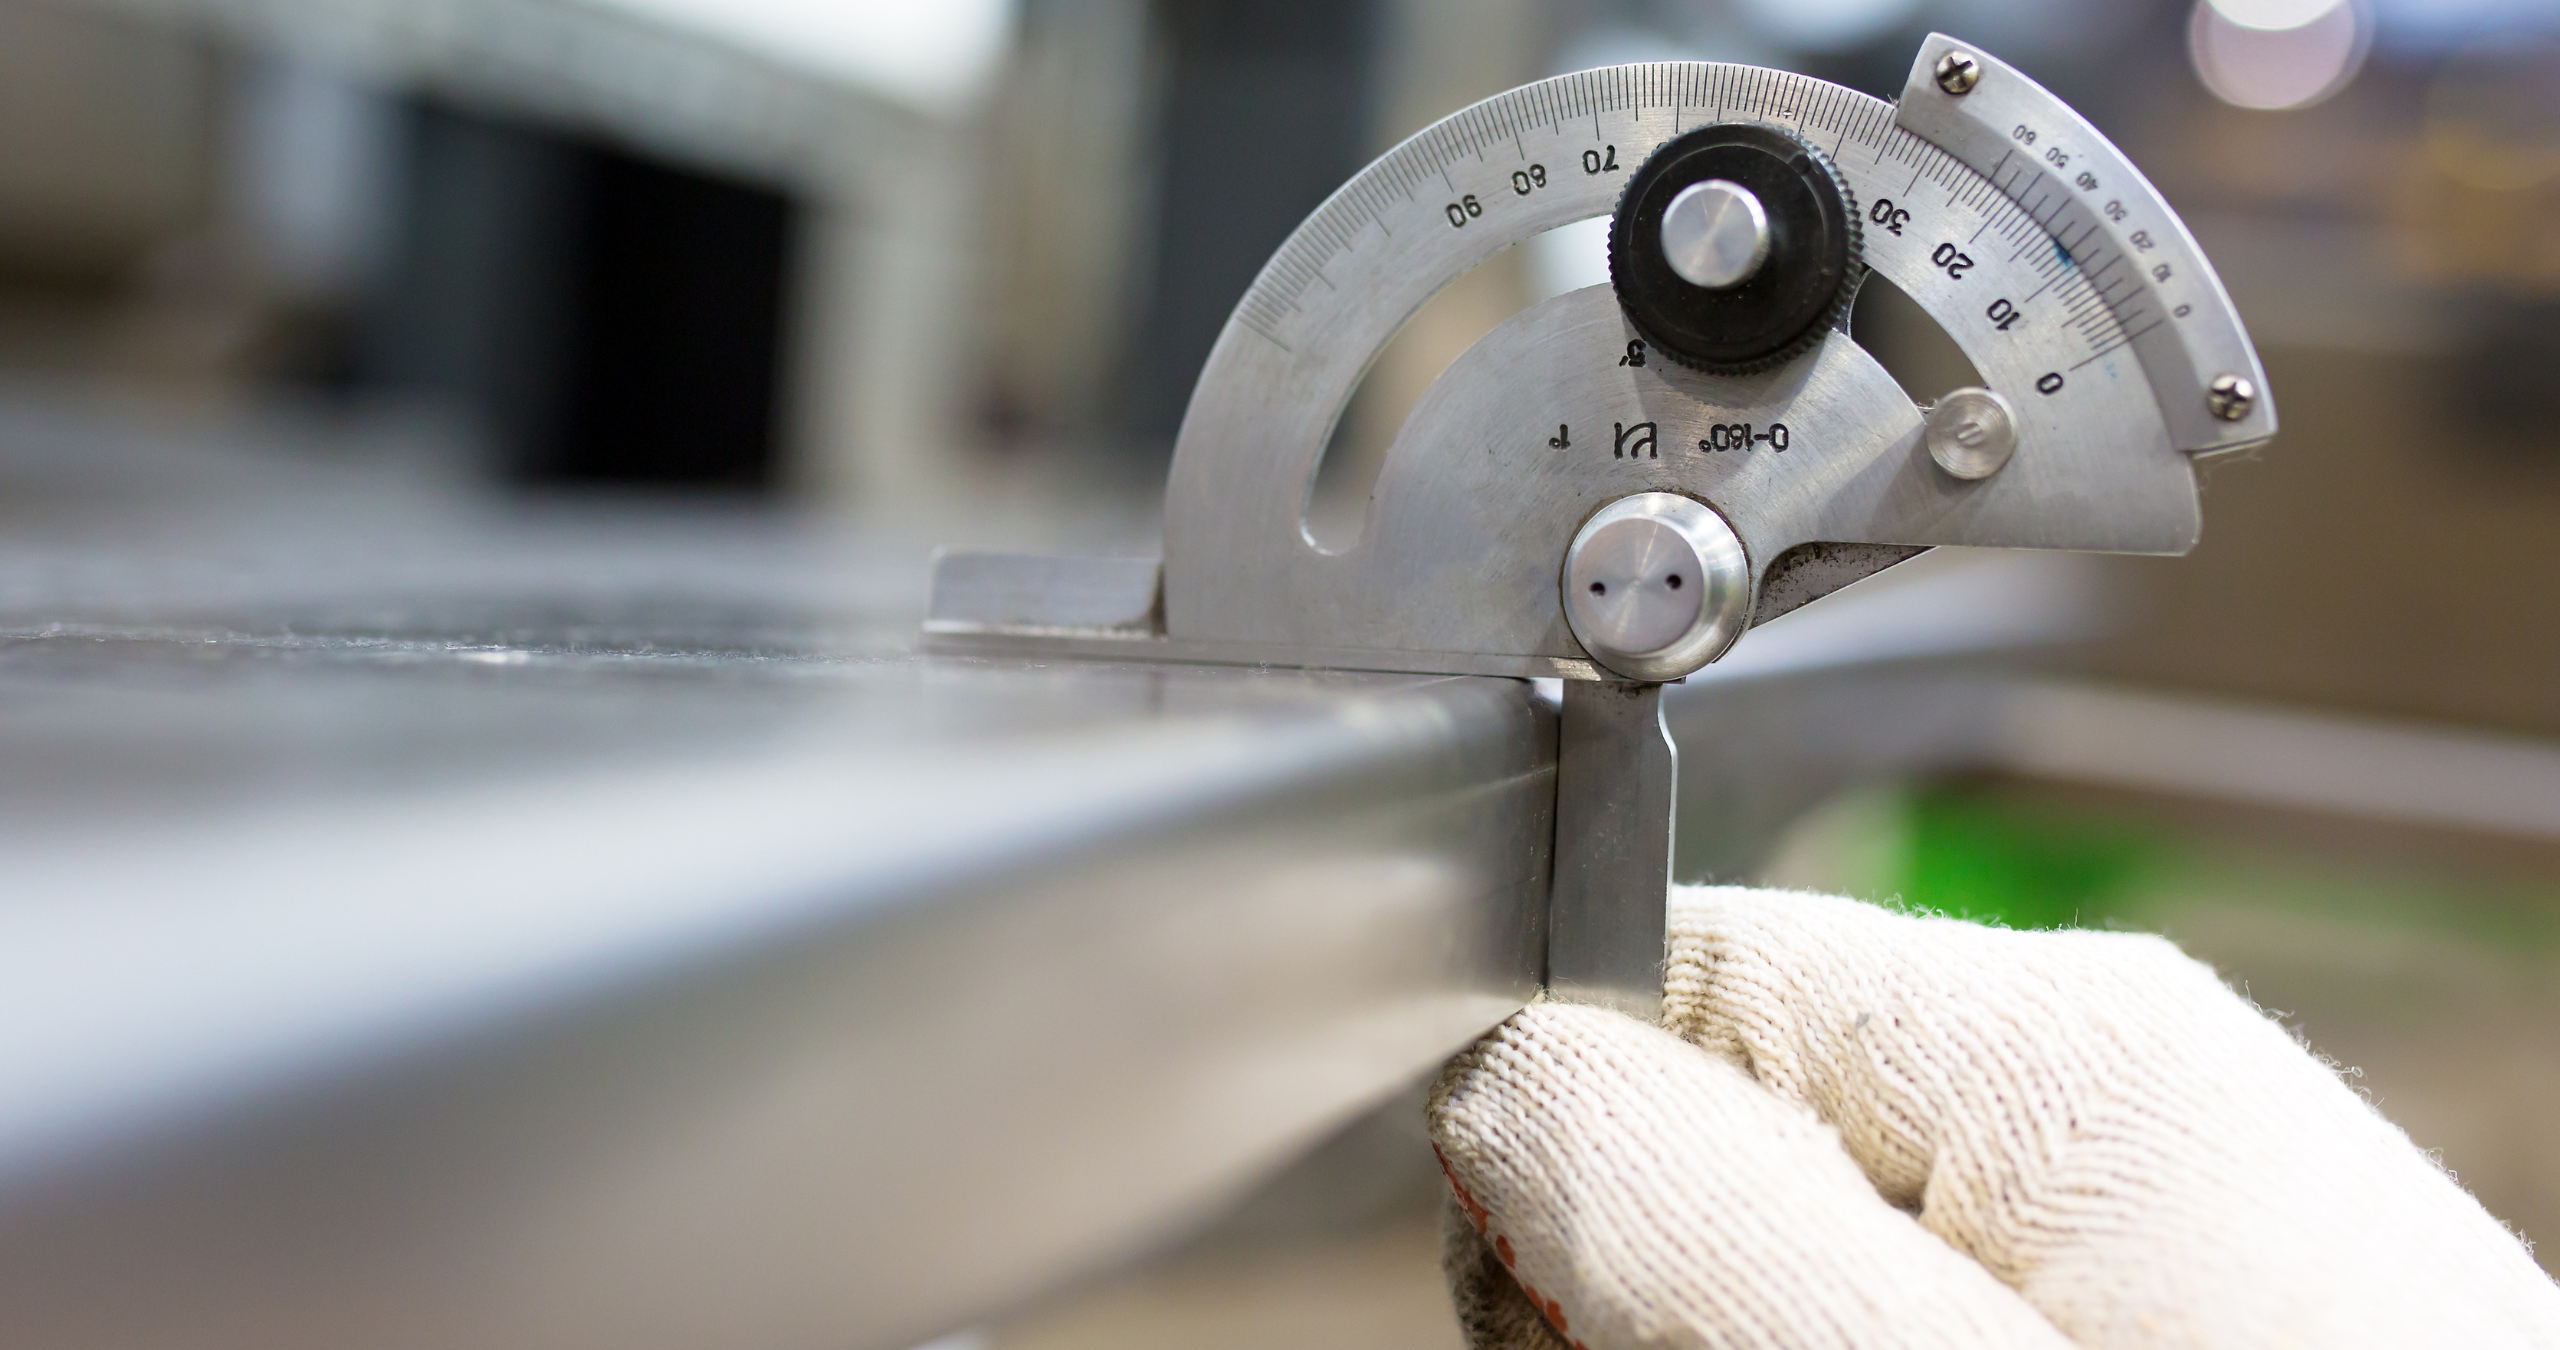
Өндіріске ыңғайлы конструкциялау (DFM) принциптерінен бастаңыз. Неге DFM-ді ерте кірістіру қымбатқа түсетін қайта жобалау циклдарын болдырмауға көмектеседі. Металл бөлшектердің конструкциясын жобалаудың алғашқы сатысында DFM-талдауды енгізу — қымбатқа түсетін қайта жобалау циклдарын болдырмаудың ең тиімді әдістерінің бірі...
Тағы көрсету
Беттің жазықтығы сенімді тығыздау мен жарықсыз келісу мүмкіндігін қамтамасыз етеді. Сұйықтық жүйесінің тұтастығы екі қосылатын беттің үздіксіз, саңылаусыз кедергі тудыру қабілетіне байланысты — ал беттің жазықтығы осы процестің негізгі геометриялық факторы болып табылады...
Тағы көрсету
CNC қайталанушылығының нашар болуының түбірлік себептері: Жылулық дрейф және оның өлшемдік тұрақтылыққа әсері (8 сағаттық сменада ±0,005 мм). Жылулық дрейф өндіріс циклдарындағы өлшемдік ауытқулардың негізгі көзі болып қала береді. Ішкі жылу көздері — айналу...
Тағы көрсету
Материалдың қасиеттері мен жылулық реакциясы Материалдың түрі, қалыңдығы және жылу өткізгіштігі қиылу шетінің сапасына қалай әсер етеді Лазерлік қиюдағы негізгі қиындық – сәуле мен өңделетін бұйым арасындағы энергияның ықпалдасуын басқару. Материалдың түрі ...
Тағы көрсету
Дәнекерленген жинақтарды тек көрінетін әдіспен тексерудегі маңызды кемшіліктер Жалпы бағалау конструкциялық бекемдікті қамтамасыз етпейтін ішкі ақауларды өткізіп жібереді Көрінетін тексеру дәнекерленген жинақтарды тексерудің алғы шебін құрайды – бірақ ол ішкі ақауларды анықтай алмайды...
Тағы көрсету
Қосымша операциялар дегеніміз не? Сатып алушылар үшін негізгі анықтама және стратегиялық маңызы. Қосымша операциялар — бұл груб-фрезерленген немесе пісірілген бөлшекті нарыққа шығаруға дайын компонентке айналдыратын маңызды аяқтау, жинау және растау кезеңдері. Тәртіп бойынша...
Тағы көрсету
Неге бояу немесе қаптама үшін металл бетін дайындау байланыс беріктігі мен тұрақтылығы үшін маңызды? Қоррозия, май, ылғал және хлоридтер байланыс беріктігін әлсіздетеді және уақытынан бұрын бұзылуға әкеледі. Қоррозия — бұл поралы, бекітілуі нашар оксид қабатын түзеді, ол бояулардың...
Тағы көрсету
Неге тесіктердің орналасуы өндіріс ағысының тиімділігіне тікелей әсер етеді? Тесіктердің геометриясы құралдардың қайталанушылығы мен цикл уақытына қалай әсер етеді? Мысалы, конусты кіріс бөлігі...
Тағы көрсету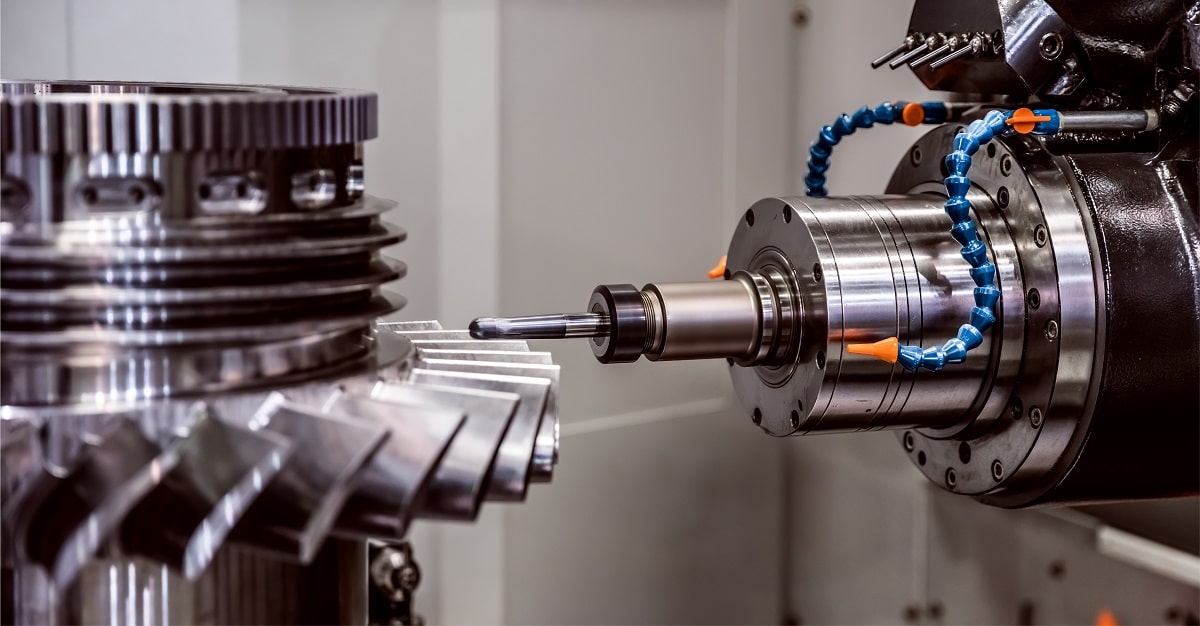
Құрылғыларды дамытуда прототиптаудың аттап кетілуінің жоғары құны Құрылғыларды дамытуда прототиптауды аттап кету – нарыққа шығуға қысқа жол емес, бұл тікелей қаржылық шығынға алып келеді. Жетілдірілген CAD моделінен тікелей өндіріске өту қызығушылығы...
Тағы көрсету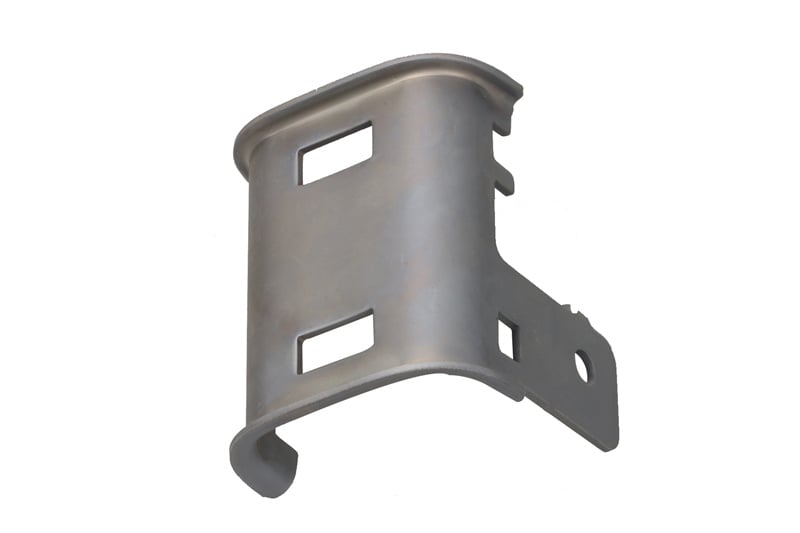
Бөлшектің геометриялық пішіні: неге жазық, қайталанатын және симметриялық конструкциялар штамповка мен тегістеу арасындағы таңдауда штамповканы қолдануға қолайлы? Штамповка мен тегістеу арасындағы таңдауда бөлшектің геометриялық пішіні шешуші рөл атқарады. Жазық, қайталанатын және симметриялық конструкциялар жоғары жылдамдықты, қалыпқа (штампқа) негізделген...
Тағы көрсету
Қатал Дәнекерлеу Процедурасының Спецификациясына (WPS) бағыну арқылы орындауды стандарттау Бірнеше операторлар арасында дәнекерлеу сапасын тұрақты ұстау үшін тек қана бірдей Дәнекерлеу Процедурасының Спецификациясын беру жеткіліксіз. Тіпті әрбір дәнекерлеуші бірдей WPS-ке сүйеніп жұмыс істесе де, жасырын айырымдар...
Тағы көрсету
Материалдың шығынының көздерін деректерге негізделген дәлдікпен анықтау Кесіп тасталатын қалдықтарды, сапасы бойынша сәйкессіз материалдарды және өндіріс қалдықтарын өндіріс сызығы бойынша карталау Әрбір өндіріс сызығынан нақты деректерді жинау – материалдың шығынын тиімді түрде азайтудың негізі. ...
Тағы көрсету Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
