 Pequeños lotes, altos estándares. O noso servizo de prototipado rápido fai que a validación sexa máis rápida e fácil —
 EN

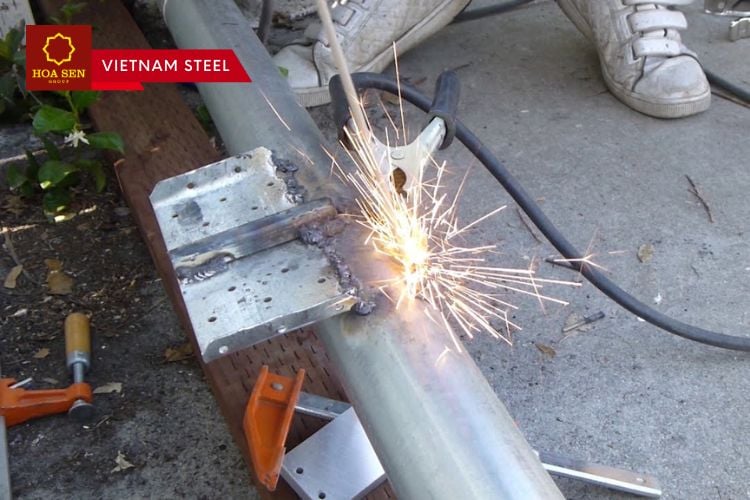
Calidade da soldadura e integridade estrutural: a base do rendemento das pezas
A integridade estrutural define a capacidade dun compoñente de soportar as tensións operativas sen fallar—e a calidade da soldadura determina directamente esta capacidade en cada unión. Unha soldadura por fusión non é simplemente unha conexión; é a interface de transmisión de tensións onde as cargas se transfieren entre os materiais base. Cando se executa correctamente, a unión convértese nunha ponte ininterrompida que mantén a traxectoria de carga do deseño. Porén, unha execución deficiente introduce vulnerabilidades que poden propagarse a través de toda a montaxe. As normas industriais como a AWS D1.1 e a EN ISO 5817 establecen criterios obxectivos de aceptación para o perfil da soldadura, a profundidade de penetración e as descontinuidades permitidas—transformando a fiabilidade estrutural dun concepto abstracto en requisitos de enxeñaría cuantificables.
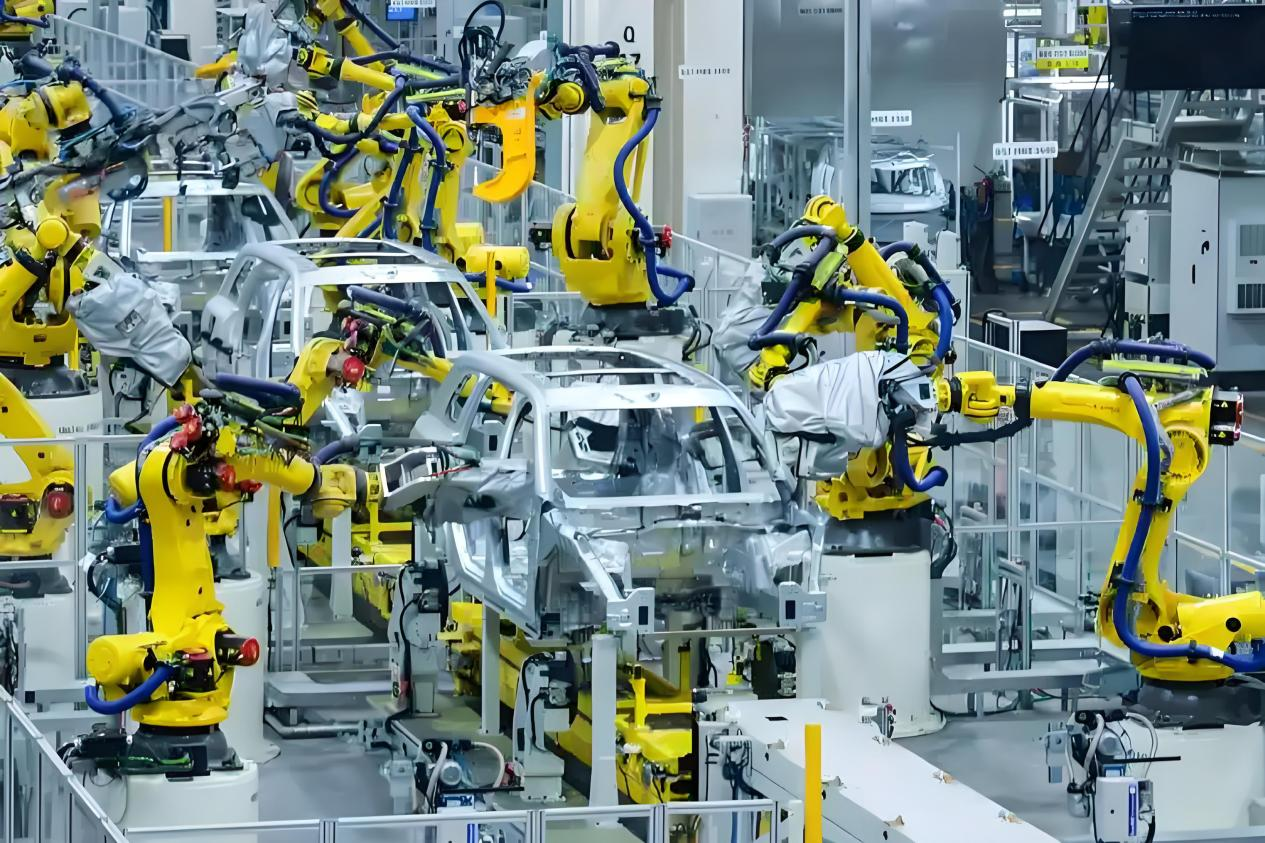
Como as descontinuidades microscópicas comprometen a capacidade de soporte de cargas á escala macro
As descontinuidades microscópicas actúan como puntos de iniciación da falla moi máis aló do seu tamaño físico. Poros tan pequenos como 0,5 mm, fisuras internas invisibles a simple vista ou zonas de fusión incompleta crean concentracións xeométricas de tensión onde as cargas aplicadas se multiplican localmente. Unha tensión teórica de deseño de 100 MPa pode aumentar ata 300–400 MPa na punta dun defecto submilimétrico. Baixo carga cíclica, estas tensións concentradas provocan a propagación incremental da fisura a través do metal soldado ou da zona afectada polo calor (HAZ). Cada ciclo avanza lixeiramente a fronte de fractura, reducindo a área neta transversal da unión ata que o material restante non pode soportar xa a carga. Unha unión avaliada para décadas de servizo pode fallar en meses porque a degradación orixinouse durante a fabricación. A inspección radiográfica e ultrasónica é esencial — non como comprobacións opcionais, senón como ferramentas necesarias de verificación, xa que os mecanismos que rexen a falla operan a escalas invisibles ao ollo humano pero determinan o comportamento en metros de estrutura final.
Eficiencia da unión como métrica clave que relaciona a calidade da soldadura coa resistencia da peza
Eficiencia da unión—a razón entre a resistencia dunha unión soldada e a resistencia do metal base—é a ligazón cuantitativa definitiva entre a calidade da soldadura e o rendemento estrutural. Unha soldadura en ranura de penetración completa ben executada, con metal de aportación axeitado, pode acadar unha eficiencia do 90–100 %, transmitindo cargas case tan eficazmente como o material parental sólido. As unións de penetración parcial ou aquelas que conteñen descontinuidades permitidas funcionan normalmente cunha eficiencia do 60–80 %. Valores inferiores ao 60 % indican deficiencias críticas de calidade que requiren retraballo ou redeseño. Esta única métrica resume os efectos combinados da solidez, a xeometría do cordón e a compatibilidade das propiedades mecánicas. Os deseñadores seleccionan as configuracións das unións e especifican os niveis de calidade en función dos obxectivos de eficiencia requiridos: os recipientes a presión que operan a temperaturas elevadas demandan unha eficiencia próxima ao 100 %, mentres que os reforzos non críticos poden funcionar adecuadamente cunha eficiencia do 70 %. As especificacións da AISI e os códigos estruturais da AWS inclúen consideracións sobre a eficiencia das unións nos protocolos de deseño obrigatorios precisamente porque as implicacións de seguridade posteriores son absolutas.
Defectos de soldadura comúns e o seu impacto directo no rendemento
Porosidade, falta de fusión e fisuración: factores que provocan concentracións de tensión nas xuntas críticas
Incluso as imperfeccións microscópicas na soldadura actúan como concentradores de tensión severos, reducindo drasticamente a capacidade de soportar cargas. A porosidade, a falta de fusión e a fisuración son os defectos máis frecuentes: cada un introduce unha xeometría de fallo única que amplifica a tensión local e desvía o fluxo de tensión da traxectoria de carga prevista.
| Tipo de defecto | Mecanismo de concentración de tensión | Impacto típico na capacidade de soportar cargas |
|---|---|---|
| Porosidade | As cavidades atrapadas de gas crean baleiros esféricos que actúan como concentradores de tensión tipo muesca. | Reduce a área efectiva da sección transversal; a vida á fatiga pode caer ata un 50%. |
| Falta de fusión | As interfaces non soldadas entre o metal de soldadura e o metal base forman discontinuidades planares agudas. | Funciona como un sitio preparado para a iniciación de fisuras; a eficiencia da xunta cae por debaixo do 70%. |
| Rachaduras | As fracturas lineares —sexa quentes ou frías— representan o concentrador de tensión máis agudo posible. | Cando unha fisura supera unha lonxitude crítica, a súa propagación inestable leva a unha falla repentina e catastrófica. |
Estes defectos non son meramente estéticos: socavan fundamentalmente o rendemento estrutural. Por exemplo, un defecto de 1 mm por falta de fusión nunha soldadura circunferencial crítica dunha tubería, non detectado durante a fabricación, pode crecer ata alcanzar un tamaño crítico baixo presión cíclica en cuestión de meses.
Fatiga fronte a falla fráxil: como o tipo de defecto determina os límites do rendemento da calidade da soldadura
A xeometría do defecto determina directamente o modo de fallo baixo carga cíclica. A porosidade arredondada tende a iniciar unha falla por fatiga gradual: múltiples baleiros actúan como sitios distribuídos de nucleación de grietas, provocando un crecemento lento das mesmas ao longo de moitos ciclos. En contraste, os defectos afiados e planares, como a falta de fusión ou as puntas de grieta, promoven a fractura fráxil: a concentración extrema de tensión permite unha propagación rápida da grieta con pouca deformación plástica, incluso a niveis de tensión por debaixo do límite de escoamento do material. Nunha viga de puente crítico para a fatiga, un grupo de poros podería causar unha grieta detectable despois de 2 millóns de ciclos, mentres que unha única grieta estreita na raíz da soldadura podería provocar unha falla súbita tras só 10.000 ciclos. Polo tanto, a forma do defecto determina se a estrutura ofrece un aviso antes do colapso ou falla sen previo aviso.
Degradação das propiedades mecánicas: Cando a calidade da soldadura compromete a fiabilidade do material
Perdas de resistencia á tracción, ductilidade e tenacidade debidas a inclusións de escoria e embrittlement da zona afectada polo calor
As inclusións de escoria e a embritización da zona afectada polo calor (ZAC) degradan directamente as propiedades mecánicas. As inclusións de escoria —partículas non metálicas atrapadas durante a solidificación— interrompen a continuidade metalúrxica e actúan como concentradores internos de tensións. Aínda que estean presentes en fraccións volumétricas baixas, reducen a resistencia á tracción un 5–10 % e cortan a ductilidade á metade. Por outra parte, a embritización da ZAC xorde do arrefriamento rápido e dos cambios microestruturais nas proximidades da liña de fusión. O engrosamento do grão e a formación de fases fráxiles, como a martensita, poden reducir a tenacidade ata un 40 % nos aceros tratados termicamente (têmpera e revenido). O efecto combinado transforma a soldadura dun elemento portante nun eslabón feble. Cumprir os criterios de aceptación segundo AWS D1.1 ou ISO 5817 non é unha formalidade procedimental: é o limiar mínimo para preservar a fiabilidade do material en servizo.
Consecuencias reais: implicacións en materia de seguridade, custo e ciclo de vida da mala calidade da soldadura
Desde atrasos na retraballación ata fallos catastróficos: cuantificación do impacto empresarial dun rendemento de calidade deficiente nas soldaduras
O impacto empresarial dunha mala calidade nas soldaduras esténdese moi alén do posto de soldadura. Os custos directos de retraballación son impresionantes: corrixir unha única soldadura defectuosa nunha montaxe complexa pode custar nove veces máis ca realizala correctamente na primeira vez (American Welding Society, 2023). Esa cifra non inclúe os atrasos na programación que se propagan — detendo o progreso global do proxecto e desencadeando penalizacións contractuais. Os custos indirectos son incluso máis trascendentais: demandas por responsabilidade civil, obrigacións de reparación ou substitución baixo garantía e danos á reputación que erosionan as futuras oportunidades de licitación. Un único fallo estrutural vinculado á calidade das soldaduras pode borrar a marxe de beneficios dunha empresa nun gran proxecto — e, nalgúns casos, ameazar a súa viabilidade.
Exemplo práctico: rotura do gasoduto de Alberta (2019) — un fallo orixinado en defectos non detectados na calidade das soldaduras
Unha fuga na tubería de 2019 en Alberta liberou máis de 1,4 millóns de litros de auga producida e foi atribuída a unha fisura inducida por hidróxeno nunha soldadura de circunferencia. O regulador enerxético do Canadá determinou que a fisura se orixinou nun punto duro —unha rexión localizada de dureza excesiva no metal soldado— que os protocolos de inspección existentes non lograron identificar durante a construción. O suceso supuxo un custo de varios millóns de dólares en limpeza ambiental, multas reguladoras e paradas na produción. Puxo de manifesto unha verdade fundamental: cando os defectos na calidade das soldaduras pasan desapercibidos en aplicacións críticas para a seguridade, o custo ao longo do ciclo de vida non é só financeiro —inclúe danos ambientais, riscos para a seguridade pública e unha erosión irreversible da confianza dos interesados.
Sección FAQ
-
Que son as descontinuidades microscópicas e por que son críticas?
As descontinuidades microscópicas, como poros, fisuras ou fusión incompleta, crean puntos de concentración de tensións que poden comprometer gravemente a integridade estrutural baixo cargas operativas.
-
Como se inspeccionan os defectos de soldadura, como a porosidade e a falta de fusión?
Os métodos de inspección non destructivos, como as probas radiográficas ou ultrasónicas, son esenciais para identificar os defectos de soldadura que comprometen o rendemento.
-
Que é a eficiencia da unión e como se calcula?
A eficiencia da unión é a relación de resistencia entre a unión soldada e o material base. Calcúlase en función do tipo de soldadura, da calidade da execución e do cumprimento das normas especificadas.
-
Cal é o impacto da mala calidade da soldadura nas empresas?
A mala calidade da soldadura provoca un aumento dos custos de retraballo, atrasos nos proxectos, redución do ciclo de vida do produto, riscos de responsabilidade e danos á reputación.
-
Como determinan os defectos o modo de fallo nas estruturas soldadas?
A xeometría dos defectos determina se a falla ocorre de maneira gradual mediante fatiga ou de forma rápida mediante fractura fráxil, influindo na durabilidade e seguridade da estrutura.
Índice de contidos
- Calidade da soldadura e integridade estrutural: a base do rendemento das pezas
- Defectos de soldadura comúns e o seu impacto directo no rendemento
- Degradação das propiedades mecánicas: Cando a calidade da soldadura compromete a fiabilidade do material
- Consecuencias reais: implicacións en materia de seguridade, custo e ciclo de vida da mala calidade da soldadura