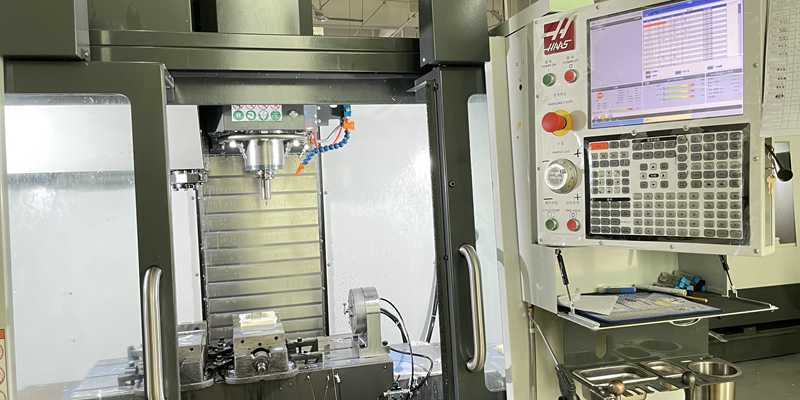
Porozumění přechodu od prototypu k výrobě: fáze, rizika a realita. Mapování klíčových etap: od funkčního ověření po stabilitu procesu. Cesta od prototypu k výrobě probíhá ve čtyřech disciplinovaných, branově řízených etapách...
Zobrazit více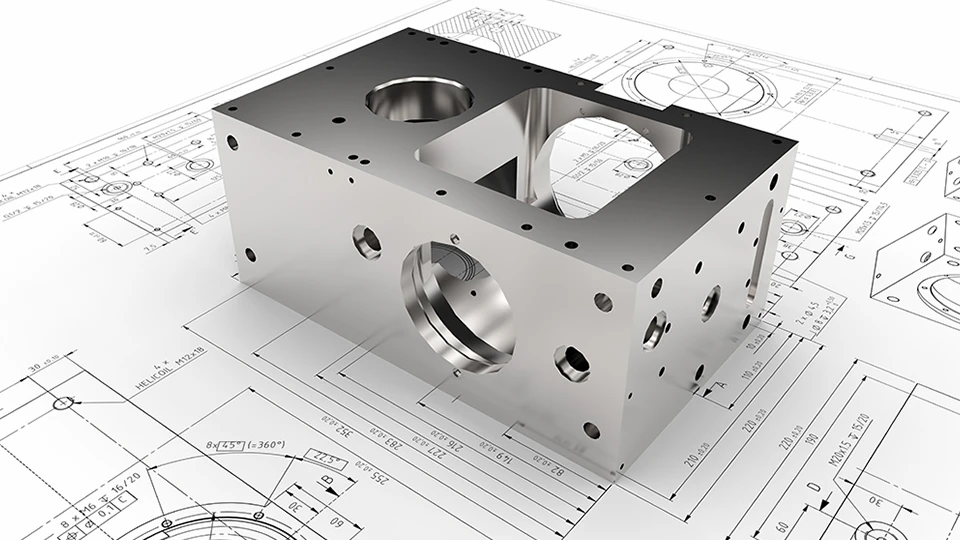
Nelineární dopad tolerance na snížení výrobních nákladů. Exponenciálně vyšší obráběcí náklady vznikají již při minimálních úpravách tolerance – odchylky menší než ±0,13 mm (±0,005") výrazně zvyšují náklady na výrobu...
Zobrazit více
Tepelné účinky: hlavní příčina rozměrového posunu ve výrobě. Teplotní roztažnost obráběcích strojů a obrobků během delších cyklů. Teplo vznikající rotací vřetene, třením při obrábění a provozem motoru je dominantním přispěvatelem k rozměrovému posunu...
Zobrazit více
Požadavky na konečné použití definují nepodmíněné prahy výkonu povlaku. Případ funkčního selhání: korozí lékařského zařízení způsobená expozicí solnému roztoku + nedostatečná pasivace. Nerezový laparoskopický kleští se po pouhých dvanácti opakovaných úpravách (reprocesing) začal korodovat...
Zobrazit více
Klíčová kritéria pro výběr výrobní metody pro složité kovové tvary: požadavky na přesnost, tloušťka materiálu a geometrická složitost. Výběr výrobní metody pro složité kovové tvary závisí na vzájemném působení přesnosti, tloušťky materiálu a geometrické složitosti...
Zobrazit více
Zavedení procesní kontroly pro spolehlivou konzistenci šarží při obrábění Proč se mezi šaržemi CNC obrábění vyskytuje variabilita Variabilita mezi jednotlivými šaržemi CNC obrábění zřídka vyplývá z jediného zdroje – vzniká kumulací mikroskopických posunů v průběhu ...
Zobrazit více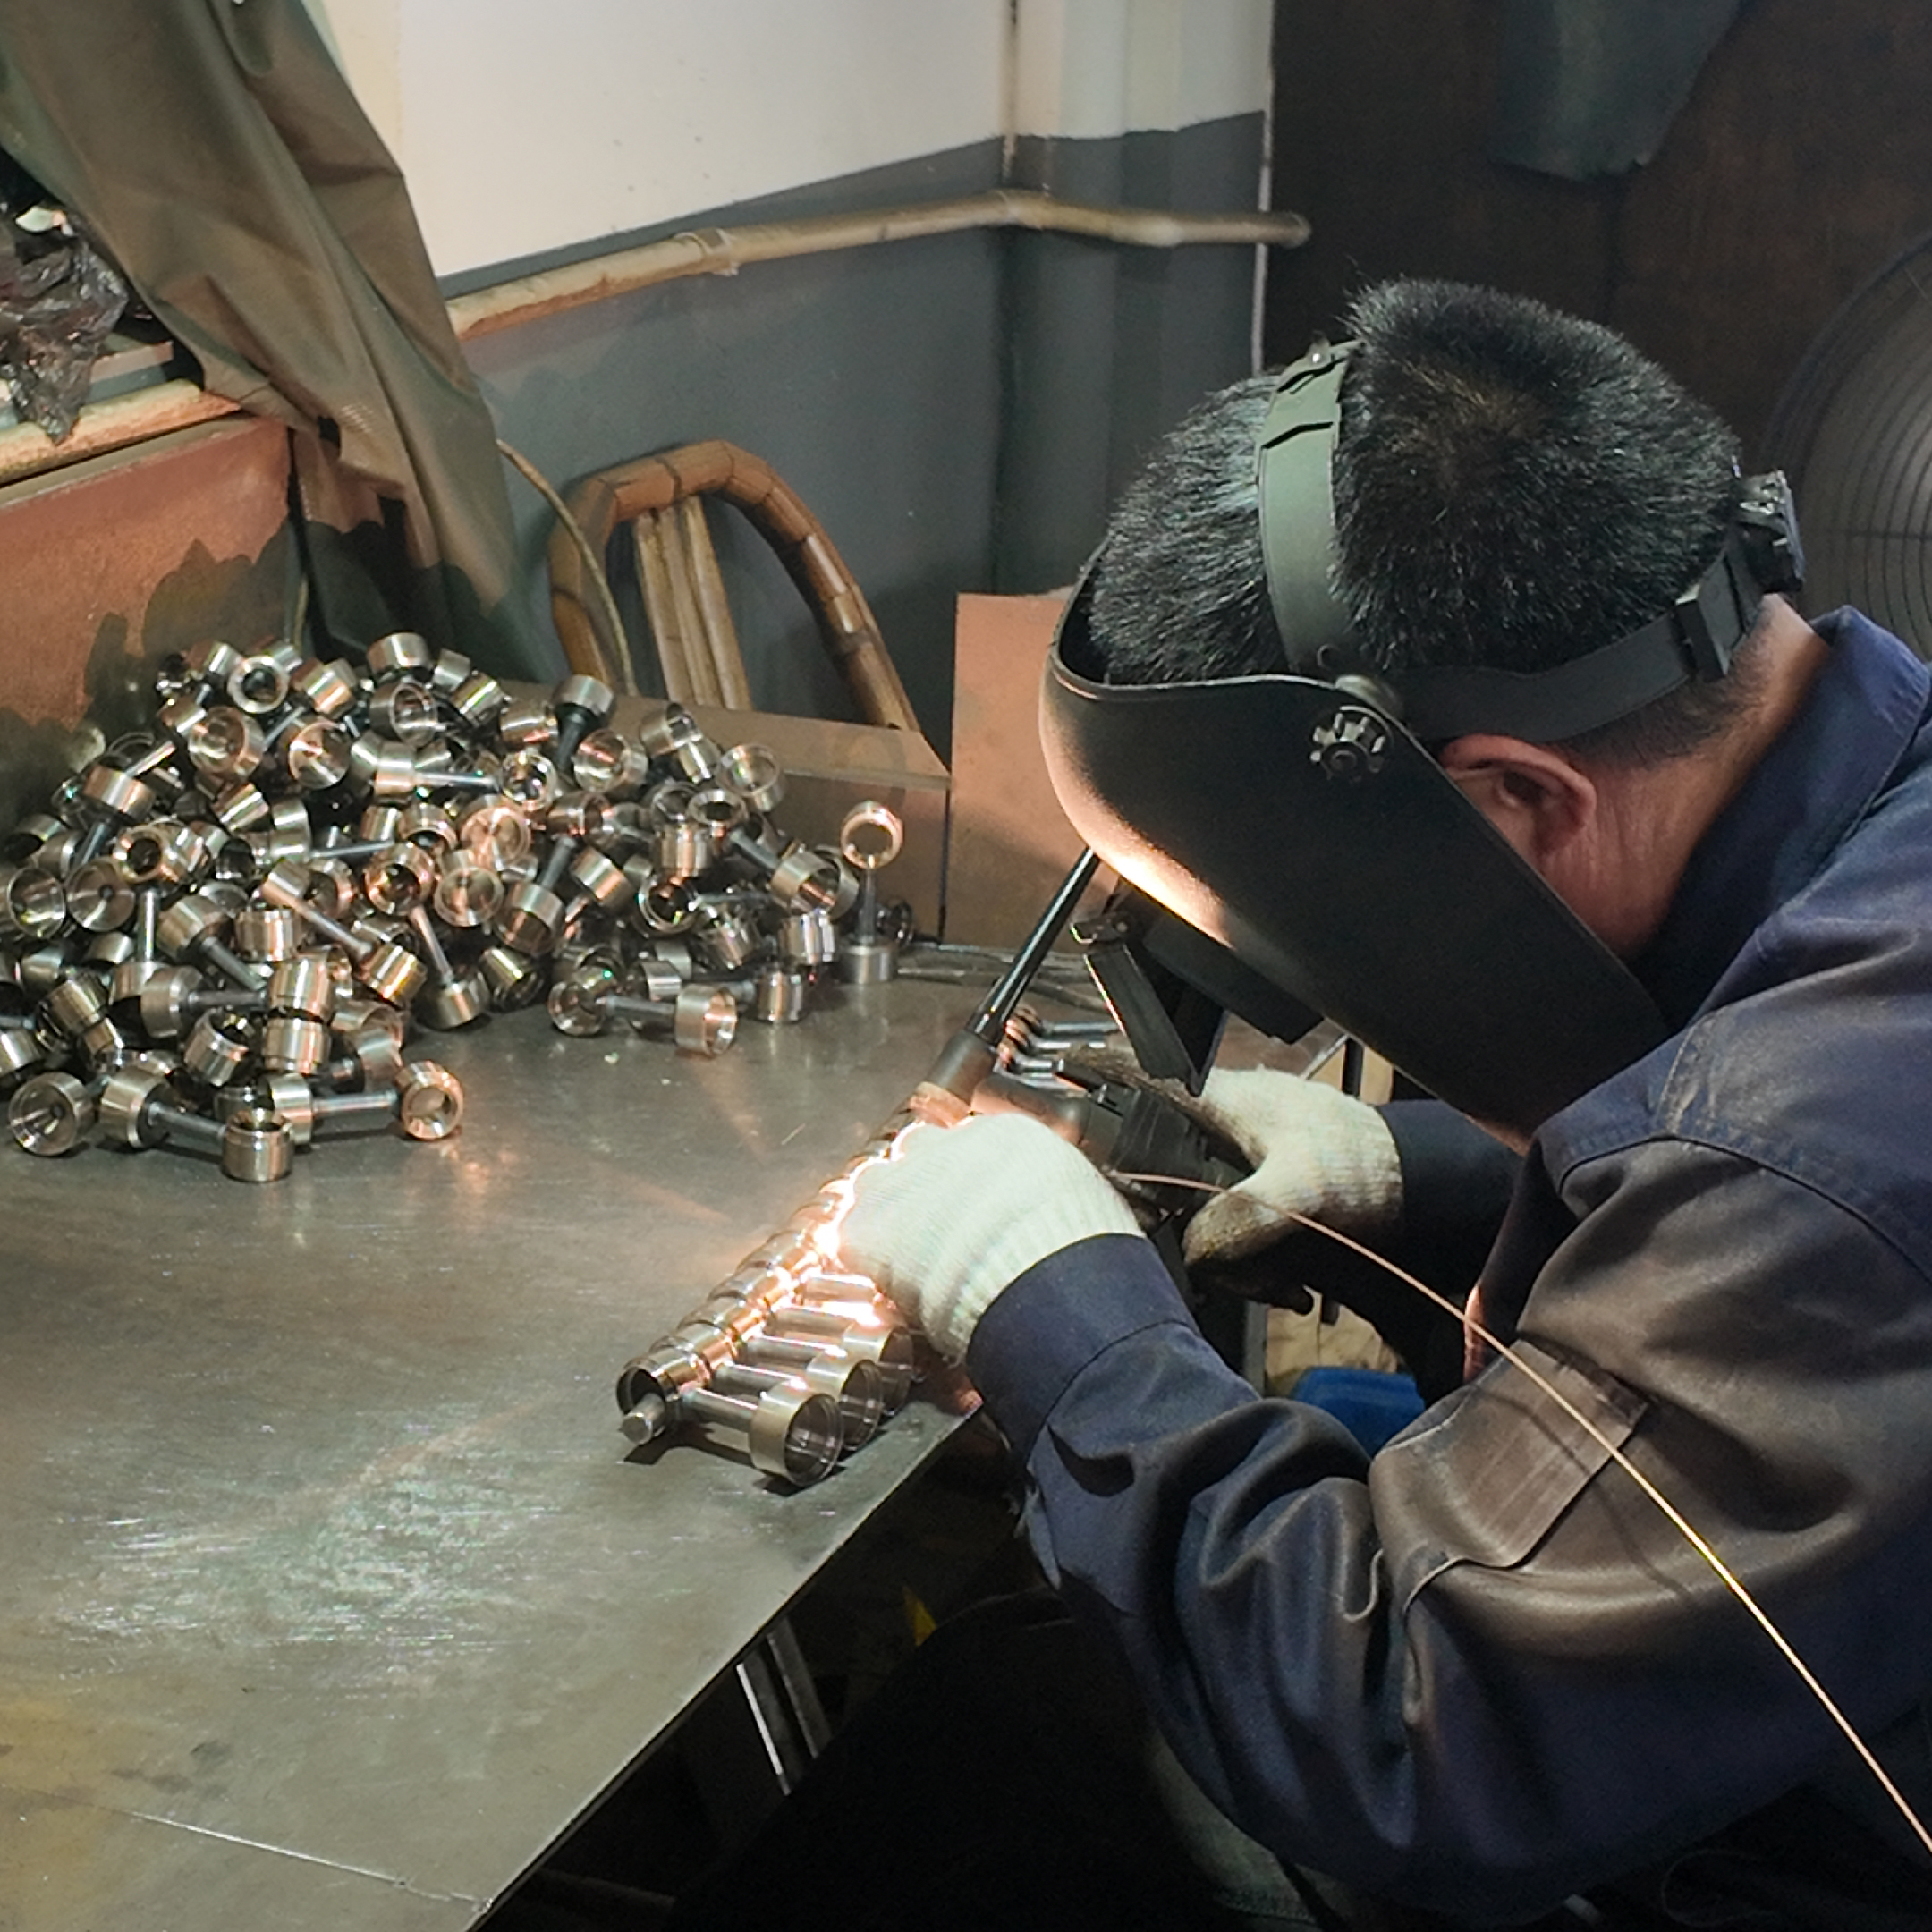
Proč dochází k poškození kovového povrchu: vlastnosti materiálu a rizika spojená s manipulací Jak tvrdost, tažnost a povrchová úprava ovlivňují náchylnost k rytinám, vrypům a opotřebení Poškození kovového povrchu je přímým důsledkem vzájemného působení tří základních vlastností materiálu ...
Zobrazit více
Vizuální klam: proč povrchový vzhled nezaručuje integritu svaru Jak hladké a rovnoměrné svary skrývají kritické vnitřní nedostatky Hladký a rovnoměrný svar často vyvolává důvěru – avšak tento vzhled není zárukou ...
Zobrazit více
Základy lean pro udržitelné zkrácení dodací lhůty – mapování hodnotového toku za účelem eliminace ztrát bez kompromisu s kvalitou kontrol. Mapování hodnotového toku (VSM) odhaluje každý krok od objednávky po dodání a rozlišuje práci přinášející hodnotu od prodlev…
Zobrazit více
Nejprve upřesněte funkční a konstrukční požadavky. Zahájení objednávky vyrobených kovových dílů na míru bez jasných specifikací často vede k prodlevám a překročení rozpočtu. Důkladné definování funkčních a konstrukčních požadavků již na začátku zajišťuje, že finální komponenta…
Zobrazit více
Proč řezné prvky přímo určují přesnost geometrie dílu – strategie dráhy nástroje a její dopad na povrchovou věrnost a rozměrovou stabilitu. Programování dráhy nástroje řídí přesnost geometrie dílu tím, že určuje, jak se nástroj dotýká materiálu.
Zobrazit více
Výběr materiálu: základní faktor ovlivňující náklady na kovový díl Ekonomika surových materiálů: typ slitiny, vzácnost a tržní kolísání Výběr materiálu určuje největší podíl nákladů na kovový díl – často 45–60 % celkových výrobních ...
Zobrazit více Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
