 Malé šarže, vysoké standardy. Naše služba rychlého prototypování zrychluje a zjednodušuje ověřování —
 EN

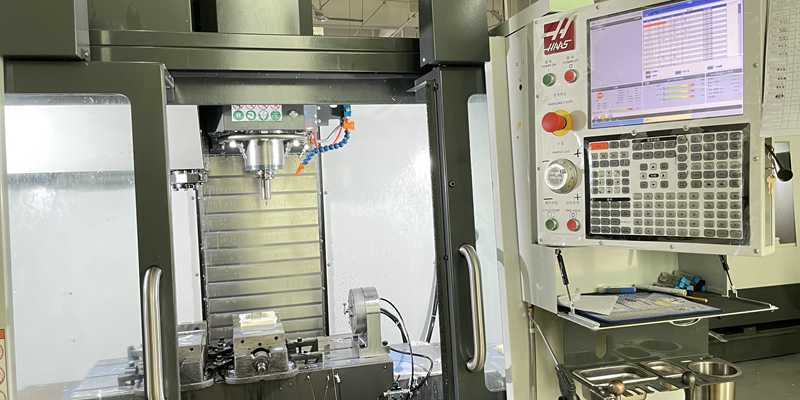
Pochopení Prototyp přechodu k výrobě: fáze, rizika a realita
Mapování klíčových etap: od funkčního ověření po stabilitu výrobního procesu
Cesta od prototypu k výrobě probíhá ve čtyřech disciplinovaných, řízených fázích s kontrolními branami. Začíná funkční ověření , kde inženýři ověřují, zda prototyp splňuje požadavky na výkon, bezpečnost a uživatelské potřeby – s důrazem na tvar, pasování a funkci. Po ověření projekt postupuje do uzamčení návrhu , kde se uzavírají specifikace součástek a jejich tolerance ještě před tím, než jsou provedeny investice do výrobních nástrojů. Následuje předběžná výroba , což je zkušební výroba malého množství, která testuje výrobní procesy, montážní postupy a reakci dodavatelského řetězce za reálných podmínek. Poslední fáze je stabilita procesu — dosaženo, když statistická regulace procesu (SPC) potvrzuje, že kolísání výstupu zůstává stále v rámci specifikovaných limitů. Každá fáze vyžaduje formální revize na přechodových bodech s objektivními kritérii pro úspěšné či neúspěšné absolvování, aby se zabránilo předčasnému rozšiřování výroby. Spěch — zejména vynechání funkčního ověření nebo odložení uzavření návrhu — přináší systémové riziko: více než 40 % nových produktů zažívá významné zpoždění během náběhu výroby, často vyvolané přepracováním konstrukce v pozdní fázi. Důsledný přístup založený na fázích a přechodových bodech zajišťuje předání z prototypu do sériové výroby s opakovatelnou kvalitou — nikoli pouze jednorázový úspěch.
Proč je oblast „údolí smrti“ běžnou pastí při přechodu od prototypu k výrobě
„Údolí smrti“ označuje vysokorizikovou mezeru mezi funkčním prototypem a stabilní, ziskovou sériovou výrobou. Vzniká ne kvůli technickému selhání, ale kvůli nesouladu mezi přístupy vývoje a výroby: prototypy vytvářejí zkušení inženýři pomocí flexibilních, iterativních metod, zatímco výroba vyžaduje standardizované, opakovatelné a škálovatelné systémy. Mezi běžné body selhání patří nedokumentované montážní kroky, neplánované náhrady materiálů, neověřená kapacita dodavatelů a netestované procesní kontroly. Klíčové je, že prototyp prokazuje životaschopnost konceptu — nikoli životaschopnost výroby . Bez časně zahájené spolupráce mezi týmy pro návrh, výrobní inženýrství a nákup se přechod zastaví. Aby firmy úspěšně překonaly toto údolí, musí ověřit výrobní proveditelnost, před zamknout návrh, zajistit dvojzdrojové dodávky kritických komponent a integrovat systémy jakosti – včetně IQ/OQ/PQ a SPC – do pracovního postupu, nikoli jako dodatečnou záležitost.
Návrh pro výrobu (DFM): Klíčová brána před přechodem z prototypu do výroby
Jak pozdní integrace DFM zvyšuje náklady a způsobuje zpoždění při přechodu z prototypu do výroby
Odložení návrhu pro výrobu (DFM) až po fázi výroby prototypu patří mezi nejdražší chyby při přechodu od prototypu k sériové výrobě. Pokud je DFM uplatněn až po výrobě prototypu, musí být návrhy přepracovány tak, aby vyhovovaly skutečným omezením – omezením nástrojů, dostupnosti materiálů, montážním tolerance a proveditelnosti sekundárních operací. Každý cyklus přepracování prodlouží harmonogram o týdny a často vyžaduje nové investice do nástrojů ve výši desítek tisíc dolarů. Ještě horší je, že změny mají řetězový efekt: dodavatelé mohou být nuceni znovu kvalifikovat materiály, postupy kvality (QA) je třeba přezkoumat a výrobní linky je nutné překonfigurovat. Funkční prototyp, který se v laboratorních podmínkách chová výborně, může při rozšiřování na průmyslové měřítko zcela selhat – například součást navržená bez úkosů nebo s nerovnoměrnou tloušťkou stěny nemusí být možné vytlačit z formy nebo může být náchylná ke zkroucení. Studie ukazují, že takové revize v pozdní fázi mohou celkové náklady na projekt zvýšit o 30–50 % oproti tomu, kdy je výrobní proveditelnost řešena již v konceptuální fázi vývoje. Kořenovou příčinou je zřejmá: návrh bez ohledu na to, jak bude daný výrobek vyráběn, nevyhnutelně vede k drahým přepracováním.
Studie případu: Přepracování pouzdra zdravotnického zařízení – snížení odpadu o 42 % díky časně provedené návrhové analýze pro výrobu (DFM)
Výrobce zdravotnického zařízení původně vyvinul pouzdro diagnostického přístroje pomocí přístupu zaměřeného na výrobu prototypu jako prvního kroku. Po výrobě počátečních nástrojů překročily míry odpadu 32 % kvůli nekonzistentní tloušťce stěn, ostrým vnitřním poloměrům a nedostatečnému úhlu vytažení, což způsobovalo stahovací stopy, nedostatečné naplnění dutiny a selhání vyhození součásti. Místo toho, aby se výrobek přešel do objemové výroby, tým přerušil proces a provedl formální návrhovou analýzu pro výrobu (DFM). před plnohodnotného zvýšení výrobní kapacity. Přepracování se zaměřilo na základní principy výrobní vhodnosti: rovnoměrné tloušťky stěn, dostatečně velké vnitřní poloměry a optimalizované úhly vytažení v souladu s osvědčenými postupy pro vstřikování plastů. Výsledek? Míra odpadu klesla z 32 % na 4 % – tedy o 42 % v absolutní hodnotě —a doba cyklu klesla o 18 %. Přepracování přidané pouze tři týdny k časovému plánu, avšak zabránilo šesti měsícům plánovaných zpoždění způsobených přepracováním, odmítnutými díly a zastavením výrobní linky. Tento případ ukazuje, že raná integrace návrhu pro výrobu (DFM) nezpomaluje spuštění – naopak brání mnohem většímu prodloužení dodacích lhůt a růstu nákladů v pozdějších fázích.
Škálování připravenosti dodavatelského řetězce pro spolehlivý přechod od prototypu k sériové výrobě
Rané zapojení dodavatelů a strategie dvojího zásobování k předcházení úzkých míst
Připravenost dodavatelského řetězce není koneční kontrolní bod – je základním faktorem umožňujícím úspěšný přechod od prototypu k sériové výrobě. Zapojení klíčových dodavatelů během funkční ověření – nikoli až po uzavření návrhu – umožňuje výrobkům vyrovnat kapacity, předem rezervovat suroviny a poskytnout konkrétní zpětnou vazbu k geometrii dílů, hromaděním tolerancí a požadavkům na zkoušky. Tato společná účast zlepšuje výrobní proveditelnost a snižuje podíl zmetků ještě před zahájením výroby nástrojů. Dvojité zásobování pro komponenty s vysokým rizikem, dlouhou dobou dodání nebo jediným zdrojem kritických položek přináší nezbytnou odolnost. Například firma vyrábějící lékařská zařízení kvalifikovala dvě firmy poskytující injekční formování (úroveň Tier-1) pro hlavní pouzdro ještě před pilotními výrobními běhy – a tím snížila zpoždění související se zásobováním o 40 %. Časná účast také odhaluje skryté omezení: dodavatel může upozornit, že požadovaný povrchový úprava není dosažitelná při cílových časech cyklu, což vyvolá včasnou úpravu návrhu. Pokud je řetězec dodavatelů strategicky začleněn, přesune se jeho role z pasivní podporovací funkce na aktivního spoluviníka škálovatelné výroby.
Zajištění konzistence kvality při přechodu od prototypu k sériové výrobě
Od IQ/OQ/PQ k SPC: Zahrnutí kvality do pracovního postupu od návrhu vzorku po výrobu
Konzistentní kvalita při přechodu od návrhu vzorku k výrobě nevzniká kontrolou – je do procesu integrována již v jeho návrhu. To začíná robustním ověřením návrhu během fáze návrhu vzorku, kdy jsou funkčnost, pasování a forma podrobeny zátěžovým testům v reálných provozních podmínkách a regulačním požadavkům (např. ISO 13485 pro zdravotnické prostředky). Následuje optimalizace procesu, která standardizuje pracovní pokyny, ověřuje zařízení a odstraňuje úzká hrdla ještě před zahájením sériové výroby. Rámec kvality se postupně buduje: IQ/OQ/PQ (kvalifikace instalace/ provozu/ výkonu) ověřuje, že zařízení a postupy splňují předem stanovené požadavky; poté Spc (Statistická regulace procesů – SPC) udržuje kontrolu sledováním klíčových parametrů procesu v reálném čase a detekcí odchylek ještě před tím, než ovlivní výstup. Začlenění tohoto postupu v rané fázi – nikoli dodatečným začleněním v průběhu zavádění – snižuje množství odpadu, předchází nesouladu s regulačními požadavky a urychluje dosažení stabilního výnosu. Úspěch závisí na mezioborové koordinaci: návrh, výrobní inženýrství, zakoupení a kvalita musí působit v rámci jednotné kvalitní architektury se společnými metrikami a společnou odpovědností za schopnost procesu (Cp/Cpk ≥ 1,33).
Nejčastější dotazy
1. Jaké jsou hlavní fáze přechodu od prototypu k sériové výrobě?
Přechod zahrnuje čtyři klíčové fáze: funkční ověření, uzavření návrhu, zkušební výroba a stabilita procesu. Každá fáze zajistí splnění postupných milníků, které zaručují úspěch výroby.
2. Co je tzv. „údolí smrti“ ve vývoji produktu?
Údolí smrti označuje rizikovou mezeru mezi funkčním prototypem a stabilní sériovou výrobou, která často vyplývá z nesouladu mezi vývojovými a výrobními procesy.
3. Proč je návrh pro výrobu (DFM) nezbytný?
DFM zajistí, že návrhy jsou připraveny pro výrobu tím, že již v rané fázi zohledňují výrobní omezení. Pozdní začlenění DFM může vést k nákladným přepracováním, zpožděním a výrobním neefektivnostem.
4. Jak může včasná zapojení dodavatelů zabránit uzávěrům?
Včasné zapojení dodavatelů pomáhá sladit výrobní kapacity, předem rezervovat materiály a optimalizovat návrhy dílů, čímž se snižuje riziko zpoždění a neefektivnosti v dodavatelském řetězci.
5. Jaké systémy řízení jakosti jsou klíčové pro hladký přechod?
Systémy řízení jakosti, jako jsou IQ/OQ/PQ a statistická regulace procesů (SPC), jsou nezbytné pro udržení stálé úrovně jakosti a předcházení nákladným chybám při rozšiřování výroby.
Obsah
-
Pochopení Prototyp přechodu k výrobě: fáze, rizika a realita
- Mapování klíčových etap: od funkčního ověření po stabilitu výrobního procesu
- Proč je oblast „údolí smrti“ běžnou pastí při přechodu od prototypu k výrobě
- Návrh pro výrobu (DFM): Klíčová brána před přechodem z prototypu do výroby
- Škálování připravenosti dodavatelského řetězce pro spolehlivý přechod od prototypu k sériové výrobě
- Zajištění konzistence kvality při přechodu od prototypu k sériové výrobě
- Nejčastější dotazy