Застосування принципів конструювання для збирання (DFA) до металевих деталей. Мінімізація кількості деталей та стандартизація компонентів для спрощення збирання металевих деталей. Зменшення кількості деталей є найефективнішим фактором DFA при збиранні металевих деталей. Кожна додаткова деталь...
Переглянути більше
Нерівномірність теплового вводу: головна причина нерівномірного проплавлення зварного шву. Низький струм або напруга зменшують передачу енергії. Недостатній струм або напруга безпосередньо зменшують кількість енергії, що подається до з’єднання, і перешкоджають досягненню основним металом повної плавки...
Переглянути більше
Як основні процеси виготовлення впливають на якість кромок листового металу. Лазерне різання порівняно з гідроабразивним: термічна деформація проти механічної цілісності кромок. Вибір між лазерним і гідроабразивним різанням принципово визначає якість кромок листового металу...
Переглянути більше
Точна оцінка джерел шуму при обробці металів. Точна оцінка є основою будь-якої ефективної програми збереження слуху на підприємстві з обробки металів. Необхідно точно визначити, які саме операції створюють найшкідливіший шум, та кількісно виміряти...
Переглянути більше
Розуміння основних принципів балансу між міцністю та вагою. Чому співвідношення міцності до ваги є ключовим показником структурної ефективності. Співвідношення міцності до ваги — це визначальний показник структурної ефективності, що кількісно відображає навантаження, яке може витримати ...
Переглянути більше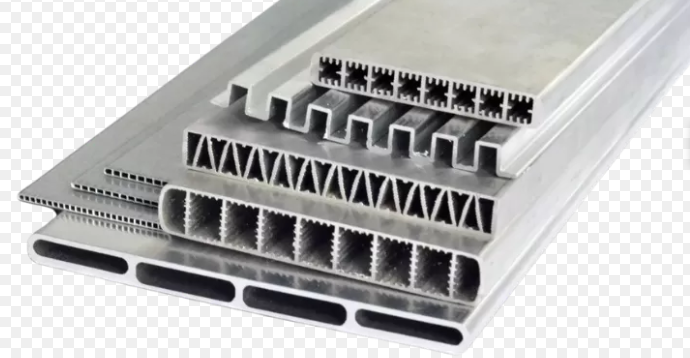
Як геометрія деталі безпосередньо впливає на ефективність траєкторії інструменту та динаміку руху. Радіуси закруглень, гострі кути та тісні повороти змушують знижувати швидкість подачі. Гострі внутрішні кути та малі радіуси змушують верстати ЧПК знижувати швидкість перед поворотом...
Переглянути більше
Дисципліна процесу: усунення джерел подряпин під час остаточної обробки. Вартість пропуску переходу до наступного номера абразиву під час остаточної обробки. Пропускання номерів абразиву є однією з головних причин виникнення подряпин на готових металевих деталях — і досить витратною. При дисциплінованій остаточній обробці ...
Переглянути більше
Техніки зварювання, оптимізовані для тонких, середніх і товстих перерізів. Точні стратегії для тонких металів (≤1,6 мм): зварювання з пропуском кроків, кут руху електрода та проходи з низьким тепловкладенням. Зварювання тонких матеріалів вимагає дисципліни, де управління теплом є головним чинником...
Переглянути більше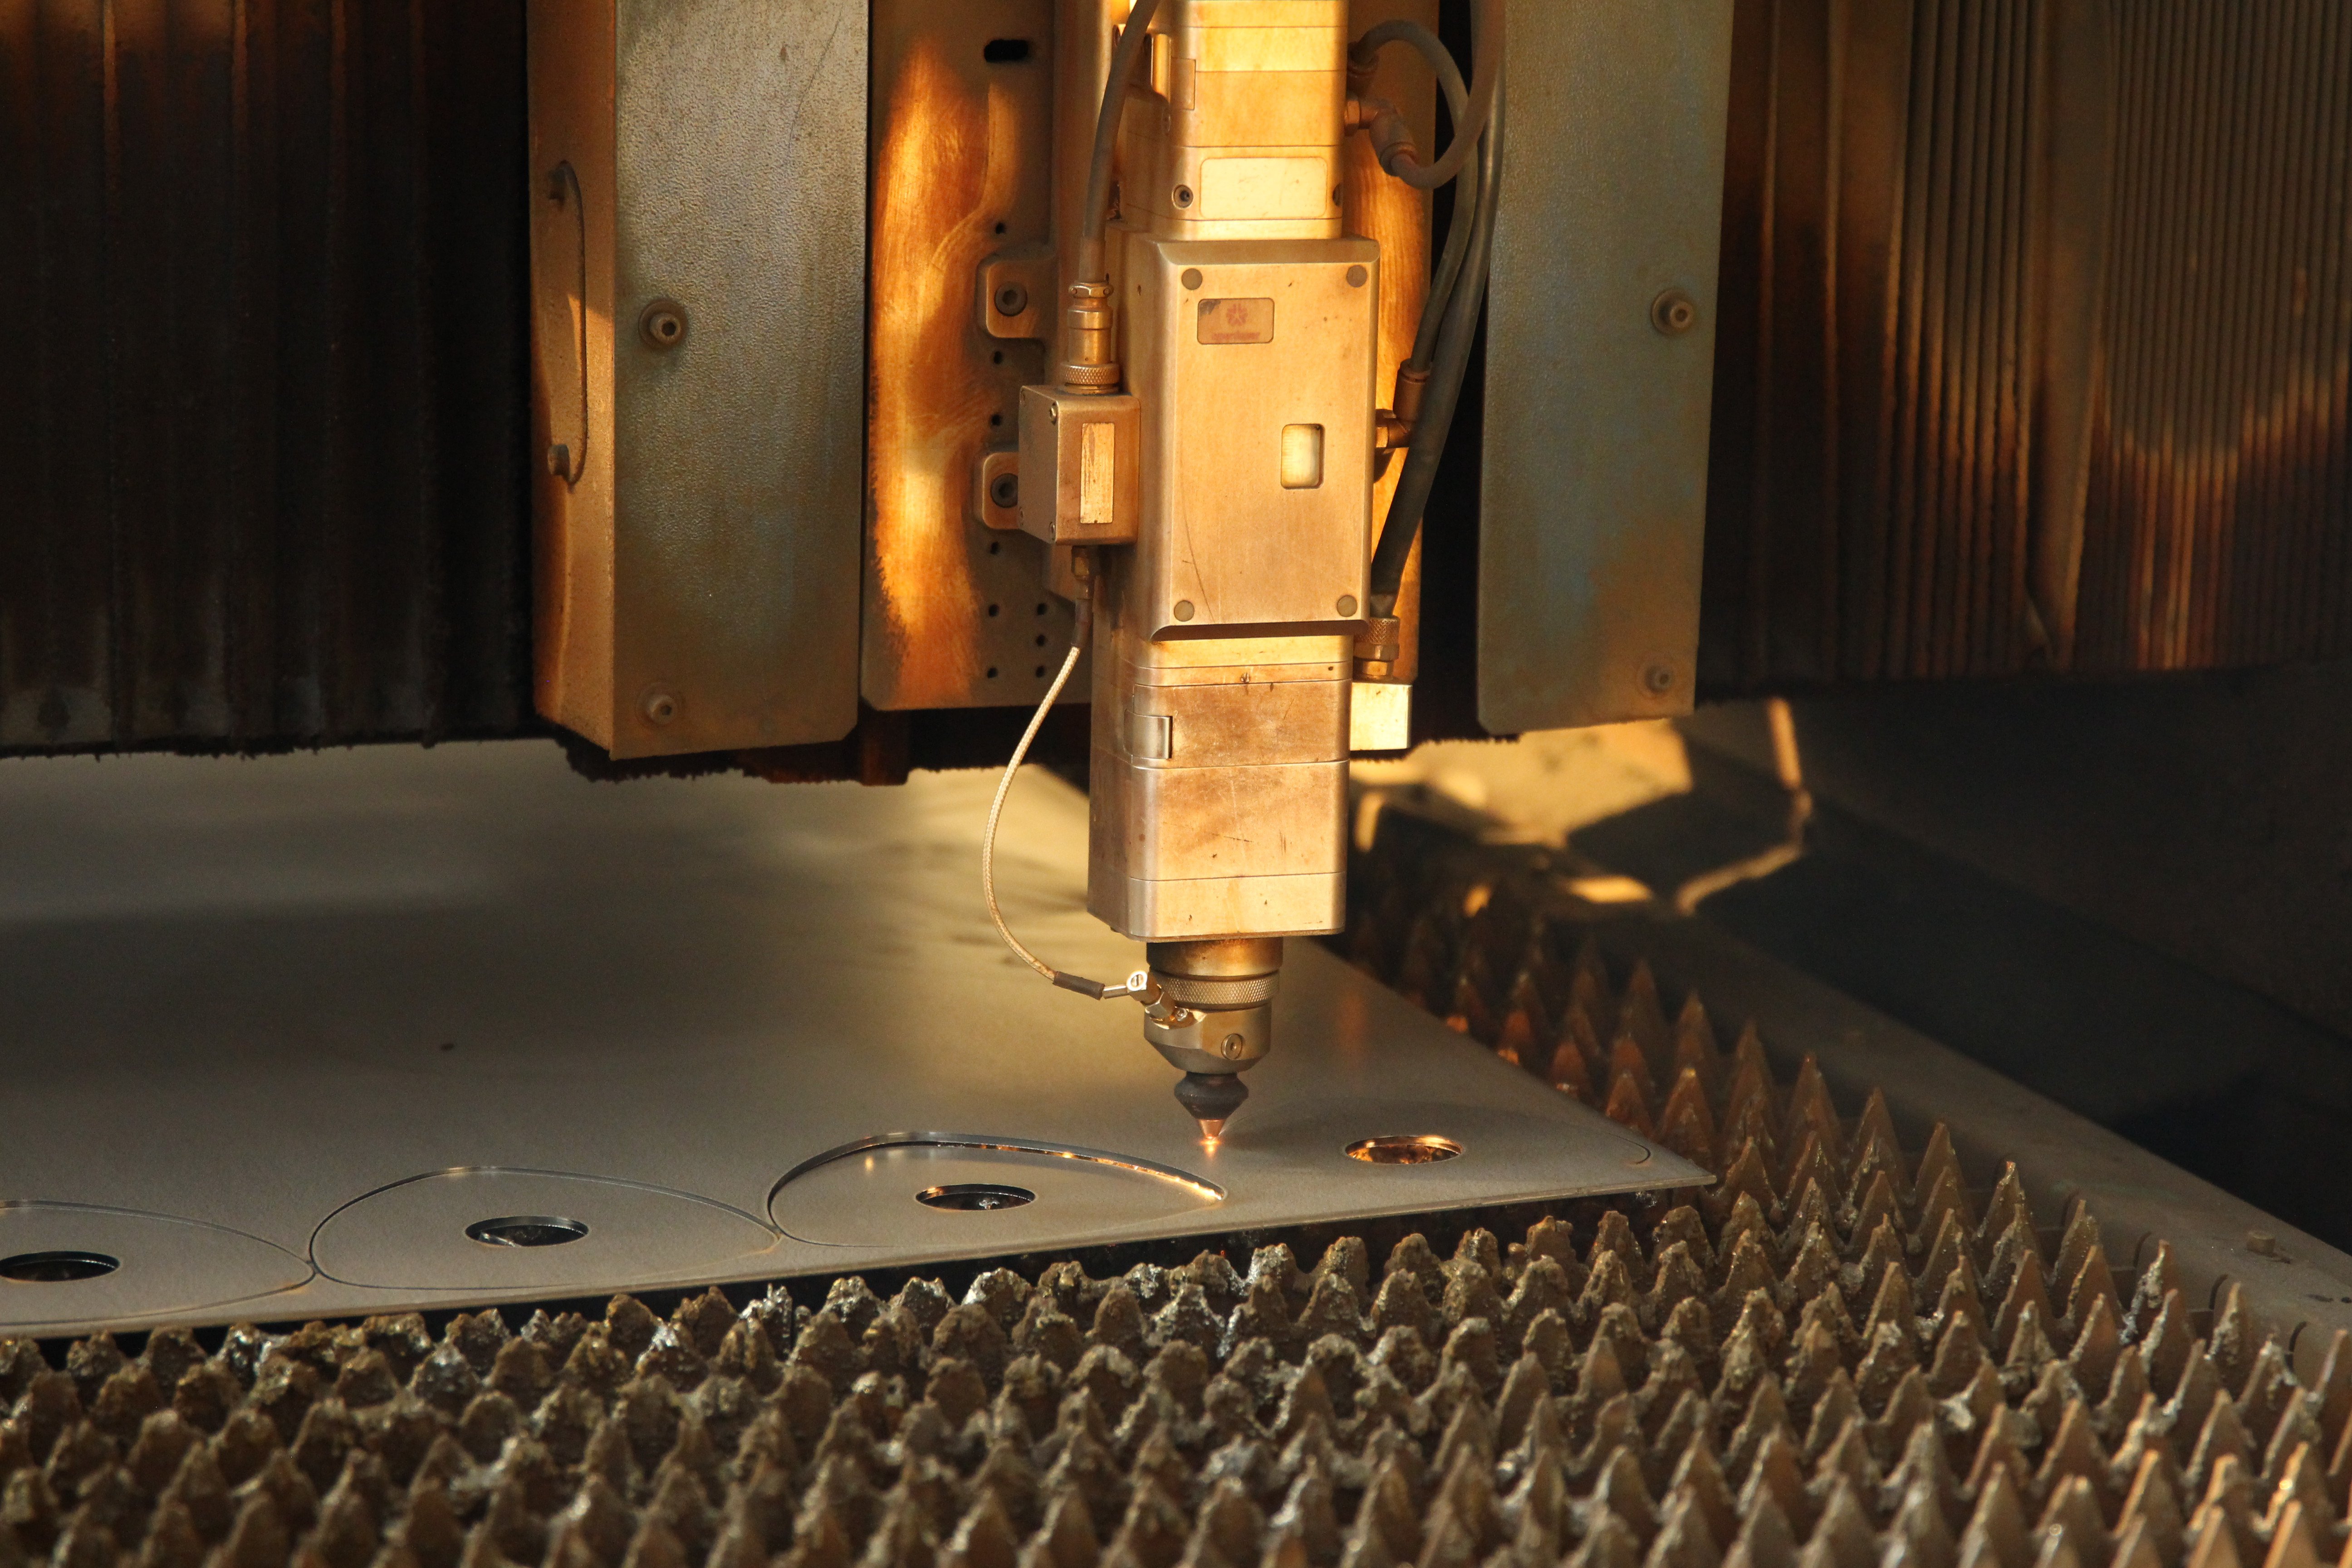
Розуміння процесу схвалення першого зразка в B2B-стратегії контенту. Схвалення першого зразка — це базова контрольна точка в програмі B2B-маркетингу контенту, на якій перша робота автора офіційно оцінюється за стратегічними, редакційними...
Переглянути більше
Поділ між конструкційними та прецизійними технологіями: чому виготовлення та механічна обробка доповнюють, а не конкурують одна з одною. Виготовлення створює міцні, масштабовані первинні конструкції. Виготовлення виробів із листового металу формує довговічні каркаси шляхом різання, гнуття та зварювання...
Переглянути більше
Основи GD&T щодо плоскості та встановлення допусків для контролю плоскості. Стандарт ASME Y14.5: визначення плоскості — застосування з опорою на базову поверхню та без неї. Плоскість — це форма поверхні в геометричному вимірюванні та допусках (GD&T), яка обмежує відхилення поверхні...
Переглянути більше
CNC для замовлень малої та середньої кількості: нижчі бар’єри входу за рахунок зниження витрат на підготовку й уникнення інвестицій у спеціалізовані інструменти порівняно з ливарним виробництвом або штампуванням. На відміну від ливарного виробництва або штампування, які вимагають сталевих форм або штампів з високою твердістю, виготовлення яких пов’язане зі значними витратами…
Переглянути більше Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
