Att förstå övergången från prototyp till produktion: Faser, risker och verkligheter. Kartläggning av de kritiska stadierna: Från funktionsvalidering till processstabilitet. Resan från prototyp till produktion genomlöper fyra disciplinerade, portkontrollerade faser...
Visa mer
Den icke-linjära påverkan av toleranser på tillverkningskostnadsminskning. Exponentiellt högre bearbetningskostnader uppstår på grund av minimala toleransjusteringar – avvikelser under ±0,13 mm (±0,005 tum) ökar dramatiskt tillverkningskostnadsminskningen...
Visa mer
Termiska effekter: Den främsta orsaken till dimensionell drift i produktionen. Termisk expansion av verktygsmaskiner och arbetsstycken under längre cykler. Värme från spindelrotation, skärningsfriktion och motorverkning är den dominerande bidragande faktorn till dimensionell drift...
Visa mer
Krav från slutanvändaren definierar icke-förhandlingsbara krav på beläggningsprestanda. Exempel på funktionsfel: Korrosion av medicinteknisk utrustning på grund av saltvattensexponering samt otillräcklig passivering. En laparoskopisk greppare i rostfritt stål korroderade redan efter tolv återprocessningar...
Visa mer
Viktiga urvalskriterier för framställning av komplexa metallformer. Krav på toleranser, materialtjocklek och geometrisk komplexitet i samspel. Valet av framställningsmetod för komplexa metallformer bygger på hur toleranser, materialtjocklek och geometrisk komplexitet påverkar varandra...
Visa mer
Inför processkontroll för pålitlig batchkonsekvens vid bearbetning. Varför variabilitet uppstår mellan CNC-bearbetningsbatcher. Batch-till-batch-variation vid CNC-bearbetning härrör sällan från en enskild källa – den uppstår snarare genom ackumulerade mikroförskjutningar över...
Visa mer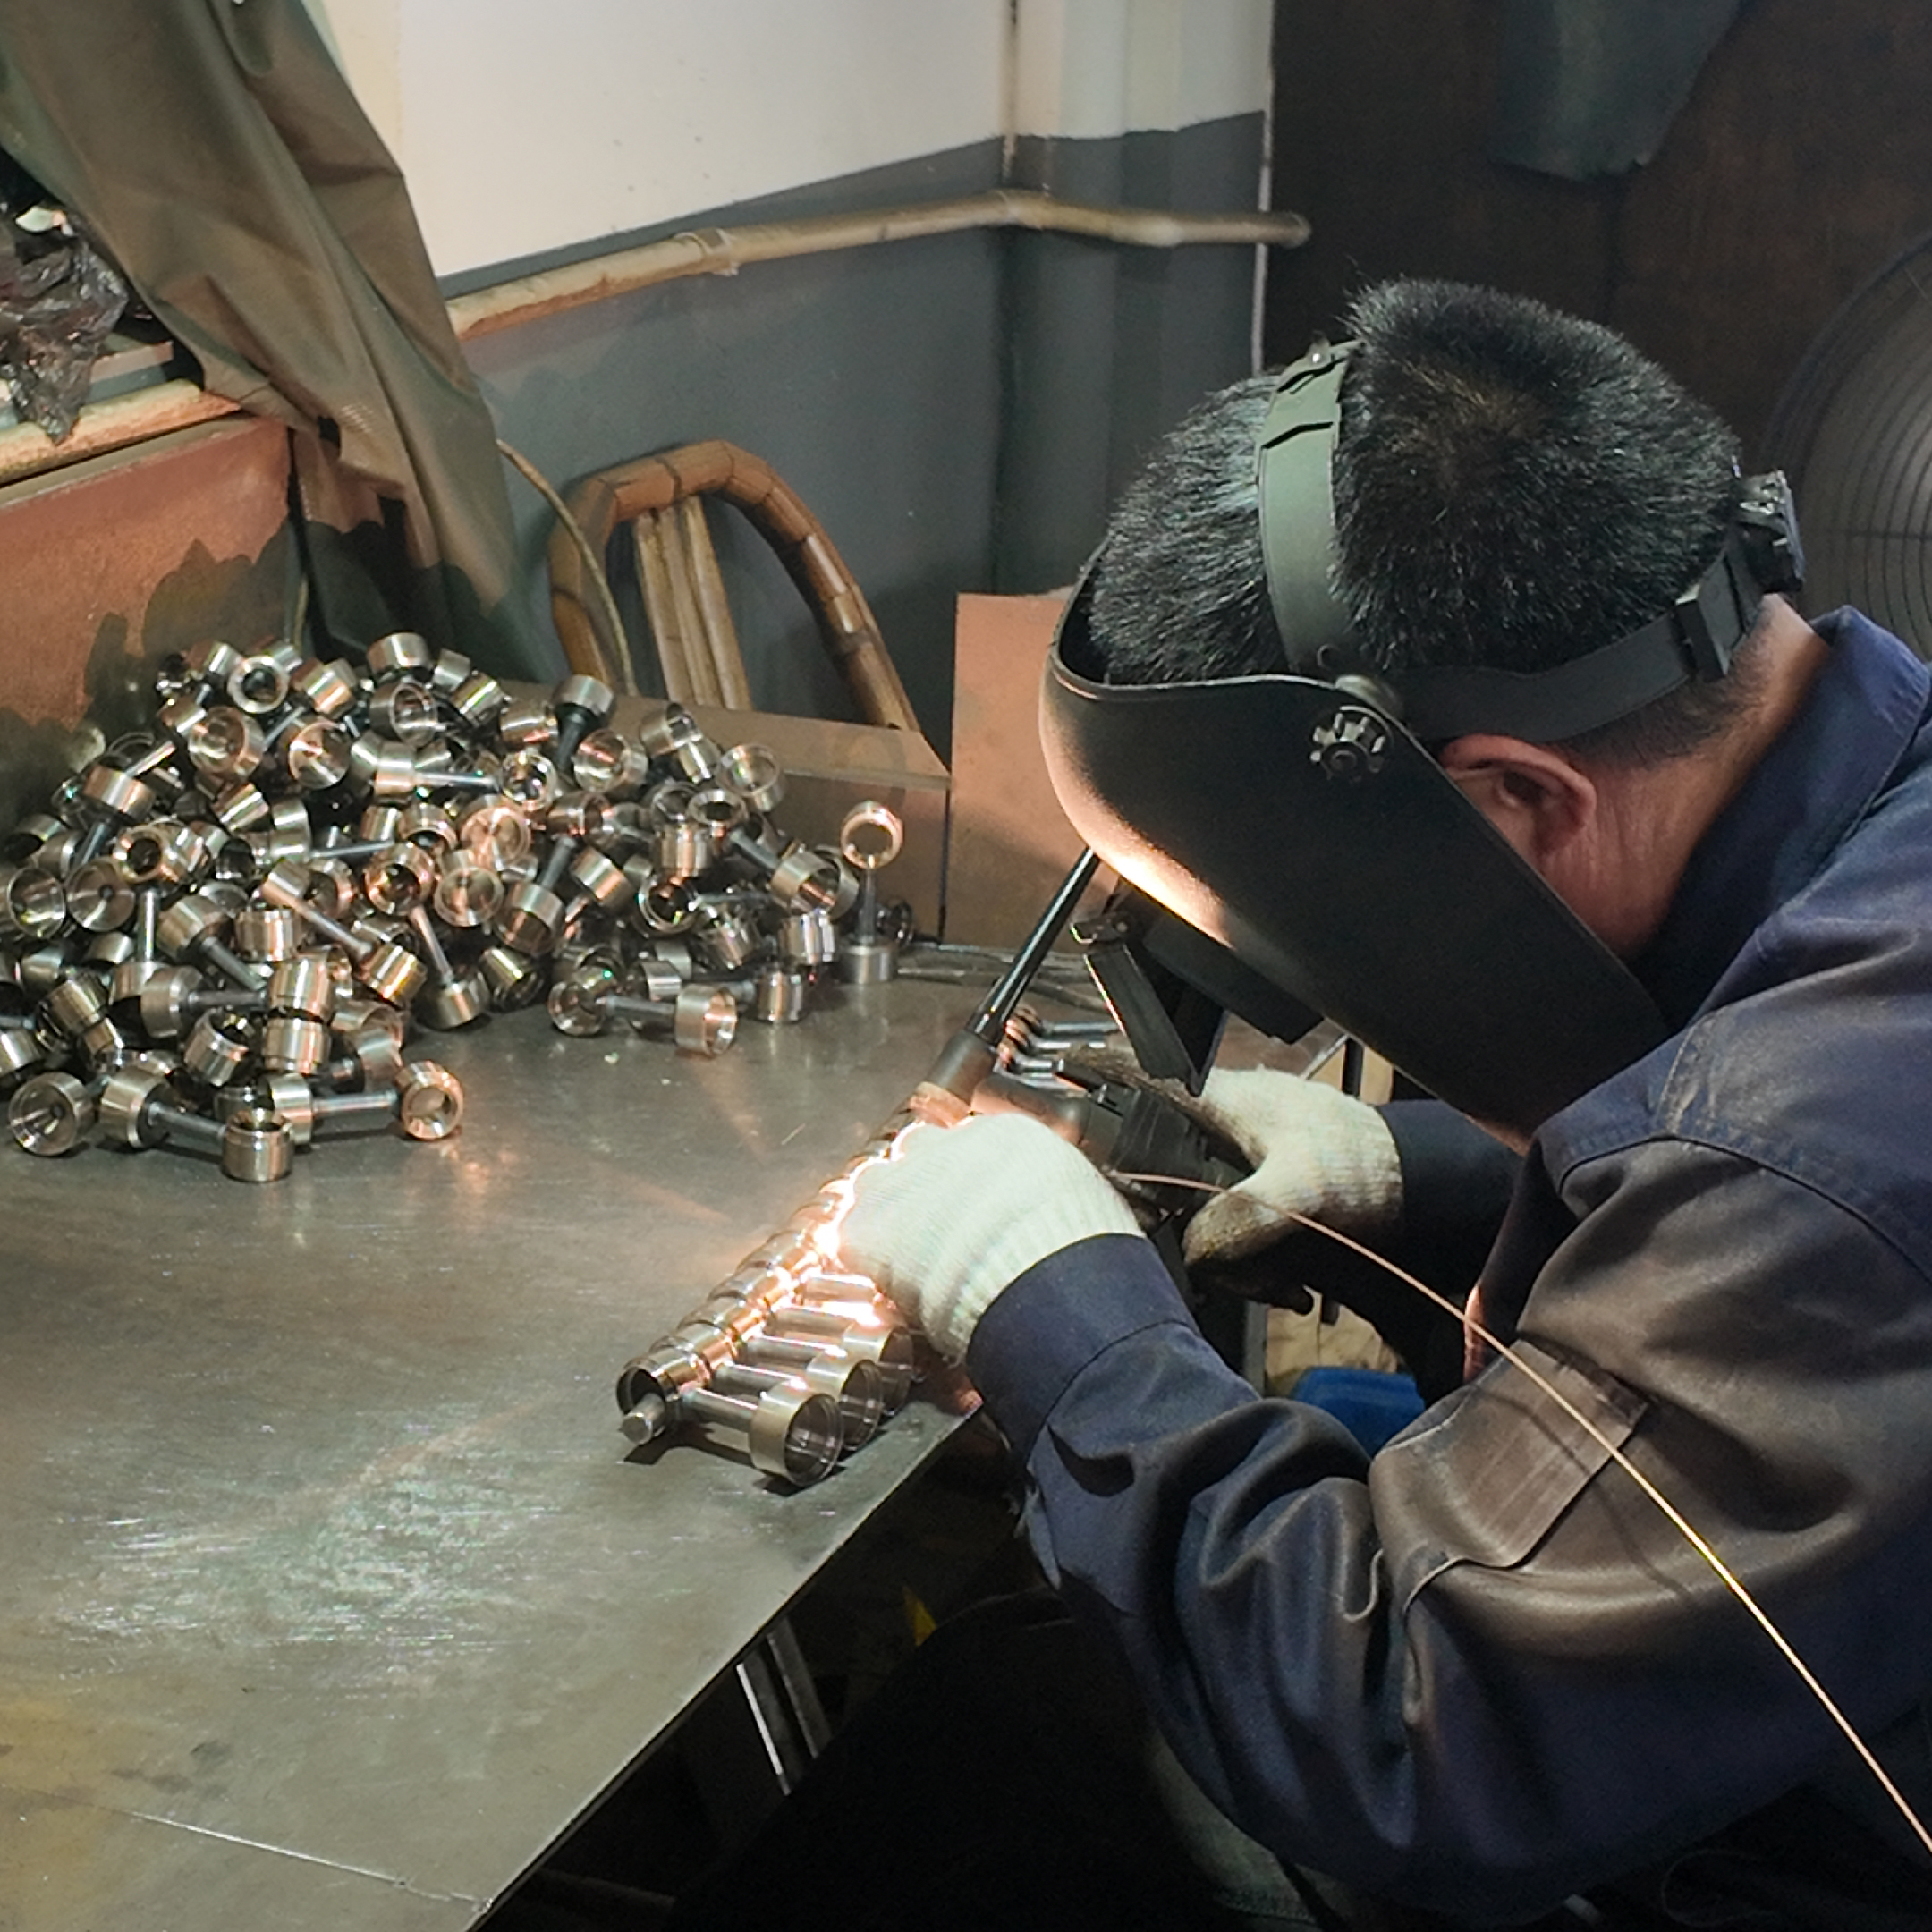
Varför skador på metallytan uppstår: materialens egenskaper och hanteringsrisker – hur hårdhet, ductilitet och ytyta påverkar känsligheten för repor, bucklor och slitage. Skador på metallytan beror direkt på samspel mellan tre grundläggande materialegenskaper...
Visa mer
Den visuella vilseledningen: varför yttre utseende inte garanterar svetsintegritet – hur släta, enhetliga svetsnävar döljer avgörande interna svagheter. En slät, enhetlig svetsnäv väcker ofta tillförsikt – men detta utseende är ingen garanti för...
Visa mer
Smala grunden för hållbar förkortning av ledtid – värdeflödeskartläggning för att eliminera slöseri utan att försämra kvalitetskontrollerna. Värdeflödeskartläggning (VSM) avslöjar varje steg från beställning till leverans och skiljer åt värdeskapande arbete från fördröjningar...
Visa mer
Klara först dina funktionella och konstruktionskrav. Att påbörja en beställning av anpassade metallkomponenter utan tydliga specifikationer leder ofta till fördröjningar och överskridna kostnader. En noggrann, tidig definiering av funktionella och konstruktionskrav säkerställer att den slutliga komponenten...
Visa mer
Varför påverkar direktavskärande funktioner delens geometriska noggrannhet direkt? Verktygspåtsstrategi och dess inverkan på ytkvalitet och dimensionsstabilitet. Verktygspåtsprogrammering styr delens geometriska noggrannhet genom att avgöra hur fräsverktyget ingriper i materialet. Th...
Visa mer
Materialval: Den grundläggande kostnadsdrivaren för metallkomponenter Råmaterialkostnader: legeringstyp, brist på råmaterial och marknadsvolatilitet Materialvalet styr den största delen av kostnaden för metallkomponenter – ofta 45–60 % av den totala tillverkningskostnaden ...
Visa mer Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
