
Att byta partner mellan prototyp och högvolyms metallstansning är inte bara besvärligt. Det orsakar dyra fördröjningar, kvalitetsbrister och ingenjörsomarbete som kan sätta ditt projekt i fara. Och fakturorna som kommer efter omställningen...
Visa mer
Nästan 40 % av för tidig kylsystemfel i moderna fordon börjar med utmattad monteringsutrustning. För ingenjörer på Tier-1-nivå är det att bibehålla strukturell integritet under extrema motorvibrationer fortfarande en större utmaning. Vid Shaoyi Metal Technology...
Visa mer
Hur kallformning överträffar CNC-bearbetning för bilnålar och -skruvar – och när den inte gör det. Kallformning och CNC-bearbetning kan producera samma färdiga axel från två motsatta riktningar: kallformning skapar den från tråd genom tryckkraft...
Visa mer
Förståelse av centrala delkrav: tolerans, geometri och funktion Varför dimensionsmässig tolerans påverkar processval mer än material eller storlek Dimensionsmässig tolerans – den tillåtna variationen i en dels fysiska mått&mdas...
Visa mer
Strategisk kostnadskalkylering och dynamisk budgetering Integrering av kostnadskalkylering i tidigt skede med genomförbarhetsstudier Att integrera kostnadskalkylering i genomförbarhetsstudier omvandlar kostnadseffektiv tillverkning från ett mål till ett mätbart resultat. Förwa...
Visa mer
Strategisk placering och layoutoptimering för att minska spill Algoritmstödd placering: Maximering av plåtutnyttjande vid högmix-produktion i partier Avancerade placeralgoritmer är grunden för modern spillminimering i metallproduktion i partier. Dessa komp...
Visa mer
Tillverkningsnoggrannheter påverkar direkt kostnaden och ledtiden. Hur tidiga beslut om noggrannheter påverkar verktygskostnader, inspektionskostnader och processvalideringskostnader. Att definiera tillverkningsnoggrannheter tidigt i designfasen fastställer tillverkningsansatsen innan verktyg, inspektion...
Visa mer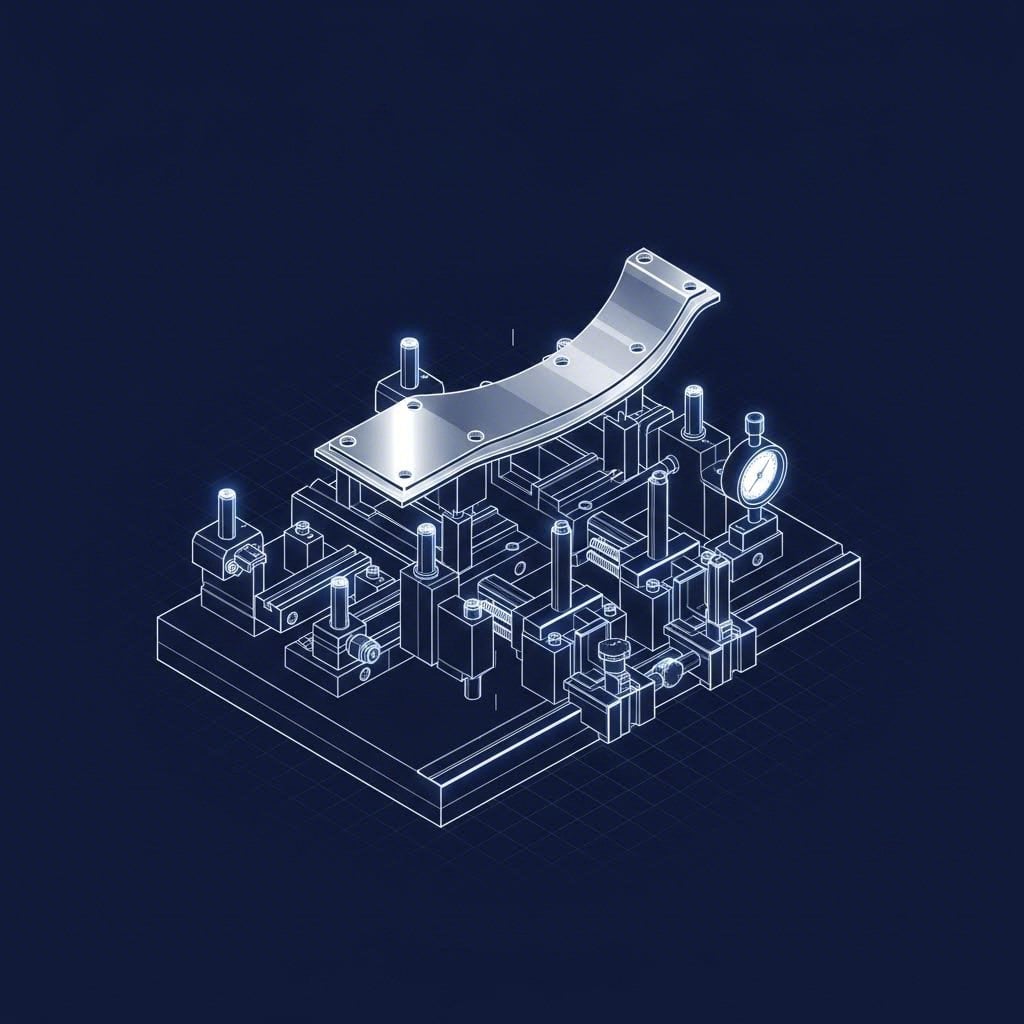
De grundläggande principerna för monteringsutrustningens design för upprepelighet – Tillämpa 3-2-1-placeringsprincipen för att eliminera frihetsgrader. 3-2-1-placeringsprincipen är grunden för upprepelig monteringsutrustningsdesign: den begränsar alla sex frihetsgrader—...
Visa mer
Rotorsaker till verktygsmärken vid CNC-bearbetning. Mekaniska faktorer: maskinens styvhet, vibrationer och stabilitet i arbetsstycket. Även en perfekt programmerad verktygsväg lämnar synliga verktygsmärken om bearbetningssystemet saknar strukturell stabilitet. Maskin...
Visa mer
Tillämpa Design för tillverkning (DFM) för att minska komplexiteten. Design för tillverkning (DFM) flyttar fokus från enskild delgeometri till en helhetsbild av hur varje funktion samverkar med produktionsprocesser, verktyg och montering. För metallkom...
Visa mer
Fysiska begränsningar som begränsar tillgängligheten, synligheten och sensorernas räckvidd vid inspektion av tillverkade delar. Tillgänglighetsutmaningar vid inspektion av tillverkade delar börjar ofta där interna funktioner, smala mellanrum eller...
Visa mer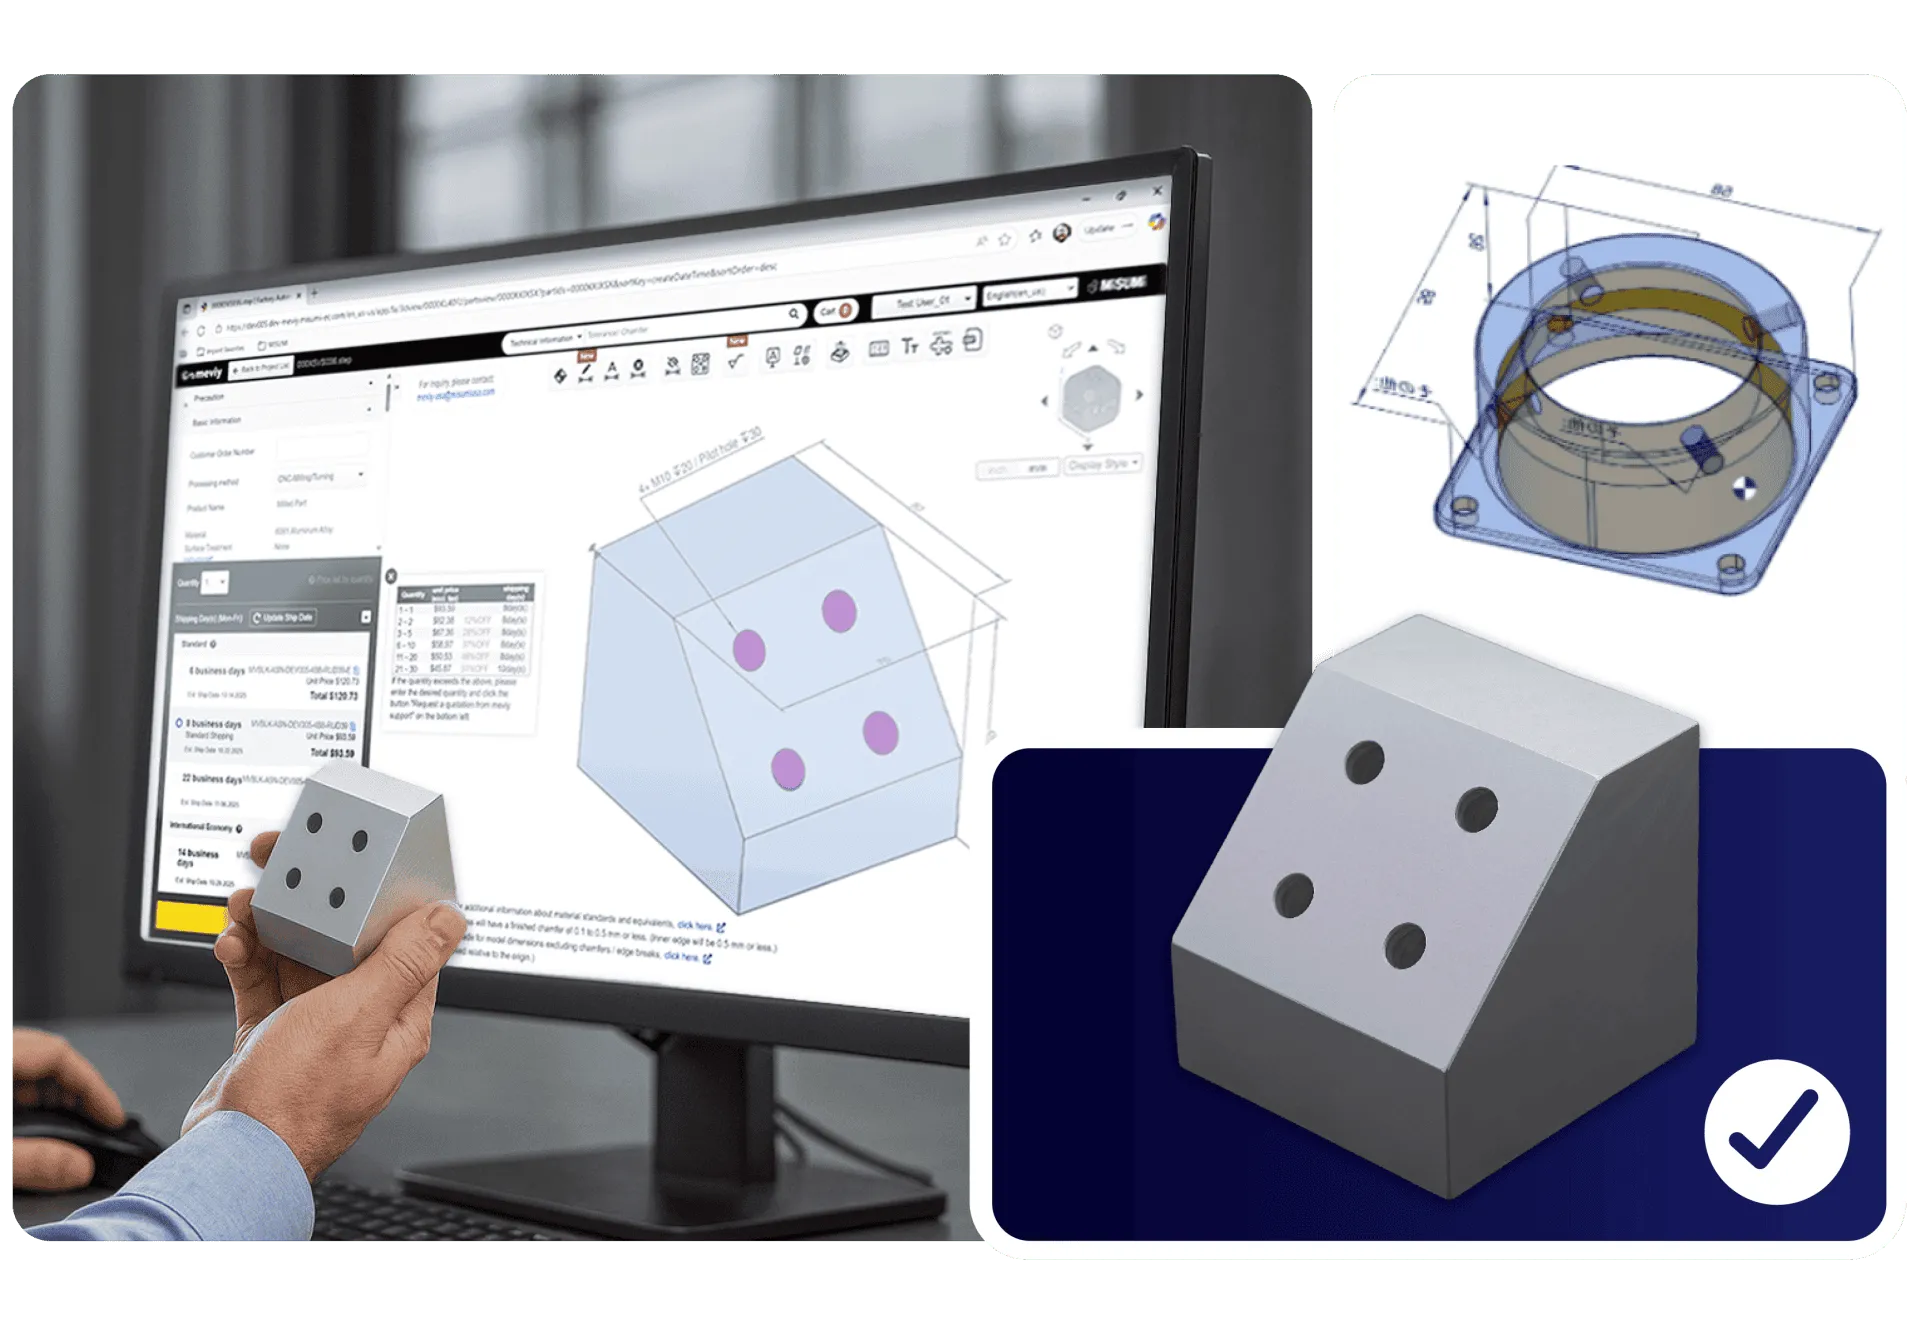
Att förstå den underliggande orsaken till feljustering av hål. Kumulativ inställningsfel: Hur små avvikelser förstärks över flera operationer. Den underliggande orsaken till feljustering av hål är sällan ett enda katastrofalt misstag. Istället härrör den från den tysta ackumuleringen av...
Visa mer Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
