Tillämpa principer för monteringsvänlig konstruktion (DFA) på metallkomponenter Minimera antalet komponenter och standardisera delar för att förenkla monteringen av metallkomponenter Att minska antalet komponenter är den mest effektiva DFA-metoden vid montering av metallkomponenter. Varje ytterligare komponent innebär...
Visa mer
Värmeinmatningsobalans: Den främsta orsaken till ojämn svettpenetration. Låg ström eller spänning minskar energiöverföringen. Otillräcklig ampere eller spänning minskar direkt den energi som levereras till fogningen, vilket förhindrar att grundmaterialet når full smältning...
Visa mer
Hur kärnprocesser inom tillverkning påverkar kvaliteten på plåtkanter. Laserbegränsning jämfört med vattenstrålbegränsning: termisk deformation jämfört med mekanisk integritet hos kanterna. Valet mellan laserbegränsning och vattenstrålbegränsning avgör i grunden kvaliteten på plåtkanterna. ...
Visa mer
Bedöma bullerkällor inom metallbearbetning korrekt. En korrekt bedömning är grunden för varje effektiv hörselskyddsprogram i en verkstad för metallbearbetning. Identifiera exakt vilka arbetsmoment som genererar den mest skadliga ljudnivån – och kvantifiera...
Visa mer
Förståelse av grunden för balans mellan hållfasthet och vikt – Varför hållfasthet-till-vikt-förhållandet är den centrala metriken för strukturell effektivitet Hållfasthet-till-vikt-förhållandet är den avgörande metriken för strukturell effektivitet – den kvantifierar hur mycket last en ...
Visa mer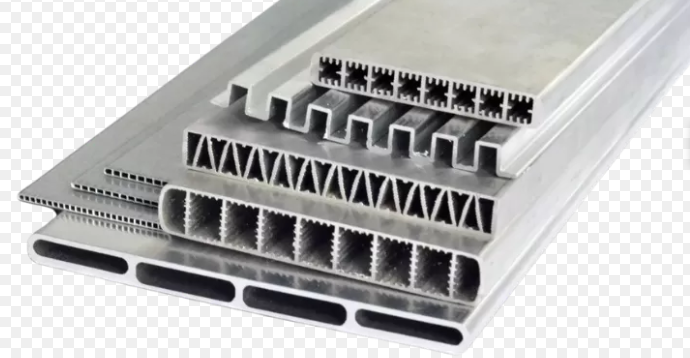
Hur delgeometri direkt påverkar verktygspåts-effektivitet och rörelsedynamik Hörnrundningar, skarpa vinklar och smala svängar tvingar till deceleration och minskar fördjupningshastigheten Skarpa inre hörn och små radier tvingar CNC-maskiner att sakta ner innan svängen...
Visa mer
Processdisciplin: Eliminera källor till repor under slutförandet Kostnaden för att hoppa över kornstorleksprogressionen vid slutförande Att hoppa över kornstorleksprogressionen är en av de främsta orsakerna till repor på färdiga metallkomponenter – och en dyr sådan. Vid disciplinerat slutförande ...
Visa mer
Svetsmetoder optimerade för tunna, medelstora och tjocka sektioner. Precisionstekniker för tunna metaller (≤1,6 mm): hoppa över svetsning, färdriktning och pass med låg värme. Svetsning av tunna material kräver disciplin där värmeantering är den primära variab...
Visa mer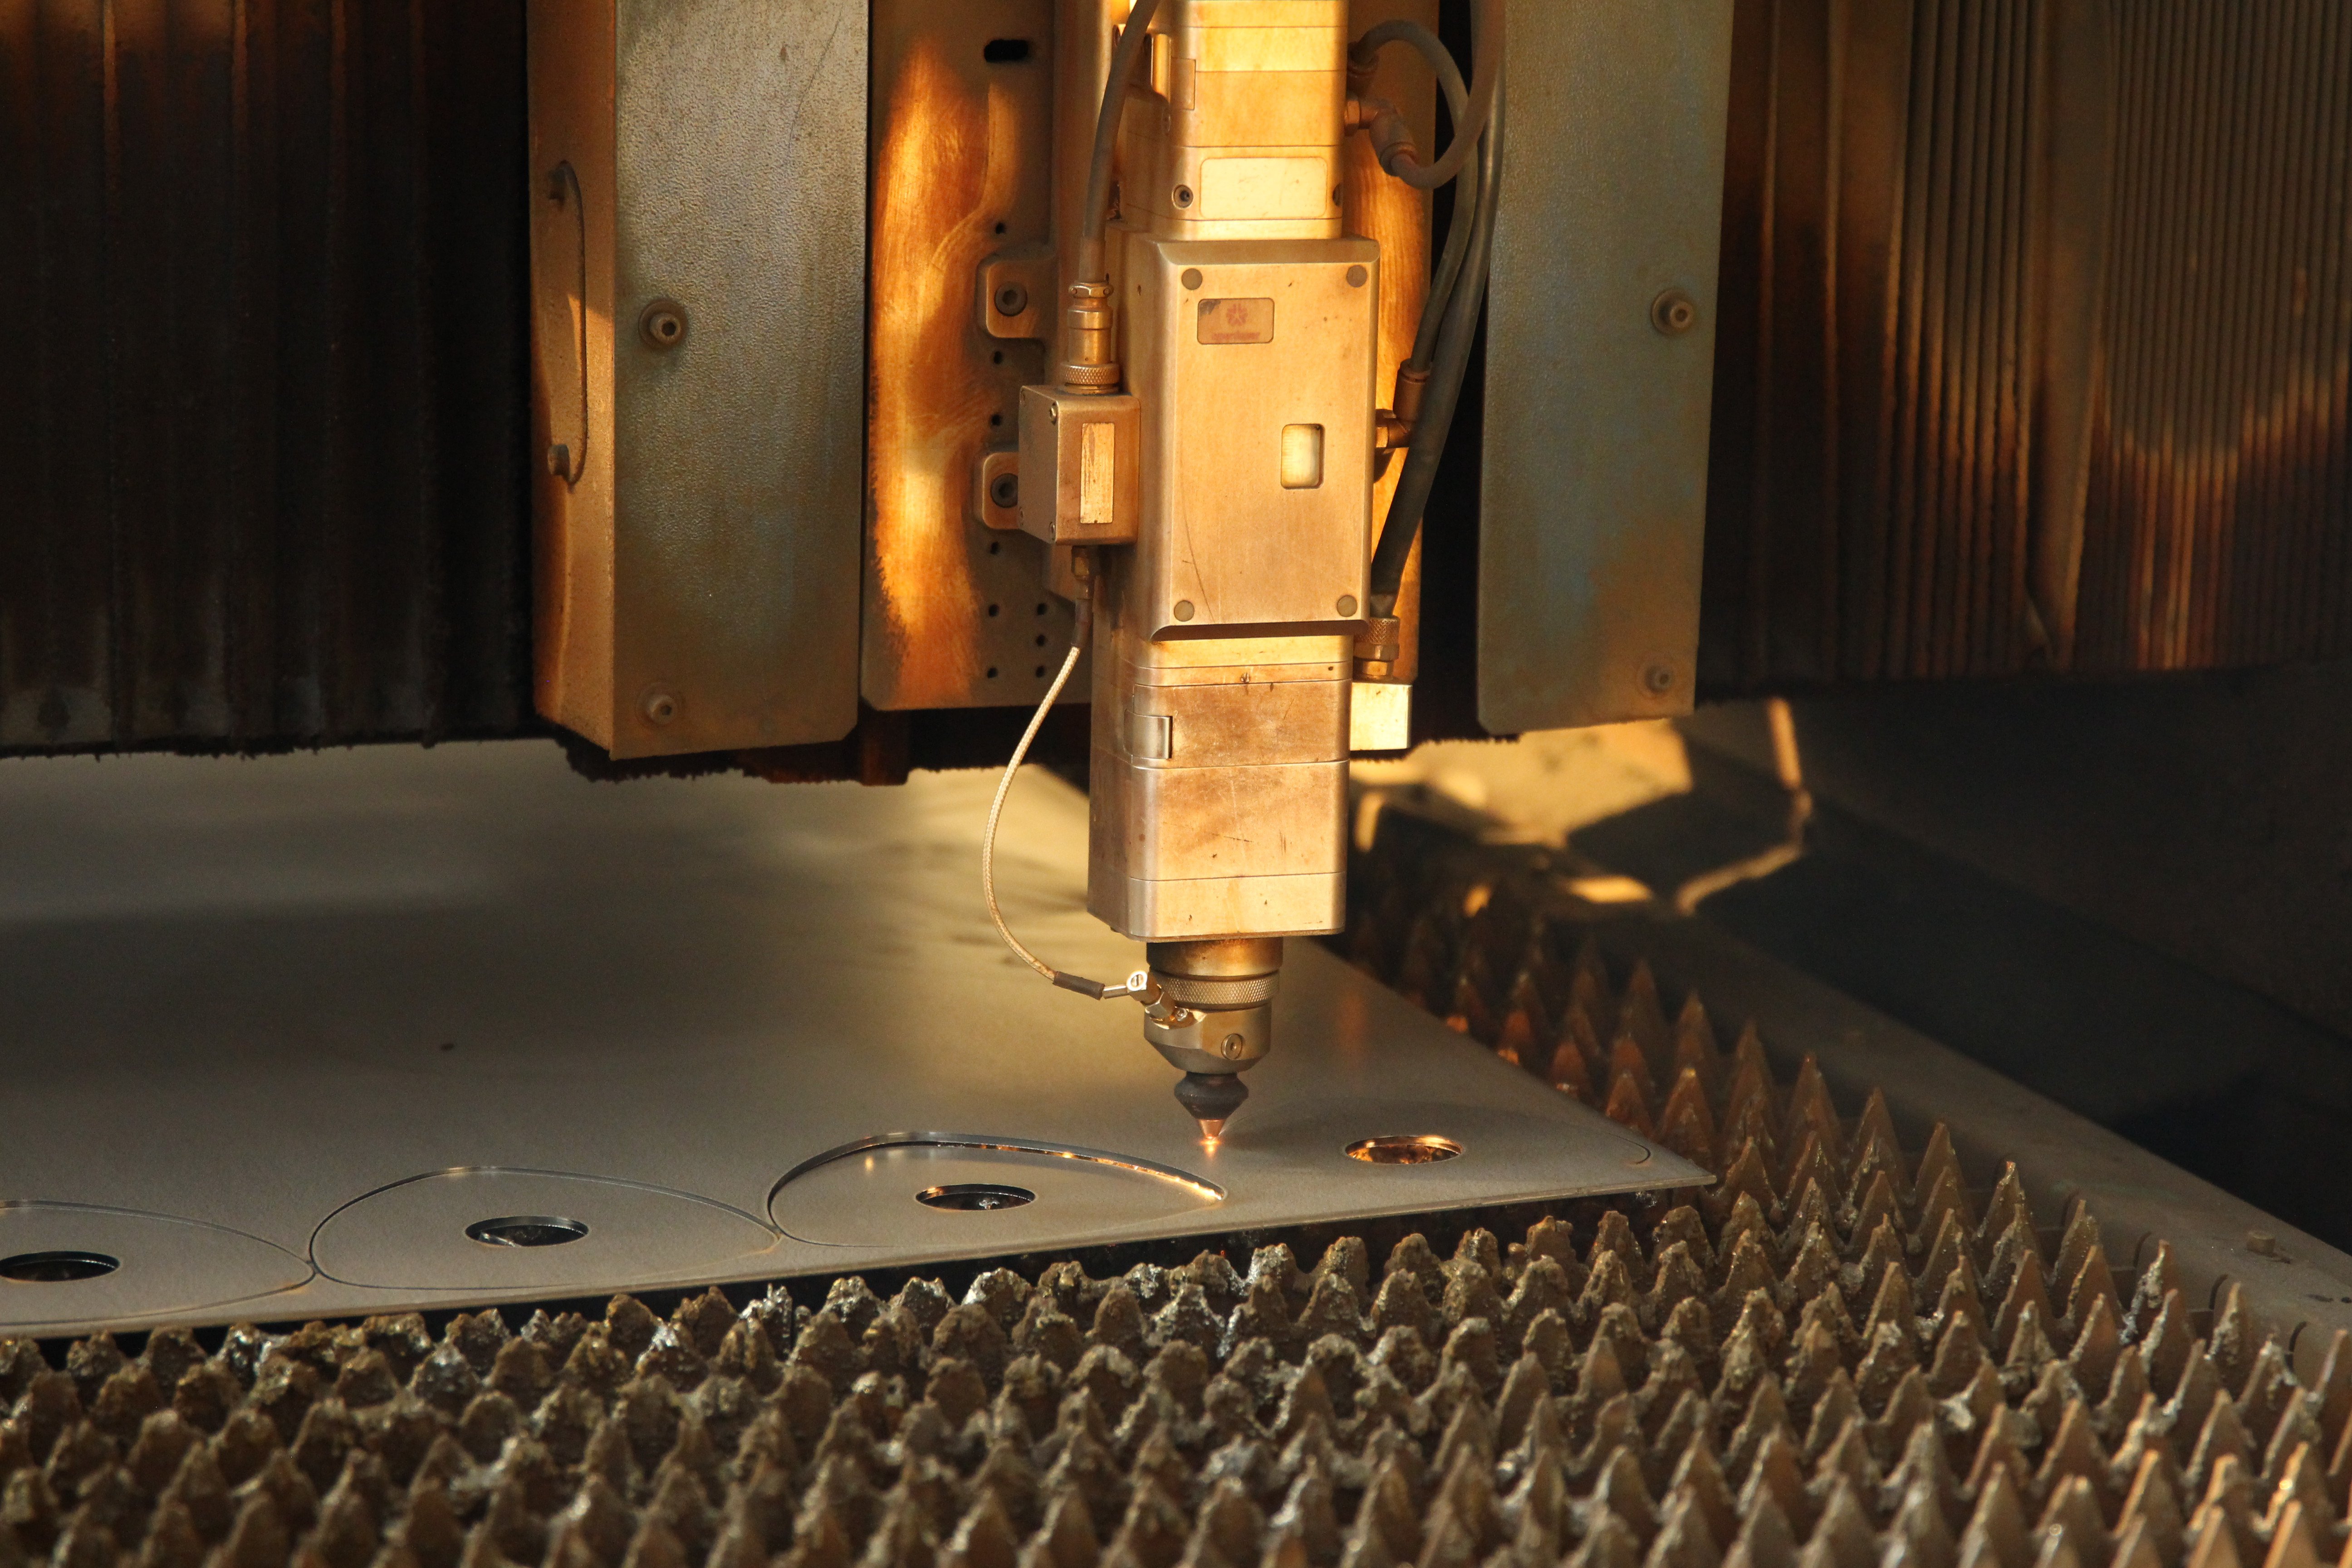
Förståelse för första artikeln godkännande i B2B-innehetsstrategi. Första artikeln godkännande är den grundläggande kontrollpunkten i ett B2B-innehållsmarknadsföringsprogram – där en bidragsgivares första artikel formellt utvärderas mot strategiska, redaktionella...
Visa mer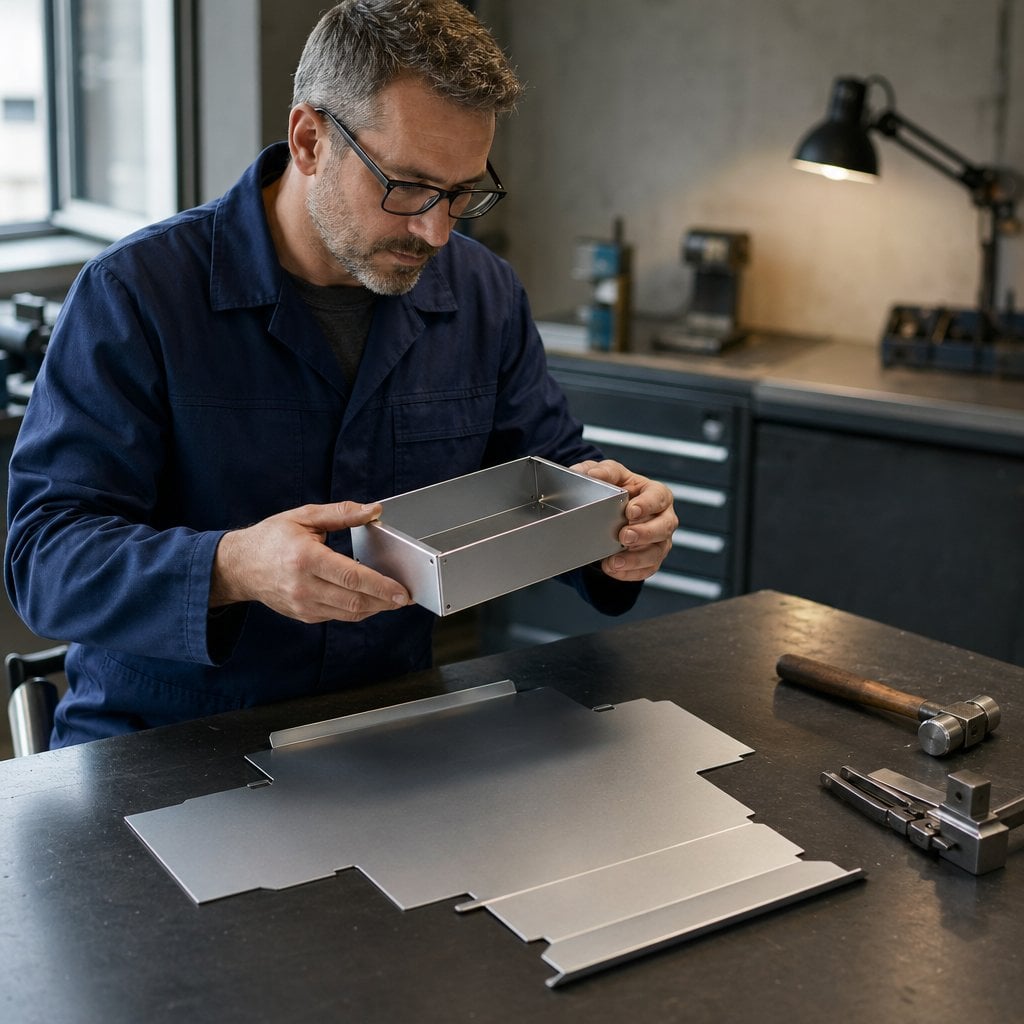
Den strukturella–precisionen skiljan: Varför konstruktion och bearbetning är kompletterande, inte konkurrerande. Konstruktion bygger robusta, skalbara primärstrukturer. Plåtbeskärning skapar hållbara ramverk genom beskärning, böjning och svetsning st...
Visa mer
GD&T-grundläggande om planhet och toleransspecifikation för planhetsstyrning enligt ASME Y14.5. Planhetsdefinition: Applikationer med referensyta jämfört med applikationer utan referensyta. Planhet är en formkontroll inom geometrisk dimensionering och toleransgivning (GD&T) som begränsar en yta...
Visa mer
CNC i låg och mellanvolym: Lägre inträdeshinder genom minskade installationskostnader – utan investering i specialverktyg jämfört med sprutgjutning eller stansning. Till skillnad från sprutgjutning eller stansning – som kräver hårdstålformar eller stansverktyg med tillverkningskostnader...
Visa mer Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
