Uporabite načela oblikovanja za sestavo (DFA) pri kovinskih delih. Zmanjšajte število delov in standardizirajte komponente, da boste poenostavili sestavo kovinskih delov. Zmanjšanje števila delov je najučinkovitejši ukrep DFA pri sestavi kovinskih delov. Vsak dodani del…
Ogled več
Neskladje toplotnega vnosa: glavni dejavnik neenakomernega prodiranja varilnega šiva. Nizka tokovna jakost ali napetost zmanjšuje prenos energije. Nedostatna amperaža ali napetost neposredno zmanjšata količino energije, ki se prenese na stik, kar prepreči, da bi osnovni kovinski material dosegel popolno taljenje...
Ogled več
Kako jedrni postopki izdelave vplivajo na kakovost robov ploščatih kovin. Laserno rezanje nasproti rezanju z vodnim curkom: toplotna deformacija nasproti mehanske trdnosti robov. Izbor med lasernim rezanjem in rezanjem z vodnim curkom temeljno določa kakovost robov ploščatih kovin. ...
Ogled več
Natančno ocenite vir hrupa v delavnicah za obdelavo kovin. Natančna ocena je temelj vsakega učinkovitega programa za ohranjanje sluha v delavnici za obdelavo kovin. Natančno določite, katere operacije povzročajo najškodljivejši hrup – in kvantificirajte...
Ogled več
Razumevanje osnovnega uravnoteženja med trdnostjo in težo Zakaj je razmerje med trdnostjo in težo ključni kazalnik konstrukcijske učinkovitosti Razmerje med trdnostjo in težo je nedvoumno merilo za konstrukcijsko učinkovitost – kvantificira, koliko obremenitve lahko nosi ...
Ogled več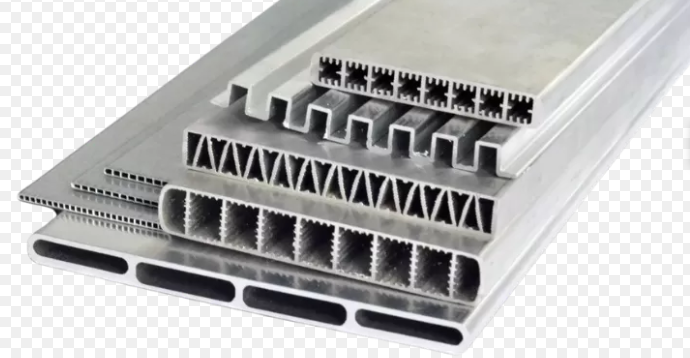
Kako geometrija dela neposredno vpliva na učinkovitost orodne poti in gibanja Obrisi zaokrožitev, ostri koti in ozki zavoji prisilijo zmanjšanje hitrosti in znižanje hitrosti podajanja Ostri notranji koti in majhni radiji prisilijo CNC stroje, da pred zavojem zmanjšajo hitrost ...
Ogled več
Discipliniranost procesa: odprava vzrokov poškodb med končno obdelavo Stroški preskoka postopka brušenja z večjim zrnom pri končni obdelavi Preskok postopka brušenja z večjim zrnom je eden najpogostejših vzrokov poškodb na končanih kovinskih delih – in hkrati tudi draga napaka. Pri disciplinirani končni obdelavi ...
Ogled več
Varilne tehnike, optimizirane za tanke, srednje debele in debele profile: natančne strategije za tanka kovinska dela (≤ 1,6 mm): varjenje z izpustitvijo, kot vožnje in prehodi z nizko toploto. Varjenje tankih materialov zahteva disciplino, pri kateri je upravljanje toplote glavna spremenljivka...
Ogled več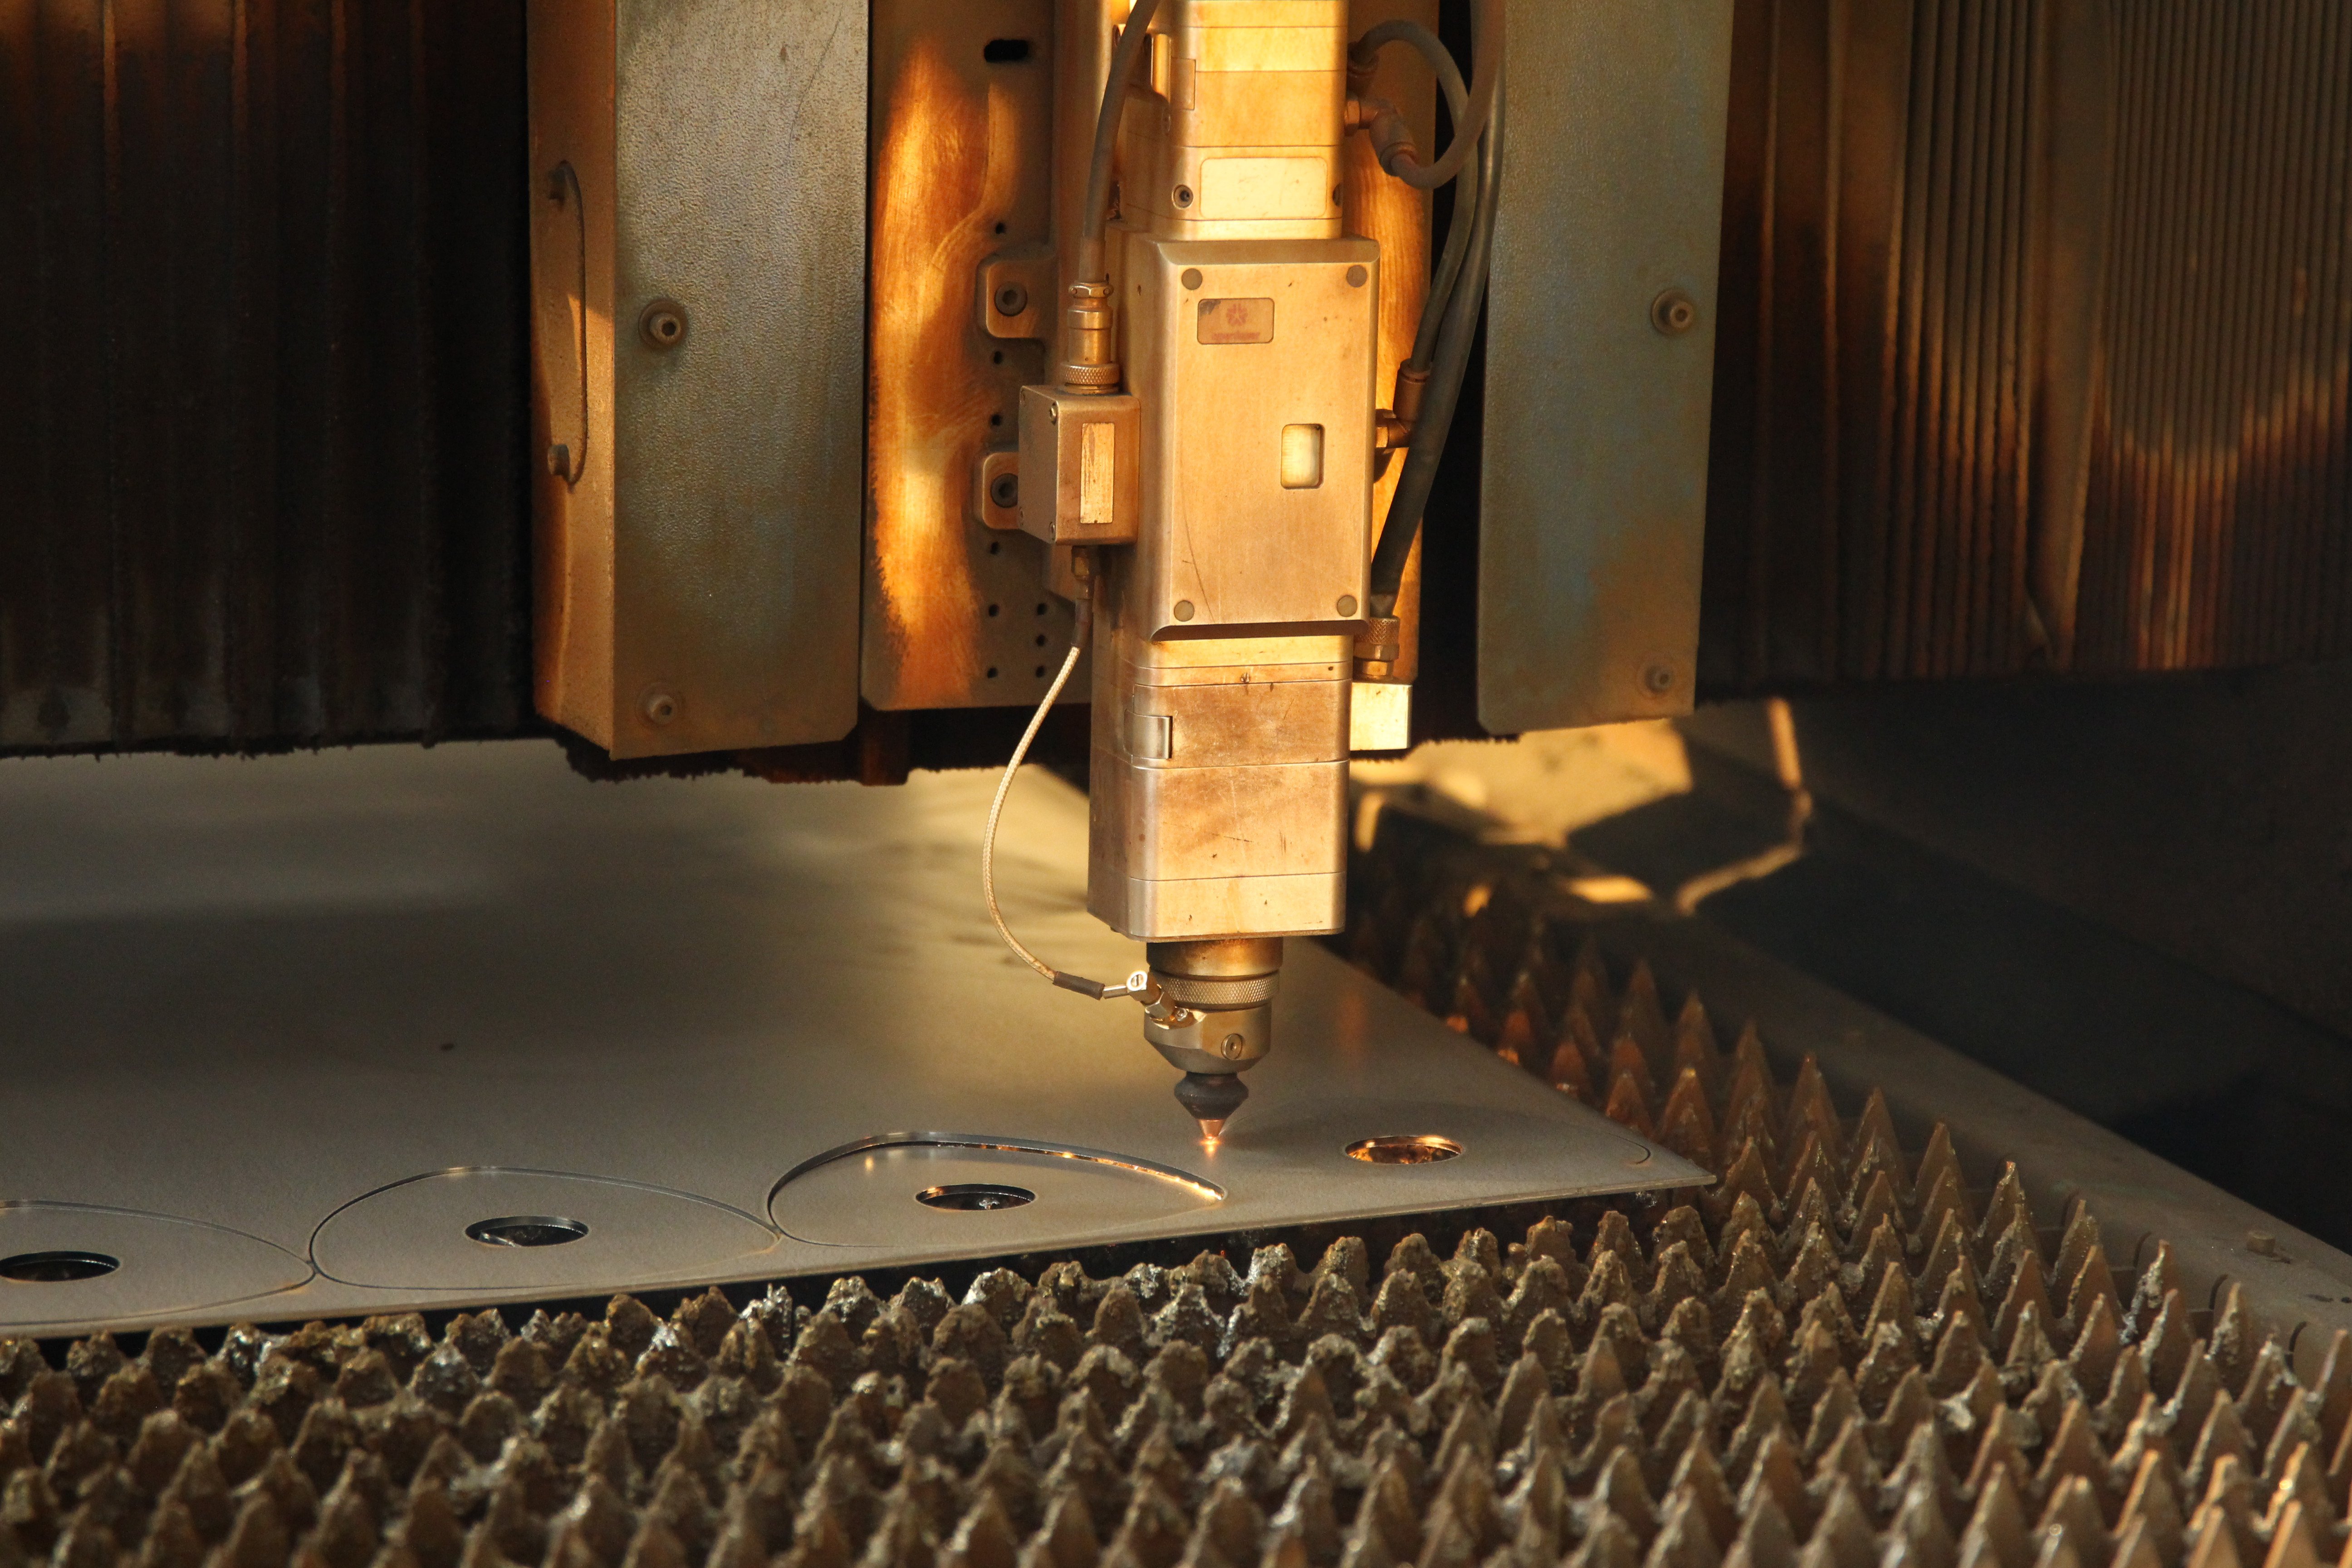
Razumevanje odobritve prvega vzorca v B2B vsebinski strategiji: Odobritev prvega vzorca je temeljni kontrolni punkt v B2B vsebinskem marketinškem programu – tam, kjer se prvotno besedilo avtorja uradno oceni glede na strategične, uredniške...
Ogled več
Razdelitev med strukturo in natančnostjo: Zakaj sta izdelava in obdelava dopolnjujoči, ne pa konkurenčni dejavnosti: Izdelava gradi trdne, razširljive primarne strukture. Izdelava iz pločevine gradi trajne okvire z rezanjem, upogibanjem in varjenjem...
Ogled več
Osnove GD&T ravni in določanje tolerance za nadzor ravni ASME Y14.5 Definicija ravni: uporaba s referenčno ravnino nasproti uporabi brez referenčne ravnine Ravni je oblikovna kontrola v geometričnem dimenzioniranju in tolerančnem sistemu (GD&T), ki omejuje površino...
Ogled več
CNC za nizko in srednjo količino: nižje vstopne ovire zaradi znižanih stroškov priprave, saj ni potrebe po naročilni orodji kot pri litju v stiskalniku ali žigosanju. Za razliko od litja v stiskalniku ali žigosanja – ki zahtevata trdne jeklene plošče ali žigosalne orodje s povezanimi izdelovalnimi stroški...
Ogled več Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
