
Sprememba partnerja med izdelavo prototipa in visokokoličinskim kovinskim žigosanjem ni le neprijetna. Ustvari draga zamujanja, neusklajenosti v kakovosti ter ponovno inženirsko delo, ki lahko ogrozi časovni načrt vašega projekta. In računi, ki prispijo po spremembi...
Ogled več
Skoraj 40 % predčasnih okvar hladilnih sistemov v sodobnih vozilih izvira iz utrujenih montažnih elementov. Za inženirje prve stopnje ostaja ohranitev strukturne celovitosti ob ekstremnih motorjih vibracijah velik izziv. Pri Shaoyi Metal Technology...
Ogled več
Kako hladno oblikovanje premaga CNC obdelavo za avtomobilsko pino in vijake – in kdaj tega ne stori. Hladno oblikovanje in CNC obdelava lahko proizvedeta isto končano gred iz dveh nasprotnih smeri: hladno oblikovanje jo oblikuje iz žice pod tlakom...
Ogled več
Razumevanje osnovnih zahtev glede delov: natančnost, geometrija in funkcionalnost Zakaj dimenzionalna natančnost vpliva na izbiro proizvodne metode več kot material ali velikost Dimenzionalna natančnost – dovoljena variacija pri fizičnih meritvah dela &mdas...
Ogled več
Strategično ocenjevanje stroškov in dinamično proračunavanje Vključitev zgodnjega ocenjevanja stroškov v raziskave izvedljivosti Vključitev ocenjevanja stroškov v raziskave izvedljivosti spremeni stroškovno učinkovito izdelavo iz cilja v merljiv rezultat. Za...
Ogled več
Strategično postavljanje in optimizacija razporeditve za zmanjšanje odpadkov Postavljanje, ki ga vodi algoritem: maksimalna izkoriščenost plošč pri serijski izdelavi z visoko mešanico izdelkov Napredni algoritmi za postavljanje so temelj sodobnega zmanjševanja odpadkov pri serijski kovinski izdelavi. Ti komp...
Ogled več
Tehnološke tolerance neposredno vplivajo na stroške in čas izdelave. Kako odločitve o tolerancah v zgodnjih fazah oblikovanja oblikujejo stroške orodij, pregledov in potrjevanja procesov. Določitev tehničnih toleranc v zgodnjih fazah oblikovanja določi proizvodni pristop še pred izdelavo orodij, pregledi...
Ogled več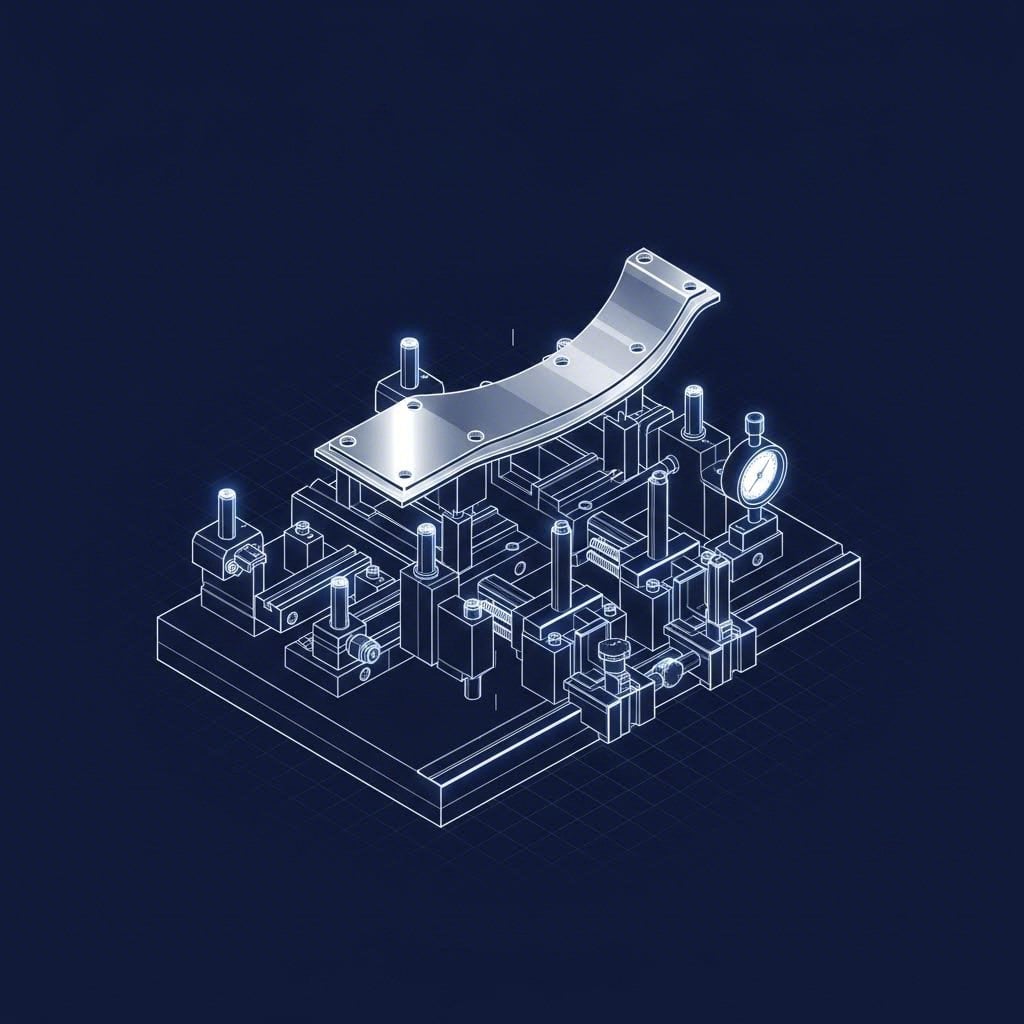
Osnovna načela oblikovanja pripravkov za ponovljivost Uporaba lokalizacijskega načela 3-2-1 za odpravo prostostnih stopenj Načelo lokalizacije 3-2-1 je temeljno za ponovljivo oblikovanje pripravkov: omejuje vseh šest prostostnih stopenj – ...
Ogled več
Osnovni vzroki nastanka sledi orodja pri CNC obdelavi Mehanski dejavniki: togost stroja, vibracije in stabilnost pritrditve delovnega predmeta Celoten orodni potek bo pustil vidne sledi orodja, če sistem za obdelavo nima strukturne stabilnosti. Stroj ...
Ogled več
Uporabite načelo oblikovanja za izdelavo (DFM) za zmanjšanje zapletenosti Oblikovanje za izdelavo premakne poudarek z izolirane geometrije dela na celostni pogled na to, kako vsaka značilnost vpliva na proizvodne procese, orodja in sestavo. Za kovinske dele ...
Ogled več
Fizične omejitve, ki omejujejo dostopnost, vidnost in dosežnost senzorjev pri pregledu izdelanih delov. Težave z dostopnostjo pri pregledu izdelanih delov se pogosto začnejo tam, kjer so notranje značilnosti, tesni razmiki ali ...
Ogled več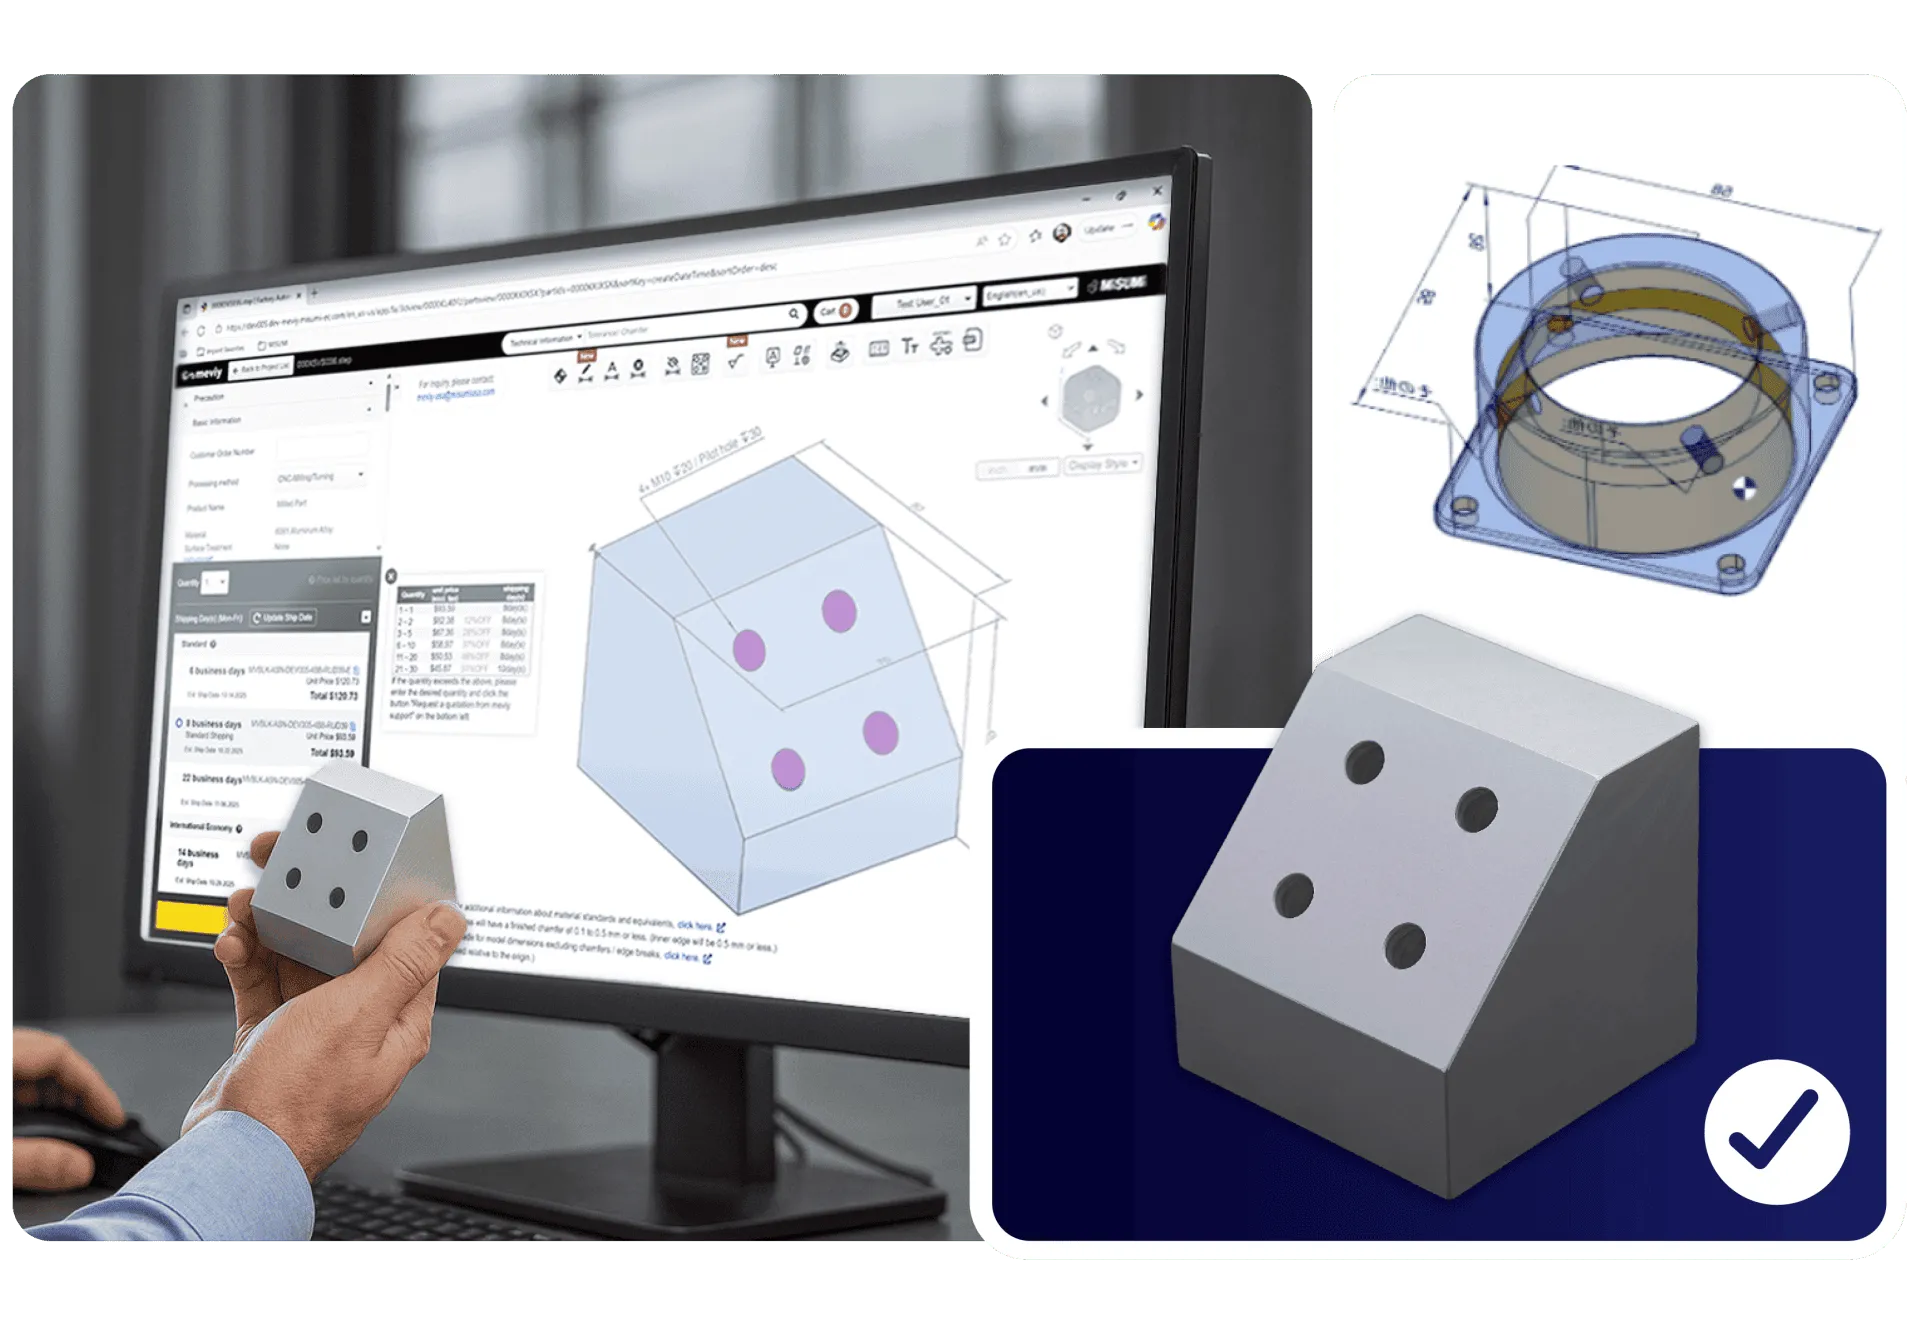
Razumevanje osnovnega vzroka neusklajenosti lukenj. Nakopičena napaka pri nastavitvi: kako se majhne odstopanja pomnožijo skozi več operacij. Osnovni vzrok neusklajenosti lukenj redko predstavlja ena katastrofalna napaka. Namesto tega izvira iz tihega nakopičevanja ...
Ogled več Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
