 Малые партии, высокие стандарты. Наша служба быстрого прототипирования делает проверку точнее и проще —
 EN

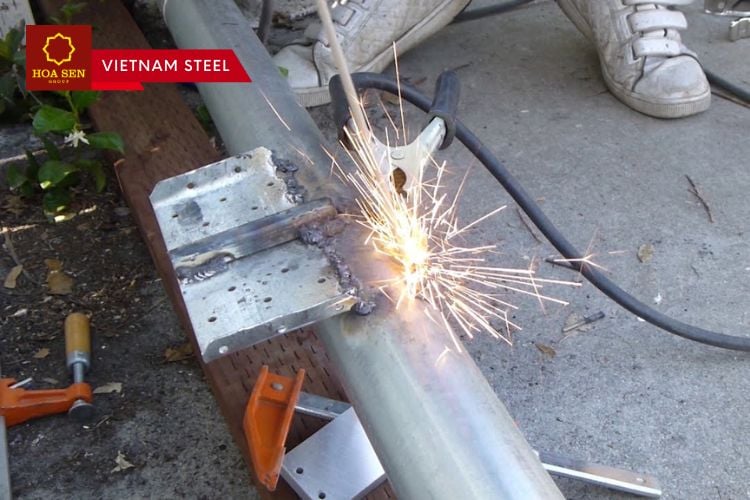
Качество сварки и структурная целостность: основа эксплуатационных характеристик деталей
Конструктивная целостность определяет способность компонента выдерживать эксплуатационные нагрузки без разрушения — а качество сварного соединения напрямую определяет эту способность в каждом стыке. Сварное соединение методом плавления — это не просто соединение; оно представляет собой интерфейс передачи напряжений, через который нагрузки перемещаются между основными материалами. При правильном выполнении такой стык становится бесшовным мостом, сохраняющим расчётную линию передачи нагрузок. Однако при некачественном исполнении в конструкции возникают уязвимости, способные распространяться по всей сборке. Отраслевые стандарты, такие как AWS D1.1 и EN ISO 5817, устанавливают объективные критерии допустимости сварного шва по профилю, глубине проплавления и допустимым несплошностям — тем самым превращая конструктивную надёжность из абстрактного понятия в количественно измеримые инженерные требования.
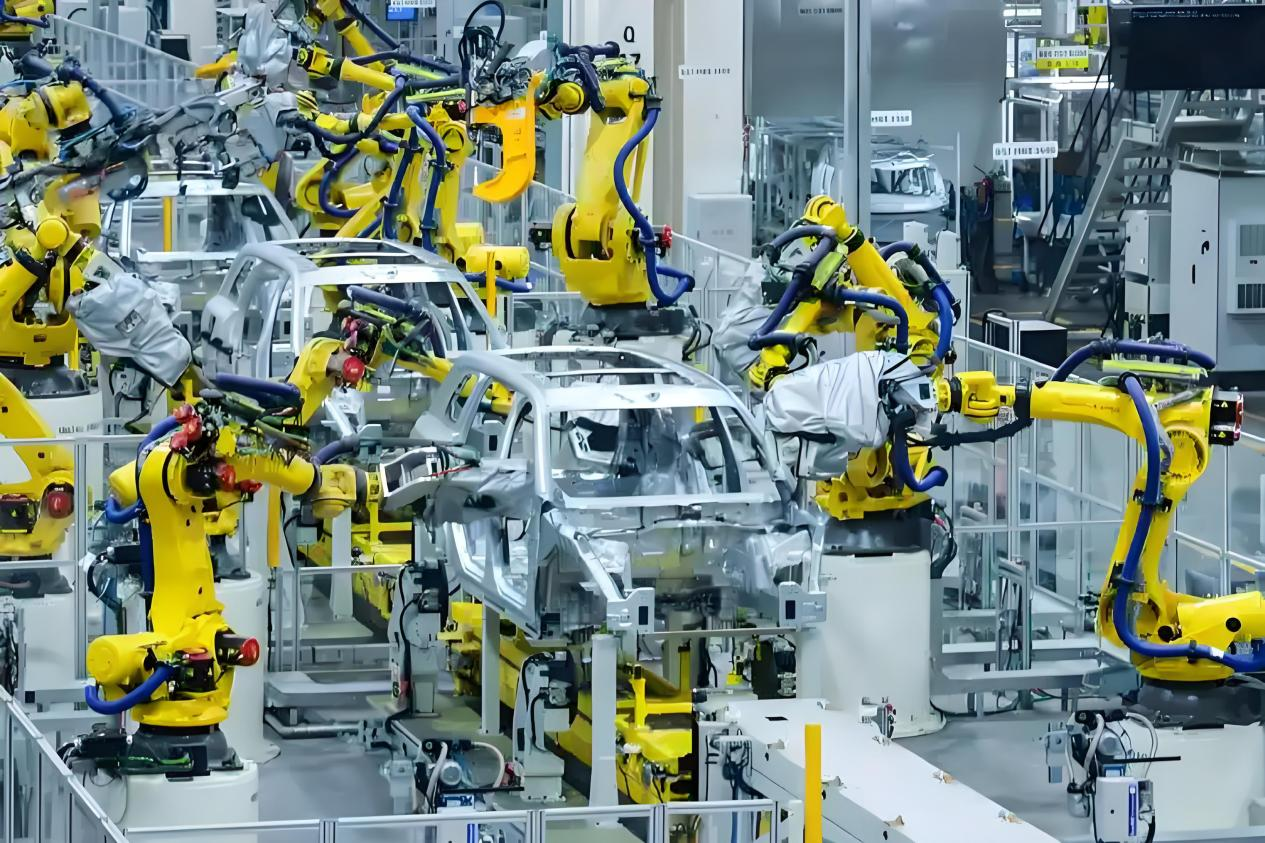
Как микроскопические несплошности снижают несущую способность на макроуровне
Микроскопические несплошности выступают в качестве точек зарождения разрушения, значительно превосходящих их физические размеры. Поры размером всего 0,5 мм, внутренние трещины, невидимые невооружённым глазом, или зоны неполного сплавления создают геометрические концентрации напряжений, где приложенные нагрузки локально многократно возрастают. Теоретическое расчётное напряжение 100 МПа может достигать 300–400 МПа у вершины дефекта субмиллиметрового размера. При циклическом нагружении такие концентрации напряжений вызывают постепенное распространение трещины по сварному шву или зоне термического влияния (ЗТВ). Каждый цикл продвигает фронт разрушения на небольшое расстояние, уменьшая чистую площадь поперечного сечения соединения до тех пор, пока оставшийся материал уже не способен выдерживать заданную нагрузку. Соединение, рассчитанное на десятилетия эксплуатации, может выйти из строя уже через несколько месяцев из-за деградации, начавшейся ещё на стадии изготовления. Радиографический и ультразвуковой контроль являются обязательными — не как дополнительные проверки, а как необходимые инструменты верификации, поскольку механизмы разрушения действуют в масштабах, недоступных для визуального наблюдения, но определяющих работоспособность всей готовой конструкции протяжённостью в метры.
Совместная эффективность как ключевой показатель, связывающий качество сварного шва с прочностью детали
Коэффициент совместной работы — отношение прочности сварного соединения к прочности основного металла — является определяющим количественным показателем, связывающим качество сварки с эксплуатационными характеристиками конструкции. Качественно выполненный стыковой шов полного проплавления с подходящим присадочным материалом может обеспечить коэффициент совместной работы 90–100 %, передавая нагрузки почти так же эффективно, как сплошной основной материал. Соединения неполного проплавления или содержащие допустимые несплошности обычно работают при коэффициенте совместной работы 60–80 %. Значения ниже 60 % указывают на критические дефекты качества, требующие переделки или изменения конструкции. Этот единственный показатель отражает совокупное влияние целостности шва, геометрии валика и совместимости механических свойств. Конструкторы выбирают конфигурации соединений и задают уровни качества на основе требуемых значений коэффициента совместной работы: сосуды под давлением, работающие при повышенных температурах, требуют коэффициента, близкого к 100 %, тогда как некритичные ребра жесткости могут функционировать удовлетворительно при 70 %. Спецификации AISI и строительные нормы AWS включают учет коэффициента совместной работы в обязательные проектные процедуры именно потому, что последствия для безопасности на последующих этапах эксплуатации носят безусловный характер.
Распространённые дефекты сварных швов и их прямое влияние на эксплуатационные характеристики
Пористость, непровар и трещины: факторы концентрации напряжений в критических соединениях
Даже микроскопические дефекты сварных швов действуют как сильные концентраторы напряжений, резко снижая несущую способность. Пористость, непровар и трещины являются наиболее распространёнными дефектами — каждый из них создаёт уникальную геометрию дефекта, усиливающую локальные напряжения и отклоняющую поток напряжений от заданной расчётной траектории.
| Тип дефекта | Механизм концентрации напряжений | Типичное влияние на несущую способность |
|---|---|---|
| Порозность | Полости, образовавшиеся вследствие захвата газа, представляют собой сферические пустоты, действующие как концентраторы напряжений типа надреза. | Снижает эффективную площадь поперечного сечения; ресурс усталостной прочности может сократиться до 50%. |
| Непровар | Несваренные участки границы между наплавленным металлом и основным металлом формируют острые плоские несплошности. | Выступают в качестве готового очага зарождения трещин; эффективность соединения падает ниже 70%. |
| Трещины | Линейные трещины — как горячие, так и холодные — представляют собой наиболее острую возможную форму концентрации напряжений. | Как только трещина превышает критическую длину, происходит нестабильное распространение, приводящее к внезапному и катастрофическому разрушению. |
Эти дефекты носят не косметический характер — они принципиально нарушают эксплуатационные характеристики конструкции. Например, дефект непровара размером 1 мм в кольцевом сварном шве критически важного трубопровода, оставшийся незамеченным на этапе изготовления, может достичь критических размеров под циклическим давлением уже в течение нескольких месяцев.
Усталостное разрушение против хрупкого разрушения: как тип дефекта определяет пределы эксплуатационных характеристик сварного соединения
Геометрия дефекта напрямую определяет характер разрушения при циклическом нагружении. Округлые поры, как правило, инициируют постепенное усталостное разрушение: несколько таких пор служат распределенными очагами зарождения трещин, что приводит к медленному росту трещин в течение многих циклов. Напротив, острые плоские дефекты, такие как непровар или вершины трещин, способствуют хрупкому разрушению: чрезвычайная концентрация напряжений обеспечивает быстрое распространение трещины при минимальной пластической деформации — даже при уровнях напряжения ниже предела текучести материала. В усталостно-критичной балке моста скопление пор может вызвать обнаружимую трещину после 2 млн циклов, тогда как единственная узкая трещина у корня сварного шва может спровоцировать внезапное разрушение уже после 10 000 циклов. Таким образом, форма дефекта определяет, будет ли конструкция давать предупреждающие признаки перед обрушением или разрушится без предупреждения.
Деградация механических свойств: когда качество сварного соединения подрывает надежность материала
Потеря прочности на растяжение, пластичности и ударной вязкости из-за включений шлака и охрупчивания зоны термического влияния
Включения шлака и охрупчивание зоны термического влияния (ЗТВ) напрямую ухудшают механические свойства. Включения шлака — неметаллические частицы, захваченные при затвердевании — нарушают металлургическую сплошность и действуют как внутренние концентраторы напряжений. Даже низкие объёмные доли снижают предел прочности на разрыв на 5–10 % и сокращают пластичность вдвое. В то же время охрупчивание ЗТВ возникает из-за быстрого охлаждения и микроструктурных изменений вблизи линии сплавления. Укрупнение зёрен и образование хрупких фаз, таких как мартенсит, могут снизить ударную вязкость до 40 % в закалённых и отпущенных сталях. Совместное воздействие превращает сварной шов из несущего элемента в слабое звено. Соответствие критериям приемлемости по стандартам AWS D1.1 или ISO 5817 — это не формальная процедура, а минимальный порог, гарантирующий надёжность материала в эксплуатации.
Последствия в реальных условиях: безопасность, затраты и влияние качества сварки на жизненный цикл изделия
От задержек, связанных с переделкой, до катастрофического отказа: количественная оценка бизнес-влияния низкого качества сварных соединений
Бизнес-влияние плохого качества сварки выходит далеко за пределы сварочного участка. Прямые затраты на переделку являются колоссальными: устранение одного дефектного сварного шва в сложной сборке может обойтись в девять раз дороже, чем его правильное выполнение с первого раза (Американское общество сварки, 2023 г.). Эта цифра не включает каскадные задержки графика — остановку всего проекта и возникновение штрафных санкций по контракту. Косвенные издержки ещё более значимы: судебные иски по вопросам ответственности, обязательства по гарантийному ремонту или замене изделий, а также ущерб репутации, снижающий перспективы участия в будущих тендерах. Единичный структурный отказ, вызванный дефектами сварных соединений, может полностью поглотить прибыль компании по крупному проекту — а в отдельных случаях даже поставить под угрозу её существование.
Пример из практики: разрыв нефтепровода в провинции Альберта (2019 г.) — отказ, вызванный недостатками качества сварных соединений, оставшимися незамеченными
В 2019 году разрыв трубопровода в Альберте привел к выбросу более 1,4 миллиона литров пластовой воды; причина была установлена как водородное охрупчивание в месте кольцевого сварного шва. Регулятор энергетики Канады определил, что трещина возникла из-за твердого участка — локальной зоны повышенной твердости в металле шва, — который существующие протоколы контроля не выявили на этапе строительства. Инцидент повлек за собой затраты в несколько миллионов долларов на экологическую ликвидацию последствий, регуляторные штрафы и простои в производстве. Он наглядно продемонстрировал важнейший факт: когда дефекты качества сварных соединений остаются незамеченными в приложениях, критичных для безопасности, совокупная стоимость на протяжении всего жизненного цикла выходит далеко за рамки финансовых потерь — она включает ущерб окружающей среде, риски для общественной безопасности и необратимую потерю доверия заинтересованных сторон.
Раздел часто задаваемых вопросов
-
Что такое микроскопические несплошности и почему они имеют решающее значение?
Микроскопические несплошности, такие как поры, трещины или непровар, создают точки концентрации напряжений, которые могут серьезно нарушить конструкционную целостность под действием эксплуатационных нагрузок.
-
Каким образом осуществляется контроль сварных дефектов, таких как пористость и непровар?
Неразрушающие методы контроля, такие как радиографический или ультразвуковой контроль, являются обязательными для выявления сварных дефектов, снижающих эксплуатационные характеристики.
-
Что такое коэффициент эффективности соединения и как он рассчитывается?
Коэффициент эффективности соединения — это отношение прочности сварного соединения к прочности основного материала. Он рассчитывается с учётом типа сварного соединения, качества его выполнения и соблюдения установленных стандартов.
-
Какое влияние оказывает низкое качество сварки на бизнес?
Низкое качество сварки приводит к росту затрат на переделку, задержкам в реализации проектов, сокращению срока службы продукции, рискам юридической ответственности и ущербу для репутации.
-
Каким образом дефекты определяют характер разрушения сварных конструкций?
Геометрия дефекта определяет, будет ли разрушение происходить постепенно вследствие усталости или мгновенно — в результате хрупкого разрушения, что напрямую влияет на долговечность и безопасность конструкции.
Содержание
- Качество сварки и структурная целостность: основа эксплуатационных характеристик деталей
- Распространённые дефекты сварных швов и их прямое влияние на эксплуатационные характеристики
- Деградация механических свойств: когда качество сварного соединения подрывает надежность материала
-
Последствия в реальных условиях: безопасность, затраты и влияние качества сварки на жизненный цикл изделия
- От задержек, связанных с переделкой, до катастрофического отказа: количественная оценка бизнес-влияния низкого качества сварных соединений
- Пример из практики: разрыв нефтепровода в провинции Альберта (2019 г.) — отказ, вызванный недостатками качества сварных соединений, оставшимися незамеченными
- Раздел часто задаваемых вопросов