Zrozumienie przejścia od prototypu do produkcji: etapy, ryzyko i rzeczywistości. Mapowanie kluczowych etapów: od walidacji funkcjonalnej do stabilności procesu. Droga od prototypu do produkcji przebiega w czterech dyscyplinowanych, kontrolowanych etapach z wykorzystaniem bramek kontrolnych...
Zobacz więcej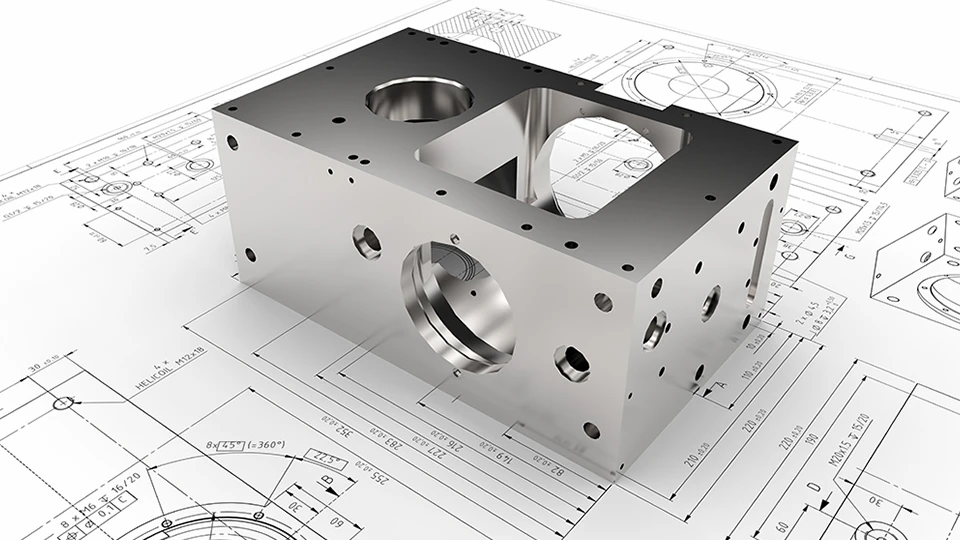
Nieliniowy wpływ tolerancji na obniżenie kosztów produkcji. Nieznaczne zmiany tolerancji powodują wykładniczy wzrost kosztów obróbki – odchylenia poniżej ±0,13 mm (±0,005 cala) znacznie zwiększają koszty redukcji kosztów produkcji...
Zobacz więcej
Efekty termiczne: Główna przyczyna dryfu wymiarowego w produkcji Rozszerzanie termiczne narzędzi maszynowych i przedmiotów obrabianych w trakcie długotrwałych cykli Ciepło pochodzące z obrotu wrzeciona, tarcia skrawania oraz pracy silnika jest dominującym czynnikiem wpływającym na dryf wymiarowy...
Zobacz więcej
Wymagania końcowego zastosowania określają bezwzględne progowe parametry wydajności powłoki Przykład awarii funkcjonalnej: korozja urządzenia medycznego spowodowana narażeniem na roztwór soli i niewystarczającą pasywacją Chwytak laparoskopowy ze stali nierdzewnej uległ korozji już po dwunastokrotnym przetwarzaniu...
Zobacz więcej
Kluczowe kryteria wyboru metody wytwarzania skomplikowanych kształtów metalowych Wymagania dotyczące dokładności, grubość materiału oraz złożoność geometryczna – wzajemne oddziaływanie Wybór metody wytwarzania skomplikowanych kształtów metalowych zależy od tego, jak dokładność, grubość materiału oraz złożoność geometryczna...
Zobacz więcej
Wdrożenie kontroli procesu w celu zapewnienia niezawodnej spójności partii w obróbce skrawaniem. Dlaczego występują różnice między partiami obróbką CNC? Różnice między partiami obróbką CNC rzadko wynikają z pojedynczego źródła – powstają one wskutek kumulacyjnych mikroprzesunięć w trakcie...
Zobacz więcej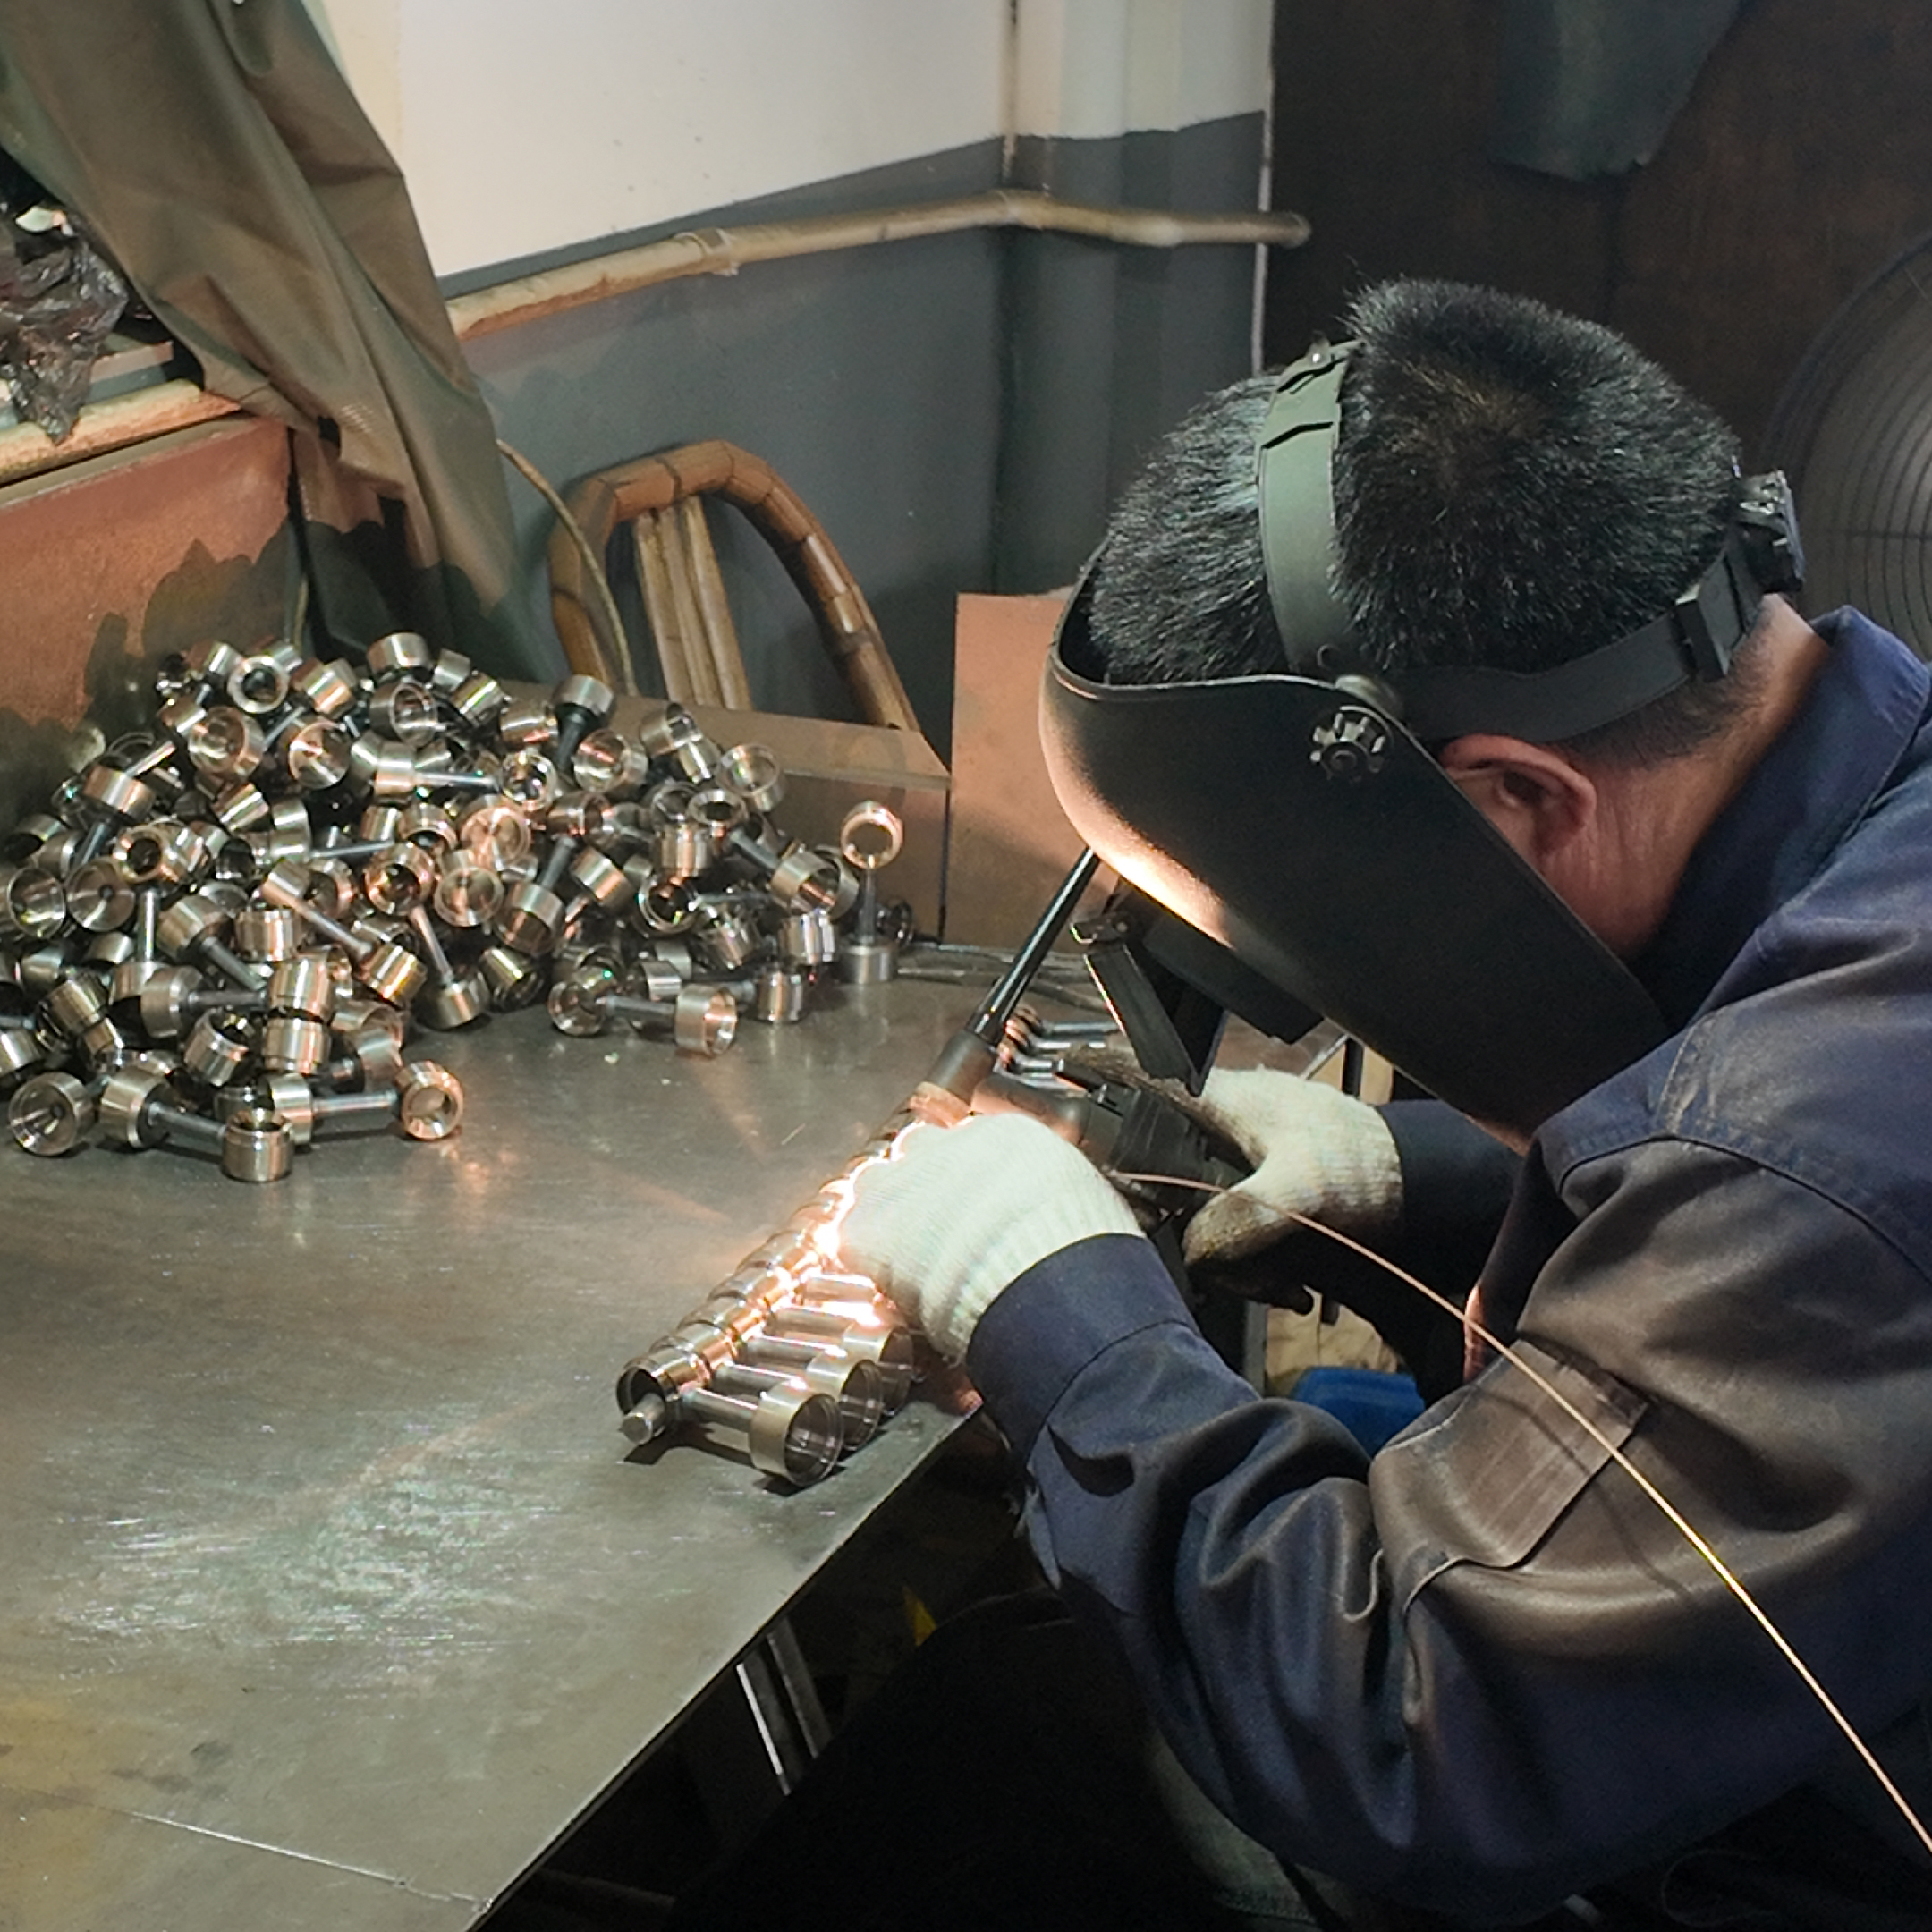
Dlaczego występują uszkodzenia powierzchni metalu: właściwości materiału i ryzyka związane z obsługą. Wpływ twardości, plastyczności i chropowatości powierzchni na podatność na zadrapania, wgniecenia i zużycie. Uszkodzenia powierzchni metalu wynikają bezpośrednio z oddziaływania trzech podstawowych właściwości materiału...
Zobacz więcej
Wizualne oszuśczenie: dlaczego wygląd powierzchniowy nie gwarantuje integralności spoiny. Jak gładkie i jednolite spoiny maskują krytyczne wady wewnętrzne. Gładka i jednolita spoina często budzi zaufanie – jednak taki wygląd nie stanowi gwarancji...
Zobacz więcej
Podstawy metody Lean w celu trwałego skrócenia czasu realizacji – Mapowanie przepływu wartości w celu wyeliminowania marnotrawstwa bez utraty jakości kontroli. Mapowanie przepływu wartości (VSM) ujawnia każdy etap od złożenia zamówienia do jego realizacji, rozróżniając prace generujące wartość od opóźnień&mdas...
Zobacz więcej
Najpierw doprecyzuj wymagania funkcjonalne i projektowe. Rozpoczęcie procesu zamówienia niestandardowych części metalowych bez jasnych specyfikacji często prowadzi do opóźnień i przekroczenia budżetu. Dokładne określenie wymagań funkcjonalnych i projektowych na wczesnym etapie zapewnia, że ostateczny kompo...
Zobacz więcej
Dlaczego cechy cięcia bezpośrednio decydują o dokładności geometrii części. Strategia ścieżki narzędzia i jej wpływ na wierność powierzchni oraz stabilność wymiarową. Programowanie ścieżki narzędzia determinuje dokładność geometrii części, określając sposób, w jaki narzędzie wnikает w materiał. Th...
Zobacz więcej
Wybór materiału: podstawowy czynnik wpływający na koszt części metalowej. Ekonomia surowców pierwotnych: typ stopu, rzadkość i niestabilność rynkowa. Wybór materiału decyduje o największej części kosztu części metalowej – często 45–60% całkowitych kosztów produkcji...
Zobacz więcej Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
