Supratimas, kaip vyksta pereinamasis etapas nuo maketo prie serijinės gamybos: etapai, rizikos ir realybės. Pagrindinių etapų nustatymas: nuo funkcinio patvirtinimo iki proceso stabilumo. Kelias nuo maketo prie serijinės gamybos vyksta keturiuose tvarkinguose, vartais kontroliuojamuose etapuose...
Peržiūrėti daugiau
Netiesinis įtakos mastas, kurį tikslumo ribos daro gamybos sąnaudų sumažinimui. Net nedideli tikslumo ribų pakeitimai sukelia eksponentiškai didesnes apdirbimo sąnaudas – nuokrypiai mažesni nei ±0,13 mm (±0,005") dramatiškai padidina gamybos sąnaudų sumažinimo sąnaudas...
Peržiūrėti daugiau
Šiluminiai poveikiai: pagrindinė matmenų pasislinkimo gamyboje priežastis. Ilgų ciklų metu įrankių mašinų ir apdorojamųjų detalių šilminis išsiplėtimas. Šiluma, kurią sukuria verčiamoji ašis, pjovimo trintis ir variklio veikla, yra pagrindinis matmenų pasislinkimo veiksnys...
Peržiūrėti daugiau
Galutinio naudojimo reikalavimai nustato neatsitinkamus dengimo našumo slenksčius. Funkcinio verslo sutrikimo pavyzdys: medicinos prietaiso korozija dėl druskos tirpalo poveikio + nepakankama pasyvinimas. Nerūdijančiojo plieno laparoskopinis griebtuvas susidėvėjo po tik dvylikos pakartotinio apdorojimo...
Peržiūrėti daugiau
Pagrindiniai sudėtingų metalinių formų gamybos metodų parinkimo kriterijai: tikslumo reikalavimai, medžiagos storis ir geometrinė sudėtingumas. Sudėtingų metalinių formų gamybos metodo parinkimas priklauso nuo to, kaip tarpusavyje sąveikauja tikslumo reikalavimai, medžiagos storis ir geometrinė sudėtingumas...
Peržiūrėti daugiau
Įdiegti procesų valdymą patikimam detalės apdirbimo partijų vientisumui užtikrinti. Kodėl kyla skirtumų tarp CNC apdirbimo partijų? Skirtumai tarp CNC apdirbimo partijų retai kyla dėl vieno vienintelio veiksnio – jie atsiranda kaupiantis mikrolyginėms nuokrypoms...
Peržiūrėti daugiau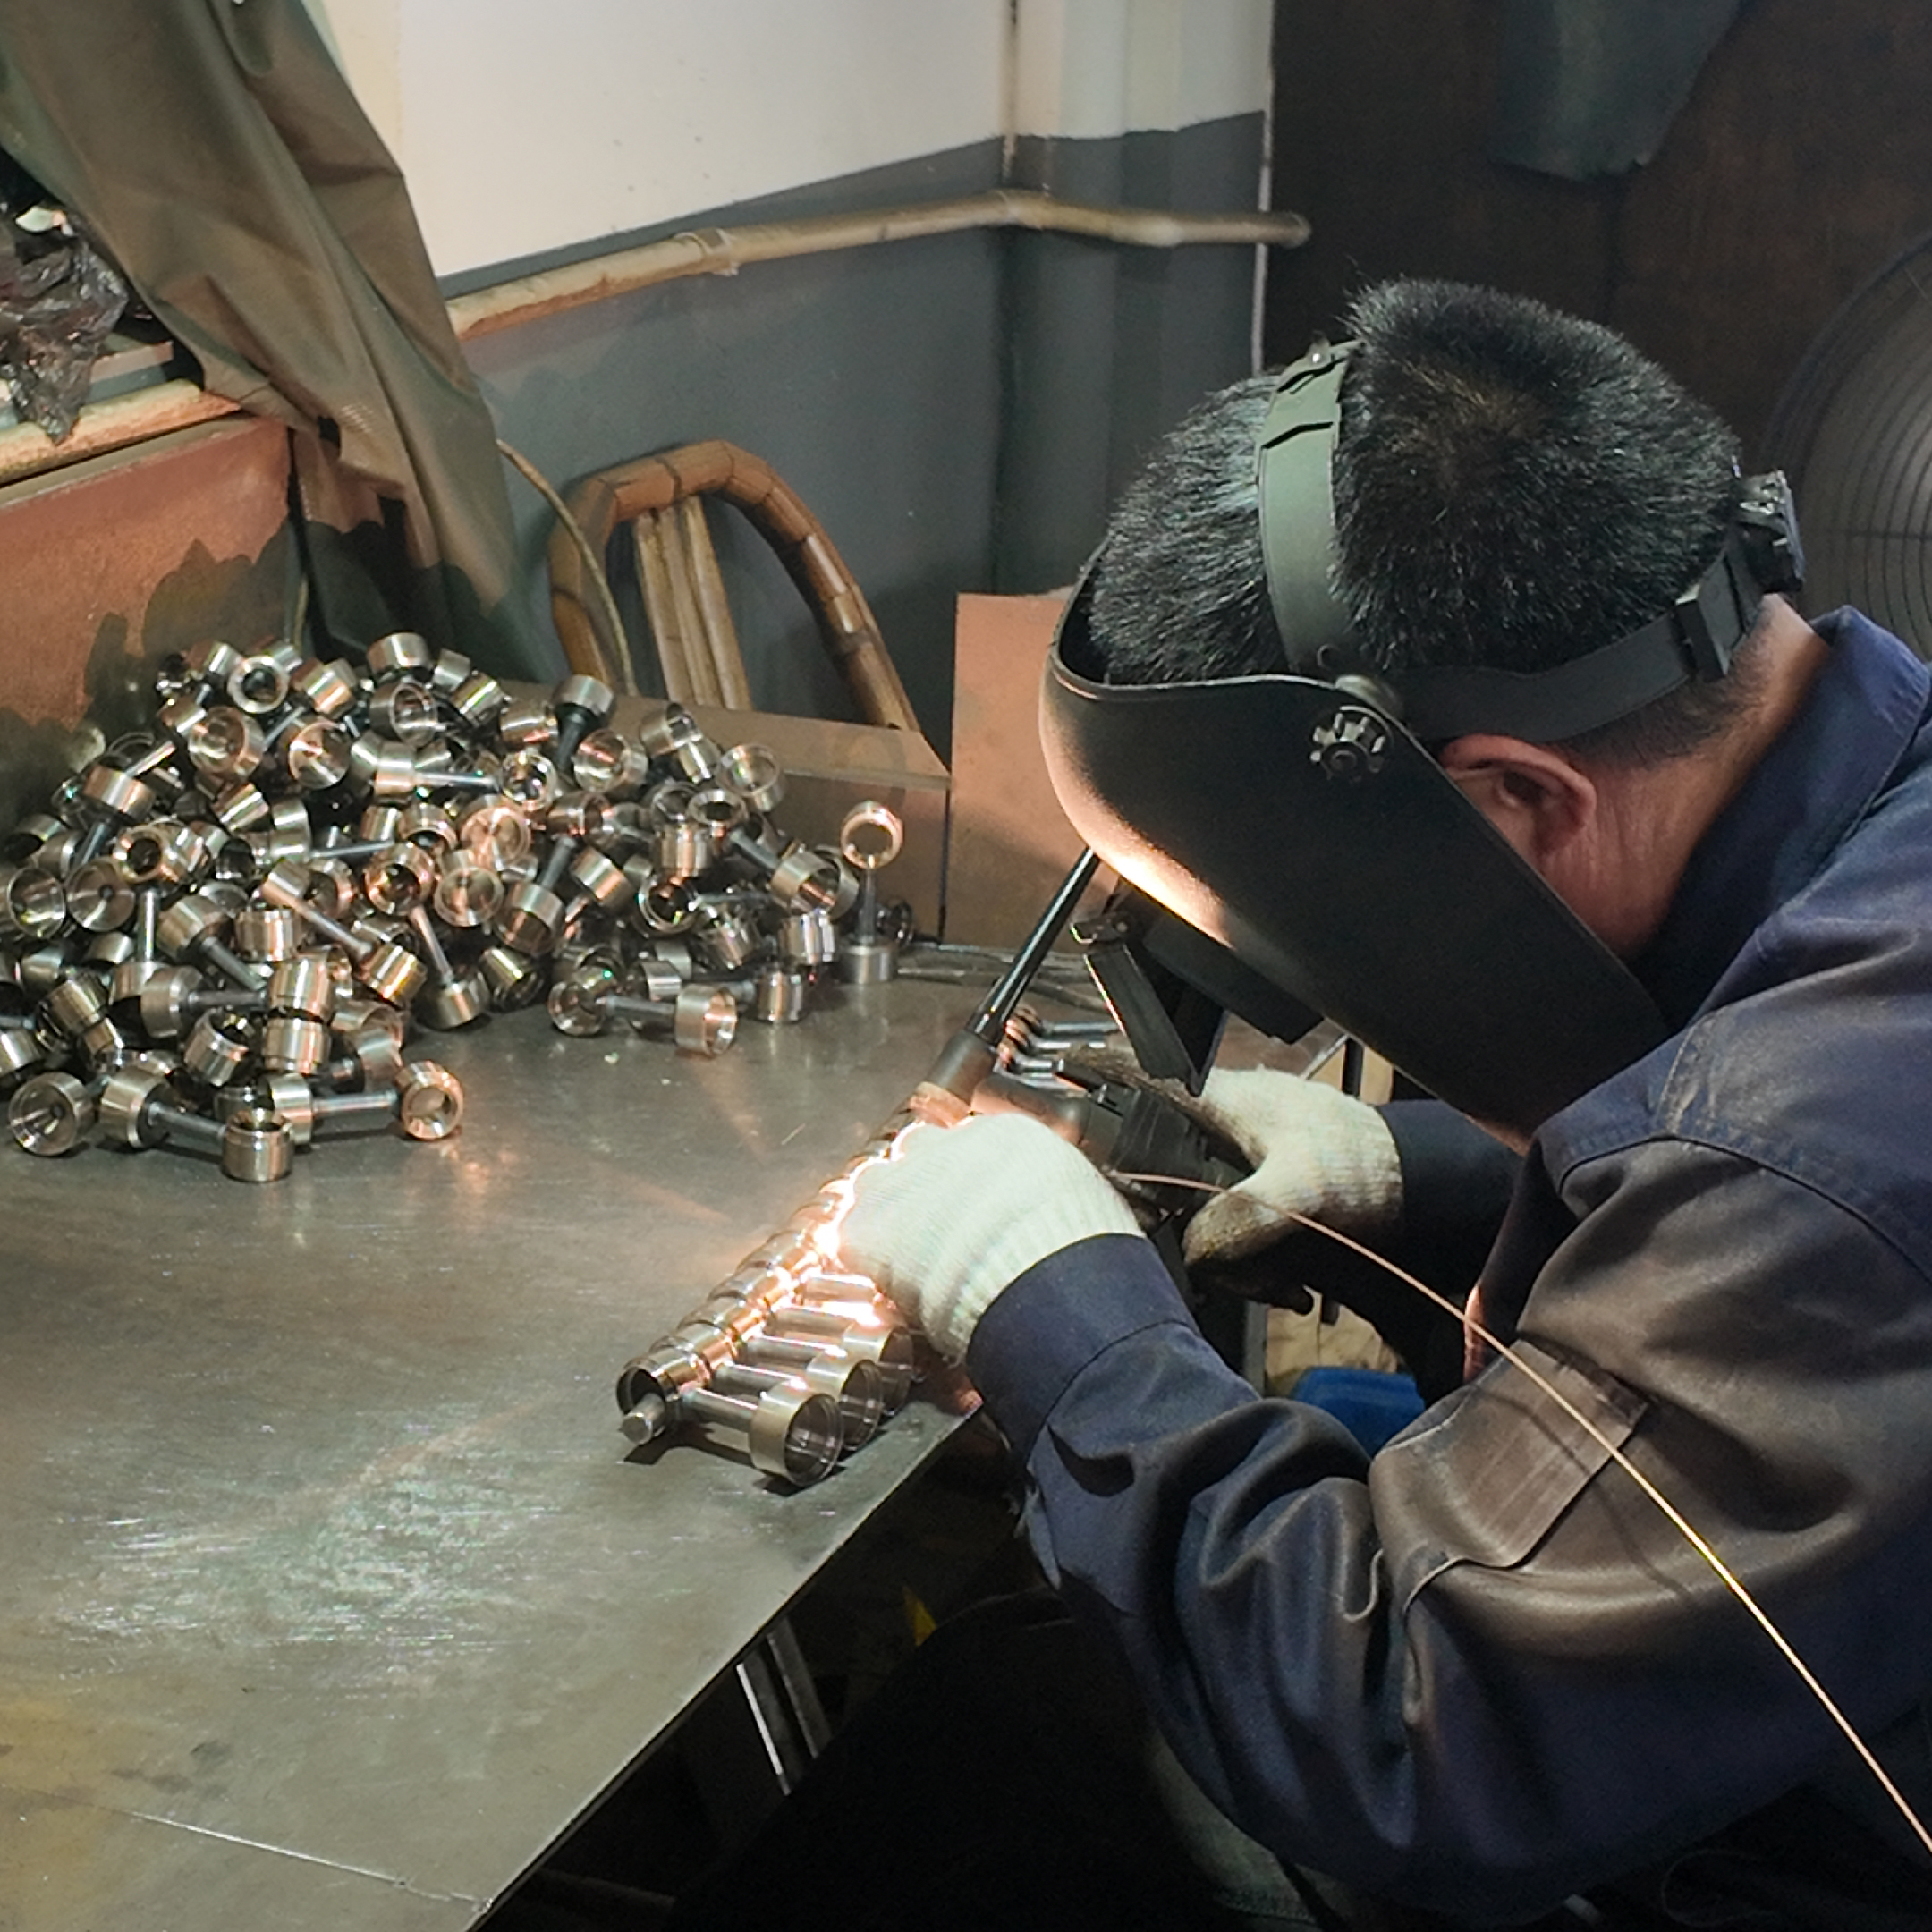
Kodėl pažeidžiamas metalo paviršius: medžiagos savybės ir tvarkymo rizikos. Kaip kietumas, plastinės deformacijos gebėjimas ir paviršiaus baigiamasis apdirbimas veikia įbrėžimų, įdubimų ir nusidėvėjimo linkmes. Metalo paviršiaus pažeidimai tiesiogiai susiję su trimis pagrindinėmis medžiagos savybėmis...
Peržiūrėti daugiau
Vizualinis apgaulingumas: kodėl paviršiaus išvaizda ne garantuoja suvirintojo jungiamojo mazgo vientisumo. Kaip lygūs, vienodi suvirinimo siūlai slepia esminius vidinius trūkumus. Lygus, vienodas suvirinimo siūlas dažnai kelia pasitikėjimą – tačiau tokia išvaizda ne garantuoja...
Peržiūrėti daugiau
Plienų pagrindai tvariam pristatymo laiko sutrumpinimui: vertės srauto žemėlapis, skirtas š Waste pašalinimui be kokybės tikrinimų kompromisų. Vertės srauto žemėlapis (VSM) atskleidžia kiekvieną žingsnį nuo užsakymo iki pristatymo, atskirdamas vertę kuriančius veiksmus nuo delsų ir...
Peržiūrėti daugiau
Pirmiausia nustatykite funkcines ir konstrukcines reikalavimus. Pradedant užsakyti nestandartines metalo detales be aiškių specifikacijų dažnai kyla vėlavimų ir biudžeto viršijimų. Rigorizuota pradinė funkcinių ir konstrukcinių reikalavimų apibrėžtis užtikrina galutinės...
Peržiūrėti daugiau
Kodėl pjovimo elementai tiesiogiai lemia detalės geometrijos tikslumą: įrankio judėjimo maršruto strategija ir jos poveikis paviršiaus tikslumui bei matmeninei stabilumui. Įrankio judėjimo maršruto programavimas nulemia detalės geometrijos tikslumą, nustatydama, kaip įrankis sąveikauja su medžiaga. ...
Peržiūrėti daugiau
Medžiagų pasirinkimas: pagrindinis metalinės detalės kainos veiksnys Žaliavų ekonomika: lydinio tipas, retumas ir rinkos nestabilumas Medžiagų pasirinkimas lemia didžiausią metalinės detalės kainos dalį – dažnai 45–60 % visos gamybos ...
Peržiūrėti daugiau Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
