Taikykite surinkimo konstravimo (DFA) principus metaliniams komponentams. Sumažinkite detalės kiekį ir standartizuokite komponentus, kad supaprastintumėte metalinių dalių surinkimą. Detalių kiekio mažinimas yra veiksmingiausias DFA priemonė metalinių dalių surinkime. Kiekvienas papildomas komponentas...
Peržiūrėti daugiau
Šilumos įvedimo disbalansas: netolygios suvirinimo įvaržos pagrindinis veiksnys. Maža srovė ar įtampa sumažina energijos perdavimą. Nepakankama amperų ar voltų reikšmė tiesiogiai sumažina į sujungimą perduodamą energiją, dėl ko pagrindinė medžiaga nepasiekia pilno lydymosi...
Peržiūrėti daugiau
Kaip pagrindiniai gamybos procesai veikia lakštinių metalų krašto kokybę. Lazerio pjovimas prieš vandens srauto pjovimą: šiluminis išsivertimas prieš mechaninį vientisumą kraštuose. Lazerio ir vandens srauto pjovimo pasirinkimas lemia lakštinių metalų krašto kokybę. ...
Peržiūrėti daugiau
Tiksliai įvertinti metalo apdirbimo triukšmo šaltinius. Tikslus įvertinimas yra bet kurios veiksmingos klausos apsaugos programos metalo apdirbimo dirbtuvėje pagrindas. Būtina tiksliai nustatyti, kurie darbai sukuria didžiausią žalingą garsą ir kiekybiškai įvertinti...
Peržiūrėti daugiau
Stiprumo ir svorio pusiausvyros pagrindų supratimas. Kodėl stiprumo ir svorio santykis yra pagrindinis struktūrinės efektyvumo rodiklis. Stiprumo ir svorio santykis yra tikslus struktūrinės efektyvumo rodiklis – jis nustato, kiek apkrovos gali išlaikyti...
Peržiūrėti daugiau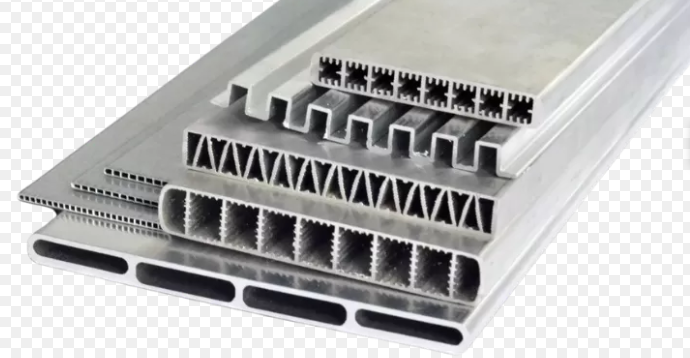
Kaip detalės geometrija tiesiogiai veikia įrankio kelio efektyvumą ir judėjimo dinamiką. Kampų spinduliai, aštrūs kampai ir siauri posūkiai priverčia sulėtinti judėjimą ir sumažinti padavimo greičius. Aštrūs vidiniai kampai ir maži spinduliai priverčia CNC stakles sulėtinti prieš posūkį...
Peržiūrėti daugiau
Proceso disciplina: bruožų šaltinių pašalinimas baigiamajame apdirbime. Brūkšnių šlifavimo etapų praleidimo kaštai baigtuose metalo gaminiuose. Brūkšnių šlifavimo etapų praleidimas yra viena dažniausiai pasitaikančių priežasčių, dėl kurios baigtuose metalo gaminiuose atsiranda bruožai – ir tai yra brangus klaidų darymas. Diskiplinuotame baigiamajame apdirbime...
Peržiūrėti daugiau
Suvirinimo technikos, optimizuotos plonoms, vidutinėms ir storesnėms detalėms. Tikslūs sprendimai ploniems metalams (≤1,6 mm): šuoliukų suvirinimas, judėjimo kampas ir mažos šilumos padavimo eigos. Plonų medžiagų suvirinimas reikalauja disciplinos, kur šilumos valdymas yra pagrindinis kintamasis...
Peržiūrėti daugiau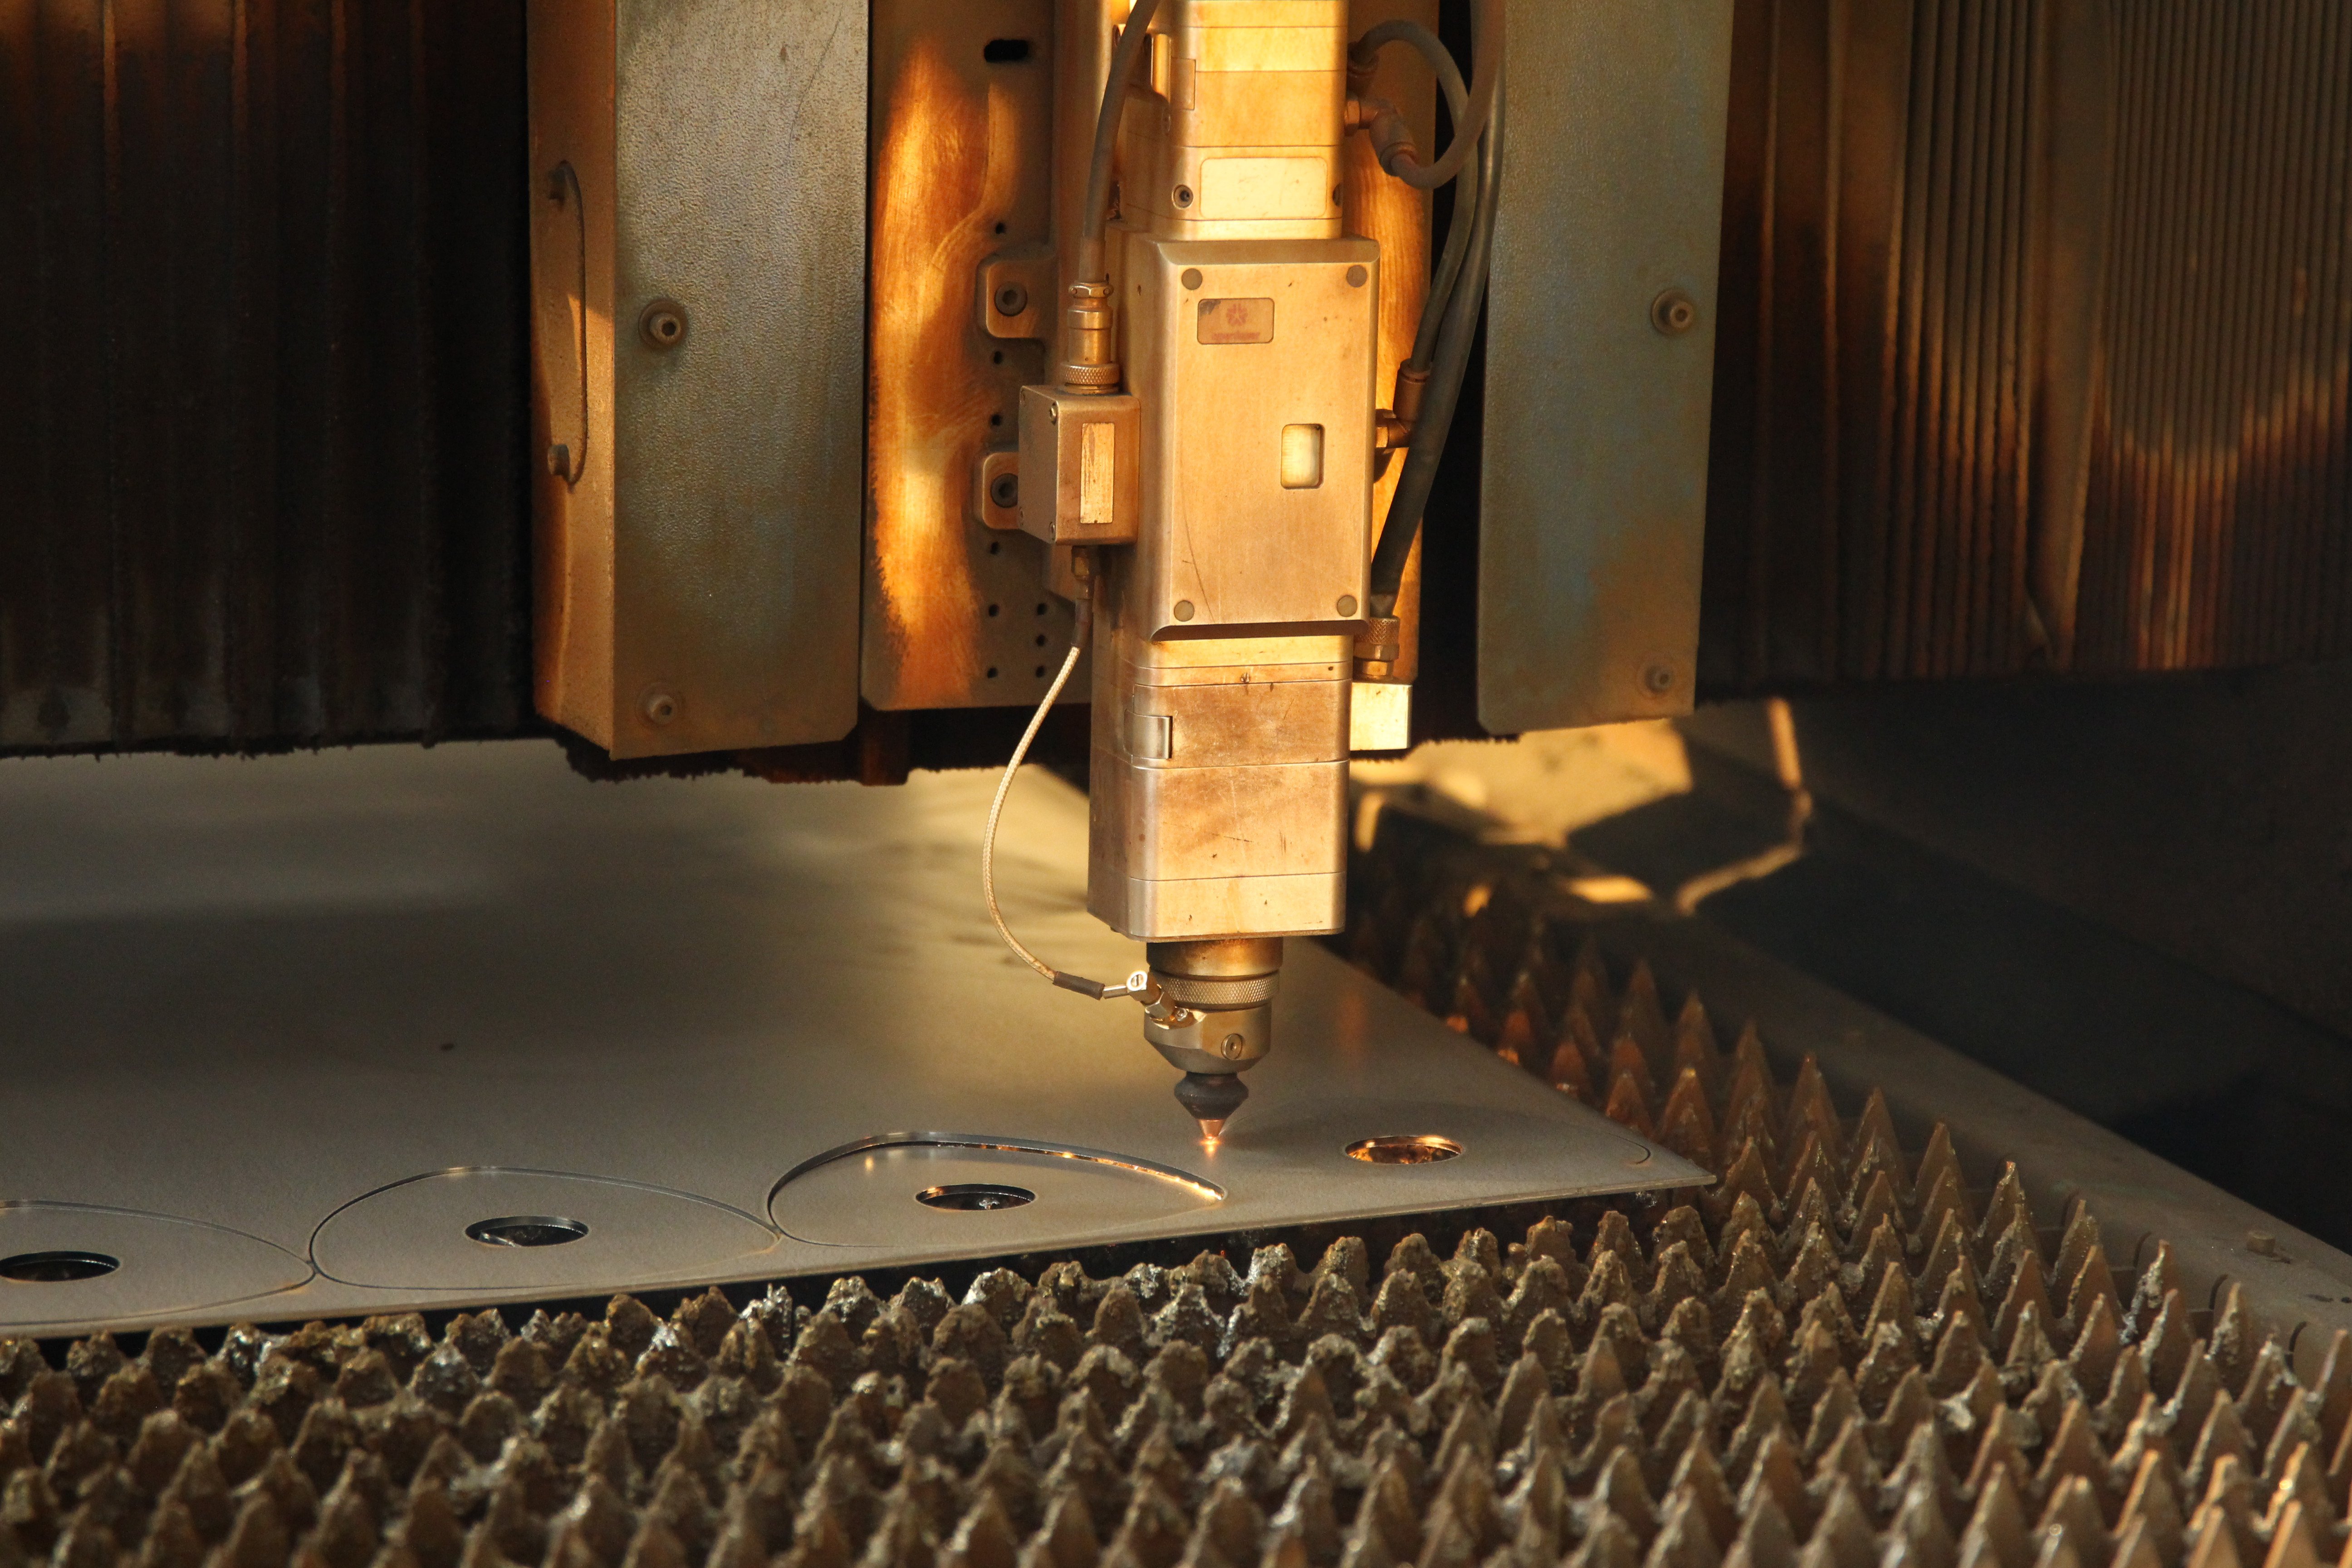
Pirmojo straipsnio patvirtinimas B2B turinio strategijoje – tai pagrindinis B2B turinio marketingo programos kontrolinis taškas, kuriame dalyvio pirmasis straipsnis oficialiai vertinamas pagal strateginius, redaktoriškus...
Peržiūrėti daugiau
Konstrukcinis–tikslumo skirtumas: kodėl gamyba ir apdirbimas papildo vienas kitą, o ne konkuruoja. Gamyba sukuria stiprius, mastelio keitimo galinčius pirminius konstrukcinius elementus. Skardos gamyba sukūriama tvirtus rėmus pjautinimu, lenkimu ir suvirinimu...
Peržiūrėti daugiau
GD&T plokštumos pagrindai ir plokštumos kontrolės tolerancijų nustatymas ASME Y14.5 plokštumos apibrėžtis: atskaitos elementais remiamos ir be atskaitos elementų taikymo sritys Plokštuma yra geometrinio matavimo ir toleravimo (GD&T) formos valdymo charakteristika, kuri riboja paviršių...
Peržiūrėti daugiau
CNC mažos ir vidutinės apimties: žemesni įėjimo barjerai dėl sumažintų paruošimo sąnaudų, pašalinant specializuotų įrankių investicijas, palyginti su liejimu į formą arba štampavimu. Skirtingai nuo liejimo į formą arba štampavimo – kuriam reikia kietųjų plieninių formų arba štampų, kurių gamybos sąnaudos...
Peržiūrėti daugiau Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
