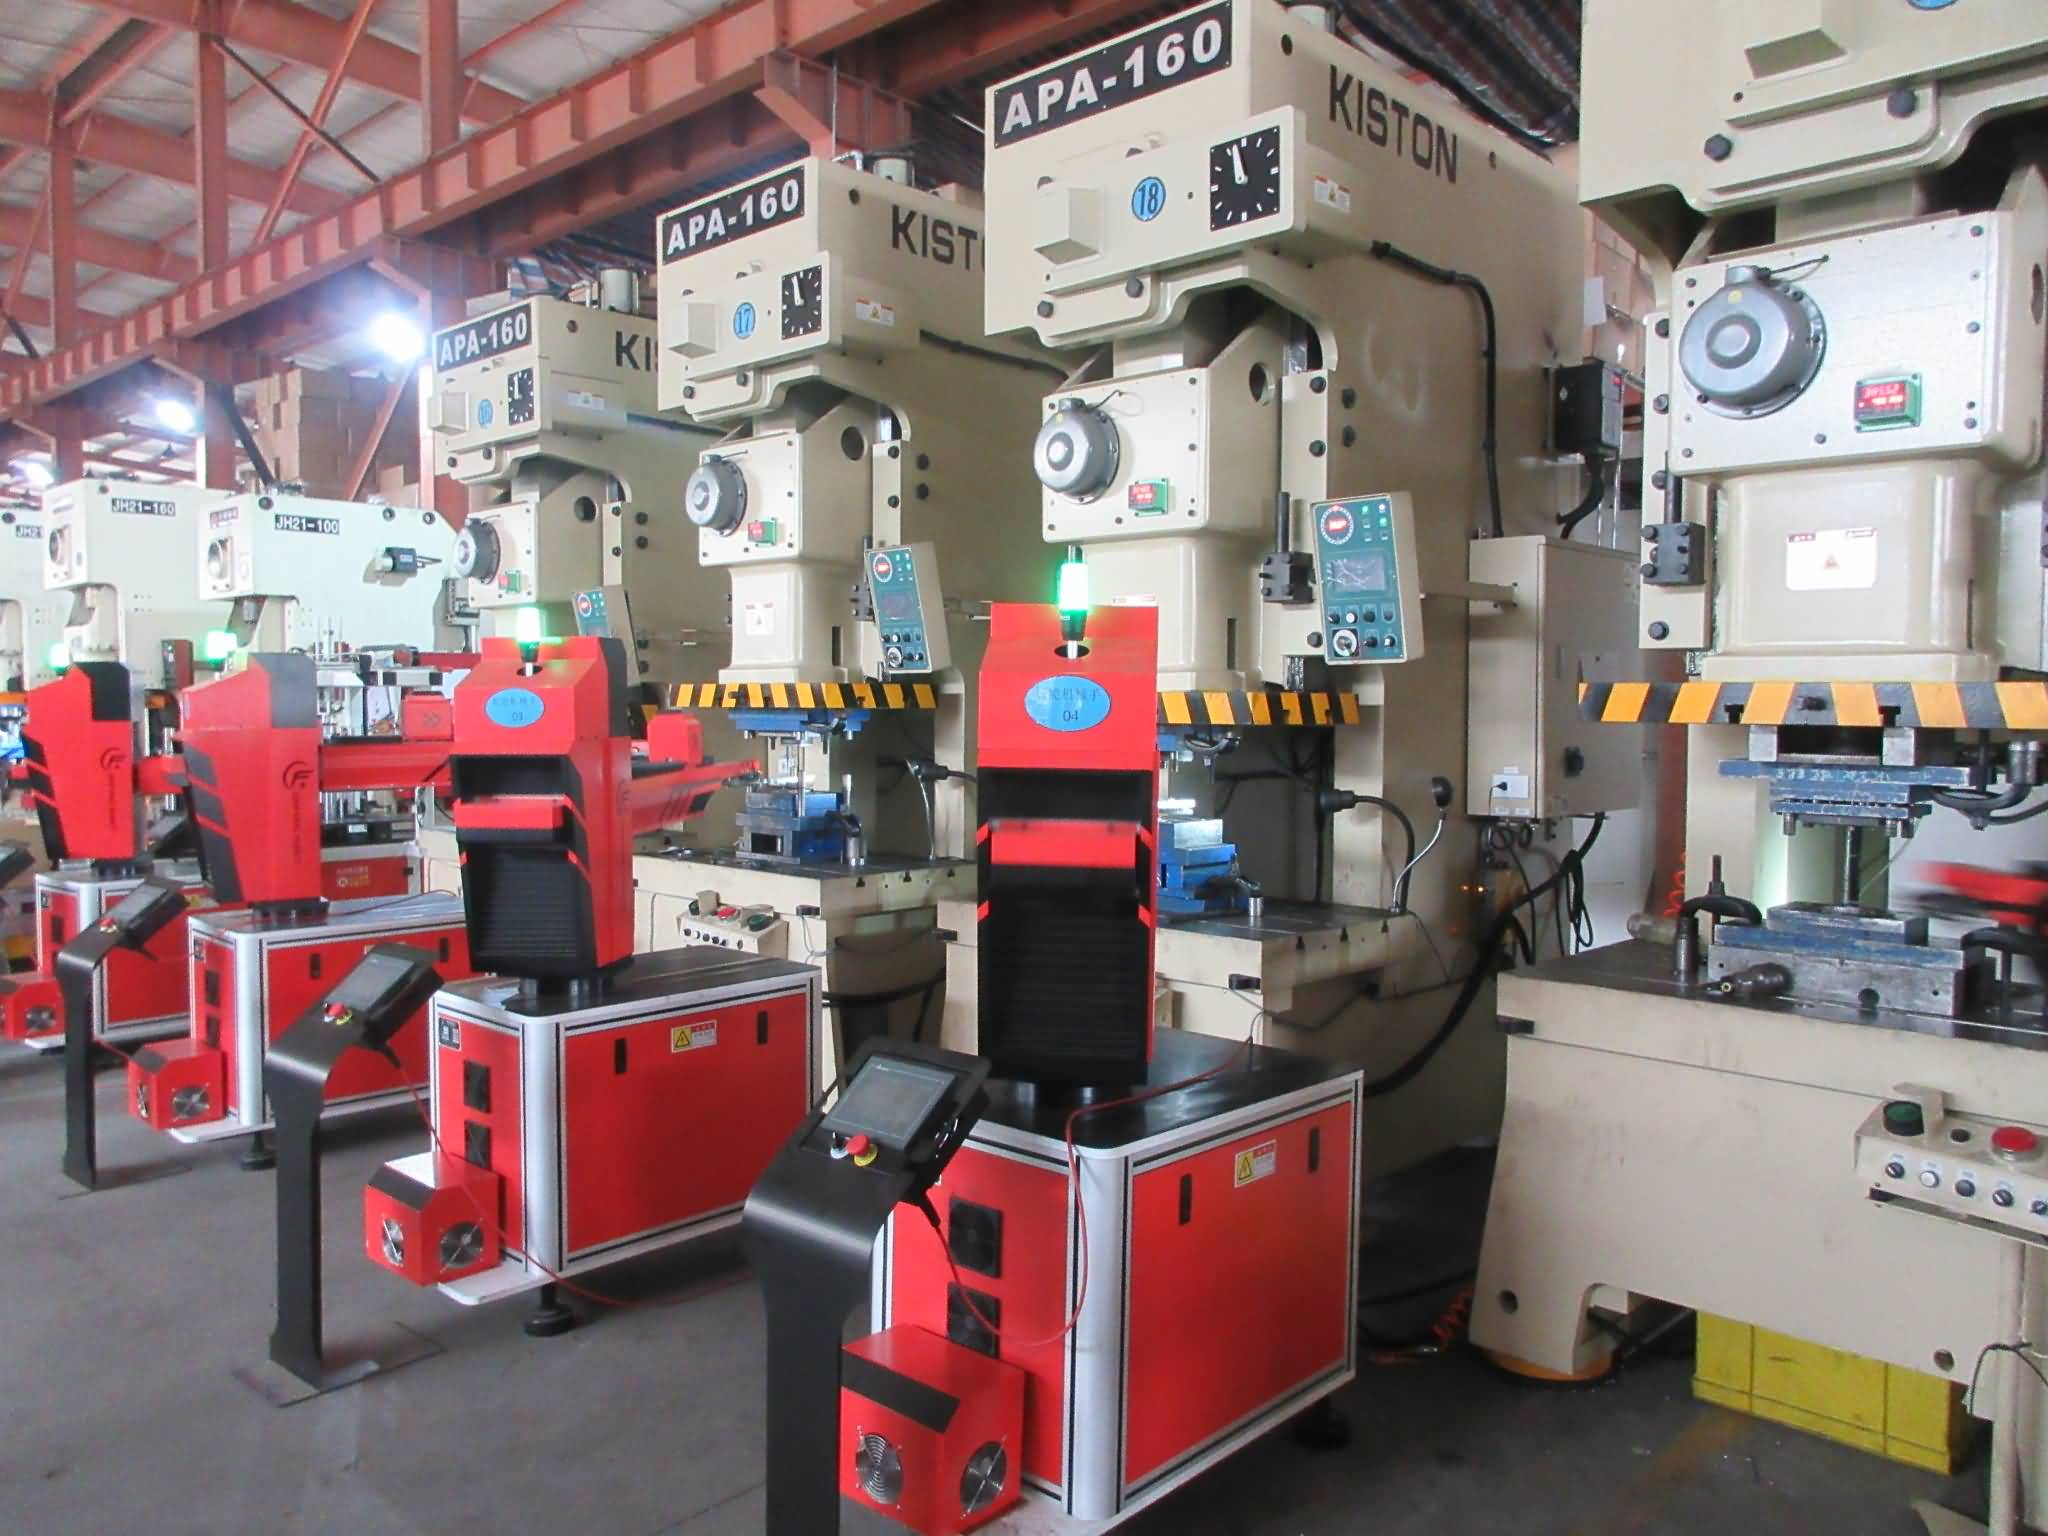
프로토타입 단계와 대량 금속 스탬핑 단계 사이에 협력사를 바꾸는 것은 단순히 불편한 일이 아닙니다. 이는 비용이 많이 드는 지연, 품질 불일치, 그리고 프로젝트 일정을 무산시킬 수 있는 엔지니어링 재작업을 초래합니다. 그리고 그런 전환 후에 도착하는 청구서는...
더 보기
현대 자동차의 냉각 시스템 조기 고장 중 약 40%는 피로된 마운팅 하드웨어에서 시작된다. 1차 협력사 엔지니어들에게는 극심한 엔진 진동 상황에서도 구조적 무결성을 유지하는 것이 여전히 주요 과제이다. 샤오이 메탈 테크놀로지에서는...
더 보기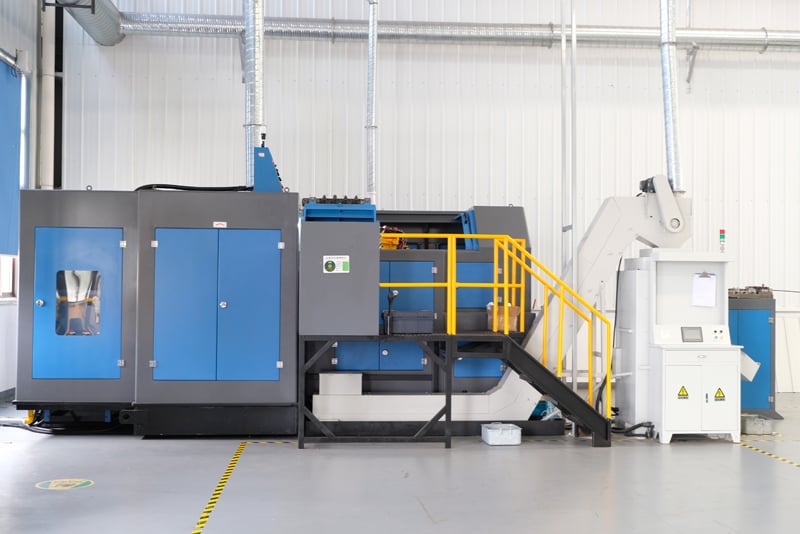
자동차 핀 및 스터드 부품 제조 시 냉간 헤딩이 CNC 가공보다 우수한 경우와 그렇지 않은 경우 — 냉간 헤딩과 CNC 가공은 동일한 완성 축을 두 가지 상반된 방식으로 생산할 수 있습니다. 냉간 헤딩은 압축력 하에서 와이어를 성형하는 방식이며...
더 보기
핵심 부품 요구 사항 이해: 허용 오차, 형상 및 기능 — 치수 허용 오차가 재료나 크기보다 공정 선택을 더 크게 좌우하는 이유 치수 허용 오차란 부품의 물리적 측정값에서 허용되는 변동 범위를 의미합니다…
더 보기
전략적 비용 산정 및 동적 예산 관리 — 초기 단계 비용 산정을 타당성 연구와 통합하기 타당성 연구에 비용 산정을 내재화하면, 경제적인 제작을 단순한 목표에서 측정 가능한 결과로 전환할 수 있습니다. 앞으로…
더 보기
스크랩 감소를 위한 전략적 네스팅 및 배치 최적화 — 알고리즘 기반 네스팅: 고혼합 배치 생산에서 시트 활용률 극대화 첨단 네스팅 알고리즘은 배치 금속 생산에서 현대적 스크랩 감소의 핵심입니다. 이러한 알고리즘은…
더 보기
제조 공차는 직접적으로 비용 및 납기 일정에 영향을 미칩니다. 초기 공차 결정이 금형 제작, 검사 및 공정 검증 비용에 어떻게 영향을 주는지. 설계 초기 단계에서 제조 공차를 정의하면 금형 제작, 검사 및 공정 검증 전에 생산 방식을 확정할 수 있습니다...
더 보기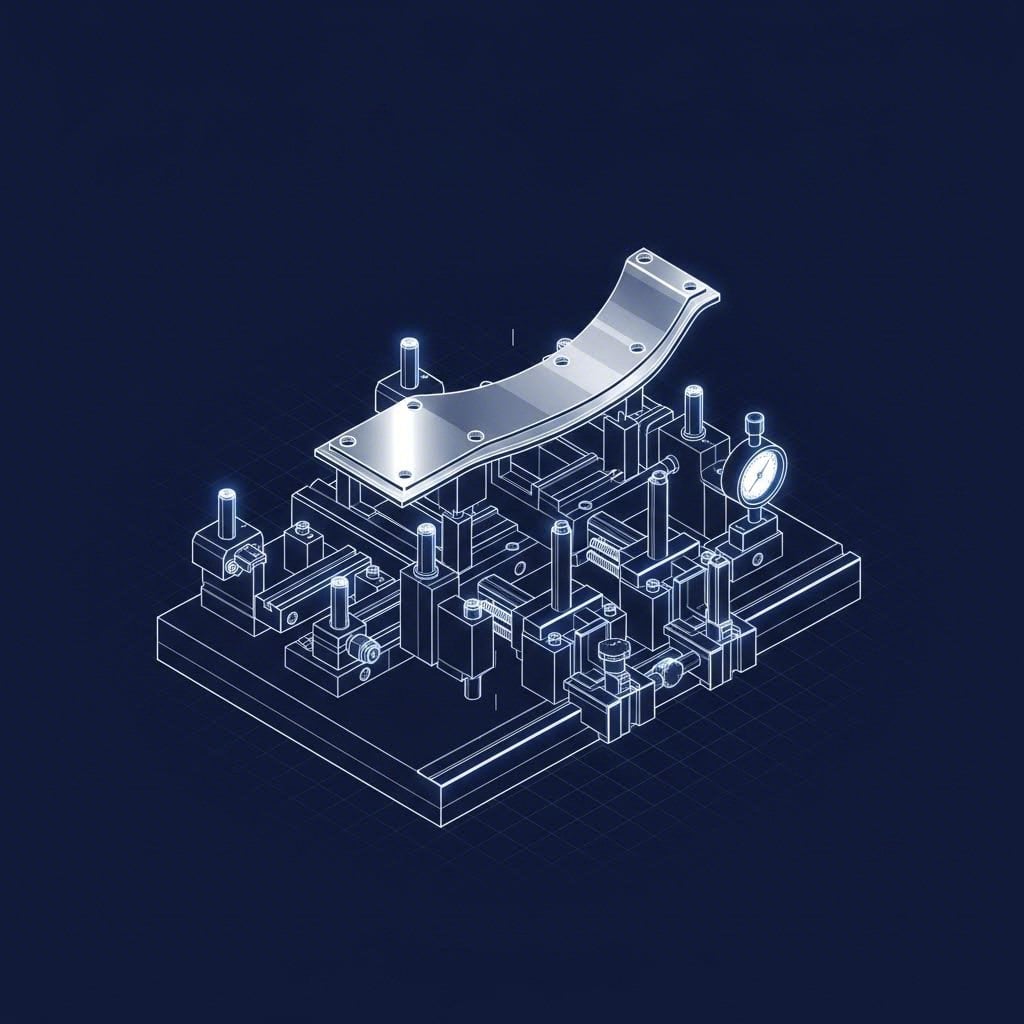
재현성을 위한 지그 설계의 핵심 원칙: 자유도를 제거하기 위한 3-2-1 위치 결정 원칙 적용 3-2-1 위치 결정 원칙은 재현 가능한 지그 설계의 기초를 이룹니다. 이 원칙은 모든 6개의 자유도—…를 제한합니다.
더 보기
CNC 가공에서 공구 자국이 발생하는 근본 원인 기계적 요인: 기계 강성, 진동 및 공작물 고정 안정성 정확하게 프로그래밍된 공구 경로라 하더라도 가공 시스템의 구조적 안정성이 부족하면 눈에 띄는 공구 자국이 남게 됩니다. 기계…
더 보기
제조 용이성 설계(DFM)를 적용하여 복잡도를 낮추기 제조 용이성 설계(DFM)는 개별 부품 형상에 초점을 맞추는 것에서 벗어나, 각 특징이 생산 공정, 공구, 조립과 어떻게 상호작용하는지를 종합적으로 고려하는 접근 방식으로 전환합니다. 금속 부품의 경우…
더 보기
가공 부품 검사 접근성, 가시성 및 센서 도달 범위를 제한하는 물리적 제약 조건 가공 부품 검사에서 접근성 문제는 종종 내부 특징, 좁은 간격 또는 복잡한 형상 등으로 인해 시작됩니다...
더 보기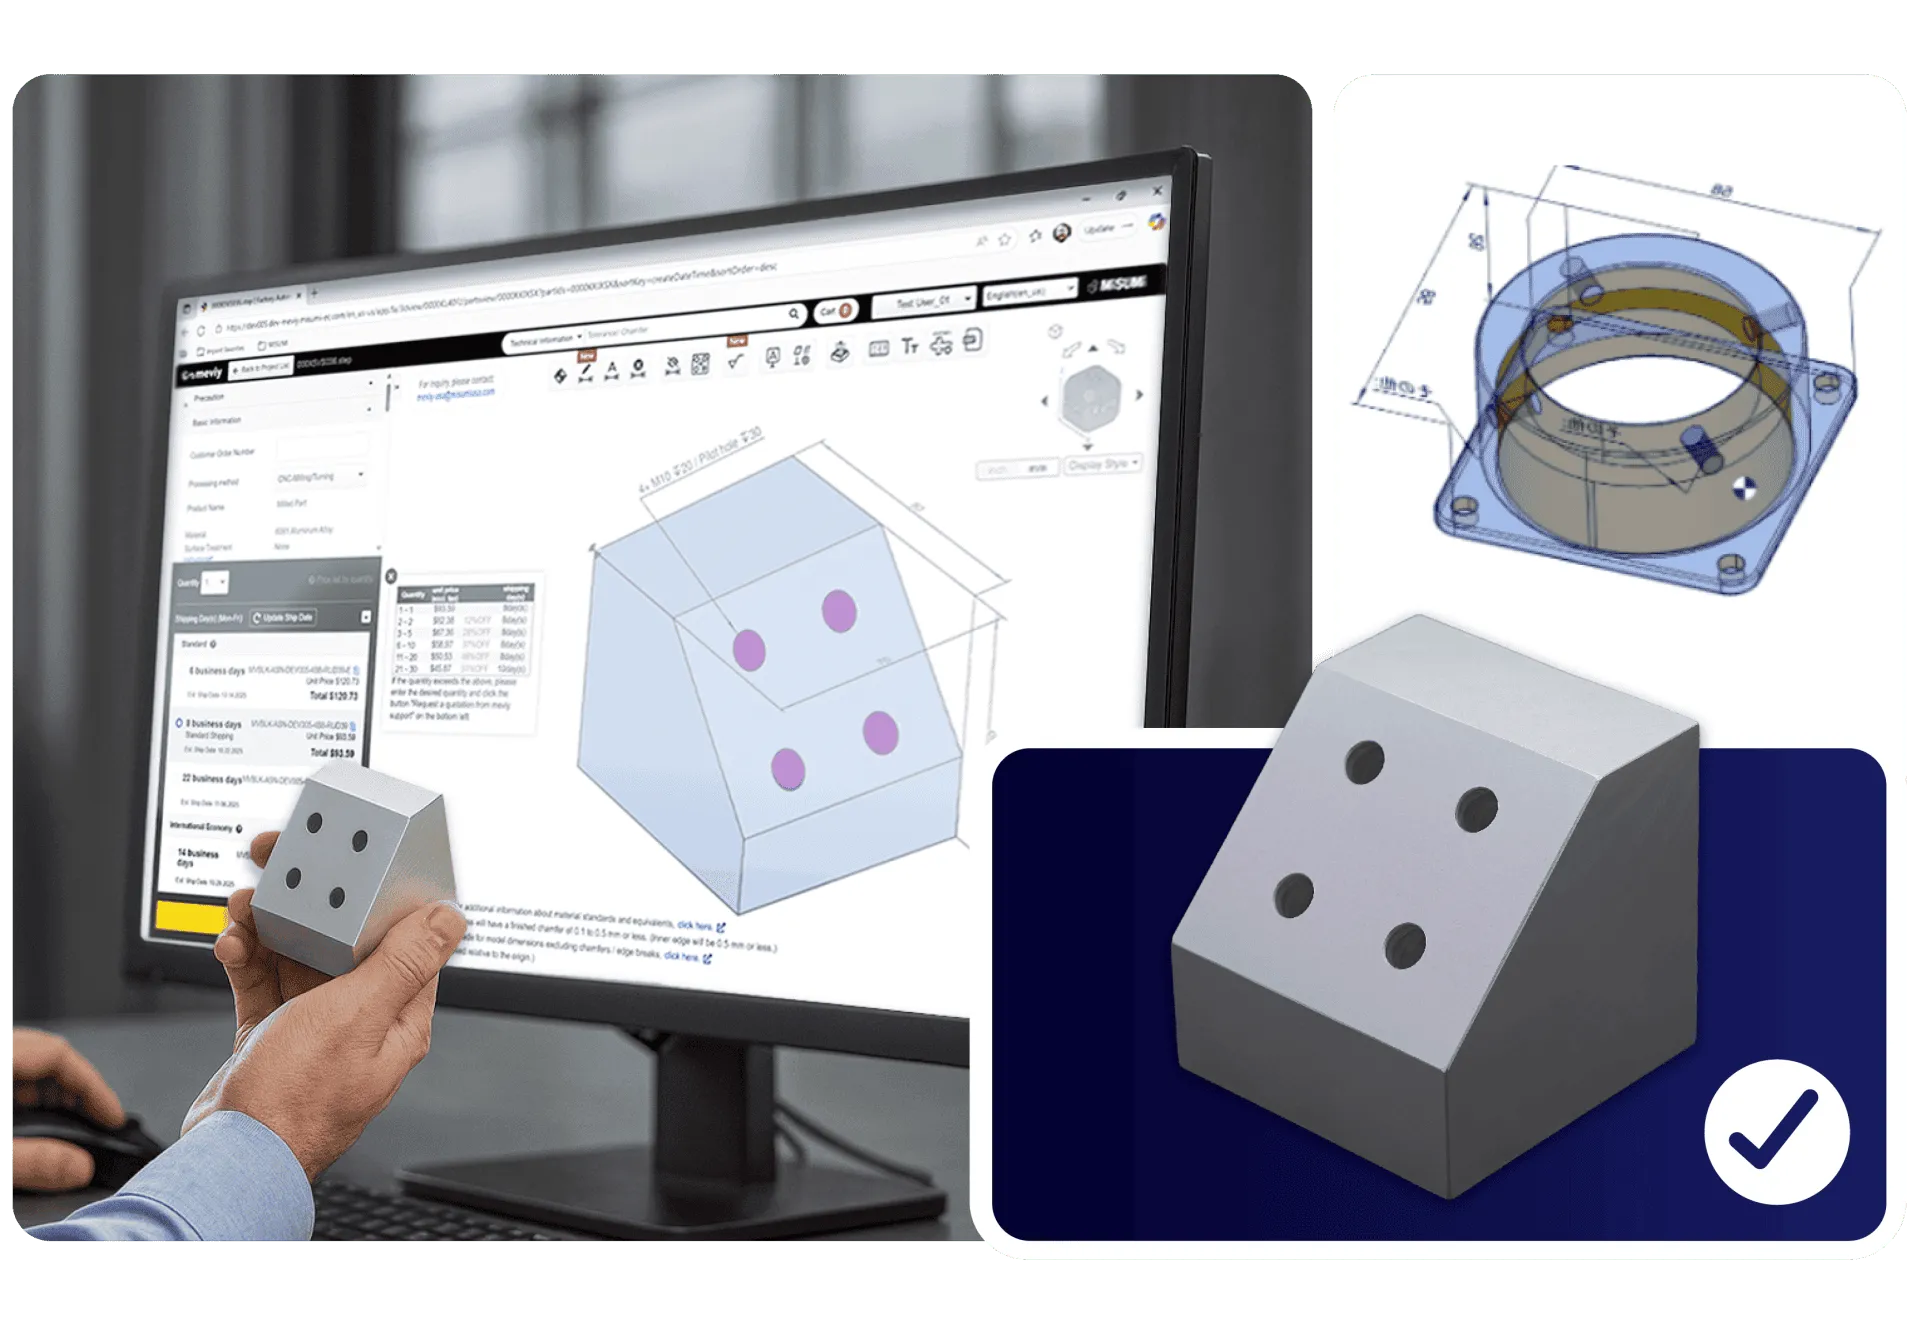
구멍 정렬 실패의 근본 원인 분석 누적 세팅 오차: 작은 편차가 여러 공정에 걸쳐 어떻게 증폭되는가 구멍의 정렬 불량 원인은 일반적으로 단일한 치명적인 실수에서 비롯되지 않습니다. 대신, 이는 각 공정에서 발생하는 미세한 편차가 점진적으로 누적되는...
더 보기 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
