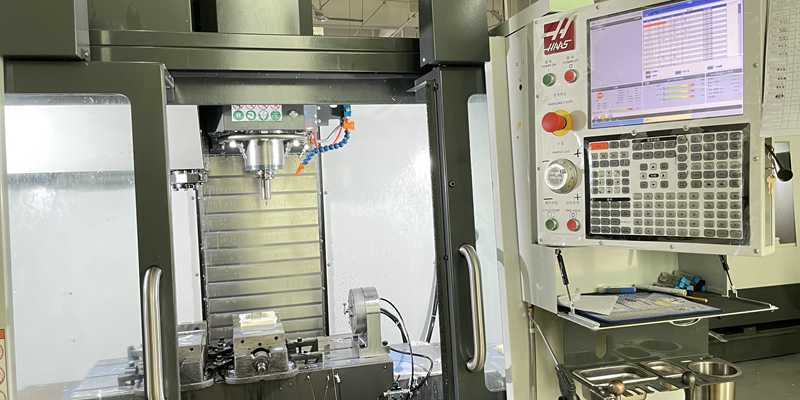
Прототиптан өндіріске өту процесін түсіну: кезеңдер, қауп-қатерлер және шындықтар. Маңызды кезеңдерді картаға түсіру: функционалдық тексеруден процесстің тұрақтылығына дейін. Прототиптан өндіріске өту төрт реттелген, бақылау қақпалары арқылы өтетін жол болып табылады...
Тағы көрсету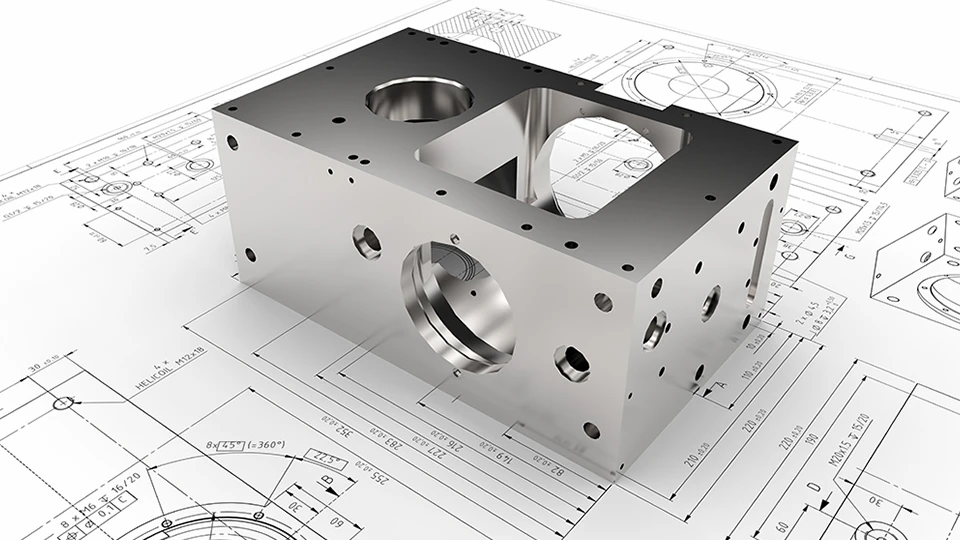
Толеранциялардың өндіріс шығындарына сызықты емес әсері. Толеранциялардың аз ғана өзгерістері өндіріс шығындарын экспоненциалды түрде көтереді — ±0,13 мм (±0,005") кем ауытқулар өндіріс шығындарын қатты көтереді...
Тағы көрсету
Жылулық әсерлер: Өндірісте өлшемдік ауытқудың негізгі себебі Кеңістіктік циклдар кезінде станоктар мен өңделетін бұйымдардың жылулық кеңеюі Шпиндельдің айналуы, кесу үйкелісі және қозғалтқыштың жұмыс істеуінен пайда болатын жылу өлшемдік ауытқуға негізгі әсер етеді...
Тағы көрсету
Соңғы қолданыс талаптары қабаттың орындалмайтын өнімділік шектерін анықтайды Функционалдық ақау мысалы: Тұз ерітіндісіне ұшыраған медициналық құрылғының коррозиясы + жеткіліксіз пассивация Аяққа арналған хирургиялық қысқыш қайта өңдеуден кейін тек он екі рет өткеннен кейін коррозияға ұшырады...
Тағы көрсету
Күрделі металл формаларын дайындау үшін негізгі таңдау критерийлері Допустимді ауытқулар, материалдың қалыңдығы және геометриялық күрделілік арасындағы өзара әсер Күрделі металл формаларын дайындау әдісін таңдау допустимді ауытқулар, материалдың қалыңдығы және геометриялық күрделілік арасындағы өзара әсерге негізделеді...
Тағы көрсету
Дәлмеу операциясында тұрақты партияларды қамтамасыз ету үшін процесті бақылауды орнату. Неге CNC дәлмеу операциясының партиялары арасында айнымалылық пайда болады? CNC дәлмеу операциясындағы партиядан партияға айнымалылық әдетте жеке көзінен туындамайды — ол микродегеніштердің жинақталуынан пайда болады...
Тағы көрсету
Металл бетінің зақымдануы неге пайда болады: материалдың қасиеттері мен ұстау кезіндегі қауп-қатерлер. Қаттылық, пластиктілік және беттің жылтырлығы сызаттарға, иілулерге және сүртілулерге қандай әсер етеді. Металл бетінің зақымдануы тікелей үш негізгі материал қасиеттерінің өзара әрекеттесуінен туындайды...
Тағы көрсету
Көріністік алдау: Неге беттің көрінісі пісіру шовының тұрақтылығын кепілдемейді. Тегіс, біртекті пісіру шовы критикалық ішкі әлсіздіктерді жасыруы мүмкін. Тегіс, біртекті пісіру шовы әдетте сенімділік береді — бірақ бұл көрініс тұрақтылықтың кепілдемесі емес...
Тағы көрсету
Сапасын қолдауға кедергі келтірмей, әрекет уақытын тұрақты түрде қысқарту үшін жіңішке негіздер. Шығындарды жою үшін құндылық ағысын карталау (VSM). Құндылық ағысын карталау (VSM) тапсырыстан жеткізуге дейінгі барлық қадамды көрсетеді, құндылық қосатын жұмысты кешігулерден ажыратады...
Тағы көрсету
Алдымен функционалдық және конструкциялық талаптарыңызды анықтаңыз. Тәжірибелік металды бөлшектер тапсырысын нақты техникалық сипаттамаларсыз бастау көбінесе кешігулер мен қосымша шығындарға әкеледі. Функционалдық және конструкциялық талаптарды алдын ала қатаң анықтау соңғы бөлшек пен қолданыс саласына сәйкес келуін қамтамасыз етеді...
Тағы көрсету
Неге кесу элементтері бірінші кезекте бөлшектің геометриялық дәлдігін анықтайды? Кесу траекториясының стратегиясы және оның беттің дәлдігі мен өлшемдік тұрақтылығына әсері. Кесу траекториясын бағдарламалау бөлшектің геометриялық дәлдігін анықтайды, себебі ол кескіштің материалмен қалай әрекеттесетінін белгілейді...
Тағы көрсету
Құрамын таңдау: металдық бөлшек бағасына әсер ететін негізгі фактор. Қоспалардың түрі, сиректігі және нарықтық айнымалылығы. Құрамын таңдау металдық бөлшектің бағасының ең үлкен үлесін құрайды — жиі өндірістің жалпы шығынының 45–60%-ын құрайды ...
Тағы көрсету Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
