धातु के भागों के असेंबली के लिए असेंबली के लिए डिज़ाइन (डीएफए) सिद्धांतों को लागू करें भागों की संख्या को कम करें और घटकों को मानकीकृत करें ताकि धातु के भागों की असेंबली को सरल बनाया जा सके धातु के भागों की असेंबली में भागों की संख्या को कम करना डीएफए का सबसे प्रभावी उपाय है। प्रत्येक अतिरिक्त घटक...
अधिक देखें
ऊष्मा इनपुट असंतुलन: असमान वेल्ड पैनिट्रेशन का प्राथमिक कारण। कम धारा या वोल्टेज ऊर्जा स्थानांतरण को कम करना। अपर्याप्त एम्पियरेज या वोल्टेज सीधे जोड़ पर स्थानांतरित ऊर्जा को कम कर देता है, जिससे आधार धातु के पूर्ण गलन तक पहुँचने में रुकावट आती है...
अधिक देखें
मुख्य निर्माण प्रक्रियाएँ किस प्रकार शीट मेटल किनारे की गुणवत्ता को आकार देती हैं? लेज़र कटिंग बनाम वॉटरजेट: किनारों में तापीय विकृति बनाम यांत्रिक अखंडता। लेज़र कटिंग और वॉटरजेट कटिंग के बीच चयन शीट मेटल किनारे की गुणवत्ता को मौलिक रूप से निर्धारित करता है...
अधिक देखें
धातु प्रसंस्करण में शोर के स्रोतों का सटीक मूल्यांकन करें। सटीक मूल्यांकन किसी भी प्रभावी श्रवण संरक्षण कार्यक्रम का आधार है जो धातु प्रसंस्करण की दुकान में लागू किया जाता है। यह सटीक रूप से पहचानना कि कौन-से संचालन सबसे हानिकारक ध्वनि उत्पन्न करते हैं—और उनकी मात्रा को मापना...
अधिक देखें
शक्ति और भार के संतुलन की मूल बातें को समझना: संरचनात्मक दक्षता के लिए शक्ति-प्रति-भार अनुपात क्यों मुख्य मापदंड है? शक्ति-प्रति-भार अनुपात संरचनात्मक दक्षता के लिए निर्णायक मापदंड है—जो यह मापता है कि कोई धातु घटक कितना भार सहन कर सकता है...
अधिक देखें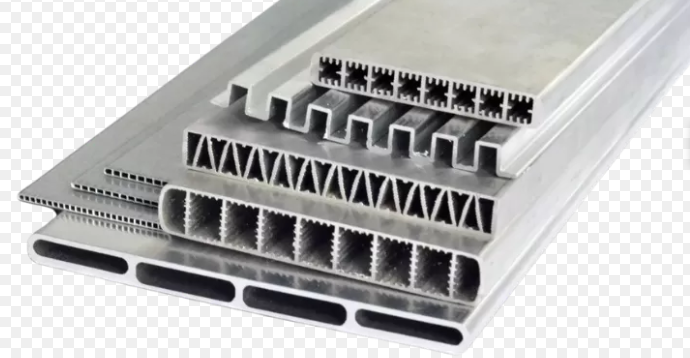
घटक की ज्यामिति कैसे उपकरण-पथ की दक्षता और गतिशीलता को सीधे प्रभावित करती है: कोनों की त्रिज्या, तीव्र कोण और संकरे मोड़ गति को कम करने को बाध्य करते हैं और प्रवाह दर को कम करते हैं। तीव्र आंतरिक कोने और छोटी त्रिज्या CNC मशीनों को मोड़ से पहले गति कम करने के लिए बाध्य करती हैं...
अधिक देखें
प्रक्रिया अनुशासन: समाप्ति के दौरान खरोंच के स्रोतों को समाप्त करना: समाप्ति में कण आकार के क्रम को छोड़ने की लागत। कण आकार के क्रम को छोड़ना पूर्ण धातु भागों पर खरोंचों का प्रमुख कारण है—और यह एक महंगा कारण भी है। अनुशासित समाप्ति में...
अधिक देखें
पतले, मध्यम और मोटे अनुभागों के लिए अनुकूलित वेल्डिंग तकनीकें पतली धातुओं (≤1.6 मिमी) के लिए सटीक रणनीतियाँ: स्किप वेल्डिंग, ट्रैवल एंगल और कम ऊष्मा वाले पास वेल्डिंग पतली सामग्री के लिए ऊष्मा प्रबंधन प्राथमिक कारक होता है, जहाँ अनुशासन की आवश्यकता होती है...
अधिक देखें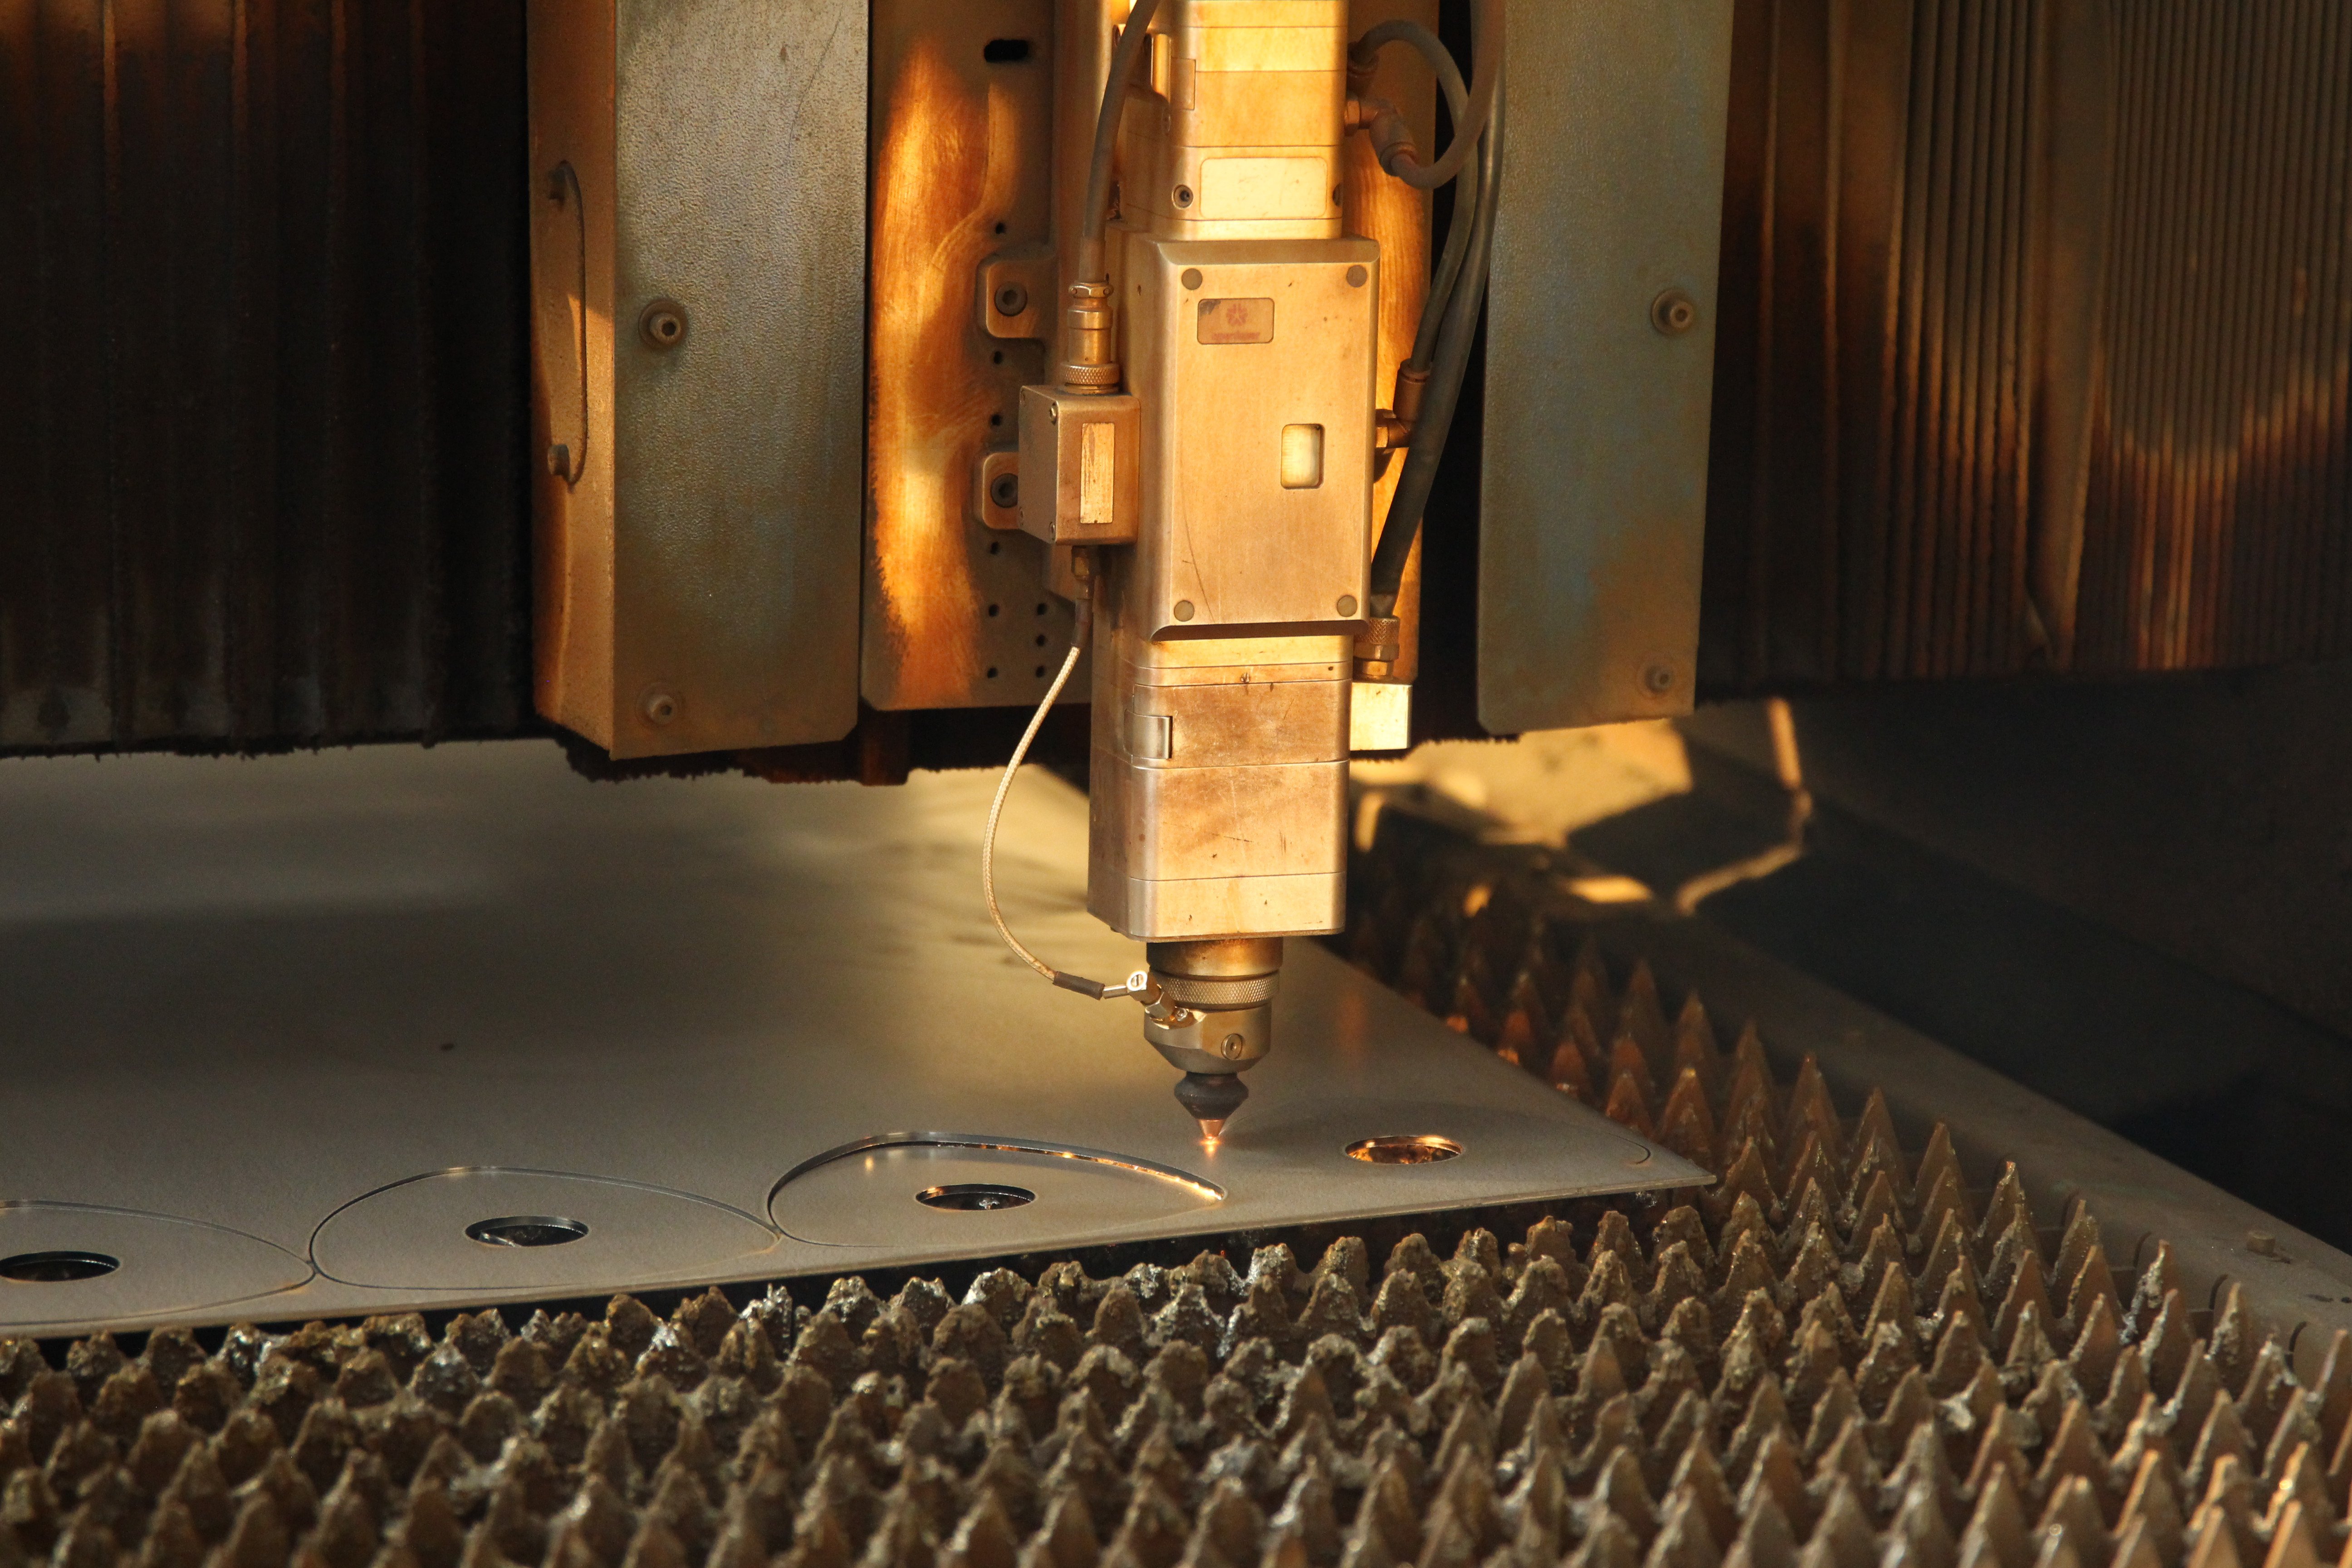
बी2बी सामग्री रणनीति में प्रथम लेख स्वीकृति को समझना प्रथम लेख स्वीकृति बी2बी सामग्री विपणन कार्यक्रम में आधारभूत जाँच बिंदु है—जहाँ योगदानकर्ता के प्रारंभिक लेख का औपचारिक रूप से रणनीतिक, संपादकीय...
अधिक देखें
संरचनात्मक–परिशुद्धि विभाजन: क्यों फैब्रिकेशन और मशीनिंग पूरक हैं, प्रतिस्पर्धी नहीं फैब्रिकेशन मजबूत, स्केलेबल प्राथमिक संरचनाएँ निर्मित करता है शीट धातु फैब्रिकेशन कटिंग, बेंडिंग और वेल्डिंग द्वारा टिकाऊ फ्रेमवर्क निर्मित करता है...
अधिक देखें
ज्यामितीय आयामीकरण और सहिष्णुता (जीडी&टी) में समतलता के मूल सिद्धांत और समतलता नियंत्रण के लिए सहिष्णुता विनिर्देशन, एएसएमई वाई14.5। समतलता की परिभाषा: डेटम-संदर्भित बनाम गैर-डेटम अनुप्रयोग। समतलता ज्यामितीय आयामीकरण और सहिष्णुता (जीडी&टी) में एक रूप नियंत्रण है जो किसी सतह को...
अधिक देखें
सीएनसी कम और मध्यम मात्रा: कम सेटअप लागत के माध्यम से प्रवेश बाधाओं को कम करना, जो इंजेक्शन मोल्डिंग या स्टैम्पिंग के मुकाबले कस्टम टूलिंग के निवेश को समाप्त कर देता है। इंजेक्शन मोल्डिंग या स्टैम्पिंग के विपरीत—जिनके लिए कठोर इस्पात के ढांचे या डाई की आवश्यकता होती है, जिनके निर्माण की लागत...
अधिक देखें Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
