 छोटे पर्चे, उच्च मानदंड। हमारी तेजी से प्रोटोटाइपिंग सेवा मान्यता को तेजी से और आसानी से बनाती है —
 EN

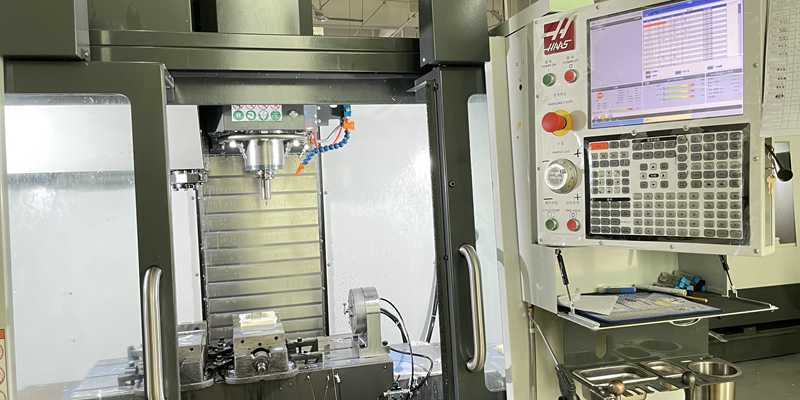
समझना प्रोटोटाइप उत्पादन तक के संक्रमण: चरण, जोखिम और वास्तविकताएँ
महत्वपूर्ण चरणों का मानचित्रण: कार्यात्मक मान्यता से प्रक्रिया स्थिरता तक
प्रोटोटाइप से उत्पादन तक की यात्रा चार अनुशासित, गेट-नियंत्रित चरणों के माध्यम से पूरी होती है। यह शुरू होती है कार्यात्मक मान्यीकरण जहाँ इंजीनियर यह सुनिश्चित करते हैं कि प्रोटोटाइप प्रदर्शन, सुरक्षा और उपयोगकर्ता आवश्यकताओं को पूरा करता है—रूप, फिट और कार्यक्षमता पर ध्यान केंद्रित करते हुए। एक बार मान्य कर लेने के बाद, परियोजना अगले चरण में आगे बढ़ती है डिज़ाइन फ्रीज़ जहाँ घटकों के विनिर्देश और सहनशीलता को अंतिम रूप दिया जाता है, जिससे औजारी निवेश के लिए प्रतिबद्ध होने से पहले स्थिरता सुनिश्चित की जा सके। इसके बाद आता है पायलट रन जो कि एक कम मात्रा का उत्पादन परीक्षण है, जिसमें वास्तविक परिस्थितियों के तहत निर्माण प्रक्रियाओं, असेंबली कार्यप्रवाहों और आपूर्ति श्रृंखला की प्रतिक्रियाशीलता का परीक्षण किया जाता है। अंतिम चरण है प्रक्रिया स्थिरता में होता है जब सांख्यिकीय प्रक्रिया नियंत्रण (SPC) पुष्टि करता है कि आउटपुट का भिन्नता विशिष्टता सीमाओं के भीतर लगातार स्थिर रहती है, तो यह प्राप्त किया जाता है। प्रत्येक चरण के लिए औपचारिक गेट समीक्षाओं की आवश्यकता होती है, जिनमें अप्रत्यक्ष रूप से उत्तीर्ण/अनुत्तीर्ण के मापदंड होते हैं, ताकि असमय स्केलिंग को रोका जा सके। जल्दबाजी—विशेष रूप से कार्यात्मक मान्यता को छोड़ना या डिज़ाइन फ्रीज को देरी से करना—एक व्यवस्थागत जोखिम पैदा करती है: नए उत्पाद परिचयों में से 40% से अधिक रैंप-अप के दौरान महत्वपूर्ण देरी का सामना करते हैं, जो अक्सर अंतिम चरण के पुनर्डिज़ाइन से उत्पन्न होती हैं। एक कठोर चरण-गेट दृष्टिकोण सुनिश्चित करता है कि प्रोटोटाइप से उत्पादन के हस्तांतरण के माध्यम से दोहरावयोग्य गुणवत्ता प्राप्त की जाए—केवल एकल बार की सफलता नहीं।
प्रोटोटाइप से उत्पादन तक के दौरान "मृत्यु की घाटी" क्यों एक सामान्य फँसाव है
“मौत की घाटी” एक कार्यशील प्रोटोटाइप और स्थिर, लाभदायक बड़े पैमाने पर उत्पादन के बीच उच्च-जोखिम अंतर को संदर्भित करती है। यह तकनीकी विफलता के कारण नहीं, बल्कि विकास और विनिर्माण की मानसिकता के बीच असंरेखण के कारण उत्पन्न होती है: प्रोटोटाइप्स को कुशल इंजीनियरों द्वारा लचीली, पुनरावृत्तिमूलक विधियों का उपयोग करके बनाया जाता है, जबकि उत्पादन के लिए मानकीकृत, दोहराए जा सकने वाले और स्केल करने योग्य प्रणालियों की आवश्यकता होती है। सामान्य विफलता के बिंदुओं में अदस्तावेज़ीकृत असेंबली चरण, अनियोजित सामग्री प्रतिस्थापन, अप्रमाणित आपूर्तिकर्ता क्षमता और अपरीक्षित प्रक्रिया नियंत्रण शामिल हैं। महत्वपूर्ण रूप से, एक प्रोटोटाइप सिद्ध करता है अवधारणा की व्यवहार्यता — नहीं विनिर्माण की व्यवहार्यता । डिज़ाइन, विनिर्माण इंजीनियरिंग और खरीद टीमों के बीच प्रारंभिक सहयोग के बिना, इस संक्रमण की प्रक्रिया अटक जाती है। घाटी को पार करने के लिए, कंपनियों को विनिर्माण योग्यता का मूल्यांकन करना आवश्यक है से पहले डिज़ाइन फ्रीज़ के समय, महत्वपूर्ण घटकों के लिए दोहरे स्रोत (ड्यूल-सोर्स्ड) की सुरक्षा करना और गुणवत्ता प्रणालियों—जिनमें आईक्यू/ओक्यू/पीक्यू और एसपीसी शामिल हैं—को कार्यप्रवाह में एकमात्र विचार के रूप में नहीं, बल्कि एक अभिन्न भाग के रूप में शामिल करना होगा।
उत्पादन के लिए डिज़ाइन (DFM): प्रोटोटाइप से उत्पादन तक के लिए आवश्यक गेट
देर से DFM एकीकरण कैसे प्रोटोटाइप से उत्पादन तक की लागत और देरी को बढ़ाता है
उत्पादन के लिए डिज़ाइन (DFM) को प्रोटोटाइपिंग के बाद तक स्थगित करना प्रोटोटाइप से उत्पादन के संक्रमण के दौरान सबसे महंगी चूकों में से एक है। जब DFM को प्रोटोटाइप के बाद लागू किया जाता है, तो डिज़ाइनों को वास्तविक दुनिया की बाधाओं—जैसे टूलिंग की सीमाएँ, सामग्री की उपलब्धता, असेंबली की सहिष्णुता और द्वितीयक संचालन की कार्यान्वयन संभावना—को ध्यान में रखते हुए पुनः कार्य करना पड़ता है। प्रत्येक पुनर्डिज़ाइन चक्र कार्यक्रम में सप्ताहों का विलंब करता है और अक्सर दसियों हज़ार डॉलर की लागत वाले नए टूलिंग निवेश को ट्रिगर करता है। इससे भी खराब बात यह है कि परिवर्तनों का प्रभाव श्रृंखलागत होता है: आपूर्तिकर्ताओं को सामग्रियों के पुनः पात्रता निर्धारण की आवश्यकता हो सकती है, गुणवत्ता आश्वासन (QA) प्रोटोकॉल को संशोधित करने की आवश्यकता हो सकती है और उत्पादन लाइनों को पुनः व्यवस्थित करने की आवश्यकता हो सकती है। प्रयोगशाला में अच्छा प्रदर्शन करने वाला एक कार्यात्मक प्रोटोटाइप, बड़े पैमाने पर पूरी तरह विफल हो सकता है—उदाहरण के लिए, ड्राफ्ट कोणों या एकसमान दीवार की मोटाई के बिना डिज़ाइन किया गया एक भाग अप्रभावी ढंग से ढलवाया जा सकता है या वार्पिंग के प्रति संवेदनशील हो सकता है। अध्ययनों से पता चलता है कि ऐसे देर से किए गए संशोधनों से कुल परियोजना लागत में अवधारणा विकास के दौरान निर्माणीयता को संबोधित करने की तुलना में 30–50% तक की वृद्धि हो सकती है। मूल कारण स्पष्ट है: यह ध्यान में न रखना कि कोई वस्तु कैसे बनाई जाएगी, अपरिहार्य रूप से महंगे पुनर्कार्य की ओर ले जाता है।
केस अध्ययन: चिकित्सा उपकरण के हाउसिंग की पुनर्डिज़ाइन — शुरुआती DFM के माध्यम से 42% कचरा कम करना
एक चिकित्सा उपकरण निर्माता ने प्रारंभ में एक नैदानिक उपकरण के हाउसिंग को प्रोटोटाइप-प्रथम दृष्टिकोण का उपयोग करके विकसित किया। प्रारंभिक टूलिंग के बाद, असंगत दीवार की मोटाई, तीव्र आंतरिक त्रिज्या और अपर्याप्त ड्राफ्ट के कारण कचरा दर 32% से अधिक हो गई, जिससे सिंक मार्क्स, शॉर्ट शॉट्स और निकास विफलताएँ हुईं। आयतन उत्पादन को जारी रखने के बजाय, टीम ने रुककर औपचारिक DFM समीक्षा की से पहले पूर्ण-पैमाने पर उत्पादन को फिर से शुरू करने से पहले। पुनर्डिज़ाइन प्रयासों का केंद्र निर्माणीयता के मूल सिद्धांतों पर था: एकसमान दीवार के खंड, उदार आंतरिक त्रिज्या और इंजेक्शन मोल्डिंग के सर्वोत्तम अभ्यासों के अनुरूप अनुकूलित ड्राफ्ट कोण। परिणाम? कचरा दर 32% से घटकर 4% हो गई—एक 42% की निरपेक्ष कमी —और चक्र समय 18% कम हो गया। पुनर्डिज़ाइन ने केवल टाइमलाइन में तीन सप्ताह की वृद्धि की, लेकिन पुनर्कार्य, अस्वीकृत भागों और लाइन रोक के कारण अनुमानित छह महीने की देरी से बचा गया। यह मामला दर्शाता है कि प्रारंभिक DFM एकीकरण लॉन्च को धीमा नहीं करता—बल्कि यह भविष्य में अधिक गंभीर अनुसूची विस्थापन और लागत में वृद्धि को रोकता है।
विश्वसनीय प्रोटोटाइप से उत्पादन हस्तांतरण के लिए आपूर्ति श्रृंखला की तैयारी का स्केलिंग
बाधाओं को रोकने के लिए प्रारंभिक आपूर्तिकर्ता संलग्नता और द्वैध-आपूर्ति रणनीतियाँ
आपूर्ति श्रृंखला की तैयारी एक अंतिम जाँच बिंदु नहीं है—यह प्रोटोटाइप से उत्पादन सफलता का एक मूलभूत सक्षमकर्ता है। प्रमुख आपूर्तिकर्ताओं को शामिल करना के दौरान कार्यात्मक मान्यता—डिज़ाइन फ्रीज़ के बाद नहीं, बल्कि उससे पहले—उन्हें क्षमता को संरेखित करने, कच्चे माल की पूर्व-बुकिंग करने और भाग की ज्यामिति, सहनशीलता स्टैक्स और परीक्षण आवश्यकताओं पर कार्य करने योग्य प्रतिक्रिया प्रदान करने की अनुमति देती है। यह सहयोगात्मक इनपुट उत्पादन क्षमता को बेहतर बनाता है और टूलिंग शुरू होने से पहले अपशिष्ट दर को कम करता है। उच्च-जोखिम, लंबी अवधि के नेतृत्व वाले या एकल-स्रोत-महत्वपूर्ण घटकों के लिए द्वैध-आपूर्ति आवश्यक लचीलापन जोड़ती है। उदाहरण के लिए, एक चिकित्सा उपकरण कंपनी ने पायलट रन से पहले अपने प्राथमिक हाउसिंग के लिए दो टायर-1 इंजेक्शन मोल्डर्स को योग्यता प्रदान की—और आपूर्ति से संबंधित देरी को 40% कम कर दिया। प्रारंभिक शामिलता छिपी हुई बाधाओं को भी उजागर करती है: एक आपूर्तिकर्ता यह इंगित कर सकता है कि निर्दिष्ट सतह का फ़िनिश लक्ष्य चक्र समय पर प्राप्त नहीं किया जा सकता है, जिससे समय पर डिज़ाइन समायोजन की आवश्यकता होती है। जब रणनीतिक रूप से एकीकृत किया जाता है, तो आपूर्ति श्रृंखला एक निष्क्रिय सहायता कार्य से एक सक्रिय सह-विकासकर्ता में बदल जाती है जो स्केलेबल उत्पादन का विकास करती है।
प्रोटोटाइप से उत्पादन के स्थानांतरण के दौरान गुणवत्ता की स्थिरता सुनिश्चित करना
आईक्यू/ओक्यू/पीक्यू से एसपीसी तक: प्रोटोटाइप से उत्पादन के कार्यप्रवाह में गुणवत्ता का निर्माण
प्रोटोटाइप से उत्पादन अवस्था तक गुणवत्ता की सुसंगतता निरीक्षण से नहीं उभरती है—बल्कि इसे इंजीनियरिंग के माध्यम से अंतर्निहित किया जाता है। यह प्रोटोटाइपिंग के दौरान मजबूत डिज़ाइन सत्यापन के साथ शुरू होता है, जहाँ कार्यक्षमता, फिट और फॉर्म को वास्तविक दुनिया के उपयोग के मामलों और विनियामक अपेक्षाओं (उदाहरण के लिए, चिकित्सा उपकरणों के लिए आईएसओ 13485) के खिलाफ तनाव-परीक्षण किया जाता है। इसके बाद प्रक्रिया अनुकूलन का चरण आता है, जिसमें कार्य निर्देशों को मानकीकृत किया जाता है, उपकरणों का सत्यापन किया जाता है और बड़े पैमाने पर उत्पादन शुरू करने से पहले रुकावटों को दूर किया जाता है। गुणवत्ता ढांचा क्रमिक रूप से विकसित होता है: आईक्यू/ओक्यू/पीक्यू (स्थापना/संचालन/प्रदर्शन सत्यापन) यह सत्यापित करता है कि उपकरण और प्रक्रियाएँ पूर्वनिर्धारित मानकों को पूरा करते हैं; फिर एसपीसी (सांख्यिकीय प्रक्रिया नियंत्रण) प्रमुख प्रक्रिया पैरामीटर्स की वास्तविक समय में निगरानी करके और उन विचलनों का पता लगाकर जो आउटपुट को प्रभावित करने से पहले होते हैं, नियंत्रण को बनाए रखता है। इस प्रगति को शुरुआत में ही अंतर्निहित करना—जो कि उत्पादन के मध्य में इसे फिर से लागू करने के बजाय होता है—कच्चे माल के अपव्यय को कम करता है, नियामक अनुपालन की विफलताओं से बचाता है, और स्थिर उत्पादन दर तक पहुँचने के समय को त्वरित करता है। सफलता बहु-कार्यात्मक समन्वय पर निर्भर करती है: डिज़ाइन, विनिर्माण इंजीनियरिंग, खरीद और गुणवत्ता को एकीकृत गुणवत्ता ढांचे के तहत कार्य करना चाहिए, जिसमें साझा मापदंड और प्रक्रिया क्षमता (Cp/Cpk ≥ 1.33) के लिए संयुक्त जवाबदेही हो।
पूछे जाने वाले प्रश्न
1. प्रोटोटाइप से उत्पादन तक के संक्रमण में प्राथमिक चरण कौन-कौन से हैं?
संक्रमण में चार प्रमुख चरण शामिल हैं: कार्यात्मक मान्यता, डिज़ाइन फ्रीज़, पायलट रन और प्रक्रिया स्थिरता। प्रत्येक चरण यह सुनिश्चित करता है कि विनिर्माण सफलता की गारंटी के लिए क्रमिक मील के पत्थर पूरे किए जाएँ।
2. उत्पाद विकास में "मृत्यु की घाटी" क्या है?
मृत्यु की घाटी से आशय एक कार्यात्मक प्रोटोटाइप और स्थिर बड़े पैमाने पर उत्पादन के बीच के जोखिम भरे अंतराल से है, जो अकसर विकास और विनिर्माण प्रक्रियाओं के बीच असंरेणन से उत्पन्न होता है।
3. निर्माण के लिए डिज़ाइन (DFM) क्यों आवश्यक है?
DFM यह सुनिश्चित करता है कि डिज़ाइन उत्पादन-तैयार हों, जिसमें निर्माण के बाधाओं को प्रारंभ में ही ध्यान में रखा जाता है। DFM का देर से एकीकरण महंगे पुनर्डिज़ाइन, देरी और उत्पादन में अक्षमता का कारण बन सकता है।
4. प्रारंभिक आपूर्तिकर्ता संलग्नता अवरोधों को कैसे रोक सकती है?
आपूर्तिकर्ताओं को प्रारंभ में ही शामिल करने से उत्पादन क्षमता को संरेणित करना, सामग्री को पूर्व-बुक करना और भागों के डिज़ाइन को अनुकूलित करना संभव हो जाता है, जिससे आपूर्ति श्रृंखला में देरी और अक्षमता के जोखिम को कम किया जा सकता है।
5. एक सुचारु संक्रमण के लिए कौन से गुणवत्ता प्रणाली महत्वपूर्ण हैं?
IQ/OQ/PQ और सांख्यिकीय प्रक्रिया नियंत्रण (SPC) जैसी गुणवत्ता प्रणालियाँ उत्पादन के मापदंडों के विस्तार के दौरान सुसंगत गुणवत्ता बनाए रखने और महंगी त्रुटियों को रोकने के लिए आवश्यक हैं।
विषय-सूची
-
समझना प्रोटोटाइप उत्पादन तक के संक्रमण: चरण, जोखिम और वास्तविकताएँ
- महत्वपूर्ण चरणों का मानचित्रण: कार्यात्मक मान्यता से प्रक्रिया स्थिरता तक
- प्रोटोटाइप से उत्पादन तक के दौरान "मृत्यु की घाटी" क्यों एक सामान्य फँसाव है
- उत्पादन के लिए डिज़ाइन (DFM): प्रोटोटाइप से उत्पादन तक के लिए आवश्यक गेट
- विश्वसनीय प्रोटोटाइप से उत्पादन हस्तांतरण के लिए आपूर्ति श्रृंखला की तैयारी का स्केलिंग
- प्रोटोटाइप से उत्पादन के स्थानांतरण के दौरान गुणवत्ता की स्थिरता सुनिश्चित करना
- पूछे जाने वाले प्रश्न