 Malé šarže, vysoké standardy. Naše služba rychlého prototypování zrychluje a zjednodušuje ověřování —
 EN

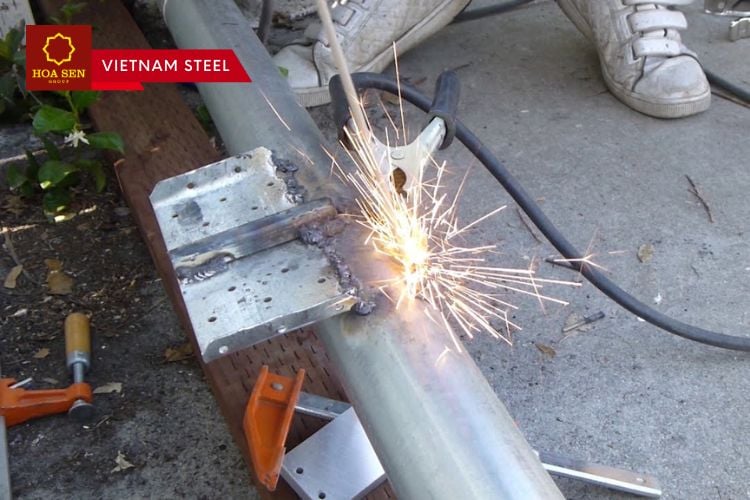
Kvalita svařování a strukturální integrita: Základ výkonu dílu
Konstrukční integrita definuje schopnost součásti odolat provozním zatížením bez porušení – a kvalita svaru přímo určuje tuto schopnost na každém spoji. Svařovací šev není pouze spojením; je to rozhraní přenosu napětí, kde se zatížení přenáší mezi základními materiály. Pokud je proveden správně, spoj se stává nepřerušeným mostem, který udržuje navrženou trasu přenosu zatížení. Nedostatečná kvalita provedení však zavádí zranitelnosti, které se mohou šířit celým sestavením. Průmyslové normy, jako jsou AWS D1.1 a EN ISO 5817, stanovují objektivní kritéria přijatelnosti pro profil svaru, hloubku průniku a povolené nespojitosti – čímž se konstrukční spolehlivost přeměňuje z abstraktního pojmu na kvantifikovatelné technické požadavky.
Jak mikroskopické nespojitosti kompromitují nosnou kapacitu na makroúrovni
Mikroskopické nespojitosti působí jako místa vzniku poruch daleko za hranicemi své fyzické velikosti. Póry o velikosti pouhých 0,5 mm, vnitřní trhliny neviditelné pouhým okem nebo neúplné zóny svařování vytvářejí geometrické koncentrace napětí, kde se působící zatížení lokálně násobí. Teoretické návrhové napětí 100 MPa může na špičce podmilimetrového defektu vzrůst na 300–400 MPa. Při cyklickém zatížení tyto koncentrované napětí způsobují postupné šíření trhliny přes svařovaný kov nebo tepelně ovlivněnou zónu (HAZ). Každý cyklus zatížení trhlinu o málo posune dopředu, čímž se postupně snižuje čistá průřezová plocha spoje, dokud zbývající materiál již nedokáže zatížení udržet. Spoj, který je navržen na desítky let provozu, může selhat již během několika měsíců, protože degradace započala již v průběhu výroby. Rentgenová a ultrazvuková kontrola jsou nezbytné – ne jako volitelné kontroly, ale jako nutné nástroje pro ověření, neboť mechanismy řídící poruchu působí v měřítku neviditelném pouhým okem, avšak rozhodují o výkonu celé hotové konstrukce o délce několika metrů.
Společná účinnost jako klíčová metrika propojující kvalitu svaru a pevnost dílu
Společná účinnost – poměr pevnosti svařeného spoje k pevnosti základního materiálu – je rozhodující kvantitativní vazba mezi kvalitou svaru a nosnou schopností konstrukce. Dobře provedený svar s úplným průnikem v drážce s vhodným přídavným materiálem může dosáhnout účinnosti 90–100 %, čímž přenáší zatížení téměř stejně efektivně jako neporušený základní materiál. Částečně pronikající spoje nebo spoje obsahující povolené nespojitosti obvykle dosahují účinnosti 60–80 %. Hodnoty pod 60 % signalizují kritické nedostatky kvality, které vyžadují přepracování nebo přepracování návrhu. Tato jediná veličina shrnuje souhrnný vliv bezchybnosti svaru, geometrie svárového švu a kompatibility mechanických vlastností. Konstruktéři vybírají typy spojů a stanovují požadovanou úroveň kvality na základě cílových hodnot účinnosti: tlakové nádoby provozované za zvýšených teplot vyžadují účinnost blížící se 100 %, zatímco nekritické vyztužení může plnit svou funkci uspokojivě i při účinnosti 70 %. Specifikace AISI a konstrukční normy AWS zahrnují zohlednění účinnosti spoje do povinných návrhových postupů právě proto, že bezprostřední bezpečnostní důsledky jsou zcela zásadní.
Běžné svařovací vady a jejich přímý dopad na výkon
Pórnost, nedostatečné svaření a trhliny: faktory způsobující koncentraci napětí v kritických spojích
I mikroskopické svařovací nedostatky působí jako výrazné koncentrátory napětí a výrazně snižují nosnou kapacitu. Pórnost, nedostatečné svaření a trhliny jsou nejrozšířenějšími vadami – každá z nich vytváří specifickou geometrii poruchy, která zesiluje lokální napětí a odvádí napětí mimo zamýšlenou nosnou dráhu.
| Typ vady | Mechanismus koncentrace napětí | Typický dopad na nosnou kapacitu |
|---|---|---|
| Porositita | Dutiny uzavřené plyny vytvářejí kulovité dutiny, které působí jako koncentrátory napětí podobné ostří. | Sníží efektivní průřezovou plochu; životnost v únavě může klesnout až o 50 %. |
| Nedostatečné svaření | Nesvařené rozhraní mezi svařovacím kovem a základním kovem tvoří ostré rovinné nespojitosti. | Funguje jako připravené místo pro vznik trhliny; účinnost spoje klesá pod 70 %. |
| Praskání | Lineární trhliny – bez ohledu na to, zda jde o horké nebo studené trhliny – představují nejostřejší možný koncentrátor napětí. | Jakmile trhлина překročí kritickou délku, dochází k nestabilnímu šíření a následně k náhlému, katastrofálnímu selhání. |
Tyto vady nejsou pouze estetické – zásadně ohrožují nosnou únosnost konstrukce. Například vadný svarový šev o velikosti 1 mm způsobený nedostatečným sléváním v kritickém obvodovém svaru potrubí, který zůstane nepozorovaný během výroby, může za cyklického tlaku dojít k růstu na kritickou velikost během několika měsíců.
Únava versus křehké lomení: Jak typ vady určuje meze výkonu svařovací kvality
Geometrie vady přímo určuje typ porušení při cyklickém zatížení. Zaoblené pórovité vady mají tendenci vyvolávat postupné únavové poškození – více dutin slouží jako rozptýlená místa nukleace trhlin, což vede k pomalému růstu trhlin během mnoha cyklů. Naopak ostré, rovinné vady, jako je nedostatečná fúze nebo špičky trhlin, podporují křehké lomové porušení: extrémní koncentrace napětí umožňuje rychlou propagaci trhlin s minimálním plastickým deformováním – dokonce i při úrovni napětí nižší než je mez kluzu materiálu. U mostního nosníku, jehož spolehlivost je kritická z hlediska únavy materiálu, může shluk pórů způsobit detekovatelnou trhlinu až po 2 milionech cyklů, zatímco jediná úzká trhlina v oblasti přechodu svaru do základního materiálu může vyvolat náhlé porušení již po pouhých 10 000 cyklech. Tvar vady tedy rozhoduje, zda konstrukce poskytne varování před kolapsu – nebo selže bez předchozího upozornění.
Degradace mechanických vlastností: Když kvalita svaru ohrožuje spolehlivost materiálu
Ztráta pevnosti v tahu, tažnosti a houževnatosti způsobená vměsky škváry a křehkostí tepelně ovlivněné zóny
Vnitřní nečistoty ve formě škváry a křehkost tepelně ovlivněné zóny (HAZ) přímo snižují mechanické vlastnosti. Vnitřní nečistoty ve formě škváry – neboli nekovové částice zachycené během tuhnutí – narušují metalurgickou spojitost a působí jako vnitřní koncentrátory napětí. I nízké objemové podíly těchto nečistot snižují mez pevnosti v tahu o 5–10 % a snižují tažnost až na polovinu. Křehkost tepelně ovlivněné zóny vzniká rychlým chlazením a mikrostrukturními změnami v blízkosti svarového spoje. Zrnitost se zhrubne a vznikají křehké fáze, například martenzit, čímž se houževnatost může snížit až o 40 % u kalených a popouštěných ocelí. Kombinovaný účinek přeměňuje svar z nosného prvku v slabé místo. Splnění přijímacích kritérií podle AWS D1.1 nebo ISO 5817 není pouhou procedurální formalitou – je to minimální práh pro zachování spolehlivosti materiálu za provozu.
Následky v reálném světě: bezpečnost, náklady a dopady na životní cyklus při nízké kvalitě svaru
Od zpoždění způsobených přepracováním až po katastrofální selhání: kvantifikace obchodního dopadu podprůměrné kvality svarů
Obchodní dopad špatné kvality svarů sahá daleko za svařovací stanoviště. Přímé náklady na přepracování jsou ohromné: oprava jediného vadného svaru v komplexní sestavě může stát devětkrát více než jeho správné provedení napoprvé (Americká společnost pro svařování, 2023). Tato částka nezahrnuje řetězové zpoždění v harmonogramu – zastavení celkového postupu projektu a vyvolání smluvních pokut. Nepřímé náklady jsou ještě důslednější: odpovědnost za újmu v rámci žalob, povinnosti týkající se záručních oprav nebo výměny výrobků a reputační škoda, která oslabuje budoucí příležitosti k podávání nabídek. Jediné strukturální selhání spojené s kvalitou svarů může smazat ziskovou marži firmy na rozsáhlém projektu – a v některých případech dokonce ohrozit její samotnou životaschopnost.
Případová studie: Prasknutí ropovodu v Albertě (2019) – selhání způsobené nedetekovanými defekty kvality svarů
V roce 2019 došlo v provincii Alberta k prasknutí potrubí, při němž uniklo více než 1,4 milionu litrů produkční vody; příčinou bylo trhliny způsobené vodíkem v obvodovém svaru. Kanadský regulátor energetiky zjistil, že trhlina vznikla v tvrdém místě – lokální oblasti nadměrné tvrdosti ve sváře – které stávající inspekční protokoly během výstavby nepodařilo identifikovat. Událost si vyžádala miliony dolarů na ekologickou sanaci, regulační pokuty a prostoj výroby. Potvrdila jednu zásadní skutečnost: pokud se defekty ve svárové kvalitě v bezpečnostně kritických aplikacích vyhýbají detekci, celoživotní náklady nejsou pouze finanční – zahrnují ekologickou škodu, riziko veřejné bezpečnosti a nevratné poškození důvěry zainteresovaných stran.
Sekce Často kladené otázky
-
Co jsou mikroskopické nespojitosti a proč jsou kritické?
Mikroskopické nespojitosti, jako jsou póry, trhliny nebo neúplné svaření, vytvářejí místa koncentrace napětí, která mohou závažně ohrozit konstrukční integritu za provozních zatížení.
-
Jak se kontrolují svařovací vady, jako je pórovitost a nedostatečné slévání?
Nedestruktivní metody kontroly, jako je rentgenové nebo ultrazvukové zkoušení, jsou nezbytné pro identifikaci svařovacích vad, které ohrožují výkon.
-
Co je účinnost spoje a jak se vypočítá?
Účinnost spoje je poměr pevnosti svařeného spoje k pevnosti základního materiálu. Vypočítá se na základě typu svaru, kvality provedení a dodržení stanovených norem.
-
Jaký dopad má nízká kvalita svarů na podniky?
Nízká kvalita svarů vede ke zvýšeným nákladům na přepracování, zpožděním projektů, zkrácení životnosti výrobků, rizikům odpovědnosti a poškození pověsti.
-
Jak určují vady způsob porušení svařovaných konstrukcí?
Geometrie vady rozhoduje o tom, zda dojde k postupnému porušení únavou nebo k rychlému porušení křehkým lomem, což ovlivňuje trvanlivost a bezpečnost konstrukce.