 Малі партії, високі стандарти. Наша послуга швидкого прототипування робить перевірку швидшою та простішою —
 EN

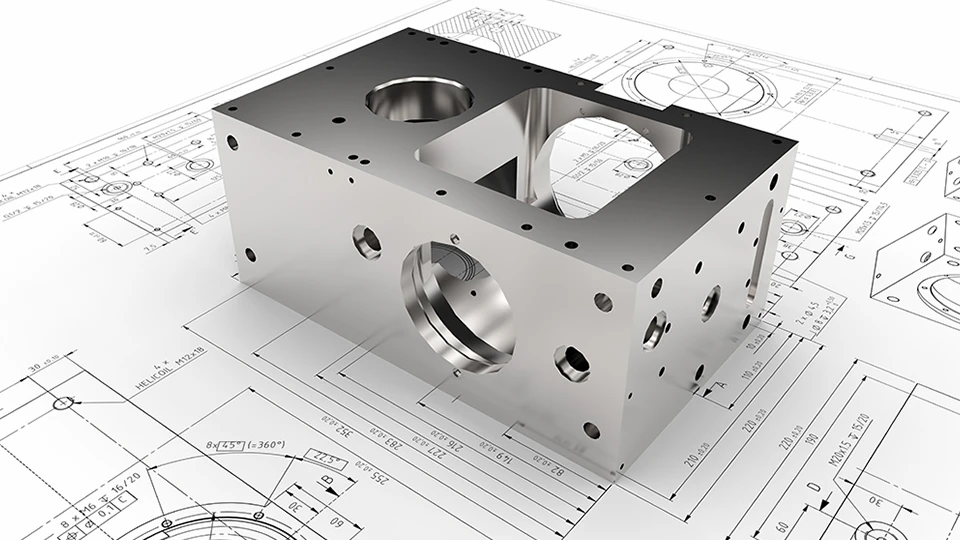
Нелінійний вплив допусків на зниження виробничих витрат
Незначні зміни допусків призводять до експоненційного зростання витрат на механічну обробку — відхилення менше за ±0,13 мм (±0,005″) різко ускладнюють задачу зниження виробничих витрат. За межею цього порогу вартість зростає прискорено через необхідність спеціалізованого обладнання ЧПК, контролю навколишнього середовища та покращених протоколів інспекції.
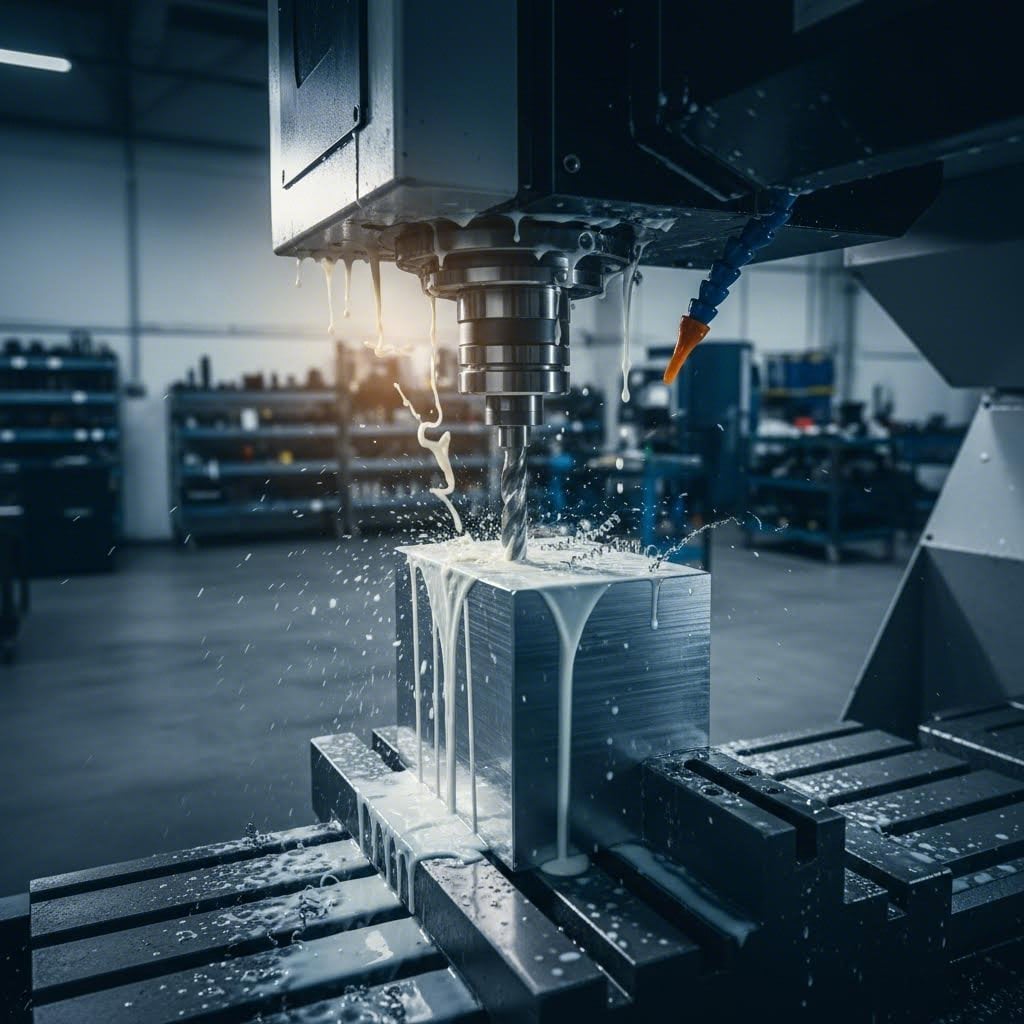
Чому зміна допусків на ±0,001″ викликає експоненційне зростання витрат на обробку на ЧПК
Вимоги до точності допусків виводять механічну обробку в логарифмічну зону витрат. Кожне зменшення допуску на ±0,001" призводить до каскадного впливу на операції: додаткові проходи механічної обробки для полірування поверхні; перевірка розмірів за допомогою координатно-вимірювальних машин (CMM); середовище з контролюваною температурою (що додає близько 90 тис. дол. США до інвестицій у виробничі потужності); використання передових інструментів для різання з скороченим терміном служби; та обов’язкове впровадження статистичного контролю процесу (SPC). У недавньому дослідженні випадку оптимізації встановлено, що зменшення допусків лише на ±0,001" збільшує собівартість одиниці продукції на 400% (Springer Journal, Оптимізація передових виробничих процесів , 2024).
Оптимізація допусків: поєднання функціональності та економічно ефективної механічної обробки
Конструкторські команди досягають стійкого зниження виробничих витрат шляхом застосування класифікації допусків за функціональним призначенням — а не однакової точності для всіх елементів. Ця градуювана стратегія забезпечує збереження експлуатаційних характеристик, одночасно усуваючи надлишкові обмеження:
| Клас допусків | Підхід до механічної обробки | Фактор вартості | Можливі сфери застосування |
|---|---|---|---|
| Стандартний (±0,13 мм) | Традиційний ЧПУ | 1x | Некритичні інтерфейси |
| Точний (±0,025 мм) | Багатоетапна обробка | 3–5x | Обертові вузли |
| Ультраточний (±0,005 мм) | Спеціальне обладнання | у 8–12 разів | Компоненти для авіаційної промисловості |
До кращих практик належать міждисциплінарні аудити допусків на етапах проектування з урахуванням виробництва, щоб запобігти надлишковим специфікаціям «на всякий випадок», які є основною причиною уникненних зростань витрат.
Спрощення геометрії для підвищення ефективності обробки та зниження витрат
Фаски, радіуси та ортогональні кромки: кількісна оцінка економії часу циклу та зносу інструменту
Стандартне фрезерування передбачає ортогональні кромки та постійні радіуси, де це дозволяють функціональні вимоги. Складна геометрія змушує надмірно часто змінювати інструменти й ускладнює траєкторії руху інструменту, що збільшує тривалість циклу до 30 % (Звіт RapidDirect про ефективність CNC, 2024 р.). Узгодження геометрії з можливостями стандартного інструменту підвищує продуктивність і зменшує залежність від спеціальних фрез. Виробники повідомляють про зниження зносу інструменту на 15–20 % при заміні змінних контурів спрощеними переходами (Аналіз BestInParts у сфері CNC, 2023 р.), що забезпечує скорочення термінів виробництва та зниження експлуатаційної вартості на один виріб.
Приклад: перепроектування з одним фаскою скорочує час фрезерування на 37 % та знижує рівень браку
Алюмінієвий корпусний компонент спочатку мав критичний вигнутий профіль, для якого потрібно було чотири окремі операції фрезерування торцевою фрезою, щоб забезпечити плавні радіусні переходи. Перепроектування неробочих поверхонь з використанням функціонально гострих кутів повністю усунуло ці операції. Результат: зменшення часу фрезерування на одиницю продукції на 37 % та зниження відходів на 8 % — завдяки зменшенню деформації матеріалу та кількості тріщин, спричинених напруженням у точках вставки під час вторинної збірки. Це демонструє, як спрощення геометрії сприяє скороченню виробничих витрат на рівні підприємства не лише за рахунок економії часу роботи обладнання, а й завдяки покращенню відсотка придатних виробів при першому проході та зменшенню обсягів переделки.
Конструювання з огляду на технологічність (DFM) як проактивна стратегія скорочення виробничих витрат
Міжфункціональні огляди DFM: запобігання пізнім корекціям та зростанню витрат
Проектування з урахуванням виробництва (DFM) інтегрує реалії виробництва в ранні етапи проектування, переносячи оптимізацію витрат на попередні стадії. Структуровані міжфункціональні огляди DFM — з участь інженерів-конструкторів, технологів та фахівців з оснащення — виявляють ризики вироблюваності ще до запуску виготовлення оснащення. Ці сесії проактивно вирішують конфлікти накопичення допусків, невідповідності між матеріалами та технологічними процесами та прогалини в проектуванні пристосувань, які інакше призводять до дорогостоячих корективів на пізніх етапах. Згідно з дослідженням «Вартість розробки апаратного забезпечення» Інституту Понемона за 2023 рік Hardware Development Cost Study , такі упущення в середньому коштують $740 тис. у вигляді переделок та змін оснащення на кожен проект апаратного забезпечення. Підприємства, що впроваджують офіційні протоколи DFM, скорочують рівень браку на 15–30 %, а співвідношення прибутку до інвестицій перевищує 5:1, що підтверджує роль DFM як фундаментального інструменту для сталого зниження виробничих витрат.
Уніфікація та стандартизація деталей: масштабовані інструменти зниження виробничих витрат
Зменшення кількості деталей у збірці з 12 до 3: економія на матеріальних ресурсах, праці та контролі якості
Об’єднання деталей замінює кілька окремих компонентів інтегрованими багатофункціональними елементами — це зменшує складність збірки в її джерелі. Вимірювані результати включають:
- Оптимізація переліку матеріалів (BOM) : Зменшення кількості унікальних деталей спрощує закупівлю, скорочує витрати на зберігання запасів та усуває надлишкові витрати на матеріали й логістику в розмірі 24–38 доларів США на кожну вилучену деталь.
- Ефективність Роботи : Об’єднання 12 деталей у 3 зазвичай скорочує час збірки на 42–55 %, що зменшує трудові витрати на фіксацію, обробку та кріплення.
- Покращення якості : Усунення дев’яти місць з’єднання знижує кількість потенційних точок відмови — це скорочує частоту дефектів на 31 % (Інститут виробничого вдосконалення, 2023 р.).
Стандартизація бібліотек компонентів посилює ці переваги. Переробка гідравлічного колектора з використанням як консолідації, так і стандартизації дозволила скоротити терміни виготовлення на 17 %, зменшити обсяг програмування ЧПУ на 29 % та отримати щорічну економію коштів на інструментальному забезпеченні в розмірі 740 тис. дол. США — що доводить: масштабне зниження виробничих витрат починається з продуманої архітектури проектування.
Часті запитання
Чому жорсткіші допуски призводять до зростання виробничих витрат?
Жорсткіші допуски часто вимагають спеціалізованого обладнання ЧПУ, додаткових проходів обробки, передових вимірювальних засобів та контролюваного середовища, що призводить до експоненційного зростання витрат.
Який вплив має геометричне спрощення на виробничі витрати?
Геометричне спрощення може скоротити тривалість циклу, зменшити знос інструментів та підвищити продуктивність, що в кінцевому підсумку дозволяє економити й час, й кошти під час виробництва.
Як саме проектування з урахуванням технологічності виготовлення (DFM) знижує витрати?
DFM інтегрує реалістичні виробничі аспекти на ранніх етапах проектування, що запобігає дорогостоячим коригуванням і підвищує загальну ефективність, забезпечуючи значну економію коштів.
Які переваги консолідації деталей у виробництві?
Консолідація деталей зменшує складність збирання, знижує витрати на робочу силу, скорочує терміни виконання й покращує якість за рахунок мінімізації потенційних точок відмов.
Зміст
- Нелінійний вплив допусків на зниження виробничих витрат
- Спрощення геометрії для підвищення ефективності обробки та зниження витрат
- Конструювання з огляду на технологічність (DFM) як проактивна стратегія скорочення виробничих витрат
- Уніфікація та стандартизація деталей: масштабовані інструменти зниження виробничих витрат
- Часті запитання