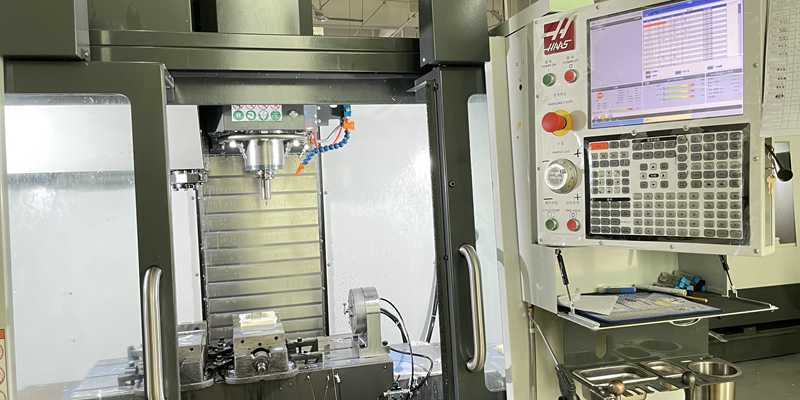
Prototipten Üretim Aşamasına Geçişin Anlaşılması: Aşamalar, Riskler ve Gerçekler – İşlevsel Doğrulamadan Süreç Kararlılığına Kritik Aşamaların Haritalanması Prototipten üretime geçiş dört disiplinli, kapılı kontrol süreçleriyle gerçekleşir...
Daha fazla görüntüle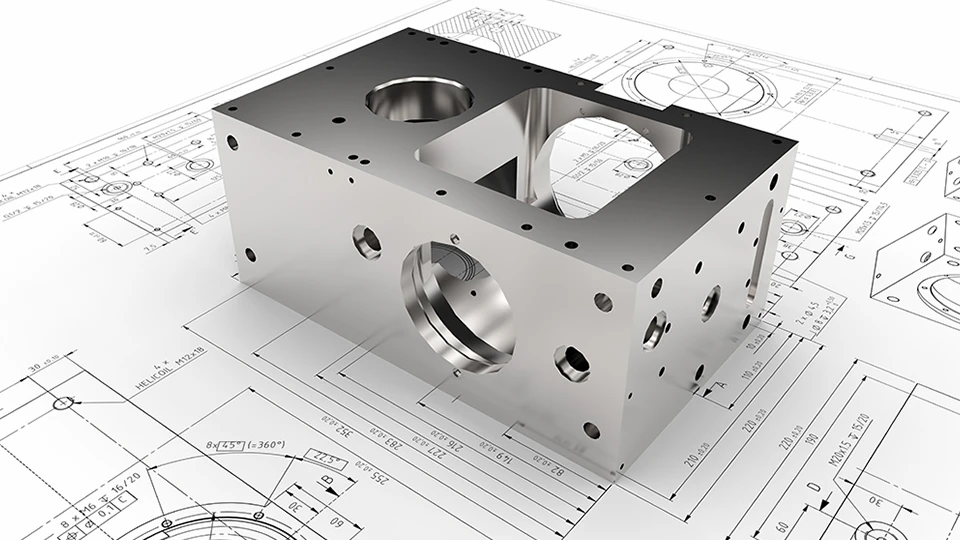
Toleransların İmalat Maliyeti Azaltımına Doğrusal Olmayan Etkisi – Çok küçük tolerans ayarları nedeniyle makine maliyetlerinde üstel artışlar yaşanır; ±0,13 mm (±0,005 inç) altındaki sapmalar imalat maliyeti azaltımını önemli ölçüde artırır...
Daha fazla görüntüle
Termal Etkiler: Üretimde Boyutsal Kaymaya Neden Olan Başlıca Faktör Uzun süreli çevrimler sırasında makine tezgâhlarının ve iş parçalarının ısıl genleşmesi; spindel dönmesi, kesme sürtünmesi ve motor çalışmasından kaynaklanan ısı, boyutsal değişikliklere neden olan baskın faktördür...
Daha fazla görüntüle
Son Kullanım Gereksinimleri, Kaplama Performansı İçin Tartışmasız Sınırları Belirler Fonksiyonel arıza örneği: Tuzlu çözeltiye maruz kalma ve yetersiz pasivasyon nedeniyle tıbbi cihazda korozyon On iki kez yeniden işlemeden sonra bir paslanmaz çelik laparoskopik tutucu korozyona uğramıştır...
Daha fazla görüntüle
Karmaşık Metal Şekillerin İmalatı İçin Ana Seçim Kriterleri Tolerans Gereksinimleri, Malzeme Kalınlığı ve Geometrik Karmaşıklık Etkileşimi Karmaşık metal şekiller için imalat yöntemi seçimi, tolerans, malzeme kalınlığı ve geometrik karmaşıklık arasındaki ilişkiye dayanır...
Daha fazla görüntüle
İşleme İşlemlerinde Güvenilir Parti Tutarlılığı İçin Süreç Kontrolü Kurma Neden CNC İşleme Partileri Arasında Değişkenlik Oluşur? CNC işlemede parti başına değişkenlik nadiren tek bir kaynaktan kaynaklanır; bunun yerine, CNC makinesindeki küçük miktarlardaki kaymaların birikimi sonucu ortaya çıkar...
Daha fazla görüntüle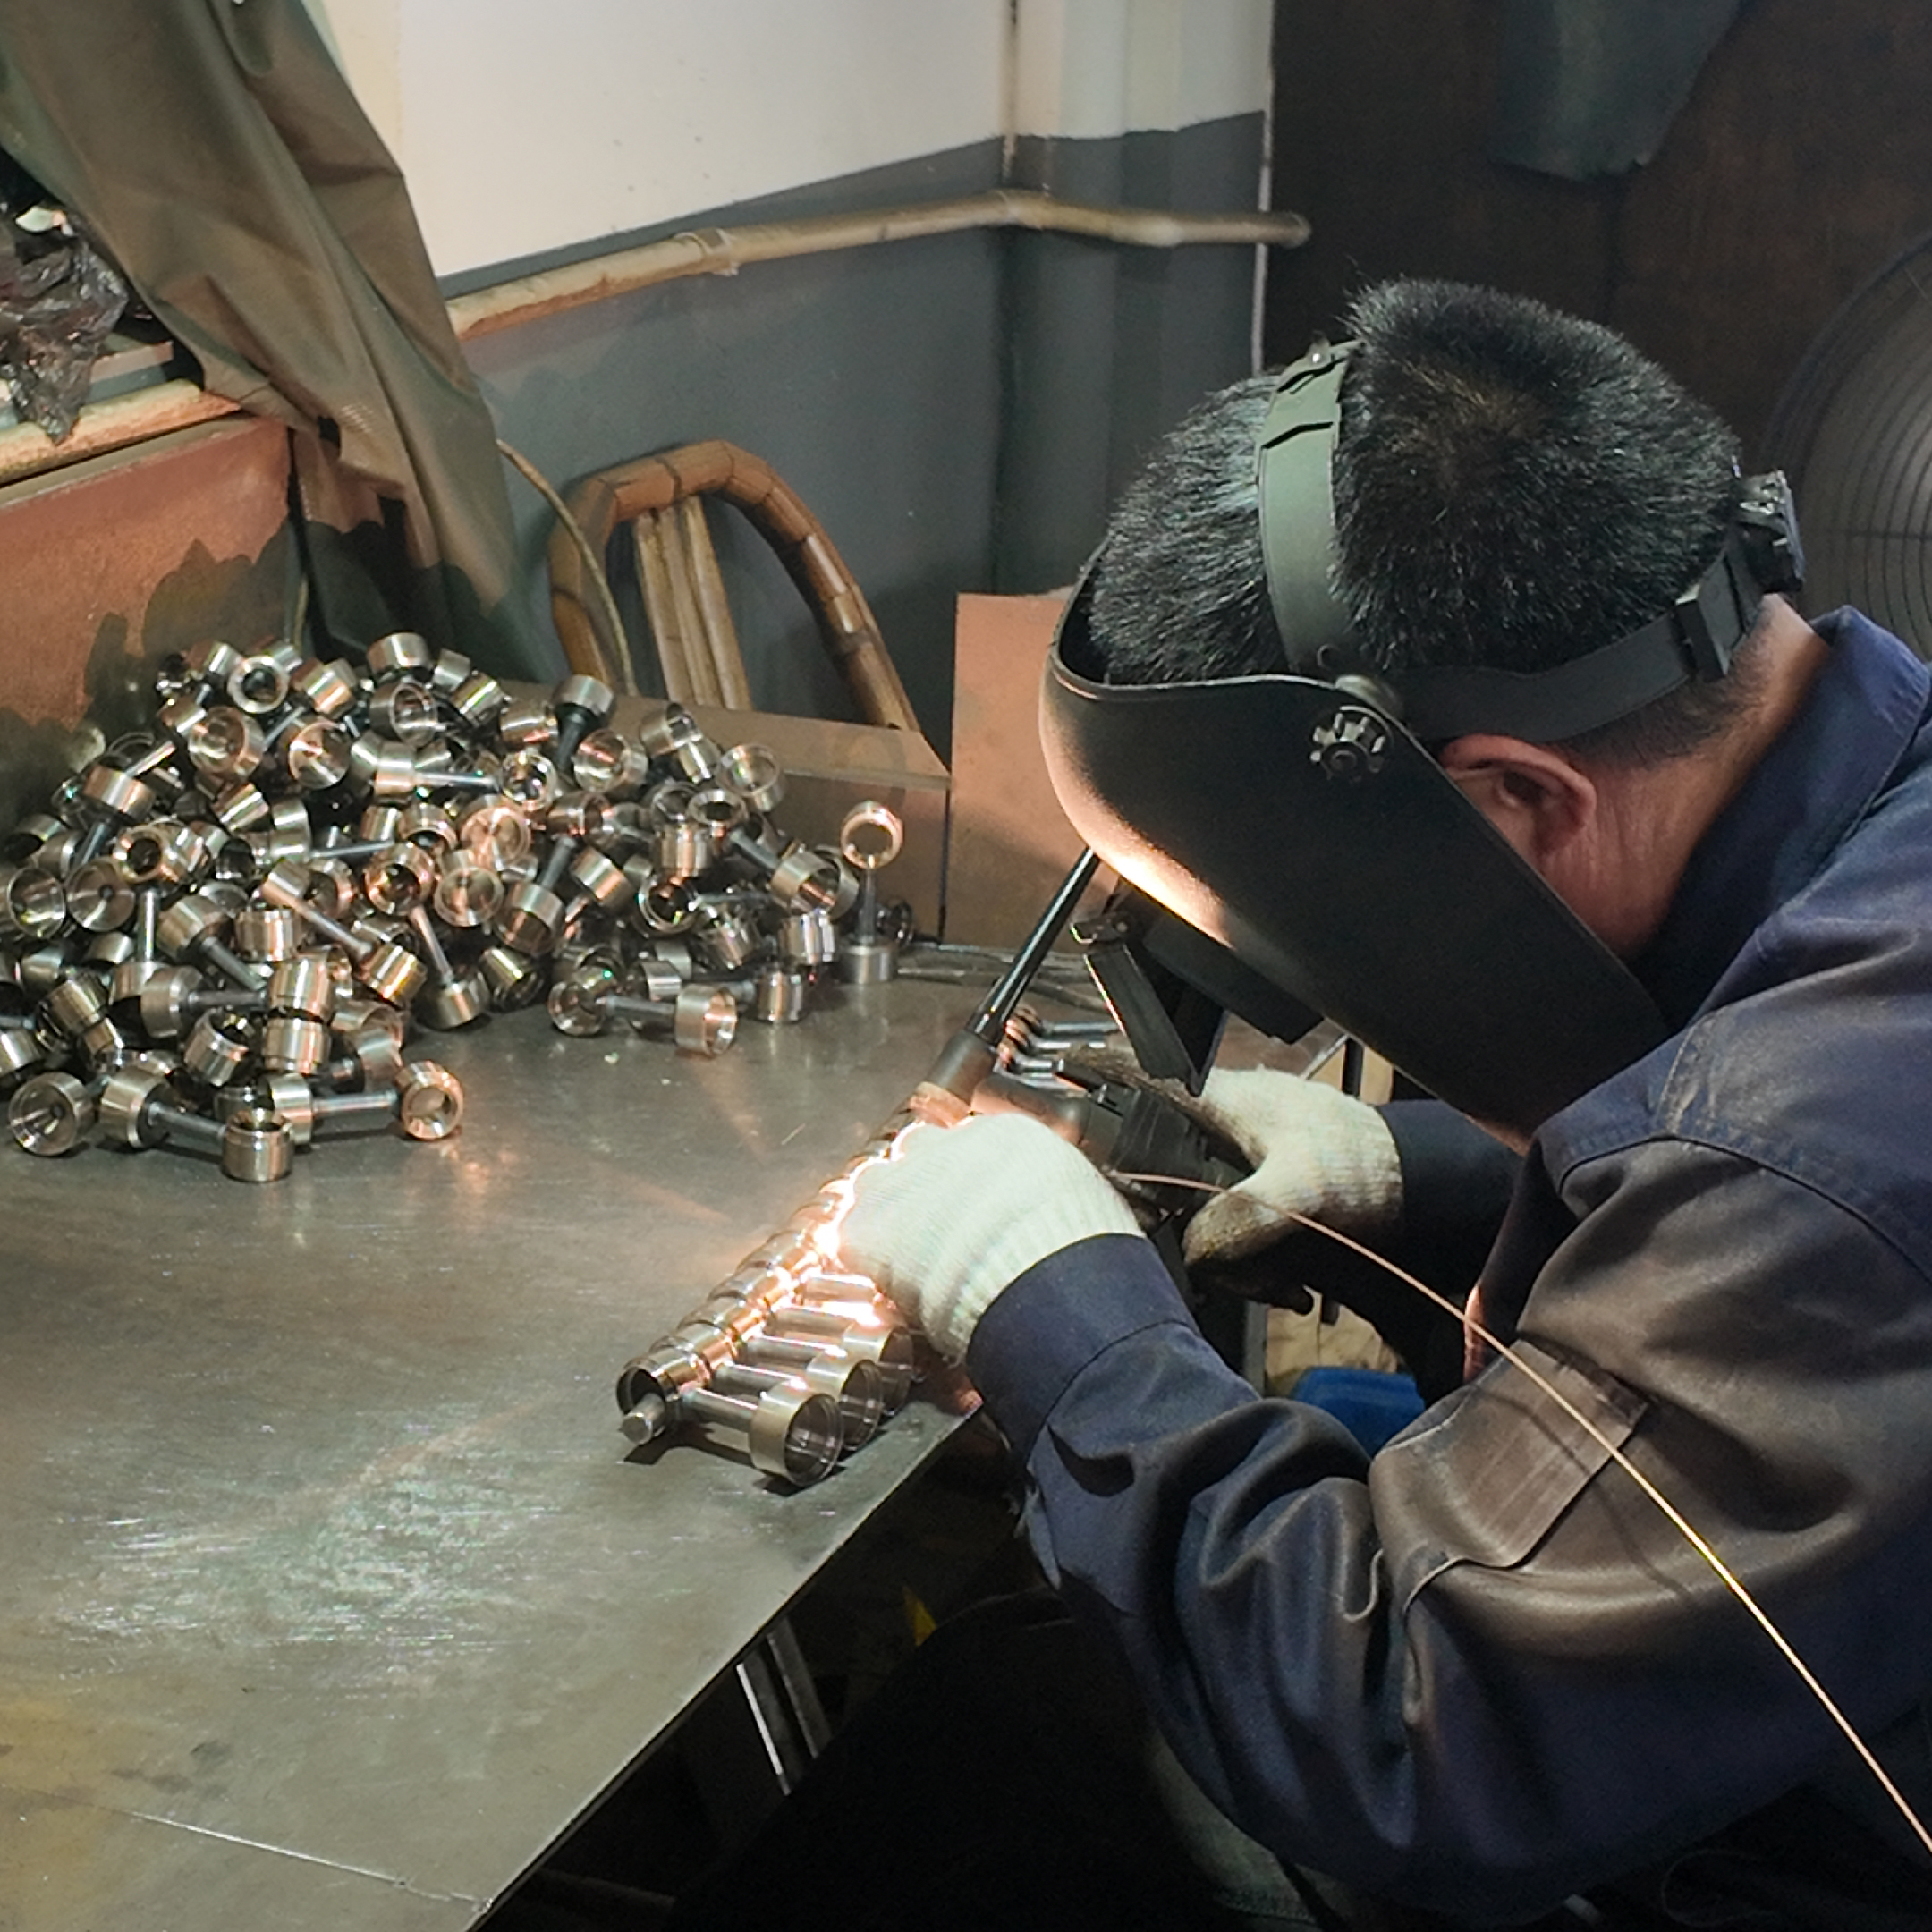
Neden Metal Yüzey Hasarı Oluşur: Malzeme Özellikleri ve İşleme Riskleri Sertlik, süneklik ve yüzey kalitesinin çizik, çukur ve aşınma oluşumuna etkisi Metal yüzey hasarı, üç temel malzeme özelliğinin birbiriyle etkileşimi sonucu doğrudan ortaya çıkar...
Daha fazla görüntüle
Görsel Yanılgı: Neden Yüzey Görünümü Kaynağın Sağlamlığını Garanti Etmez Pürüzsüz ve düzgün kaynak dikişleri, kritik iç zayıflıkları gizleyebilir Pürüzsüz ve düzgün bir kaynak dikişi genellikle güven verir—ancak bu görünüm, kaynak kalitesinin garantisi değildir...
Daha fazla görüntüle
Kalite Kontrollerini Zedelemeksizin İsrafı Ortadan Kaldırmak İçin Sürdürülebilir Teslim Süresi Azaltımına Yönelik Lean Temelleri Değer Akışı Haritalaması (VSM), siparişten teslimata kadar her adımı ortaya çıkararak değer katma işlerini gecikmelerden ayırır...
Daha fazla görüntüle
İşlevsel ve Tasarımsal Gereksinimlerinizi Önce Netleştirin Özelleştirilmiş metal parça siparişi verirken net spesifikasyonlar olmadan başlamak, genellikle gecikmelere ve bütçe aşımına yol açar. İşlevsel ve tasarımsal gereksinimlerin titiz bir şekilde önceden tanımlanması, son bileşenin...
Daha fazla görüntüle
Neden Kesme Özellikleri Parça Geometrisi Doğruluğunu Doğrudan Belirler? Takım Yolu Stratejisi ve Yüzey Sadakati ile Boyutsal Kararlılık Üzerindeki Etkisi Takım yolu programlaması, kesici takımın malzemeyle nasıl etkileşime gireceğini belirleyerek parça geometrisi doğruluğunu yönetir. ...
Daha fazla görüntüle
Malzeme Seçimi: Metal Parça Maliyetinin Temel Belirleyicisi Ham Malzeme Ekonomisi: Alaşım Türü, Nadirlik ve Piyasa Volatilitesi Malzeme seçimi, metal parça maliyetinin en büyük kısmını belirler—genellikle toplam üretim maliyetinin %45–60'ını oluşturur...
Daha fazla görüntüle Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
