Montaj İçin Tasarım (DFA) İlkelerini Metal Parçalara Uygulayın Parça sayısını en aza indirin ve bileşenleri standartlaştırarak metal parçaların montajını kolaylaştırın Metal parçaların montajında parça sayısını azaltmak, DFA’nın en etkili aracıdır. Her eklenen bileşen...
Daha fazla görüntüle
Isı Girdisi Dengesizliği: Düşük Nüfuziyetli Kaynakların Temel Nedeni Düşük Akım veya Gerilim Enerji Aktarımını Azaltır. Yetersiz akım veya gerilim, birleşime iletilen enerjiyi doğrudan azaltır ve ana metalin tam olarak erimesini engeller...
Daha fazla görüntüle
Temel Üretim Süreçlerinin Sac Metal Kenar Kalitesini Nasıl Şekillendirdiği Lazer Kesim vs. Su Jeti: Kenarlarda Isıl Deformasyon vs. Mekanik Bütünlük Lazer kesim ile su jeti kesim arasında yapılacak seçim, sac metal kenar kalitesini temelden belirler...
Daha fazla görüntüle
Metal İşleme Atölyelerinde Gürültü Kaynaklarını Doğru Bir Şekilde Değerlendirin Doğru değerlendirme, bir metal işleme atölyesindeki herhangi bir etkili işitme koruma programının temelidir. Tam olarak hangi işlemlerin en zararlı sesleri ürettiğini tespit etmek ve niceliksel olarak ölçmek...
Daha fazla görüntüle
Dayanıklılık ve Ağırlık Dengesi Temellerini Anlamak Dayanıklılık/Ağırlık Oranı, Yapısal Verimlilik İçin Temel Ölçütür Dayanıklılık/ağırlık oranı, yapısal verimlilik için kesin ölçütür—bir bileşenin ne kadar yük taşıyabileceğini nicelendirir...
Daha fazla görüntüle
Parça Geometrisinin Takım Yolu Verimliliği ve Hareket Dinamiği Üzerindeki Doğrudan Etkisi Köşe Yarıçapları, Keskin Açılar ve Dar Dönüşler Yavaşlamayı Zorunlu Kılabilir ve İlerleme Hızlarını Azaltabilir Keskin iç köşeler ve küçük yarıçaplar, CNC makinelerinin dönüşten önce yavaşlamasını zorunlu kılar...
Daha fazla görüntüle
Süreç Disiplini: Bitirme İşlemleri Sırasında Çizik Kaynaklarının Ortadan Kaldırılması Bitirme İşleminde Aşınma Derecesi Atlamakla İlgili Maliyet Atlanan aşınma derecesi sırası, işlenmiş metal parçalarda çizik oluşumunun başlıca nedenidir—ve oldukça maliyetli bir durumdur. Disiplinli bitirme işlemlerinde...
Daha fazla görüntüle
İnce, Orta ve Kalın Kesitler İçin Optimize Edilmiş Kaynak Teknikleri İnce metaller (≤1,6 mm) için hassas stratejiler: atlama kaynağı, ilerleme açısı ve düşük ısı geçişi Kaynak işlemi sırasında ince malzemelerin işlenmesi, ısı yönetimi ana kriter olmak üzere disiplin gerektirir...
Daha fazla görüntüle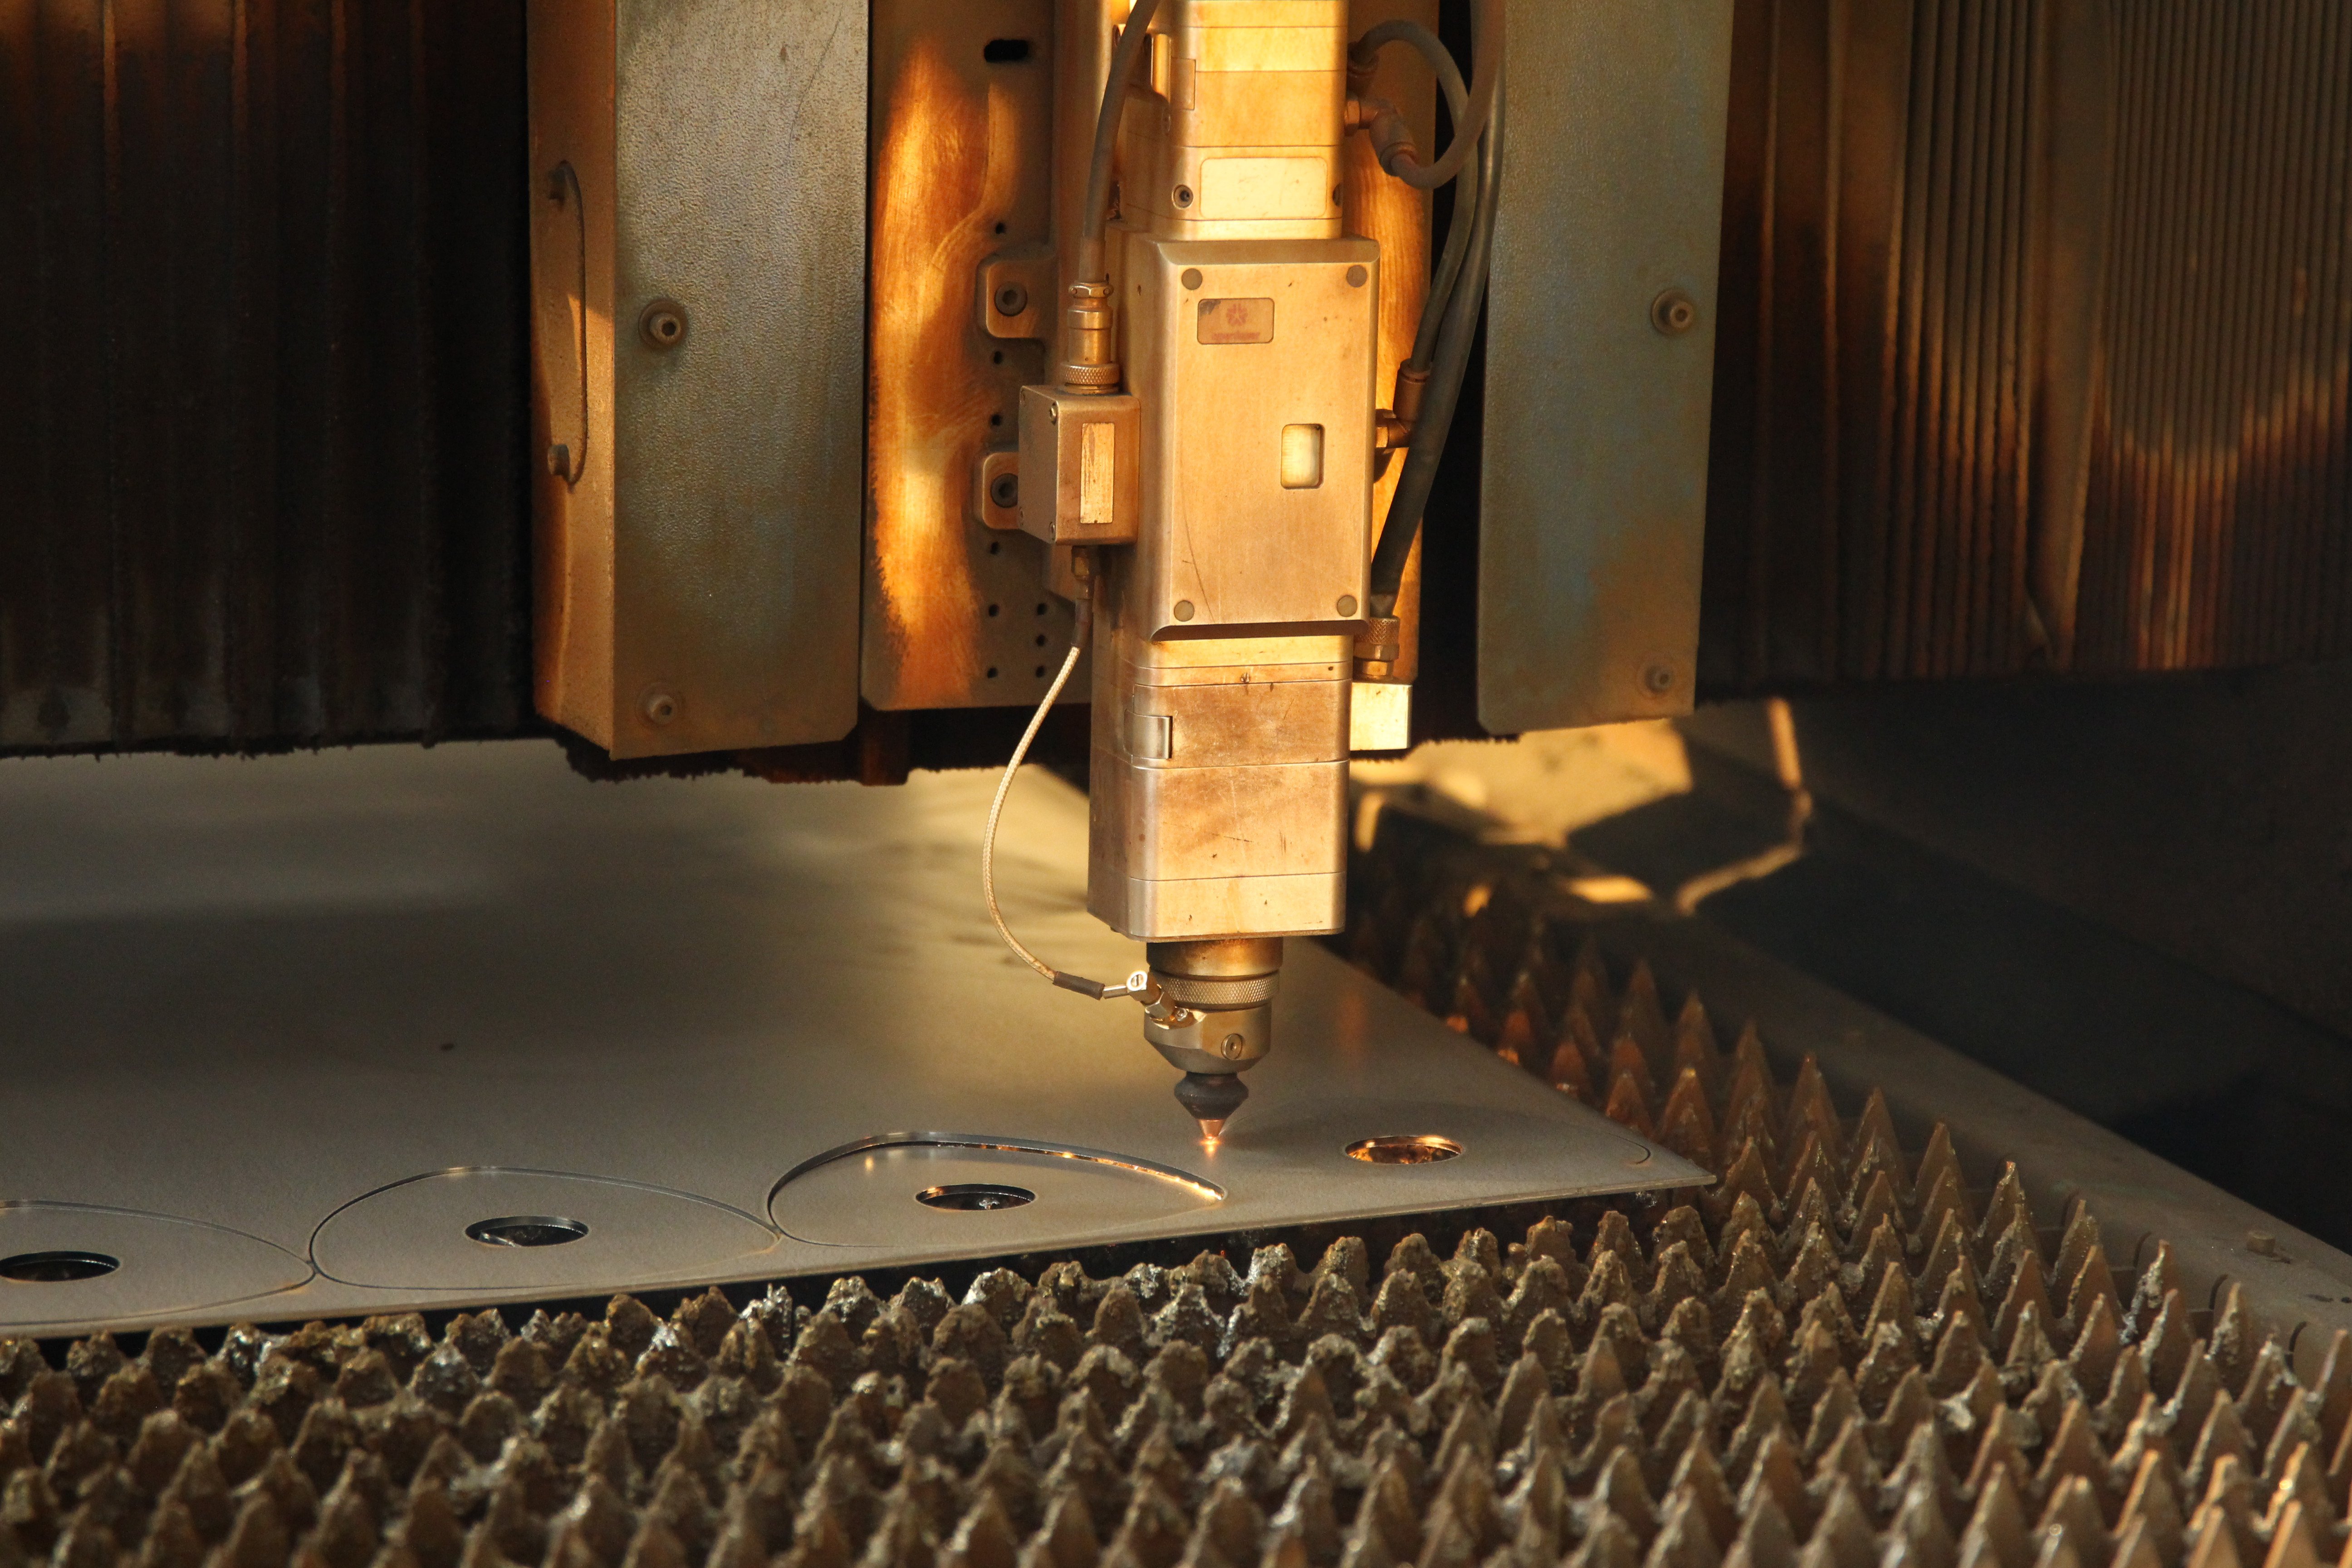
B2B İçerik Stratejisinde İlk Makale Onayı Nedir? İlk makale onayı, bir B2B içerik pazarlama programının temel kontrol noktasıdır; bu aşamada bir katkı sahibinin ilk yazısı stratejik, editöryel...
Daha fazla görüntüle
Yapısal–Hassaslık Bölünmesi: Neden Fabrikasyon ve Talaşlı İmalat Birbirini Tamamlayan, Rakip Olmayan Süreçlerdir Fabrikasyon, sağlam ve ölçeklenebilir birincil yapılar oluşturur Sac metal fabrikasyonu, kesme, bükme ve kaynak gibi işlemlerle dayanıklı iskeletler üretir...
Daha fazla görüntüle
GD&T Düzlemsellik Temelleri ve Düzlemsellik Kontrolü İçin Tolerans Belirtimi ASME Y14.5 Düzlemsellik Tanımı: Referans Düzlemine Dayalı ve Referans Düzlemine Dayalı Olmayan Uygulamalar Düzlemsellik, geometrik boyutlandırma ve toleranslama (GD&T) içinde bir yüzeyin...
Daha fazla görüntüle
CNC Düşük/Orta Hacim: Özel Takım Tezgâhı Yatırımı Olmadan Kurulum Maliyetlerinde Azalma ile Daha Düşük Giriş Engelleri – Enjeksiyon Kalıplama veya Şekillendirme ile Karşılaştırıldığında Enjeksiyon kalıplama veya şekillendirme gibi işlemler, üretim maliyeti yüksek sertleştirilmiş çelik kalıplar veya kalıp blokları gerektirirken...
Daha fazla görüntüle Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
