 Lilla partier, höga standarder. Vår snabba prototypservice gör validering snabbare och enklare —
 EN

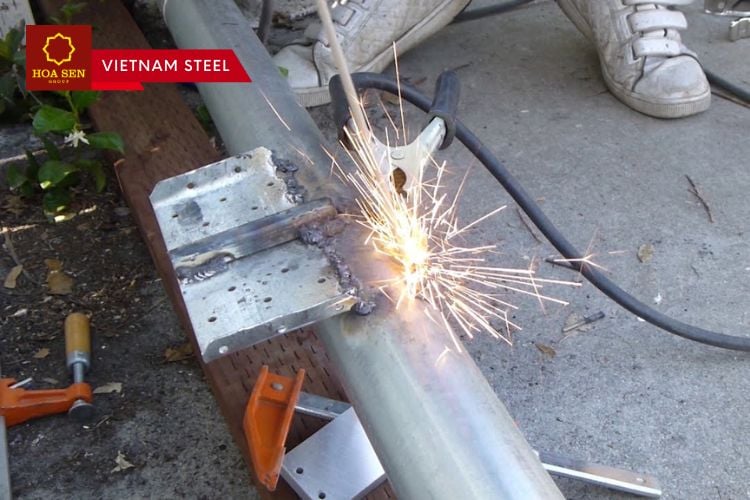
Svetskvalitet och strukturell integritet: Grundstenen för delens prestanda
Strukturell integritet definierar en komponents förmåga att motstå driftspänningar utan fel—och svetskvaliteten avgör direkt denna förmåga vid varje fog. En smältsvets är inte bara en förbindelse; den är gränsytan för spänningsöverföring där laster överförs mellan basmaterialen. När den utförs korrekt blir fogens anslutning en sömlös bro som bibehåller konstruktionens lastväg. En undermålig utförande introducerar dock sårbarheter som kan sprida sig genom hela monteringen. Industristandarder som AWS D1.1 och EN ISO 5817 fastställer objektiva godkännandekriterier för svetsprofil, penetrationsdjup och tillåtna diskontinuiteter—vilket omvandlar strukturell pålitlighet från ett abstrakt begrepp till kvantifierbara tekniska krav.
Hur mikroskopiska diskontinuiteter försämrar bärkapaciteten på makronivå
Mikroskopiska diskontinuiteter fungerar som utlösningspunkter för brott långt bortom sin fysiska storlek. Porer så små som 0,5 mm, interna sprickor osynliga för blotta ögat eller ofullständiga smältzoner skapar geometriska spännkoncentrationer där pålagda laster förstärks lokalt. En teoretisk konstruktionspänning på 100 MPa kan stiga till 300–400 MPa vid spetsen av en submillimeterdefekt. Under cyklisk belastning driver dessa koncentrerade spänningar gradvis sprickutbredning genom svetshuvudet eller den värmeberörda zonen (HAZ). Varje cykel driver fram sprickfronten något, vilket minskar den effektiva tvärsnittsarean i förbindningen tills det återstående materialet inte längre kan bära lasten. En förbindning som är dimensionerad för tiotals år av drift kan därför gå sönder inom månader eftersom degraderingen började redan under tillverkningen. Radiografisk och ultraljudsinspektion är avgörande – inte som frivilliga kontroller, utan som nödvändiga verifieringsverktyg, eftersom de mekanismer som styr brottet verkar på skalor som är osynliga för ögat men ändå styr prestandan över meterlängder av färdig konstruktion.
Gemensam effektivitet som den viktigaste metriken som kopplar svetskvalitet till delens hållfasthet
Sammanfogningsverkningsgraden – förhållandet mellan en svetsad sammanfogningss styrka och grundmaterialets styrka – är den avgörande kvantitativa kopplingen mellan svetskvalitet och strukturell prestanda. En väl utförd fullgenomsvetsad skarvsvets med lämpligt tillagningmaterial kan uppnå en verkningsgrad på 90–100 %, vilket innebär att belastningar överförs nästan lika effektivt som i det fasta modermaterialet. Delgenomsvetsade sammanfogningar eller sådana som innehåller tillåtna diskontinuiteter fungerar vanligtvis med en verkningsgrad på 60–80 %. Värden under 60 % indikerar kritiska kvalitetsbrister som kräver omarbete eller omdesign. Denna enda måttenhet sammanfattar de sammansatta effekterna av sunda svetsnävar, navelgeometri och kompatibilitet i mekaniska egenskaper. Konstruktörer väljer sammanfogningskonfigurationer och specificerar kvalitetsnivåer utifrån krav på verkningsgrad: tryckbehållare som arbetar vid höga temperaturer kräver nästan 100 % verkningsgrad, medan icke-kritiska förstyvningsmedel kan fungera tillfredsställande med en verkningsgrad på 70 %. AISI-specifikationer och AWS:s strukturella regler integrerar överväganden kring sammanfogningsverkningsgrad i obligatoriska konstruktionsprotokoll precis därför att säkerhetskonsekvenserna i efterföljande skeden är absoluta.
Vanliga svetsfel och deras direkta inverkan på prestanda
Porositet, brist på sammanfogning och sprickor: Drivkrafter för spännkoncentration i kritiska fogar
Även mikroskopiska svetsbrister fungerar som allvarliga spännkoncentratorer, vilket drastiskt minskar bärförmågan. Porositet, brist på sammanfogning och sprickor är de vanligaste felen – var och en introducerar en unik felgeometri som förstärker lokal spänning och avleder spänningsflödet från den avsedda lastvägen.
| Typ av defekt | Mekanism för spännkoncentration | Typisk inverkan på bärförmåga |
|---|---|---|
| Porositet | Gasinneslutna hålrum skapar sfäriska tomrum som fungerar som notcherliknande spännhöjare. | Minskar den effektiva tvärsnittsarean; utmattningstiden kan minska med upp till 50 %. |
| Svag smältning | Obundna gränsytor mellan svetsmetall och basmaterial bildar skarpa, plana diskontinuiteter. | Fungerar som en redan existerande startplats för sprickbildning; fogens verkningsgrad sjunker under 70 %. |
| Krackning | Linjära sprickor – oavsett om de är heta eller kalla – utgör den skarpaste möjliga spännkoncentratorn. | När en spricka överskrider en kritisk längd leder instabil spridning till plötslig, katastrofal brott. |
Dessa defekter är inte kosmetiska – de undergräver grundläggande strukturell prestanda. Till exempel kan en 1 mm stor brist på sammanfogning i en kritisk ledningsringnäht, som inte upptäcks under tillverkningen, växa till kritisk storlek under cykliskt tryck inom några månader.
Utmattningsbrott kontra sprödbrott: Hur defekttyp avgör gränserna för svetskvalitetens prestanda
Defektens geometri styr direkt brottmoden under cyklisk belastning. Avrundade porer tenderar att initiera gradvis utmattningsskada – flera tomrum fungerar som spridda kärnor för sprickbildning, vilket leder till långsam sprickutveckling över många lastcykler. Å andra sidan främjar skarpa, plana defekter, såsom brist på smältning eller sprickspetsar, sprödbrott: extrem spänningskoncentration möjliggör snabb sprickutbredning med minimal plastisk deformation – även vid spänningsnivåer under materialets flytgräns. I en utmattningsskänslig brobalk kan en kluster av porer orsaka en upptäcktbar spricka efter 2 miljoner cykler, medan en enda smal spricka vid svettskarven kan utlösa plötsligt brott redan efter endast 10 000 cykler. Defektens form avgör alltså om en konstruktion ger varning innan den kollapsar – eller om den går sönder utan förvarning.
Förvärring av mekaniska egenskaper: När svettkvaliteten undergräver materialets pålitlighet
Minskning av draghållfasthet, duktilitet och slagtoughhet på grund av slagginklusioner och embrittning i värmeinflyttszonen
Slaginklusioner och sprödhet i värme-påverkad zon (HAZ) försämrar direkt de mekaniska egenskaperna. Slaginklusioner – icke-metalliska partiklar som fastnar under stelningsprocessen – stör den metallurgiska kontinuiteten och fungerar som interna spänningskoncentrerare. Även låga volymandelar minskar draghållfastheten med 5–10 % och halverar segheten. Samtidigt uppstår sprödhet i HAZ genom snabb avsvalning och mikrostrukturella förändringar nära smältzonen. Kornförstoring och bildning av spröda faser, till exempel martensit, kan sänka slagtoughness med så mycket som 40 % i kvarnhärdade och tempererade stål. Den kombinerade effekten omvandlar svetsen från en lastbärande del till en svag länk. Att uppfylla godkännandekriterierna enligt AWS D1.1 eller ISO 5817 är inte en rent formell procedur – det är miniminivån för att säkerställa materialens pålitlighet under drift.
Konsekvenser i verkligheten: Säkerhet, kostnader och livscykelrelaterade implikationer av dålig svetskvalitet
Från omarbetsfördröjningar till katastrofala fel: Att kvantifiera affärspåverkan av undermålig svetskvalitetsprestanda
Affärspåverkan av dålig svetskvalitet sträcker sig långt utöver svetsstationen. Direkta omkostnader är enorma: att rätta till en enda defekt svets i en komplex montering kan kosta nio gånger mer än att utföra den korrekt vid första försöket (American Welding Society, 2023). Detta belopp inkluderar inte de följande schemafördröjningarna – som stoppar hela projektets framsteg och utlöser avtalsstraff. Indirekta kostnader är ännu mer betydelsefulla: ansvarsåtal, garantiåtaganden för reparation eller utbyte samt ryktes- och varumärkeskada som minskar framtida anbudsmöjligheter. En enda strukturell felaktighet som är kopplad till svetskvalitet kan utjämna ett företags vinstmarginal på ett stort projekt – och i vissa fall hota dess överlevnad.
Fallstudie: Pipelinebrott i Alberta (2019) – ett fel som grundade sig i okända svetskvalitetsbrister
En rörledningsbrott i Alberta år 2019 släppte ut mer än 1,4 miljoner liter producerat vatten och kunde spåras till väteinducerad sprickbildning vid en ringvetsning. Kanadas energiregulator fastställde att sprickan uppstod från en hård fläck – en lokal region med för hög hårdhet i vetcemet – som befintliga inspektionsprotokoll inte identifierade under byggnadsfasen. Händelsen medförde miljontals dollar i kostnader för miljörensning, regleringsbotar och produktionsstopp. Den underströk en avgörande sanning: när brister i svettkvalitet undgår upptäckt i säkerhetskritiska applikationer är livscykelkostnaden inte bara ekonomisk – den omfattar även miljöskador, risk för allmän säkerhet och oåterkallelig försämring av intressenternas förtroende.
FAQ-sektion
-
Vad är mikroskopiska diskontinuiteter och varför är de avgörande?
Mikroskopiska diskontinuiteter, såsom porer, sprickor eller ofullständig sammanvältning, skapar spänningskoncentrationspunkter som kan allvarligt kompromettera strukturell integritet under driftbelastningar.
-
Hur undersöks svetsfel som porositet och brist på sammanfogning?
Icke-destruktiva undersökningsmetoder, såsom radiografisk eller ultraljudsprovning, är avgörande för att identifiera svetsfel som försämrar prestandan.
-
Vad är fogeffektivitet och hur beräknas den?
Fogeffektivitet är styrkeförhållandet mellan den svetsade fogens och grundmaterialets. Den beräknas utifrån svetstyp, utförandekvalitet och efterlevnad av angivna standarder.
-
Vad är effekten av dålig svetskvalitet på företag?
Dålig svetskvalitet leder till ökade kostnader för omarbete, projektfördröjningar, förkortad produktlivscykel, ansvarsrisker och skada på ryktet.
-
Hur påverkar fel typen av brott i svetsade konstruktioner?
Felens geometri avgör om brottet sker gradvis genom utmattning eller snabbt genom sprödbrott, vilket påverkar konstruktionens hållbarhet och säkerhet.
Innehållsförteckning
- Svetskvalitet och strukturell integritet: Grundstenen för delens prestanda
- Vanliga svetsfel och deras direkta inverkan på prestanda
- Förvärring av mekaniska egenskaper: När svettkvaliteten undergräver materialets pålitlighet
- Konsekvenser i verkligheten: Säkerhet, kostnader och livscykelrelaterade implikationer av dålig svetskvalitet