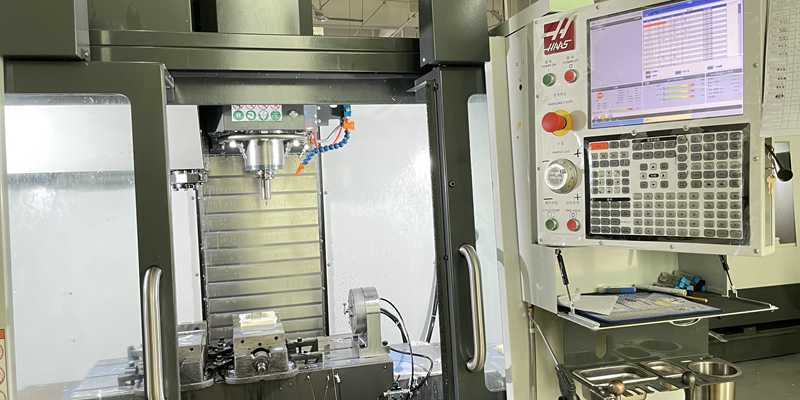
Razumevanje prehoda od prototipa do serijske proizvodnje: faze, tveganja in realnosti. Kartiranje ključnih faz: od funkcionalne validacije do procesne stabilnosti. Pot od prototipa do serijske proizvodnje poteka skozi štiri disciplinirane, z vrati nadzorovane faze...
Ogled več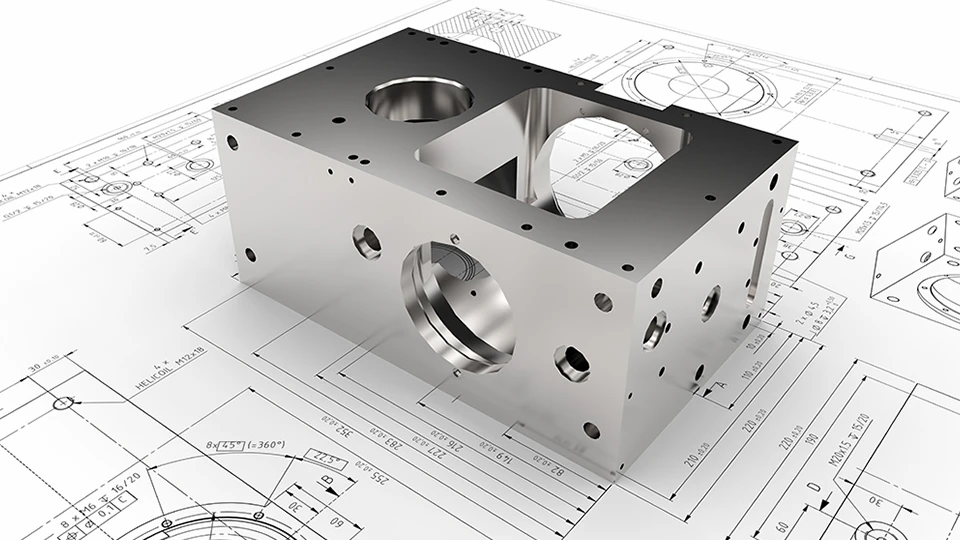
Nelinearni vpliv toleranc na zniževanje stroškov izdelave. Zelo majhne spremembe toleranc povzročijo eksponentno višje stroške obdelave – odstopanja manj kot ±0,13 mm (±0,005") dramatično povečajo stroške zniževanja stroškov izdelave...
Ogled več
Topletni učinki: glavna vzročilka razsežinskega odmikanja pri proizvodnji Toplotna razširitev orodnih strojev in obdelovancev med daljšimi cikli Toplota zaradi vrtenja vretena, rezalne trenja in delovanja motorja je glavni prispevek k razsežinskemu odmikanju...
Ogled več
Zahteve glede končne uporabe določajo nepogojne meje zmogljivosti premaza Primer funkcionalne odpovedi: korozija medicinske naprave zaradi izpostavljenosti raztopini soli + neustrezna pasivacija Laparoskopski sponkarski instrument iz nerjavnega jekla se je korodiral že po dvanajstih ciklih ponovne obdelave...
Ogled več
Ključni kriteriji izbire za izdelavo zapletenih kovinskih oblik Zahteve glede natančnosti, debelina materiala in geometrijska zapletenost – medsebojno vplivanje Izbor postopka izdelave zapletenih kovinskih oblik temelji na medsebojnem vplivanju natančnosti, debeline materiala in geometrijske zapletenosti...
Ogled več
Ustanovite procesno nadzor za zanesljivo skladnost serij pri obdelavi. Zakaj se med serijami CNC obdelave pojavlja spremenljivost? Razlika med posameznimi serijami CNC obdelave redko izvira iz enega samega vzroka – nastane zaradi kumulativnih mikroodmikov ...
Ogled več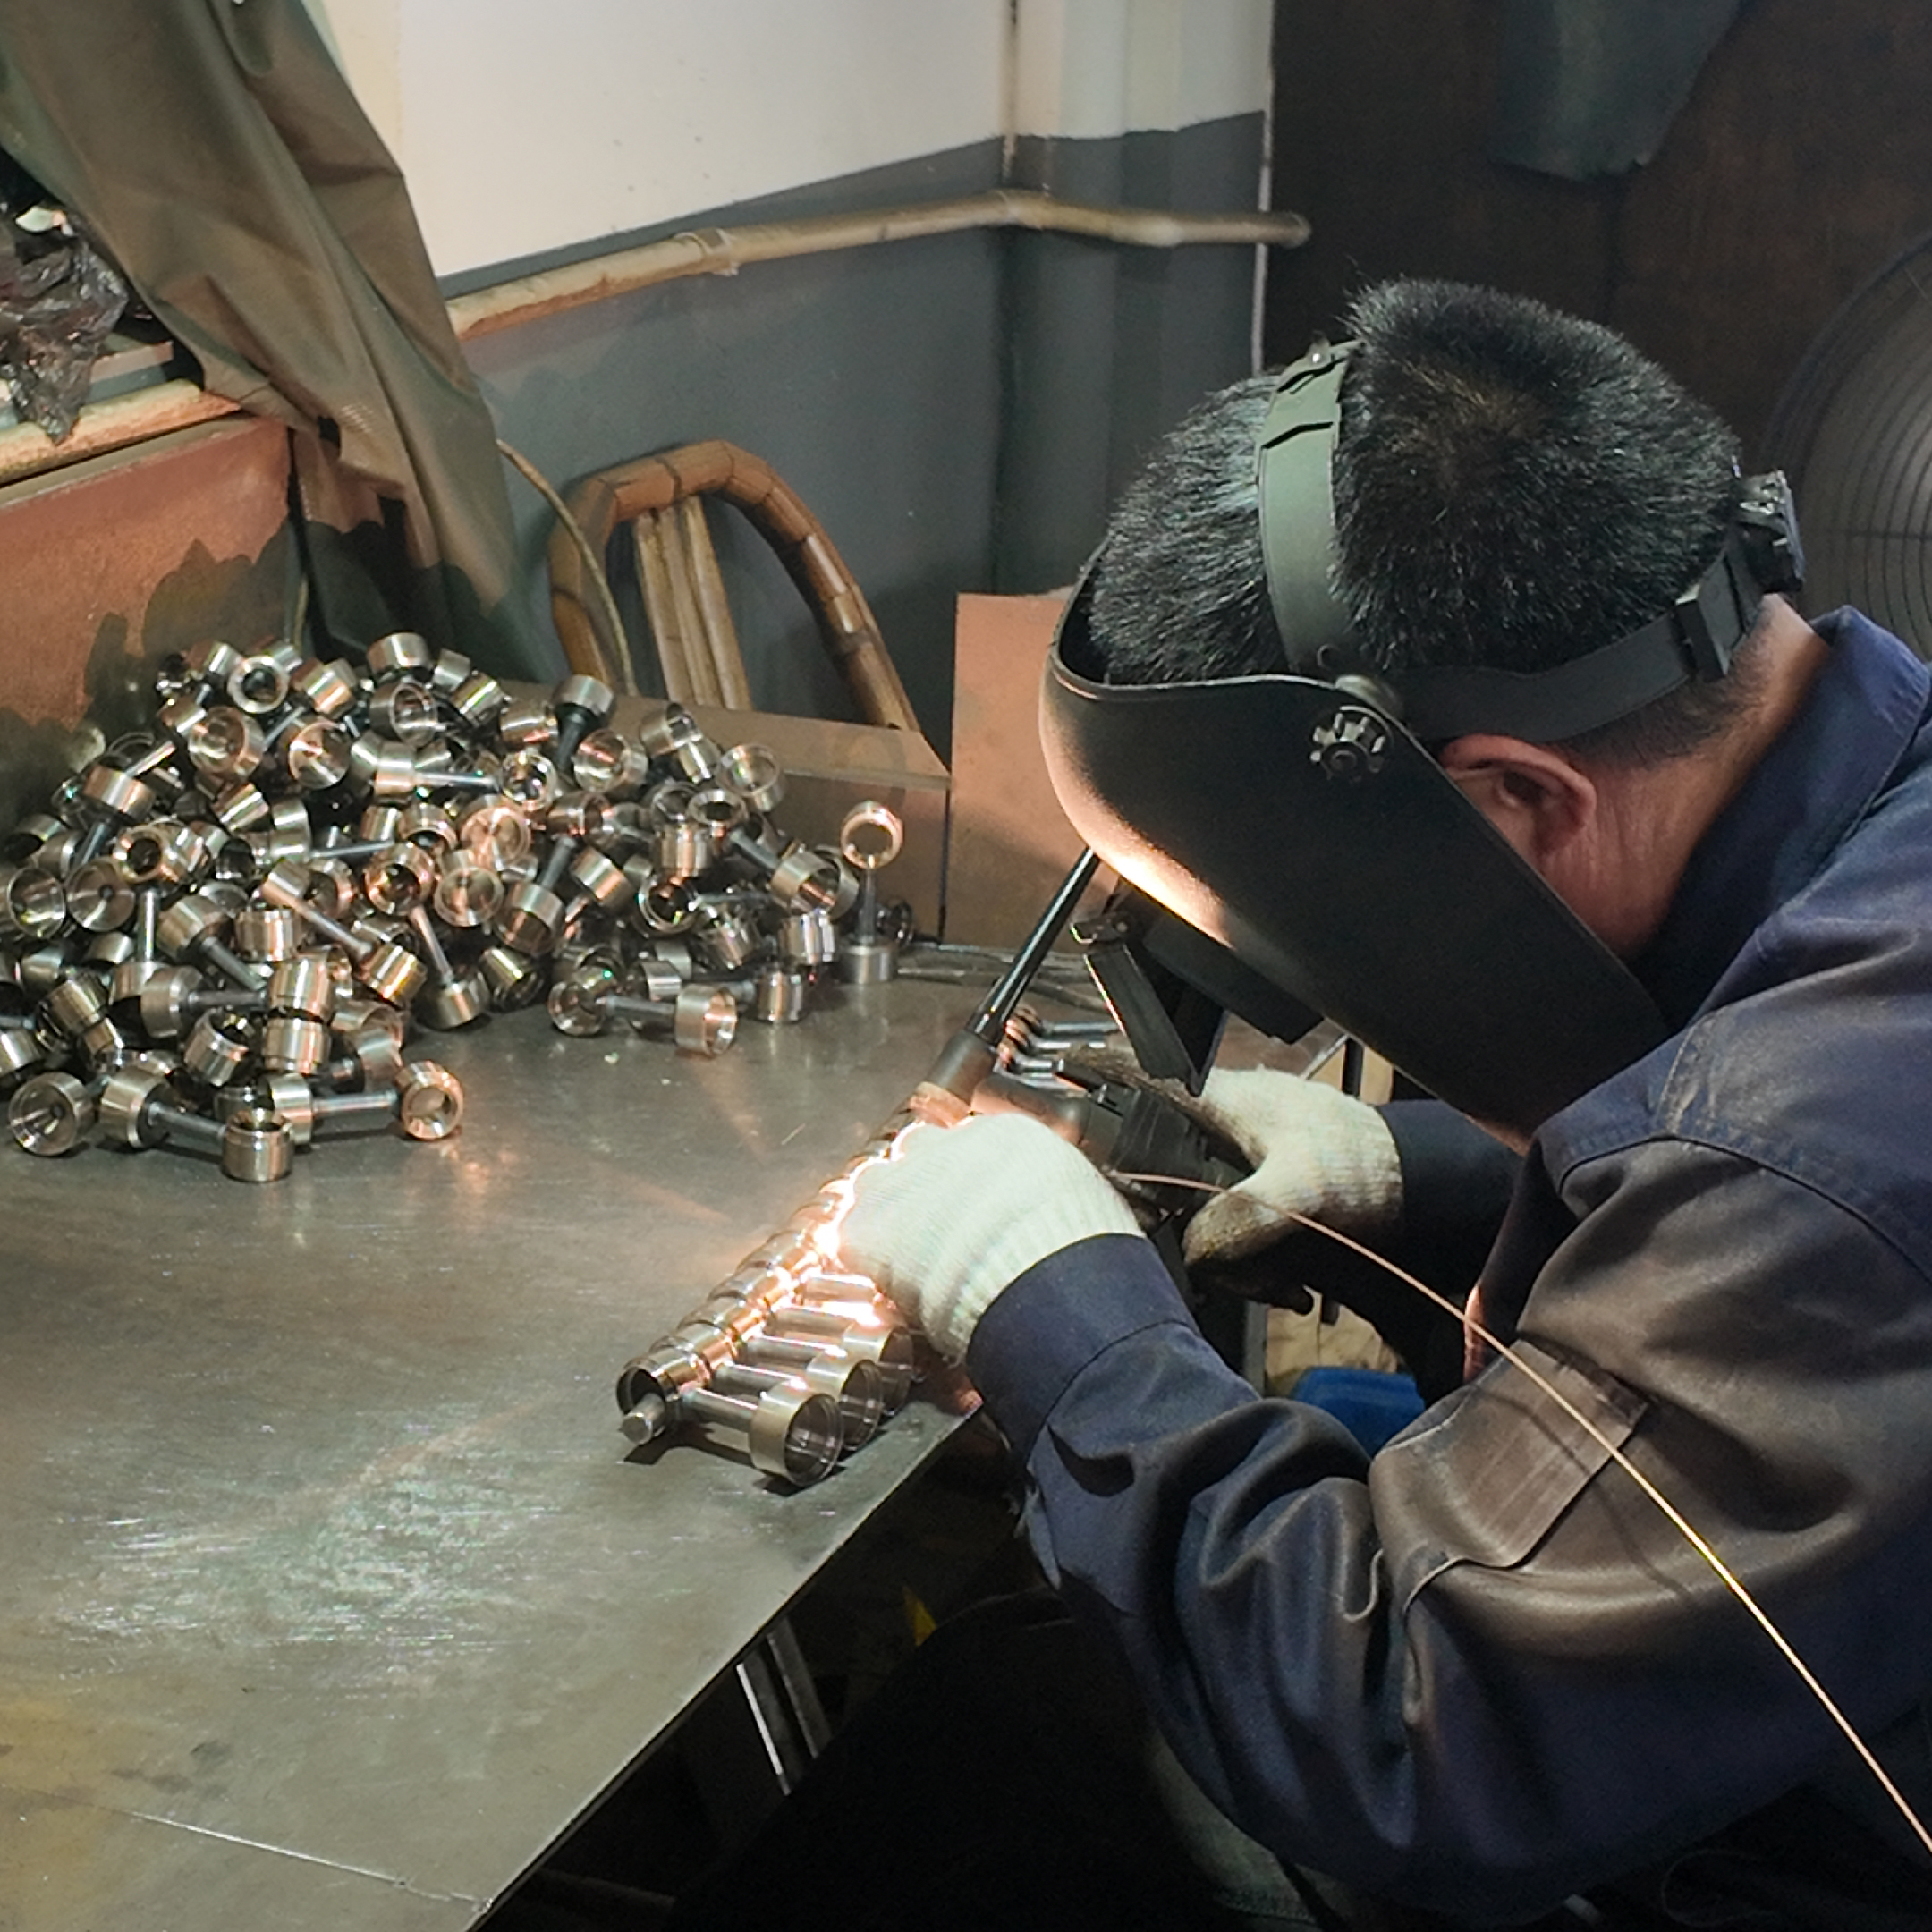
Zakaj pride do poškodb kovinske površine: lastnosti materiala in tveganja pri ravnanju. Vpliv trdote, vlečnosti in površinske obdelave na občutljivost za rezine, udarce in obrabo. Poškodbe kovinske površine izvirajo neposredno iz medsebojnega vpliva treh osnovnih lastnosti materiala ...
Ogled več
Vizualna zavajanje: zakaj površinska videz ne zagotavlja celovitosti varjenja. Kako gladki, enotni varilni šivi skrivajo kritične notranje pomanjkljivosti. Gladki, enotni varilni šiv pogosto vzbudi zaupanje – vendar ta videz ne zagotavlja ...
Ogled več
Osnove izboljšave za trajnostno zmanjšanje časa izdelave – kartiranje tokov vrednosti za odpravo odpadkov brez kompromisa pri kakovosti preverjanj. Kartiranje tokov vrednosti (VSM) razkrije vsak korak od naročila do dostave in loči delo, ki ustvarja vrednost, od zamud…
Ogled več
Najprej pojasnite funkcionalne in oblikovne zahteve. Začetek naročila po meri izdelanih kovinskih delov brez jasnih specifikacij pogosto povzroči zamude in prekoračitve stroškov. Natančna in temeljita določitev funkcionalnih in oblikovnih zahtev zagotavlja, da bo končni komponenta…
Ogled več
Zakaj rezalne funkcije neposredno določajo natančnost geometrije dela. Strategija poti rezalnika in njen vpliv na verodostojnost površine ter dimenzionalno stabilnost. Programiranje poti rezalnika določa natančnost geometrije dela tako, da določa, kako se rezalnik vključuje v material. …
Ogled več
Izbira materiala: temeljni dejavnik, ki določa stroške delov iz kovine. Ekonomika surovin: vrsta zlitine, redkost in tržna nestabilnost. Izbira materiala določa največji delež stroškov delov iz kovine – pogosto 45–60 % skupnih proizvodnih ...
Ogled več Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
