Porozumenie prechodu od prototypu k výrobe: fázy, riziká a realita. Mapovanie kľúčových etáp: od funkčnej validácie po stabilitu procesu. Cesta od prototypu k výrobe sa rozvíja cez štyri disciplinované, riadené fázy s kontrolnými bránami...
Zobraziť viac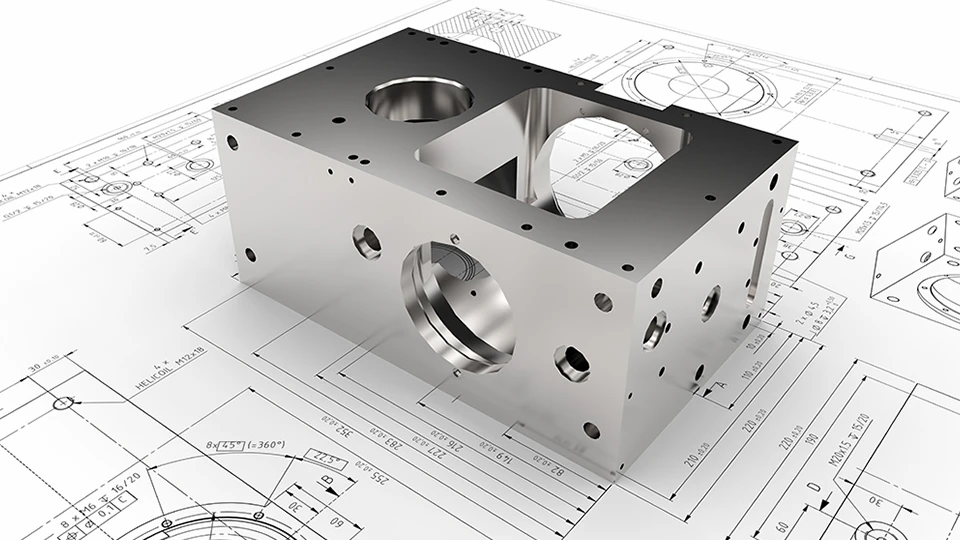
Nelineárny vplyv tolerancií na zníženie výrobných nákladov. Exponenciálne vyššie obrábací náklady vznikajú v dôsledku minimálnych úprav tolerancií – odchýlky pod ±0,13 mm (±0,005 palca) výrazne zvyšujú náklady na zníženie výrobných nákladov...
Zobraziť viac
Tepelné účinky: Vedúca príčina rozmerného posunu počas výroby. Teplotné rozťažnosť nástrojových strojov a obrobkov počas predĺžených cyklov. Teplo vznikajúce rotáciou vretena, trením pri obrábaní a prevádzkou motora je dominujúcou príspevkovou zložkou k rozmernému posunu...
Zobraziť viac
Požiadavky konečného použitia definujú neprekonateľné prahy výkonu povlaku. Prípad funkčného zlyhania: korózia zariadenia na medicínske účely spôsobená vystavením slanej vode a nedostatočnou pasiváciou. Laparoskopický chyťák z nehrdzavejúcej ocele sa po iba dvanástich cykloch opätovného spracovania začal korodovať...
Zobraziť viac
Kľúčové kritériá pre výber výrobného procesu zložitých kovových tvarov: požiadavky na tolerancie, hrúbka materiálu a geometrická zložitosť. Výber výrobného postupu pre zložité kovové tvary závisí od vzájomného pôsobenia tolerancií, hrúbky materiálu a geometrického tvaru...
Zobraziť viac
Zavedenie procesného riadenia na zabezpečenie spoľahlivej konzistencie výrobkov v dávkach pri obrábaní Prečo sa medzi dávkami CNC obrábania vyskytuje variabilita Variabilita medzi jednotlivými dávkami CNC obrábania zriedka vyplýva z jediného zdroja – vzniká kumuláciou mikroposunov v priebehu...
Zobraziť viac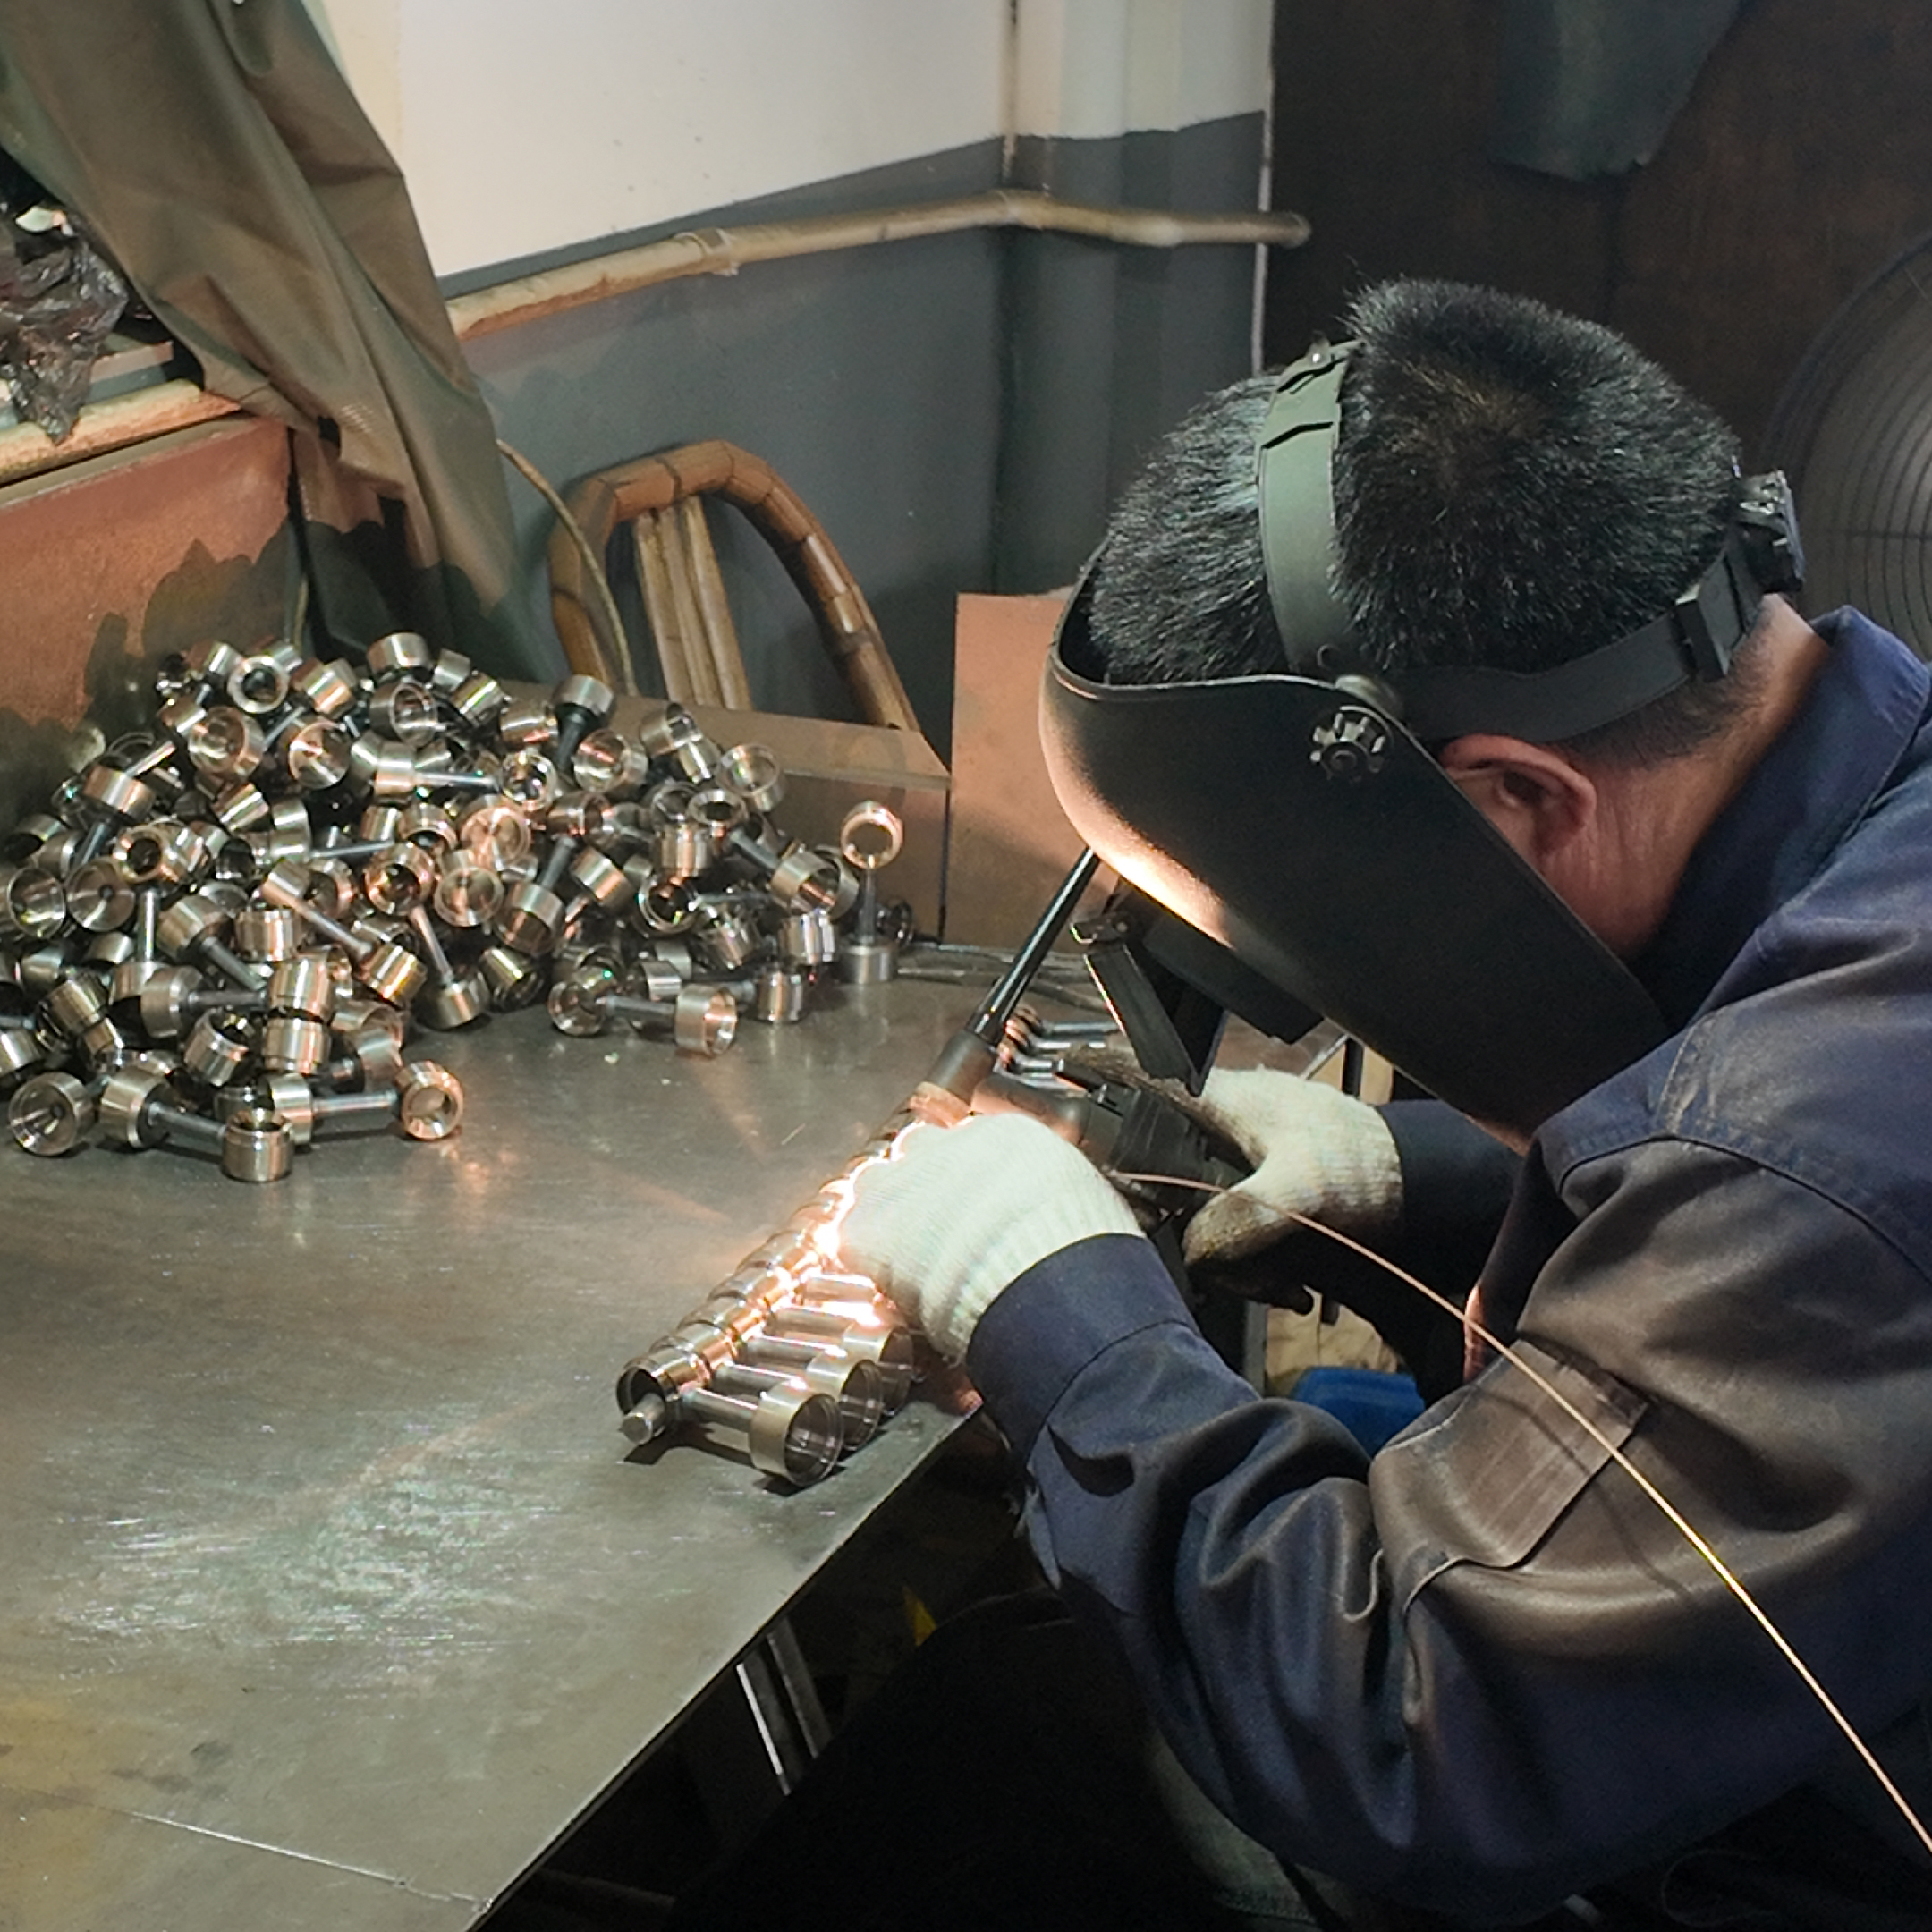
Prečo dochádza k poškodeniu kovového povrchu: vlastnosti materiálu a riziká spojené s manipuláciou Ako tvrdosť, ťahová pevnosť a povrchová úprava ovplyvňujú náchylnosť k rýpaniu, vbrušovaniu a opotrebovaniu Poškodenie kovového povrchu je priamo spôsobené vzájomným pôsobením troch základných vlastností materiálu...
Zobraziť viac
Vizuálna ilúzia: prečo vizuálny vzhľad nezaručuje integritu zváraného švu Ako hladké a rovnorodé zvárané švy maskujú kritické vnútorné nedostatky Hladký a rovnorodý zváraný šev často vyvoláva dôveru – avšak tento vzhľad nepredstavuje žiadnu záruku...
Zobraziť viac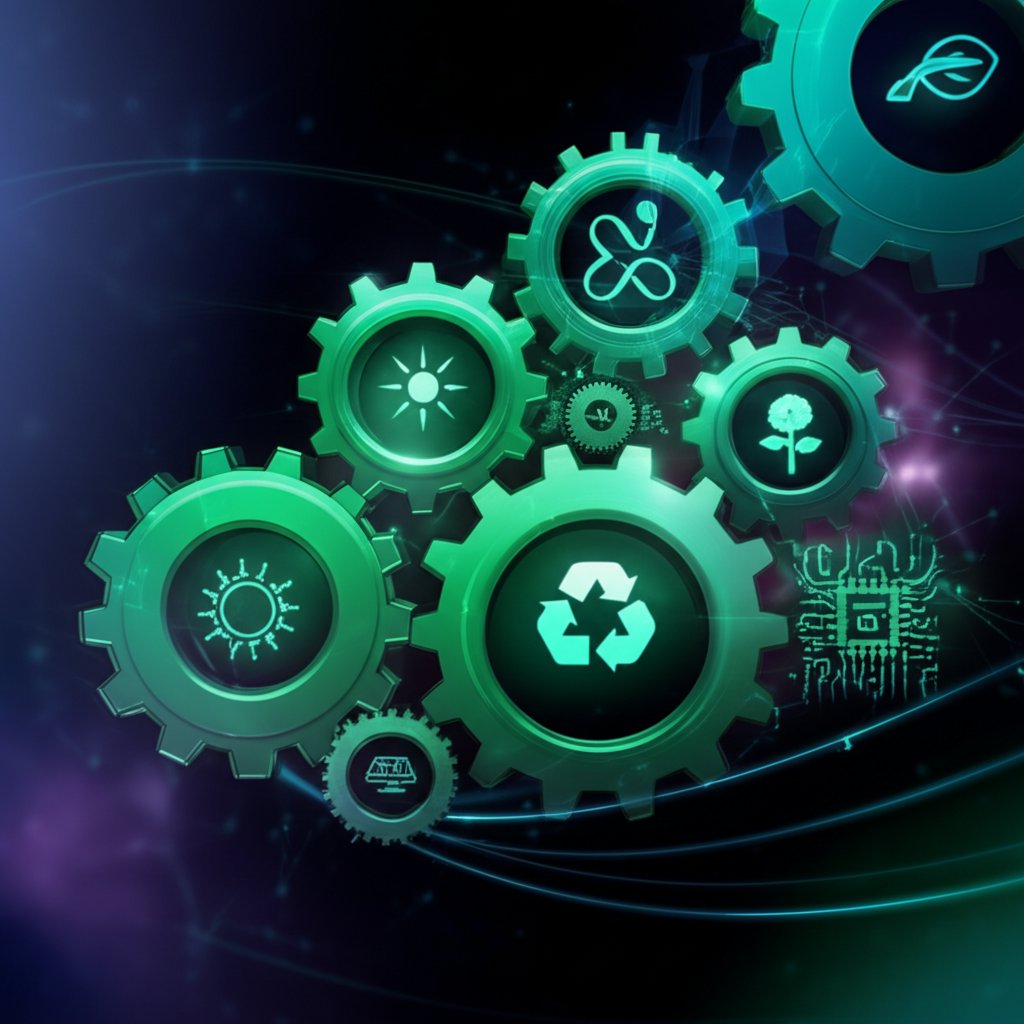
Základy lean metodiky pre udržateľné skrátenie času dodania – mapovanie toku hodnoty na odstránenie odpadu bez kompromisov s kvalitou kontrol. Mapovanie toku hodnoty (VSM) odhaľuje každý krok od objednávky po dodanie a rozlišuje prácu pridávajúcu hodnotu od oneskorení…
Zobraziť viac
Najprv upresnite funkčné a konštrukčné požiadavky. Začatie objednávky špeciálnych kovových súčiastok bez jasne definovaných špecifikácií často vedie k oneskoreniam a prekročeniu rozpočtu. Dôkladné definovanie funkčných a konštrukčných požiadaviek na začiatku zabezpečuje, že finálna súčiastka…
Zobraziť viac
Prečo rezné prvky priamo určujú presnosť geometrie súčiastky – stratégiu dráhy nástroja a jej vplyv na vernosť povrchu a rozmernú stabilitu. Programovanie dráhy nástroja riadi presnosť geometrie súčiastky tým, že určuje, ako sa nástroj zaráža do materiálu. …
Zobraziť viac
Výber materiálu: základný faktor ovplyvňujúci náklady na kovové súčiastky Ekonomika surovín: typ zliatiny, vzácnosť a trhová nestabilita Výber materiálu určuje najväčšiu časť nákladov na kovové súčiastky – často 45–60 % celkových výrobných ...
Zobraziť viac Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
