Použite princípy návrhu pre montáž (DFA) pri návrhu kovových súčiastok – Minimalizujte počet súčiastok a štandardizujte komponenty, aby ste zjednodušili montáž kovových súčiastok – Zníženie počtu súčiastok je najúčinnejším opatrením DFA pri montáži kovových súčiastok. Každá ďalšia súčiastka...
Zobraziť viac
Nedostatok tepla pri zváraní: Hlavný faktor nerovnomerného prieniku zvaru. Nízky prúd alebo napätie znížia prenos energie. Nedostatočný prúd alebo napätie priamo znížia množstvo energie dodanej do zvarového spoja, čím sa zabráni úplnému roztaveniu základného kovu...
Zobraziť viac
Ako základné výrobné procesy ovplyvňujú kvalitu okrajov plechov. Laserové rezanie vs. vodný lúč: tepelná deformácia vs. mechanická pevnosť okrajov. Voľba medzi laserovým a vodným rezaním zásadne určuje kvalitu okrajov plechov. ...
Zobraziť viac
Presne posúdiť zdroje hluku pri spracovaní kovov. Presné posúdenie je základom každého účinného programu ochrany sluchu v dielni na spracovanie kovov. Presné určenie toho, ktoré operácie generujú najškodlivejší zvuk, a jeho kvantifikácia...
Zobraziť viac
Porozumenie základom vyváženia pevnosti a hmotnosti Prečo je pomer pevnosti k hmotnosti základným ukazovateľom štrukturálnej účinnosti Pomer pevnosti k hmotnosti je rozhodujúcim ukazovateľom štrukturálnej účinnosti – kvantifikuje, aké zaťaženie môže daná štruktúra uniesť...
Zobraziť viac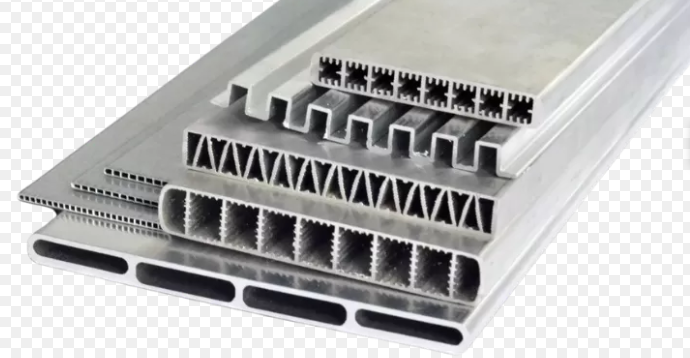
Ako geometria súčasti priamo ovplyvňuje účinnosť nástrojovej dráhy a pohybové dynamiky Polomeri zaoblení, ostré uhly a tesné zákruty spôsobujú spomalenie a zníženie posuvových rýchlostí Ostré vnútorné rohy a malé polomery núkajú CNC stroje k spomaleniu pred zákrutou...
Zobraziť viac
Disciplína procesu: eliminácia príčin poškrabania počas dokončovania Náklady spojené s preskočením postupnosti zrnitosti pri dokončovaní Preskočenie postupnosti zrnitosti je jednou z najčastejších príčin poškrabania dokončených kovových súčastí – a to drahou príčinou. Pri disciplinovanej úprave povrchu...
Zobraziť viac
Zváracie techniky optimalizované pre tenké, stredne hrubé a hrubé časti. Presné stratégie pre tenké kovové materiály (≤ 1,6 mm): skokové zváranie, uhol posunu a nízkoteplotné zváracie prechody. Zváranie tenkých materiálov vyžaduje disciplínu, pri ktorej je riadenie tepla hlavnou premennou...
Zobraziť viac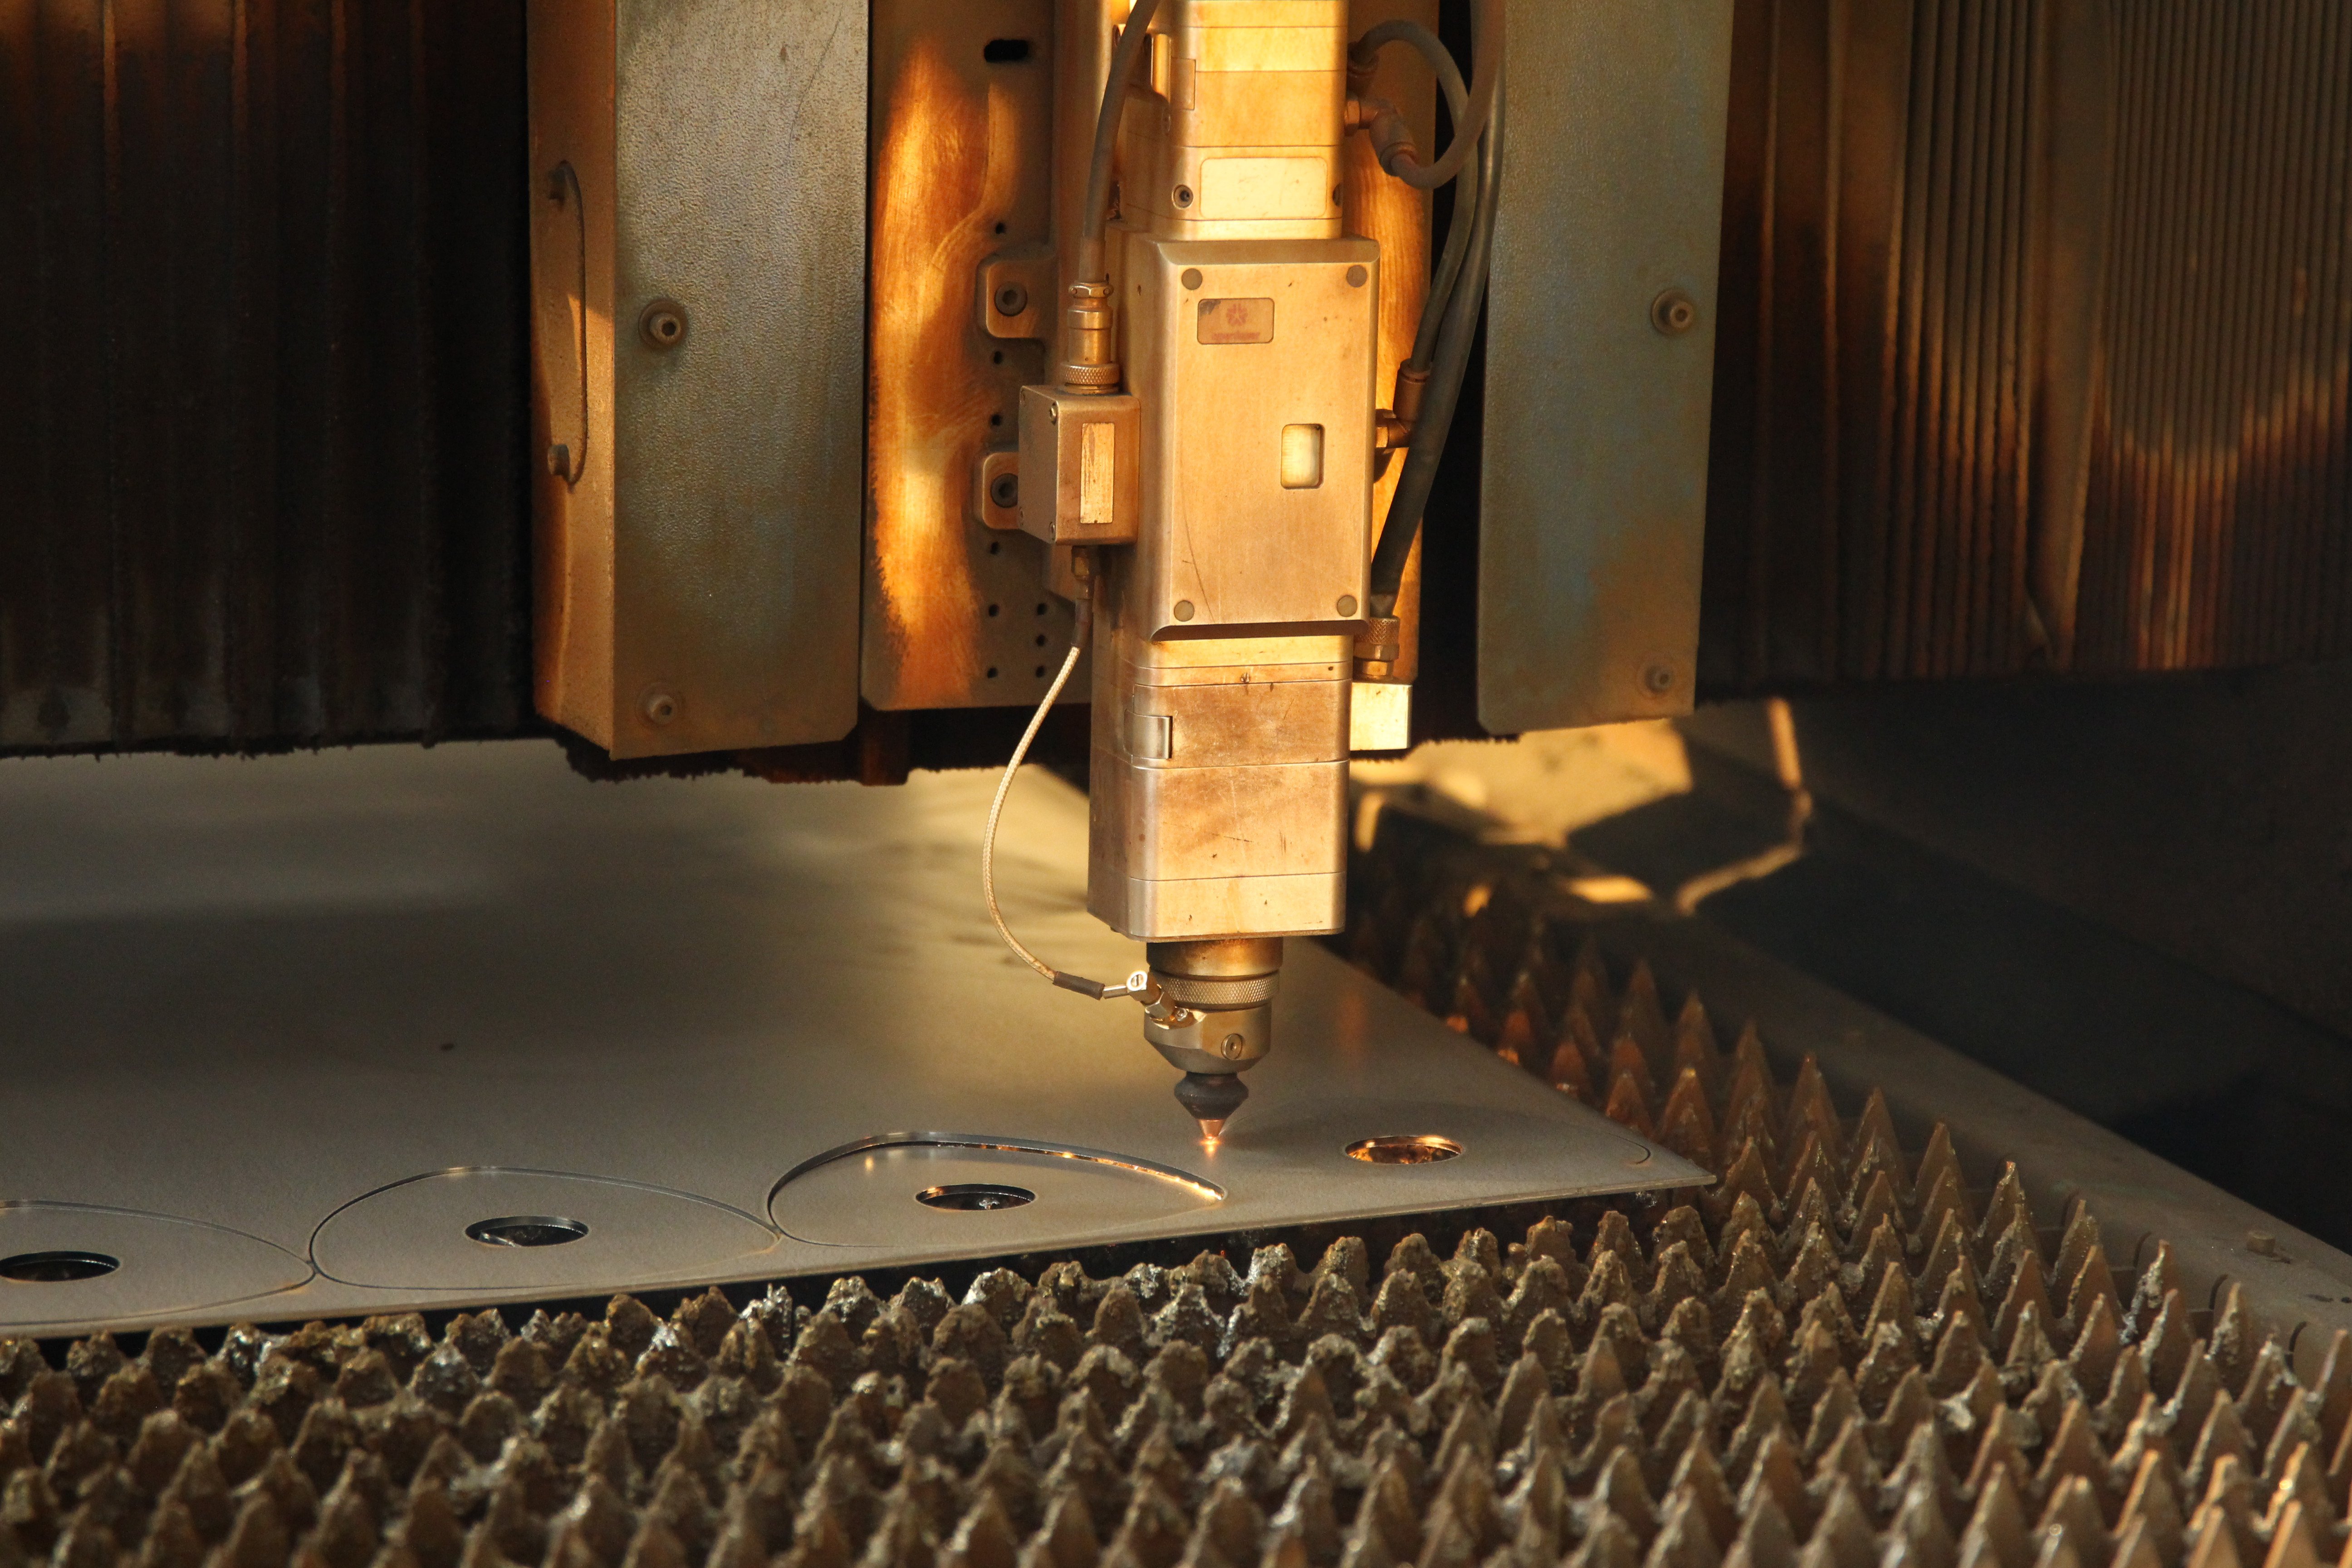
Pochopte význam schvaľovania prvej vzorky v B2B obsahovej stratégií. Schvaľovanie prvej vzorky je základným kontrolným bodom v B2B obsahovom marketingovom programe – v tomto bode sa formálne hodnotí príspevok prispievateľa na základe strategických, redakčných...
Zobraziť viac
Rozdiel medzi štruktúrou a presnosťou: Prečo sú výroba a obrábanie doplnkové, nie konkurenčné. Výroba vytvára pevné a škálovateľné primárne štruktúry. Výroba z plechu vytvára trvanlivé rámce rezaním, ohýbaním a zváraním...
Zobraziť viac
Základy GD&T rovnosti a špecifikácia tolerancií pre kontrolu rovnosti podľa normy ASME Y14.5 Definícia rovnosti: aplikácie s referenčným bodom (datum) a bez referenčného bodu Rovnosť je formový kontrolný prvok v geometrickom dimenzovaní a tolerovaní (GD&T), ktorý obmedzuje povrch...
Zobraziť viac
CNC pre nízky a stredný objem: Nižšie vstupné bariéry prostredníctvom znížených nákladov na nastavenie – eliminácia investícií do špeciálneho nástrojovania v porovnaní s vstrekovaním alebo tvárnením. Na rozdiel od vstrekovania alebo tvárnenia – ktoré vyžadujú kalibrované oceľové formy alebo diely s výrobnými nákladmi...
Zobraziť viac Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
