 Małe partie, wysokie standardy. Nasza usługa szybkiego prototypowania sprawia, że weryfikacja jest szybsza i łatwiejsza —
 EN

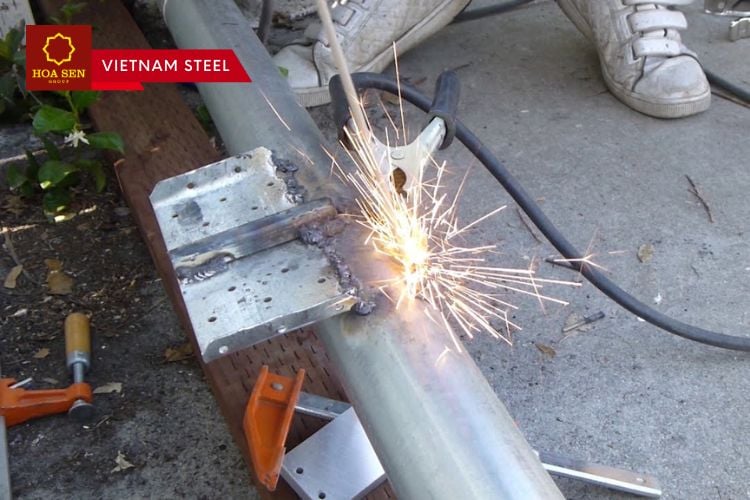
Jakość spoiny i integralność strukturalna: podstawa wydajności części
Ciągłość strukturalna określa zdolność elementu do wytrzymywania naprężeń eksploatacyjnych bez uszkodzenia — a jakość spawania bezpośrednio decyduje o tej zdolności w każdym połączeniu. Spoina topiona nie jest jedynie połączeniem; stanowi interfejs przenoszenia naprężeń, przez który obciążenia przekazywane są między materiałami podstawowymi. Gdy wykonana prawidłowo, takie połączenie staje się niewidocznym mostem, który utrzymuje zaprojektowaną ścieżkę przekazywania obciążeń. Nieprawidłowe wykonanie wprowadza natomiast słabe punkty, które mogą rozprzestrzenić się na całą konstrukcję. Normy branżowe, takie jak AWS D1.1 i EN ISO 5817, określają obiektywne kryteria akceptacji profilu spoiny, głębokości przetopu oraz dopuszczalnych nieciągłości — przekształcając niezawodność strukturalną z abstrakcyjnego pojęcia w ilościowe wymagania inżynierskie.
W jaki sposób mikroskopijne nieciągłości kompromitują nośność na makroskopowej skali
Mikroskopijne nieciągłości działają jako punkty inicjacji uszkodzeń znacznie przekraczające swoje fizyczne wymiary. Porowatości o średnicy nawet 0,5 mm, pęknięcia wewnętrzne niewidoczne gołym okiem lub strefy niepełnego zlania tworzą koncentracje naprężeń geometrycznych, w których przyłożone obciążenia lokalnie się wielokrotnie zwiększają. Teoretyczne naprężenie projektowe wynoszące 100 MPa może wzrosnąć do 300–400 MPa na szczycie defektu o wymiarach mniejszych niż milimetr. W warunkach obciążenia cyklicznego takie skoncentrowane naprężenia powodują stopniowe rozprzestrzenianie się pęknięć w metalu spawanym lub strefie wpływu ciepła (HAZ). Każdy cykl przesuwa front pęknięcia o niewielką odległość, zmniejszając efektywne przekrój poprzeczny połączenia, aż pozostały materiał nie będzie już w stanie wytrzymać przyłożonego obciążenia. Połączenie zaprojektowane na dziesięciolecia eksploatacji może ulec awarii już po kilku miesiącach, ponieważ degradacja rozpoczęła się już w trakcie procesu produkcji. Badania rentgenowskie i ultradźwiękowe są niezbędne – nie jako opcjonalne kontrole, lecz jako podstawowe narzędzia weryfikacji, ponieważ mechanizmy decydujące o awarii działają w skali niewidocznej gołym okiem, ale determinują wydajność całej gotowej konstrukcji o długości metrów.
Wydajność połączenia jako kluczowy wskaźnik łączący jakość spawania z wytrzymałością części
Wydajność połączenia — stosunek wytrzymałości połączenia spawanego do wytrzymałości metalu podstawowego — jest jednoznacznym, ilościowym wskaźnikiem powiązania między jakością spawania a wydajnością konstrukcyjną. Poprawnie wykonane połączenie doczołowe z pełnym przetopieniem przy zastosowaniu odpowiedniego materiału dodatkowego może osiągnąć wydajność na poziomie 90–100%, przenosząc obciążenia niemal tak skutecznie, jak jednolity materiał rodzimy. Połączenia częściowo przetopione lub zawierające dopuszczalne nieciągłości działają zwykle z wydajnością 60–80%. Wartości poniżej 60% wskazują na krytyczne niedoskonałości jakości, wymagające ponownego wykonania lub przeprojektowania. Ten pojedynczy wskaźnik obejmuje łączne skutki braku wad, geometrii spoiny oraz zgodności właściwości mechanicznych. Projektanci dobierają konfiguracje połączeń i określają wymagany poziom jakości na podstawie docelowej wydajności: zbiorniki ciśnieniowe pracujące w podwyższonej temperaturze wymagają wydajności bliskiej 100%, podczas gdy niestotne elementy wzmacniające mogą funkcjonować wystarczająco dobrze przy wydajności 70%. Specyfikacje AISI oraz normy konstrukcyjne AWS uwzględniają wydajność połączenia w obowiązkowych procedurach projektowych właśnie dlatego, że konsekwencje dla bezpieczeństwa w dalszym ciągu procesu są bezwzględne.
Typowe wady spawania i ich bezpośredni wpływ na wydajność
Porowatość, brak złączenia oraz pęknięcia: czynniki powodujące koncentrację naprężeń w połączeniach krytycznych
Nawet mikroskopijne niedoskonałości spawów działają jako silne koncentratory naprężeń, znacznie obniżając nośność. Porowatość, brak złączenia oraz pęknięcia są najczęściej występującymi wadami — każda z nich wprowadza unikalną geometrię defektu, która wzmacnia naprężenia lokalne i przekierowuje przepływ naprężeń poza zaplanowaną ścieżkę obciążenia.
| Typ wady | Mechanizm koncentracji naprężeń | Typowy wpływ na nośność |
|---|---|---|
| Porowatość | Kawerny zawierające gaz tworzą kuliste puste przestrzenie działające jak koncentratory naprężeń typu karb. | Zmniejsza skuteczną powierzchnię przekroju poprzecznego; trwałość zmęczeniowa może spaść o nawet 50%. |
| Brak przetopienia | Niepołączone powierzchnie między metalem spawanym a podstawowym tworzą ostre, płaskie nieciągłości. | Działa jako gotowy punkt inicjacji pęknięcia; sprawność połączenia spadает poniżej 70%. |
| Pęknięcia | Pęknięcia liniowe — niezależnie od tego, czy są gorące, czy zimne — stanowią najbardziej ostre możliwe koncentratory naprężeń. | Gdy pęknięcie przekroczy krytyczną długość, następuje niestabilne rozprzestrzenianie się, prowadzące do nagłego, katastrofalnego uszkodzenia. |
Te wady nie są jedynie estetyczne – podważają one zasadniczo wydajność konstrukcyjną. Na przykład niedoskonałość spoiny o średnicy 1 mm w krytycznym połączeniu obwodowym rurociągu, która pozostaje niezauważona w trakcie produkcji, może osiągnąć krytyczny rozmiar pod wpływem cyklicznego ciśnienia już w ciągu kilku miesięcy.
Zmęczenie vs. pęknięcie kruche: jak rodzaj wady określa granice wydajności jakości spoin
Geometria wad bezpośrednio decyduje o trybie awarii pod wpływem obciążenia cyklicznego. Zaokrąglone porowatości zazwyczaj inicjują stopniową awarię zmęczeniową — wiele pustek stanowi rozproszone miejsca powstawania pęknięć, co prowadzi do powolnego wzrostu pęknięć w ciągu wielu cykli. Natomiast ostre, płaskie wady, takie jak brak spoiny lub wierzchołki pęknięć, sprzyjają pękaniu kruchemu: skrajne koncentracje naprężeń umożliwiają szybkie rozprzestrzenianie się pęknięć przy minimalnej deformacji plastycznej — nawet przy poziomach naprężeń poniżej granicy plastyczności materiału. W belce mostowej, której wytrzymałość na zmęczenie jest krytyczna, skupisko porów może spowodować wykrywalne pęknięcie po 2 milionach cykli, podczas gdy pojedyncze ciasne pęknięcie przy stawie spoiny może wywołać nagłą awarię już po zaledwie 10 000 cykli. Zatem kształt wady decyduje o tym, czy konstrukcja zapewnia ostrzeżenie przed zawaleniem — czy też ulega awarii bez uprzedzenia.
Degradacja właściwości mechanicznych: Gdy jakość spoiny podkopuje niezawodność materiału
Strata wytrzymałości na rozciąganie, wydłużenia i udarności spowodowana wtrąceniami żużlowymi oraz embrytowaniem strefy wpływu ciepła
Wtrącenia żużlowe oraz kruchość strefy wpływu ciepła (HAZ) bezpośrednio pogarszają właściwości mechaniczne. Wtrącenia żużlowe — niemetaliczne cząstki uwięzione w trakcie krzepnięcia — zakłócają ciągłość metalurgiczną i działają jako wewnętrzne koncentratory naprężeń. Nawet niskie ułamki objętościowe obniżają wytrzymałość na rozciąganie o 5–10% i zmniejszają plastyczność o połowę. Tymczasem kruchość strefy wpływu ciepła wynika z szybkiego schładzania oraz zmian mikrostrukturalnych w pobliżu linii spoiny. Przyrost ziarn i powstawanie faz kruchych, takich jak martenzyt, mogą obniżyć odporność na pęknięcie nawet o 40% w stalach hartowanych i odpuszczanych. Łączny wpływ tych czynników przekształca spoinę z elementu nośnego w słabe ogniwo. Spełnienie kryteriów akceptacji zgodnie z normami AWS D1.1 lub ISO 5817 nie jest jedynie formalnością proceduralną — stanowi minimalny próg zapewniający niezawodność materiału w eksploatacji.
Skutki w rzeczywistym świecie: bezpieczeństwo, koszty oraz implikacje dla cyklu życia wynikające z niskiej jakości spoin
Od opóźnień związanych z przeróbką do katastrofalnego uszkodzenia: ilościowa ocena wpływu niskiej jakości spawania na działalność gospodarczą
Wpływ gospodarczy słabej jakości spawania wykracza daleko poza stację spawalniczą. Bezpośrednie koszty przeróbki są ogromne: skorygowanie pojedynczego wadliwego spawu w złożonej konstrukcji może kosztować aż dziewięć razy więcej niż jego prawidłowe wykonanie przy pierwszym podejściu (American Welding Society, 2023). Ta kwota nie obejmuje jednak powiązanych opóźnień w harmonogramie — które powodują zatrzymanie postępów całego projektu i wyzwalają karne umowne sankcje. Koszty pośrednie mają jeszcze większe znaczenie: roszczenia odszkodowawcze wynikające z odpowiedzialności cywilnej, zobowiązania związane z gwarancją (naprawa lub wymiana produktów) oraz szkody wizerunkowe, które ograniczają przyszłe możliwości ubiegania się o zamówienia. Pojedyncze uszkodzenie konstrukcyjne spowodowane niską jakością spawania może całkowicie zlikwidować marżę zysku firmy z dużego projektu — a w niektórych przypadkach zagrozić jej istnieniu.
Przykład praktyczny: Przerywanie się rurociągu w prowincji Alberta (2019 r.) — awaria wynikająca z niedostrzeżonych wad spawów
W 2019 roku doszło w prowincji Alberta do przerwania rurociągu, w wyniku którego uwolniło się ponad 1,4 miliona litrów wody produkcyjnej; przyczyną okazała się pęknięcie wywołane działaniem wodoru w szwie obwodowym. Kanadyjski regulator energetyczny stwierdził, że pęknięcie powstało w tzw. „twardym miejscu” – lokalnym obszarze nadmiernej twardości metalu spawanego – którego istnienia nie wykryły obowiązujące w trakcie budowy protokoły inspekcyjne. Zdarzenie to wiązało się z kosztami w wysokości milionów dolarów na cele likwidacji skutków środowiskowych, kar regulacyjnych oraz przestoju produkcji. Podkreśliło ono kluczową prawdę: gdy w aplikacjach krytycznych pod względem bezpieczeństwa występują wady jakości spawania, których się nie wykrywa, całkowity koszt cyklu życia nie ogranicza się jedynie do kosztów finansowych – obejmuje także szkody środowiskowe, zagrożenia dla bezpieczeństwa publicznego oraz nieodwracalne osłabienie zaufania ze strony interesariuszy.
Sekcja FAQ
-
Czym są mikroskopijne nieciągłości i dlaczego są one kluczowe?
Mikroskopijne nieciągłości, takie jak porowatość, pęknięcia lub niepełne zlutowanie, tworzą punkty koncentracji naprężeń, które mogą znacznie naruszyć integralność konstrukcyjną pod wpływem obciążeń eksploatacyjnych.
-
W jaki sposób inspekuje się wady spawów, takie jak porowatość i brak zlania?
Metody nieniszczącej kontroli jakości, takie jak badania radiograficzne lub ultradźwiękowe, są niezbędne do wykrywania wad spawów, które pogarszają wydajność.
-
Co to jest wydajność połączenia i jak ją oblicza się?
Wydajność połączenia to stosunek wytrzymałości połączenia spawanego do wytrzymałości materiału podstawowego. Oblicza się ją na podstawie rodzaju spawu, jakości wykonania oraz zgodności ze specyfikowanymi normami.
-
Jakie są skutki złej jakości spawów dla przedsiębiorstw?
Zła jakość spawów prowadzi do wzrostu kosztów przeróbki, opóźnień w realizacji projektów, skrócenia czasu życia produktu, ryzyka odpowiedzialności prawnej oraz szkody dla reputacji.
-
W jaki sposób wady wpływają na tryb awarii konstrukcji spawanych?
Geometria wady decyduje o tym, czy awaria zachodzi stopniowo poprzez zmęczenie materiału, czy szybko poprzez kruche pęknięcie, co wpływa na trwałość i bezpieczeństwo konstrukcji.
Spis treści
- Jakość spoiny i integralność strukturalna: podstawa wydajności części
- Typowe wady spawania i ich bezpośredni wpływ na wydajność
- Degradacja właściwości mechanicznych: Gdy jakość spoiny podkopuje niezawodność materiału
- Skutki w rzeczywistym świecie: bezpieczeństwo, koszty oraz implikacje dla cyklu życia wynikające z niskiej jakości spoin