Pas de principes van Ontwerp voor Montage (DFA) toe op metalen onderdelen Om de montage van metalen onderdelen te stroomlijnen, minimaliseert u het aantal onderdelen en standaardiseert u componenten. Het minimaliseren van het aantal onderdelen is de meest impactvolle DFA-maatregel bij de montage van metalen onderdelen. Elke extra component...
Bekijk meer
Onbalans in warmte-input: de voornaamste oorzaak van ongelijkmatige lasdoordringing. Lage stroom of spanning vermindert de energieoverdracht. Onvoldoende ampèrage of spanning vermindert direct de energie die aan de lasverbinding wordt toegevoerd, waardoor het basismetaal niet volledig smelt…
Bekijk meer
Hoe kernfabricageprocessen de randkwaliteit van plaatmetaal beïnvloeden: lasersnijden versus waterstraalsnijden – thermische vervorming versus mechanische integriteit van de randen. De keuze tussen lasersnijden en waterstraalsnijden bepaalt fundamenteel de randkwaliteit van plaatmetaal. …
Bekijk meer
Nauwkeurig beoordelen van geluidbronnen in metaalbewerkingsbedrijven. Een nauwkeurige beoordeling vormt de basis van elk effectief gehoorbeschermingsprogramma in een metaalbewerkingsbedrijf. Het exact lokaliseren van de bewerkingen die het meest schadelijke geluid produceren – en het kwantificeren…
Bekijk meer
Inzicht in de fundamentele balans tussen kracht en gewicht Waarom de kracht-gewichtverhouding de kernmetriek is voor structurele efficiëntie De kracht-gewichtverhouding is de definitieve metriek voor structurele efficiëntie—een kwantificering van de belasting die een m...
Bekijk meer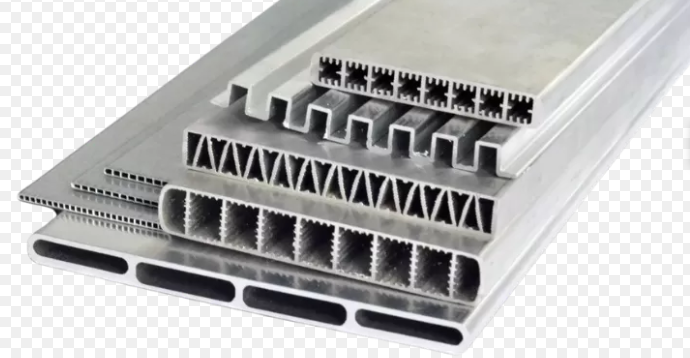
Hoe de vormgeometrie van een onderdeel direct invloed heeft op de efficiëntie van het toolpad en de bewegingsdynamica Hoekradius, scherpe hoeken en strakke bochten dwingen tot vertraging en verminderen de voedingssnelheid Scherpe interne hoeken en kleine radius dwingen CNC-machines ertoe om af te remmen vóór de bocht...
Bekijk meer
Procesdiscipline: eliminatie van krassbronnen tijdens de afwerking De kosten van het overslaan van de korrelgrootteprogressie bij afwerking Het overslaan van de korrelgrootteprogressie is een van de belangrijkste oorzaken van krassen op afgewerkte metalen onderdelen—en een kostbare. Bij gedisciplineerde afwerking...
Bekijk meer
Lassenstechnieken geoptimaliseerd voor dunne, middeldikke en dikke secties Precisie-strategieën voor dunne metalen (≤ 1,6 mm): overslaanlassen, beweeghoek en lage-warmtepassen Het lassen van dunne materialen vereist discipline, waarbij warmtebeheer de belangrijkste variabele is...
Bekijk meer
Inzicht in de eerste-artikelgoedkeuring binnen een B2B-contentstrategie De eerste-artikelgoedkeuring is de fundamentele controletrap binnen een B2B-contentmarketingprogramma—waarbij het eerste stuk van een bijdrager formeel wordt beoordeeld op basis van strategische, redactionele...
Bekijk meer
De structurele–precisie-kloof: waarom fabricage en bewerking elkaar aanvullen, in plaats van concurrentie vormen Fabricage bouwt robuuste, schaalbare primaire constructies. Plaatmetaal-fabricage vervaardigt duurzame constructiekaders door snijden, buigen en lassen...
Bekijk meer
GD&T-vlakheidfundamenten en tolerantiespecificatie voor vlakheidsbeheer ASME Y14.5 Vlakheidsdefinitie: toepassingen met referentievlak versus toepassingen zonder referentievlak Vlakheid is een vormcontrole binnen geometrische dimensie- en tolerantieopgaven (GD&T) die een oppervlak...
Bekijk meer
CNC voor lage en gemiddelde oplage: lagere toegangsbarrières door gereduceerde instelkosten en geen investering in speciale gereedschappen ten opzichte van spuitgieten of stansen. In tegenstelling tot spuitgieten of stansen – waarbij geharde stalen matrijzen of stempels nodig zijn, met bijbehorende fabricagekosten...
Bekijk meer Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
