 Piccole partite, alti standard. Il nostro servizio di prototipazione rapida rende la validazione più veloce e facile —
 EN

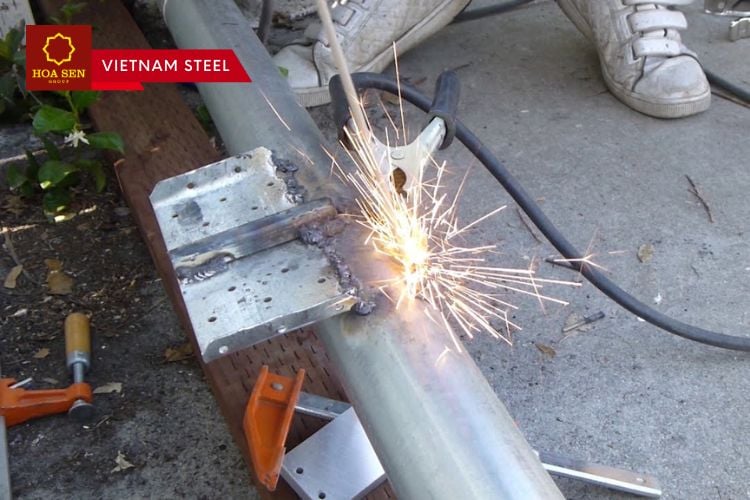
Qualità del Saldataggio e integrità strutturale: il fondamento delle prestazioni del componente
L'integrità strutturale definisce la capacità di un componente di resistere alle sollecitazioni operative senza subire guasti—e la qualità delle saldature determina direttamente questa capacità in ogni giunto. Una saldatura per fusione non è semplicemente una connessione; è l'interfaccia di trasferimento delle sollecitazioni, dove i carichi si trasmettono tra i materiali base. Quando viene eseguita correttamente, il giunto diventa un ponte continuo che mantiene il percorso di carico previsto dal progetto. Un'esecuzione scadente, invece, introduce vulnerabilità che possono propagarsi all'intero insieme. Gli standard di settore come AWS D1.1 e EN ISO 5817 stabiliscono criteri oggettivi di accettazione per il profilo della saldatura, la profondità di penetrazione e le discontinuità ammesse—trasformando l'affidabilità strutturale da concetto astratto in requisiti ingegneristici quantificabili.
Come le discontinuità microscopiche compromettono la capacità portante su scala macro
Le discontinuità microscopiche agiscono come punti di innesco della rottura ben oltre le loro dimensioni fisiche. Porosità grandi anche solo 0,5 mm, cricche interne invisibili ad occhio nudo o zone di fusione incompleta generano concentrazioni geometriche di tensione in cui i carichi applicati si moltiplicano localmente. Una tensione di progetto teorica di 100 MPa può salire a 300–400 MPa alla punta di un difetto submillimetrico. Sotto carico ciclico, queste tensioni concentrate provocano una propagazione incrementale della fessura attraverso il metallo saldato o la zona termicamente influenzata (HAZ). Ogni ciclo spinge leggermente in avanti il fronte di frattura, riducendo l’area trasversale netta del giunto fino a quando il materiale residuo non è più in grado di sopportare il carico. Un giunto progettato per decenni di servizio può rompersi in pochi mesi perché il degrado ha avuto origine già durante la fase di fabbricazione. L’ispezione radiografica e ultrasonica è essenziale — non come controllo opzionale, ma come strumento di verifica necessario, poiché i meccanismi che governano la rottura operano su scale invisibili all’occhio umano, pur determinando le prestazioni su metri interi di struttura finita.
Efficienza del giunto come parametro chiave che collega la qualità della saldatura alla resistenza del componente
L'efficienza del giunto—ovvero il rapporto tra la resistenza di un giunto saldato e quella del metallo base—rappresenta il legame quantitativo definitivo tra la qualità della saldatura e le prestazioni strutturali. Un giunto a cianfrinatura con penetrazione completa, eseguito correttamente e con materiale d’apporto adeguato, può raggiungere un’efficienza compresa tra il 90% e il 100%, trasferendo i carichi quasi con la stessa efficacia del materiale base compatto. I giunti a penetrazione parziale o quelli contenenti discontinuità ammesse operano generalmente con un’efficienza compresa tra il 60% e l’80%. Valori inferiori al 60% indicano gravi carenze qualitative che richiedono interventi correttivi o una riprogettazione. Questa singola metrica sintetizza gli effetti combinati di integrità, geometria del cordone e compatibilità delle proprietà meccaniche. I progettisti scelgono le configurazioni dei giunti e specificano i livelli di qualità in funzione degli obiettivi di efficienza richiesti: ad esempio, i recipienti in pressione destinati a funzionare a temperature elevate richiedono un’efficienza prossima al 100%, mentre irrigidimenti non critici possono funzionare adeguatamente anche con un’efficienza del 70%. Le specifiche AISI e i codici strutturali AWS integrano le considerazioni sull’efficienza del giunto nei protocolli di progettazione obbligatori proprio perché le implicazioni sulla sicurezza a valle sono assolute.
Difetti comuni di saldatura e il loro impatto diretto sulle prestazioni
Porosità, mancanza di fusione e fessurazioni: cause di concentrazione di tensione nei giunti critici
Anche imperfezioni microscopiche nelle saldature agiscono come forti concentratori di tensione, riducendo drasticamente la capacità portante. Porosità, mancanza di fusione e fessurazioni sono i difetti più diffusi: ciascuno introduce una geometria di difetto unica che amplifica le tensioni locali e devia il flusso di tensione dal percorso di carico previsto.
| Tipo di Difetto | Meccanismo di concentrazione di tensione | Impatto tipico sulla capacità portante |
|---|---|---|
| Porosità | Le cavità intrappolate di gas creano vuoti sferici che agiscono come sollevatori di tensione di tipo intaglio. | Riduce l’area efficace della sezione trasversale; la vita a fatica può diminuire fino al 50%. |
| Mancata fusione | Le interfacce non saldate tra metallo di saldatura e metallo base formano discontinuità piane e acute. | Funziona come sito pronto per l’innesco di fessure; l’efficienza del giunto scende al di sotto del 70%. |
| Fessurazione | Le fessurazioni lineari—siano esse calde o fredde—rappresentano il concentratore di tensione più acuto possibile. | Una volta che una fessura supera una lunghezza critica, la sua propagazione instabile porta a un guasto improvviso e catastrofico. |
Questi difetti non sono puramente estetici: compromettono fondamentalmente le prestazioni strutturali. Ad esempio, un difetto di mancata fusione di 1 mm in una saldatura circonferenziale critica di una tubazione, non rilevato durante la fabbricazione, può crescere fino a raggiungere dimensioni critiche sotto pressione ciclica entro pochi mesi.
Fatica vs. rottura fragile: come il tipo di difetto determina i limiti di prestazione della qualità delle saldature
La geometria del difetto determina direttamente la modalità di rottura sotto carico ciclico. Le porosità arrotondate tendono a innescare una rottura per fatica graduale: più vuoti fungono da siti distribuiti di nucleazione delle crepe, causando una crescita lenta delle crepe su molti cicli. Al contrario, difetti affilati e piani, come la mancata fusione o le punte di crepa, favoriscono la frattura fragile: la concentrazione estrema di tensione consente una rapida propagazione della crepa con scarsa deformazione plastica, anche a livelli di tensione inferiori al limite di snervamento del materiale. In una trave principale di un ponte soggetta a fatica critica, un gruppo di porosità potrebbe causare una crepa rilevabile dopo 2 milioni di cicli, mentre una singola crepa stretta all’attacco del cordone saldato potrebbe innescare un cedimento improvviso già dopo soli 10.000 cicli. Pertanto, la forma del difetto determina se una struttura fornisce un avvertimento prima del collasso oppure cede senza preavviso.
Degrado delle proprietà meccaniche: quando la qualità della saldatura compromette l'affidabilità del materiale
Perdita di resistenza a trazione, duttilità e tenacità dovuta alle inclusioni di scoria e all'indurimento della zona termicamente influenzata
Le inclusioni di scoria e l’indurimento della zona termicamente influenzata (HAZ) degradano direttamente le proprietà meccaniche. Le inclusioni di scoria—particelle non metalliche intrappolate durante la solidificazione—interrompono la continuità metallurgica e agiscono come concentratori interni di tensione. Anche frazioni volumetriche molto basse riducono la resistenza a trazione del 5–10% e dimezzano la duttilità. Nel frattempo, l’indurimento della HAZ deriva da un raffreddamento rapido e da modifiche microstrutturali nelle vicinanze della linea di fusione. L’ingrossamento dei grani e la formazione di fasi fragili, come la martensite, possono ridurre la tenacità fino al 40% negli acciai temprati e rinvenuti. L’effetto combinato trasforma il giunto saldato da elemento portante in un punto debole. Il rispetto dei criteri di accettazione previsti da AWS D1.1 o ISO 5817 non è una semplice formalità procedurale: rappresenta la soglia minima per preservare l'affidabilità del materiale in servizio.
Conseguenze nella pratica: implicazioni per la sicurezza, i costi e il ciclo di vita derivanti da una scarsa qualità della saldatura
Dai ritardi causati da riprese fino al guasto catastrofico: quantificare l’impatto aziendale di prestazioni scadenti nella qualità delle saldature
L’impatto aziendale di una scarsa qualità delle saldature va ben oltre il box di saldatura. I costi diretti legati alle riprese sono notevoli: correggere una singola saldatura difettosa in un’assemblea complessa può costare nove volte di più rispetto all’eseguirla correttamente al primo tentativo (American Welding Society, 2023). Questa cifra non include i ritardi di calendario a catena — che bloccano il progresso complessivo del progetto e innescano penali contrattuali. I costi indiretti sono ancora più rilevanti: azioni legali per responsabilità civile, obblighi di riparazione o sostituzione in garanzia e danni alla reputazione che compromettono le future opportunità di gara. Un singolo guasto strutturale attribuibile alla qualità delle saldature può annullare il margine di profitto di un’azienda su un grande progetto — e, in alcuni casi, metterne a rischio la stessa sopravvivenza.
Caso di studio: Rottura della condotta in Alberta (2019) — un guasto causato da difetti nella qualità delle saldature non rilevati
Nel 2019, un cedimento della tubazione in Alberta ha causato il rilascio di oltre 1,4 milioni di litri di acqua di produzione ed è stato attribuito a fessurazioni indotte dall’idrogeno in una saldatura circonferenziale. Il regolatore energetico canadese ha stabilito che la fessura era originata da una zona dura, ovvero una regione localizzata di eccessiva durezza nel metallo saldato, non identificata dai protocolli di ispezione esistenti durante la fase di costruzione. L’evento ha comportato costi per milioni di dollari legati alla bonifica ambientale, alle sanzioni regolatorie e all’interruzione della produzione. Ha messo in evidenza una verità fondamentale: quando difetti nella qualità delle saldature sfuggono al rilevamento in applicazioni critiche per la sicurezza, il costo del ciclo di vita non è soltanto finanziario, ma comprende danni ambientali, rischi per la sicurezza pubblica e un’erosione irreversibile della fiducia degli stakeholder.
Sezione FAQ
-
Cos’è una discontinuità microscopica e perché è critica?
Le discontinuità microscopiche, come porosità, fessure o fusione incompleta, creano punti di concentrazione dello sforzo che possono compromettere gravemente l’integrità strutturale sotto carichi operativi.
-
Come vengono ispezionati i difetti di saldatura, come la porosità e la mancanza di fusione?
I metodi di ispezione non distruttiva, come la radiografia o le prove ad ultrasuoni, sono essenziali per identificare i difetti di saldatura che compromettono le prestazioni.
-
Cos’è l’efficienza del giunto e come si calcola?
L’efficienza del giunto è il rapporto tra la resistenza del giunto saldato e quella del materiale base. Viene calcolata in base al tipo di saldatura, alla qualità di esecuzione e al rispetto delle norme specificate.
-
Qual è l’impatto di una scarsa qualità della saldatura sulle aziende?
Una scarsa qualità della saldatura comporta costi maggiori per le riparazioni, ritardi nei progetti, riduzione della durata del prodotto, rischi di responsabilità legale e danni alla reputazione.
-
In che modo i difetti determinano la modalità di rottura nelle strutture saldate?
La geometria dei difetti determina se la rottura avviene gradualmente per fatica o rapidamente per frattura fragile, influenzando la durabilità e la sicurezza della struttura.
Sommario
- Qualità del Saldataggio e integrità strutturale: il fondamento delle prestazioni del componente
- Difetti comuni di saldatura e il loro impatto diretto sulle prestazioni
- Degrado delle proprietà meccaniche: quando la qualità della saldatura compromette l'affidabilità del materiale
- Conseguenze nella pratica: implicazioni per la sicurezza, i costi e il ciclo di vita derivanti da una scarsa qualità della saldatura