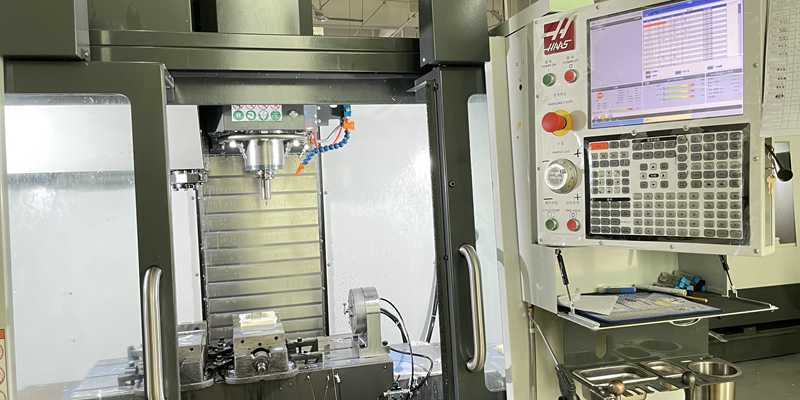
Ymmärtäminen prototyypistä sarjatuotantoon siirtymisprosessissa: vaiheet, riskit ja todellisuudet – kriittisten vaiheiden kartuttaminen: funktionaalisen validoinnin vaiheesta prosessin vakauttamiseen Siirtyminen prototyypistä sarjatuotantoon etenee neljän tarkasti määritellyn, porttivalvontaan perustuvan vaiheen kautta...
Näytä lisää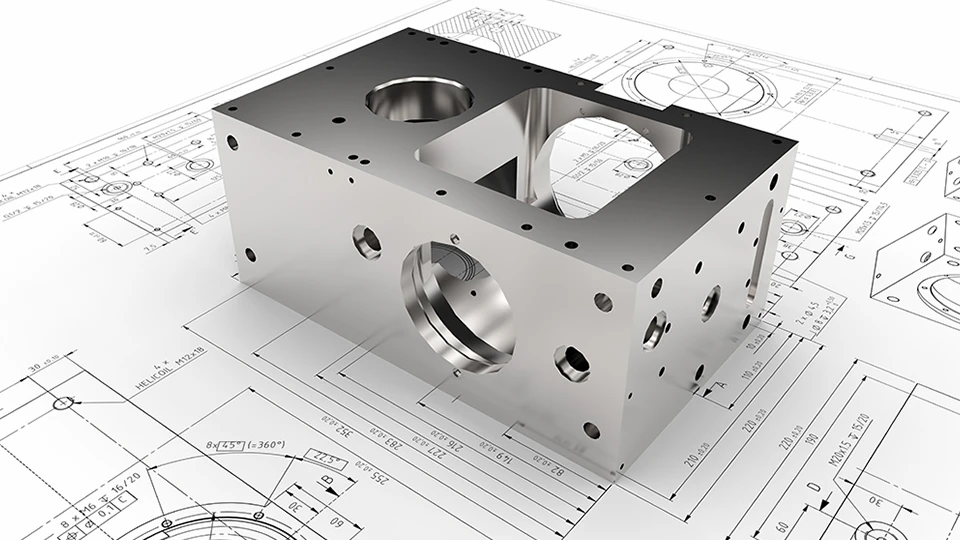
Toleranssien epälineaarinen vaikutus valmistuskustannusten alentamiseen – hiukan tiukemmat toleranssit johtavat eksponentiaalisesti korkeampiin konepistokustannuksiin: poikkeamat alle ±0,13 mm (±0,005 tuumaa) nostavat merkittävästi valmistuskustannusten alentamisen kustannuksia...
Näytä lisää
Lämpövaikutukset: Mittojen muuttumisen johtava syy tuotannossa Työkalukoneiden ja työkappaleiden lämpölaajeneminen pitkien kierrosten aikana Pyörivän päätyksien, leikkauskitkan ja moottorin toiminnan aiheuttama lämpö on merkittävin tekijä mittojen muuttumisessa...
Näytä lisää
Lopullisen käytön vaatimukset määrittelevät välttämättömät pinnoituksen suorituskyvyn kynnystasot Toimintahäiriöesimerkki: Lääketieteellisen laitteen korroosio suolaliuoksen vaikutuksesta + riittämätön passivaatio Ruostumaton teräksestä valmistettu laparoskooppinen kiinnitin korroosi jo 12 uudelleenkäsittelemisen jälkeen...
Näytä lisää
Tärkeimmät valintakriteerit monimutkaisten metallimuotojen valmistukseen Tarkkuusvaatimukset, materiaalin paksuus ja geometrinen monimutkaisuus vaikuttavat toisiinsa Monimutkaisten metallimuotojen valmistusmenetelmän valinta perustuu tarkkuuden, materiaalin paksuuden ja geometrisen monimutkaisuuden välisten vuorovaikutusten arviointiin...
Näytä lisää
Määritä prosessin säätö luotettavaa eräkohtaista yhtenäisyyttä varten koneistuksessa Miksi vaihtelua syntyy CNC-koneistuserien välillä Eräkohtainen vaihtelu CNC-koneistuksessa johtuu harvoin yhdestä ainoasta syystä – se syntyy kertymällä pienistä mikrosiirroista...
Näytä lisää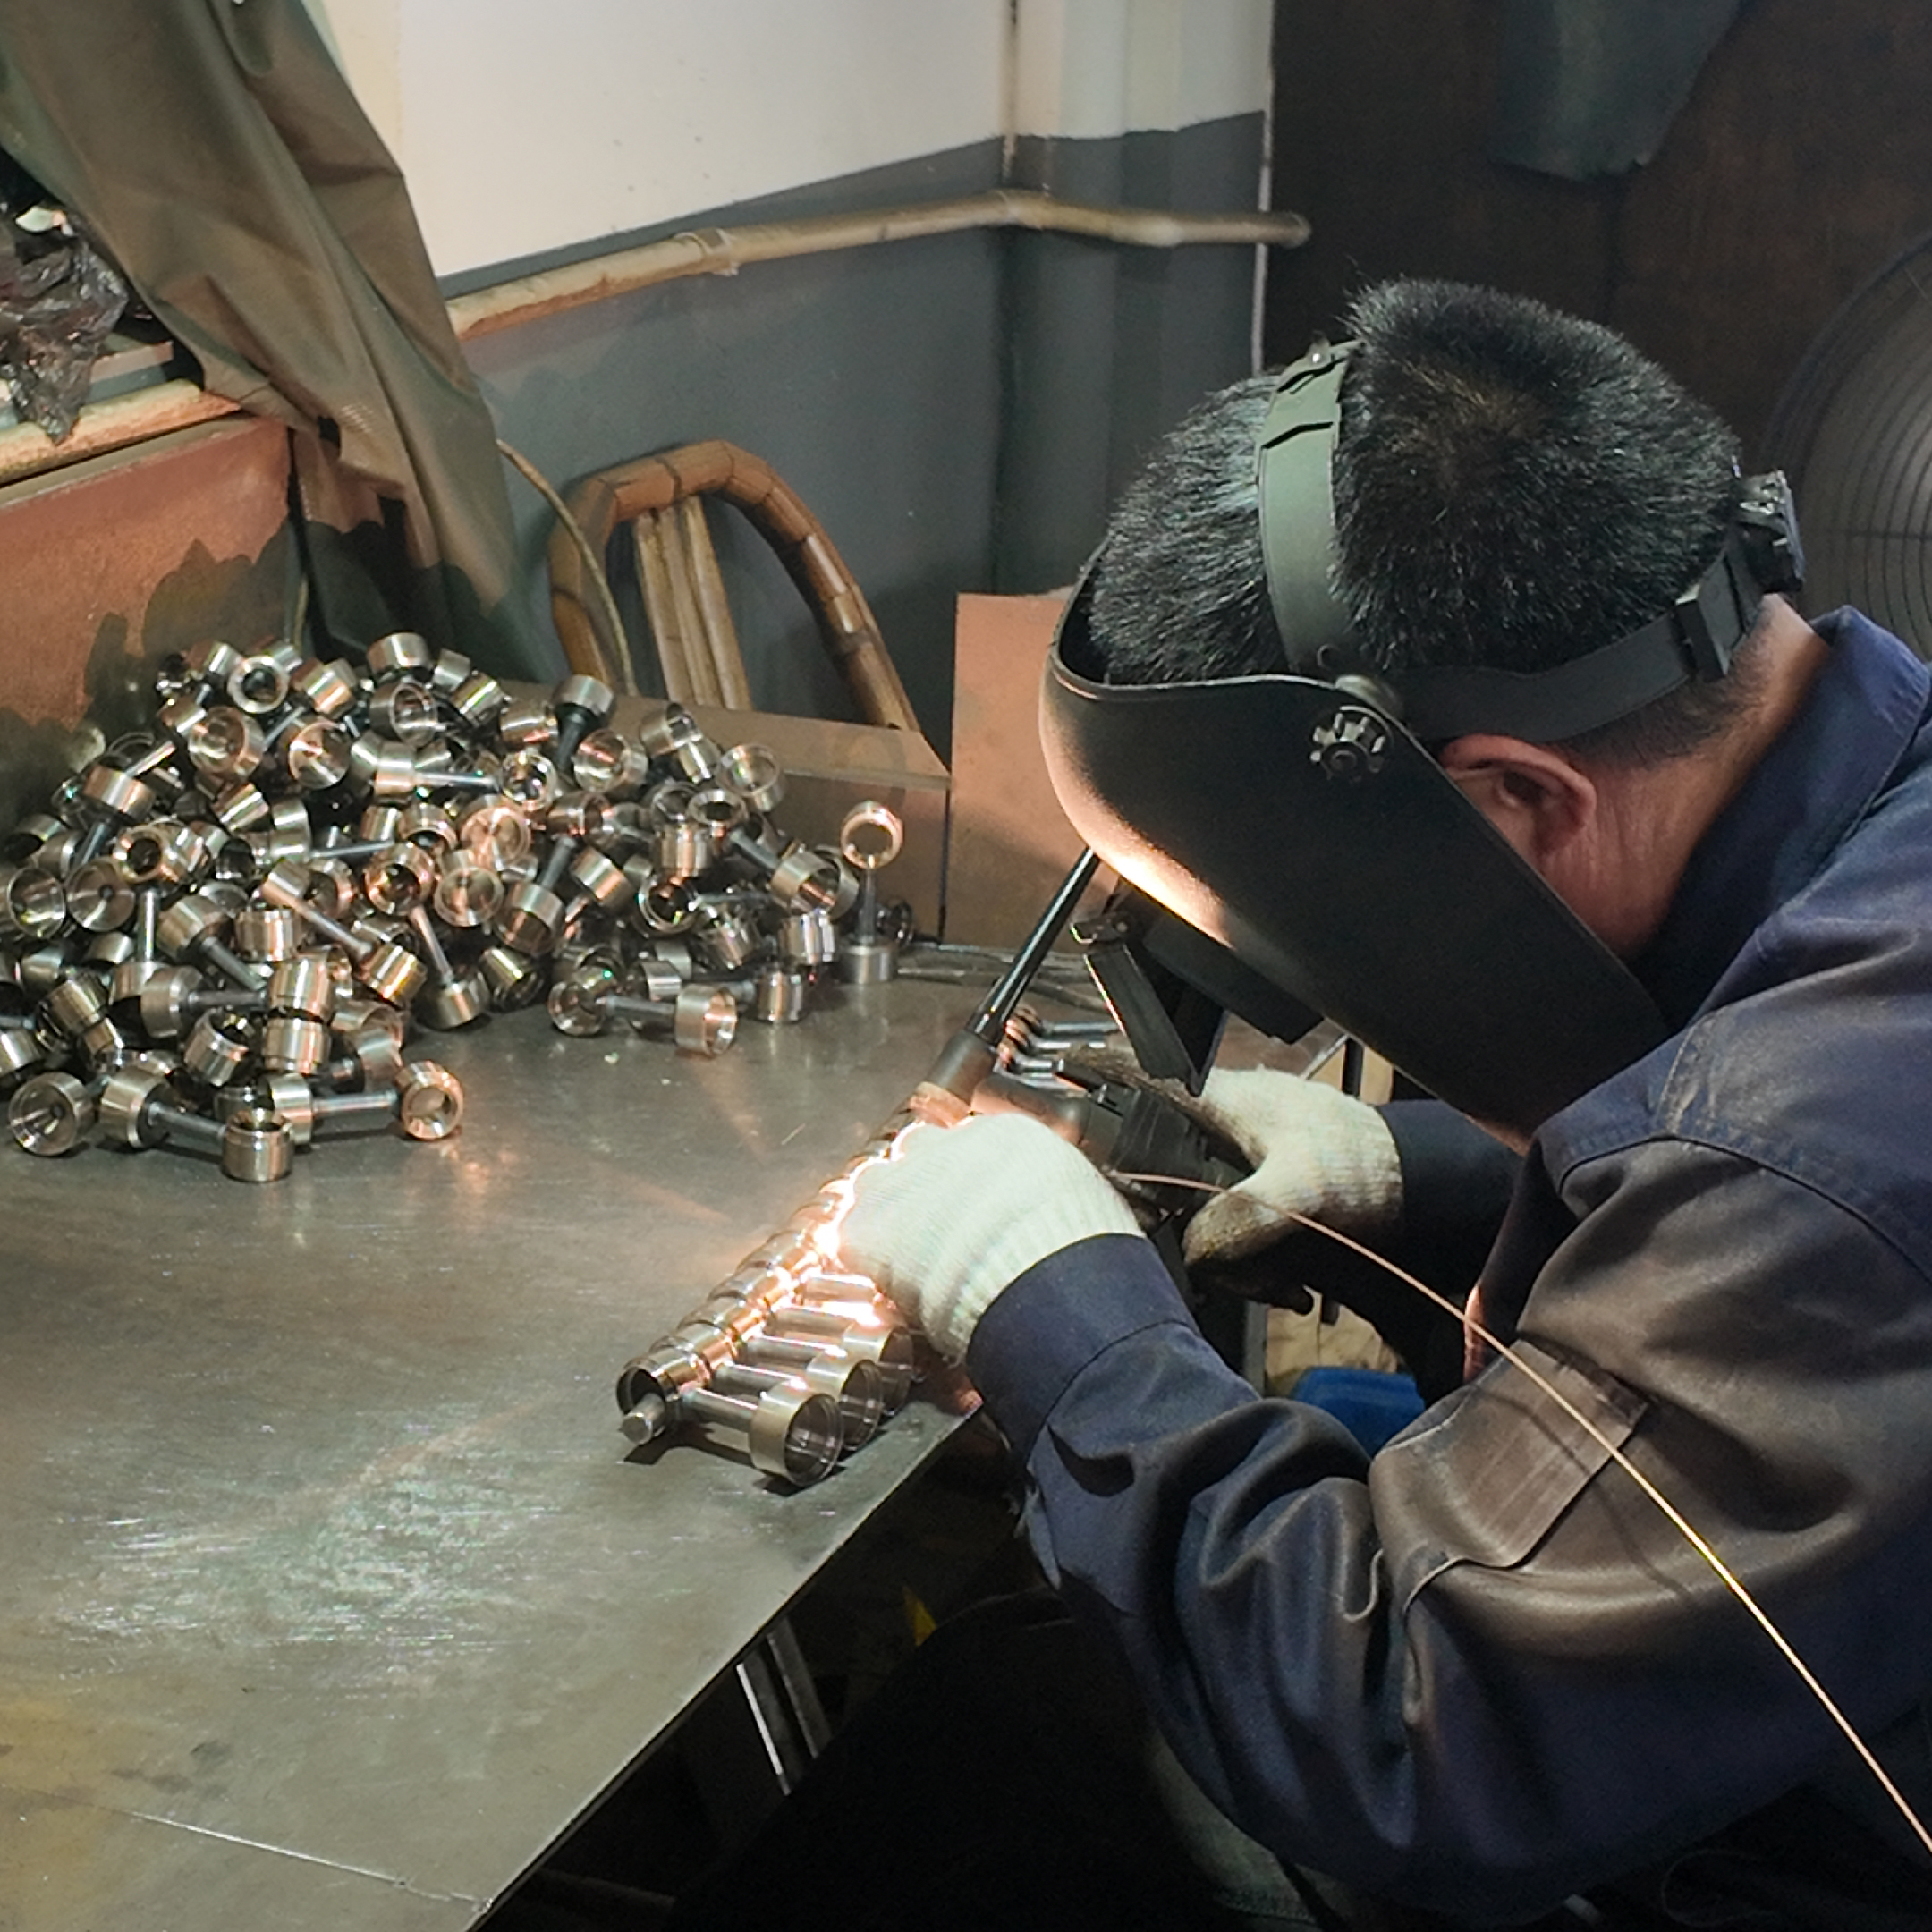
Miksi metallipinnan vauriot syntyvät: materiaalien ominaisuudet ja käsittelyriskit Miten kovuus, muovautuvuus ja pinnankäsittely vaikuttavat naarmujen, puristumien ja kulumaan alttiuteen Metallipinnan vauriot johtuvat suoraan kolmen perusmateriaaliominaisuuden vuorovaikutuksesta...
Näytä lisää
Visuaalinen harha: miksi pintamuoto ei takaa hitsauksen laatuutta Kuinka sileät ja yhtenäiset hitsauskuplat peittävät kriittisiä sisäisiä heikkouksia Sileä ja yhtenäinen hitsauskupla herättää usein luottamusta – mutta tämä ulkonäkö ei takaa...
Näytä lisää
Lean-perusteet kestävän toimitusaikakäytön vähentämiseksi: Arvovirtakartan laatiminen jätteiden poistamiseksi ilman laadun heikentämistä. Arvovirtakartta (VSM) paljastaa jokaisen vaiheen tilauksesta toimitukseen ja erottaa arvon lisäävän työn viivästysten ja muun jätteen joukosta...
Näytä lisää
Selvitä ensin toiminnalliset ja suunnittelulliset vaatimukset. Räätälöityjen metalliosien tilaaminen ilman selkeitä määrittelyjä johtaa usein viivästymiin ja ylityksiin budjetissa. Tarkka ja perusteellinen toiminnallisten ja suunnittelullisten vaatimusten määrittely varmistaa, että lopullinen komponentti täyttää kaikki vaatimukset...
Näytä lisää
Miksi leikkausominaisuudet määrittävät suoraan osan geometrian tarkkuuden. Työpolun strategia ja sen vaikutus pinnan tarkkuuteen ja mitallisesti vakautta. Työpolun ohjelmointi hallitsee osan geometrian tarkkuutta määrittämällä, miten työkalu tarttuu materiaaliin...
Näytä lisää
Materiaalin valinta: metalliosien kustannusten perustava tekijä Raakamateriaalien talouteen vaikuttavat tekijät: seosten tyyppi, harvinaisuus ja markkinoiden epävakaus Materiaalin valinta määrittää suurimman osan metalliosien kustannuksista – usein 45–60 % kokonaismuokkauskustannuksista ...
Näytä lisää Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
