Sovella kokoonpanon suunnittelun (DFA) periaatteita metalliosiin Minimoi osien lukumäärä ja standardoi komponentit helpottaaksesi metalliosien kokoonpanoa Osien lukumäärän vähentäminen on vaikutusvaltainen DFA-keino metalliosien kokoonpanossa. Jokainen lisätty komponentti...
Näytä lisää
Lämmön syöttöepätasapaino: Epätasaisen hitsauspenetraation pääasiallinen syy. Alhainen virta tai jännite vähentää energiansiirtoa. Liian alhainen ampeerimäärä tai jännite vähentää suoraan liitoksen saamaa energiaa, mikä estää perusmetallin saavuttamasta täyttä sulamispistettä...
Näytä lisää
Miten keskitetyt valmistusprosessit vaikuttavat levytössä olevan reunan laatuun. Laserleikkaus vs. vesijet-leikkaus: lämpövääntymä vs. mekaaninen kestävyys reunoissa. Laserleikkauksen ja vesijet-leikkauksen valinta määrittää perustavanlaatuisesti levytössä olevan reunan laadun. ...
Näytä lisää
Arvioi metallinkäsittelyssä syntyvät melulähteet tarkasti. Tarkka arviointi on tehokkaan kuulonsuojelun ohjelman perusta metallinkäsittelytehtaassa. Tarkkaa tunnistamista, mikä operaatio tuottaa eniten haitallisesti vaikuttavaa ääntä – ja sen mittaamista...
Näytä lisää
Lujuuden ja painon tasapainon perusteiden ymmärtäminen: Miksi lujuus-painosuhde on rakenteellisen tehokkuuden keskeinen mittari Lujuus-painosuhde on määrittelevä mittari rakenteelliselle tehokkuudelle – se määrittää, kuinka suuren kuorman rakennetta voi kuormittaa...
Näytä lisää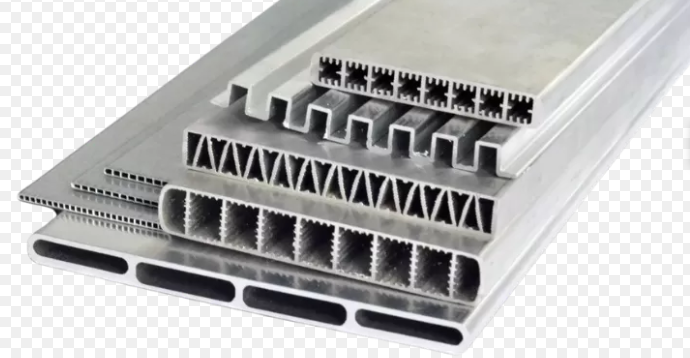
Miten osan geometria vaikuttaa suoraan työpolun tehokkuuteen ja liike dynamiikkaan Kulmaradiukset, terävät kulmat ja kapeat käännökset pakottavat hidastumaan ja vähentävät syöttönopeuksia Terävät sisäkulmat ja pienet säteet pakottavat CNC-koneet hidastumaan ennen käännöstä...
Näytä lisää
Prosessin kurinalaisuus: Naarmujen aiheuttajien poistaminen viimeistelyssä Hienontumisasteikon ohittamisen kustannukset viimeistelyssä Hienontumisasteikon ohittaminen on johtava syy naarmuille valmiissa metalliosissa – ja kallis syy. Kurinalaisessa viimeistelyssä...
Näytä lisää
Hitsausmenetelmät optimoitu ohuille, keskitumaisille ja paksuille osille. Tarkkuusstrategiat ohuille metalliosille (≤ 1,6 mm): hyppäyshitsaus, kuljetuskulma ja alhaisen lämmön passit. Ohuiden materiaalien hitsaaminen vaatii kurinalaisuutta, jossa lämmönhallinta on ensisijainen muuttuja...
Näytä lisää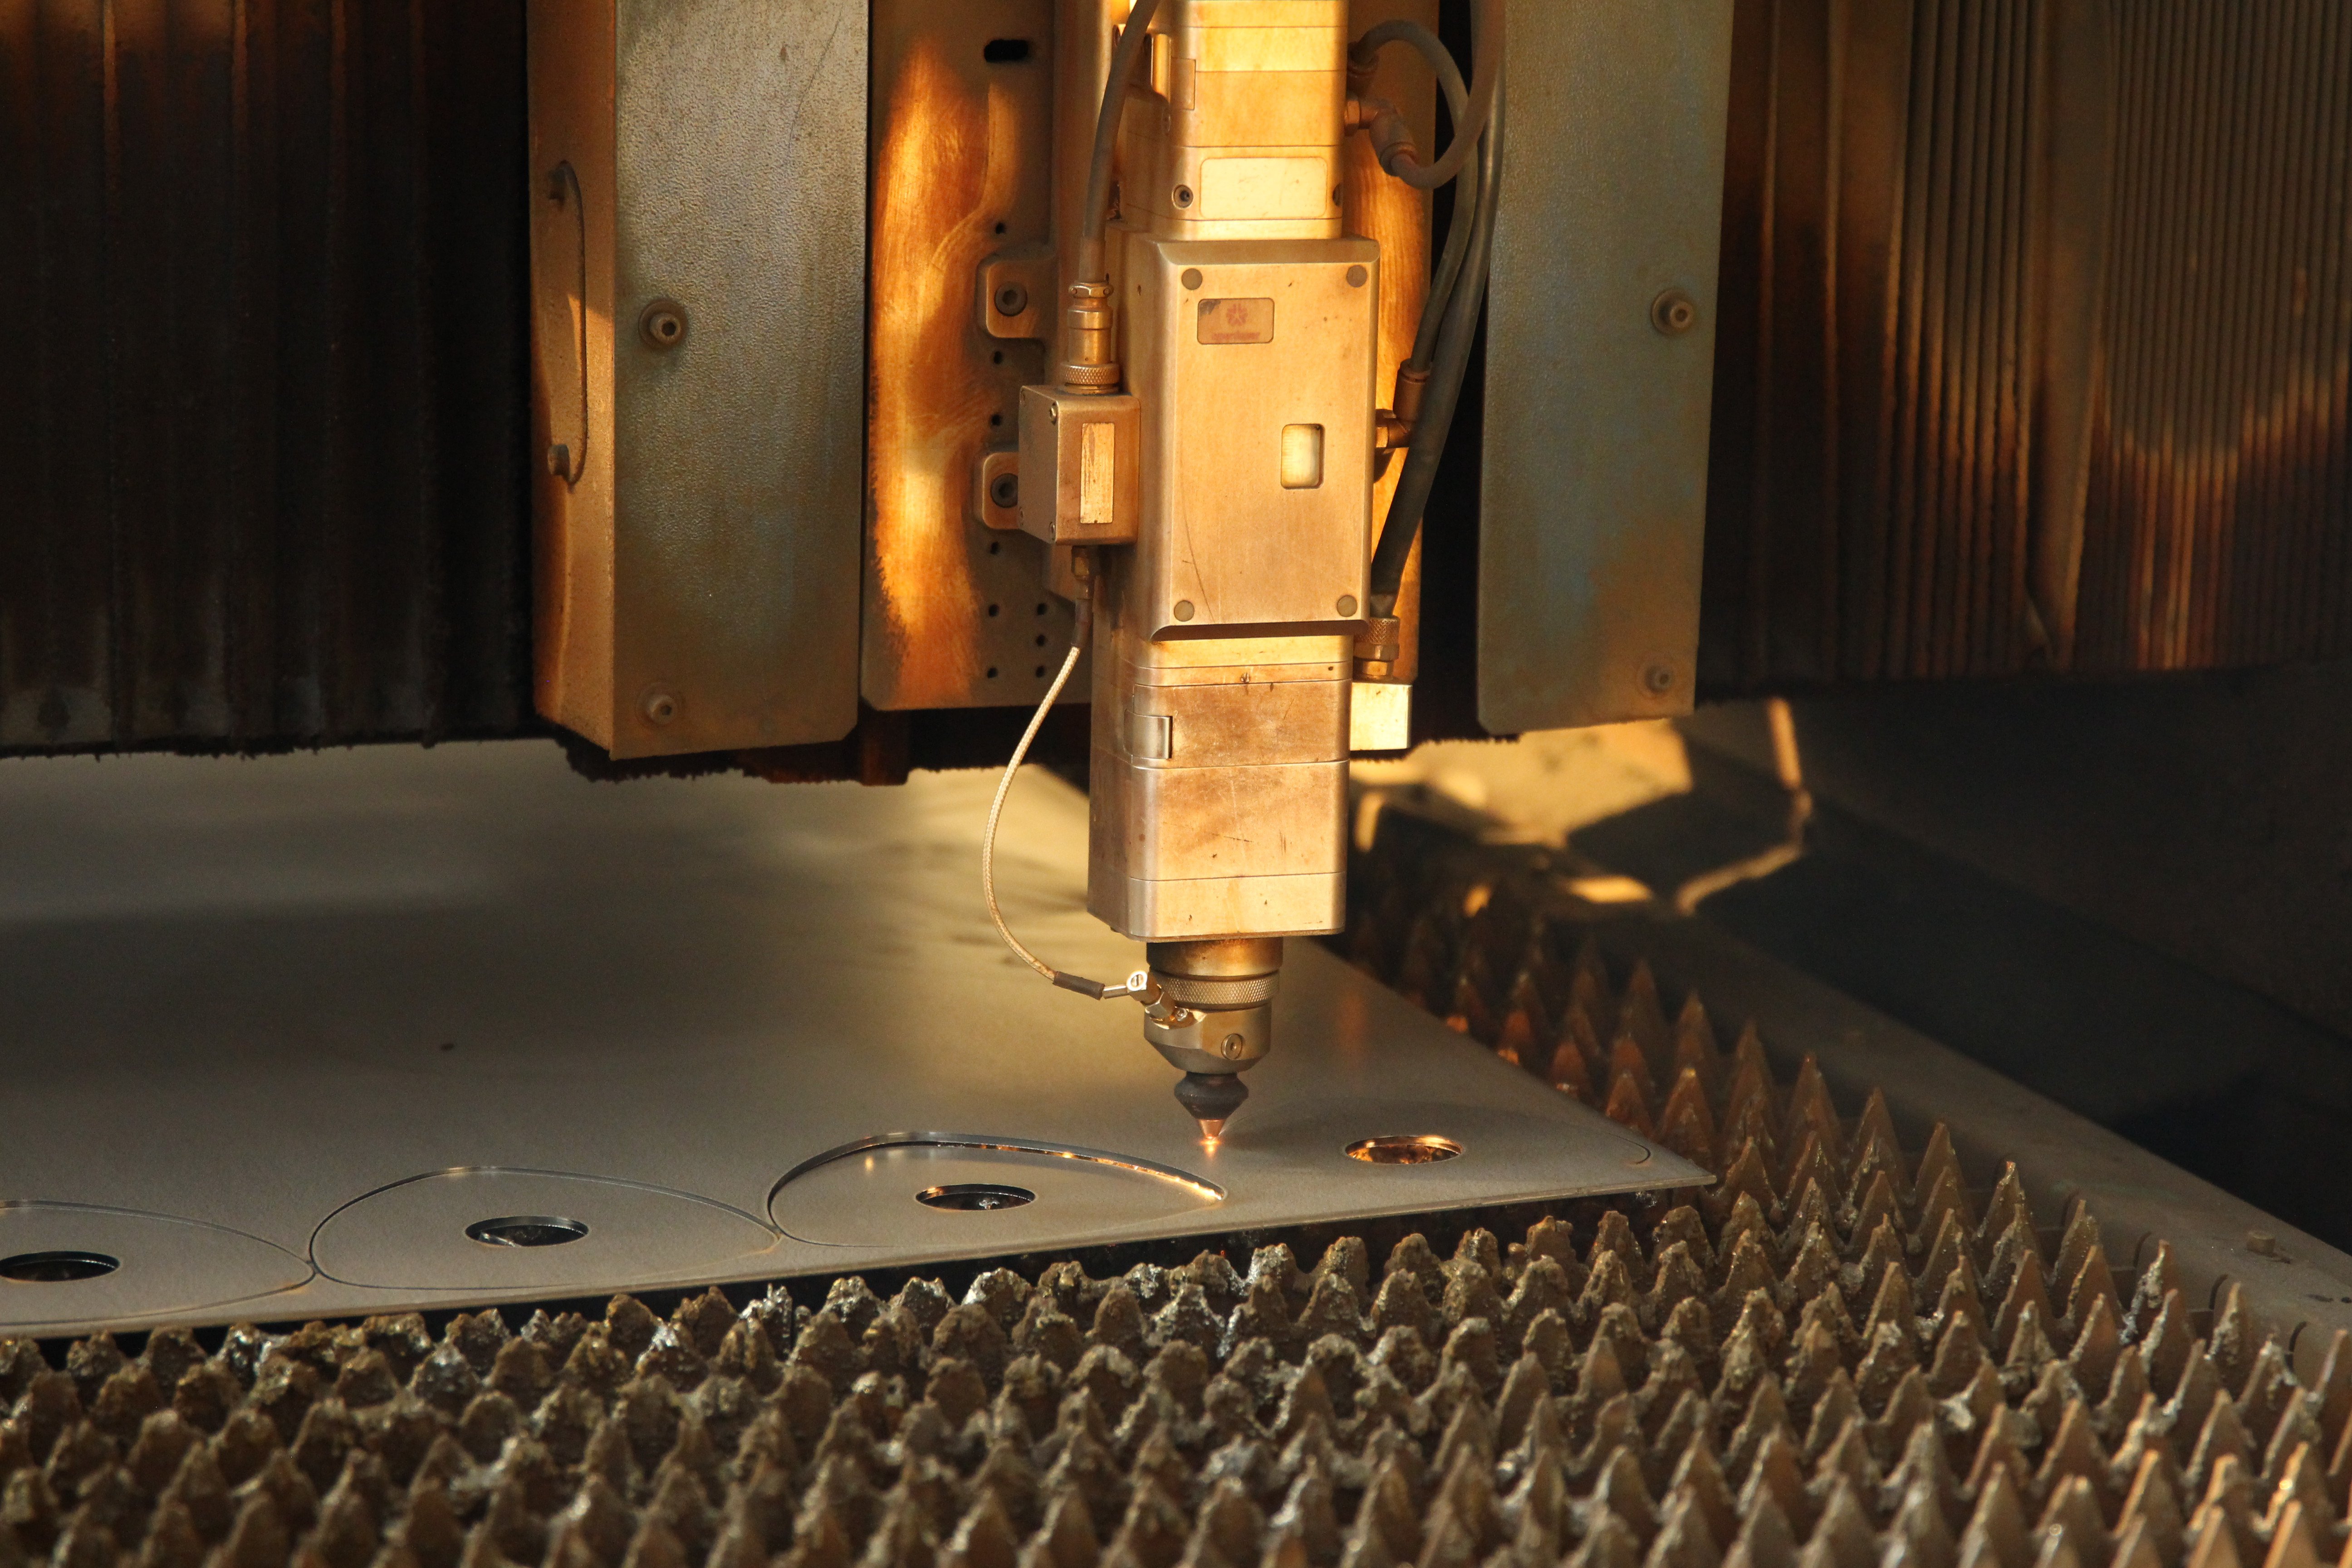
Ensimmäisen näytteen hyväksynnän ymmärtäminen B2B-sisältöstrategiassa. Ensimmäisen näytteen hyväksyntä on perustava tarkistuspiste B2B-sisältömarkkinointiohjelmassa – siinä osallistujan ensimmäinen artikkeli arvioidaan virallisesti strategisten, toimituksellisten...
Näytä lisää
Rakenteellisen ja tarkkuuden jakautuminen: miksi valmistus ja koneistus täydentävät toisiaan eivätkä kilpaile keskenään. Valmistus rakentaa vankkoja ja laajennettavia päärakenteita. Levymetallivalmistus rakentaa kestäviä runkorakenteita leikkaamalla, taivuttamalla ja hitsaamalla...
Näytä lisää
GD&T:n tasaisuusperusteet ja tasaisuuden ohjaamiseen liittyvän toleranssin määrittäminen ASME Y14.5 -standardin mukaisesti Tasaisuuden määritelmä: viitepinnalla perustuvat ja viitepinnalla perustumattomat sovellukset Tasaisuus on geometrisen mittaus- ja toleranssijärjestelmän (GD&T) muoto-ohjaus, joka rajoittaa pinnan...
Näytä lisää
CNC-pienet ja keskisuuret tilaukset: alhaisemmat kynnyskustannukset vähentämällä asennuskustannuksia ja poistamalla erityisten työkalujen sijoittaminen verrattuna muovinpuristukseen tai leikkaukseen. Muovinpuristus- tai leikkausmenetelmissä tarvitaan kovaa teräsmuottia tai työkalua, jonka valmistuskustannukset ovat korkeat...
Näytä lisää Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
