 Kleine Chargen, hohe Standards. Unser Rapid-Prototyping-Dienst macht die Validierung schneller und einfacher —
 EN

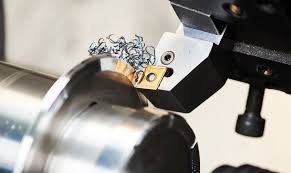
Was Toleranzkontrolle Wirklich gemeint für kundenspezifische Teile
Die Toleranzkontrolle bei der Fertigung kundenspezifischer Teile definiert die zulässigen Abweichungen bei Maßen und geometrischen Merkmalen – um funktionale Passgenauigkeit, zuverlässige Leistung und Systemintegrität auf Systemebene sicherzustellen. Diese Präzision beruht nicht auf willkürlichen Zahlen; vielmehr stellt sie die entscheidende Übereinstimmung zwischen Konzeptionsabsicht und Fertigungsrealität dar. Ohne streng überwachte Toleranzen können Teile nicht montiert werden, vorzeitig verschleißen oder gar katastrophale Ausfälle verursachen – insbesondere in Luft- und Raumfahrt-, Medizin- und Hochleistungs-Automobil-Systemen.
Maßtoleranz vs. Geometrische Toleranz: Warum beide die funktionale Passgenauigkeit und Leistung definieren
Zwei komplementäre Ansätze regeln die Präzision:
- Abmessungsgrenze legt die zulässige lineare Abweichung (z. B. ±0,005″) für Merkmale wie Lochdurchmesser oder Wellenlängen fest.
- Geometrische Toleranz steuert die Form (Ebenheit, Rundheit), die Lage (Parallelität, Senkrechtigkeit) sowie die Position relativ zu Bezugsflächen – um eine korrekte Ausrichtung, Lastverteilung und dynamisches Verhalten sicherzustellen.
Während Maßtoleranzen die physikalische Passgenauigkeit überprüfen, bewahren geometrische Toleranzen die Funktion unter realen Bedingungen: Thermische Ausdehnung, Materialanisotropie und prozessbedingte Verzerrungen erfordern stets beide Arten von Toleranzkontrollen. Beispielsweise erreicht die CNC-Bearbeitung eine Positionsgenauigkeit unter 0,005 Zoll mittels koordinierter Mehrachsenbewegung und präziser Werkzeugpfadplanung – unverzichtbar für rotierende Komponenten in Strahltriebwerken oder orthopädischen Implantaten, bei denen Ungleichgewicht oder Fehlausrichtung zu vorzeitigem Ermüdungsversagen oder Ausfall führen.
Der Dominoeffekt: Wie Abweichungen von ±0,005 Zoll zu systemweiten Ausfällen in Baugruppen führen
Kleinste Abweichungen existieren selten isoliert – sie wirken sich kaskadenartig aus. Ein einzelnes Teil an seiner Toleranzgrenze kann Fehler in einer Baugruppe verstärkend weitergeben:
- Ein hydraulischer Kolben, der um +0,005 Zoll zu groß ist, kann die Dichtintegrität beeinträchtigen und Druckverluste verursachen;
- Eine Strahltriebwerkhalterung, die lediglich 0,003 Zoll außerhalb der Spezifikation positioniert ist, konzentriert die Spannung asymmetrisch und beschleunigt so die Rissbildung;
- Wenn mehrere Komponenten gleichzeitig ihre Toleranzgrenzen erreichen – bekannt als toleranzstapelung – kann der kumulierte Fehler eine gesamte Unterbaugruppe funktionsunfähig oder unsicher machen.
Die präzise Fertigung muss daher ideale Spezifikationen (z. B. ±0,0005″ für Dichtflächen) mit praktischen Einschränkungen wie Maschinenwiederholgenauigkeit, Materialstabilität und Umgebungsschwankungen in Einklang bringen. Durch proaktives Modellieren und Steuern der Toleranzstapelung werden „Montage-Albträume“ verhindert, bei denen statistisch wahrscheinliche Abweichungen zu einem systemischen Versagen führen.
Wie die CNC-Bearbeitung eine zuverlässige Toleranzkontrolle bei kundenspezifischen Teilen ermöglicht
Submikron-Präzision: Moderne 5-Achsen-CNC-Fähigkeiten und Integration von Echtzeit-Metrologie
Moderne 5-Achsen-CNC-Fräszentren sind die Grundlage für eine wiederholbare, hochpräzise Toleranzkontrolle bei kundenspezifischen Bauteilen. Mit einer Positioniergenauigkeit im Submikrometerbereich ermöglichen diese Systeme komplexe Schnitte in mehreren Ebenen in einem einzigen Aufspannungszyklus – wodurch spannvorrichtungsbedingte Fehler, die bei sequentiellen Bearbeitungsschritten unvermeidlich sind, eliminiert werden. Integrierte Echtzeit-Messtechnik – darunter Laserinterferometer und berührungslose Tastsonden direkt an der Maschine – überprüft kritische Abmessungen während des Bearbeitungsprozesses und ermöglicht eine automatische Werkzeugkompensation für thermische Drift oder Werkzeugverschleiß.
Schlüsselkompetenzen umfassen:
- Adaptive Algorithmen, die sich an die werkstoffspezifische thermische Ausdehnung anpassen (z. B. die etwa 13 µm/m/°C Ausdehnung von Aluminium beim Fräsen);
- Luftfahrt-Turbinenkomponenten, die mit einer Positionsgenauigkeit von ±0,0001″ (ca. 2,5 µm) bearbeitet wurden – um bei Drehzahlen von über 20.000 U/min Balance und strukturelle Integrität zu gewährleisten;
- Medizinische Implantate mit biokompatiblen, konturierten Oberflächen, die eine Oberflächenrauheit von <0,8 µm Ra aufweisen und mittels Profilometrie verifiziert wurden.
Dieser geschlossene, messdatengestützte Workflow verwandelt statische CAD-Modelle in validierte physische Bauteile – wodurch die CNC-Bearbeitung unverzichtbar wird, wo funktionale Zuverlässigkeit nicht verhandelbar ist.
Ausgewogenes Toleranzmanagement im Verhältnis zu Kosten und Durchlaufzeit bei der Fertigung kundenspezifischer Teile
Ingenieure müssen sich nicht fragen „Wie eng können wir gehen?“ aber... „Wie eng muss es sein?“ Eine überzogene Spezifikation von Toleranzen verbessert die Funktion selten – führt aber häufig zu höheren Kosten und längeren Durchlaufzeiten, ohne Nutzen zu bringen. Beispielsweise kann die Verschärfung von ±0,05 mm auf ±0,01 mm die Fertigungskosten um bis zu 40 % erhöhen und die Durchlaufzeiten um 50 % verlängern, während zugleich Ausschussraten aufgrund erhöhter Prüfempfindlichkeit und Prozessinstabilität steigen.
Die nachstehende Tabelle verdeutlicht diesen Effekt abnehmender Grenzerträge für typische bearbeitete Komponenten:
| Toleranzniveau | Kostenanstieg | Zunahme der Durchlaufzeit | Materialabfall |
|---|---|---|---|
| ±0,10 mm (Basis) | Grundkosten | Standard | Mindestwert |
| ±0,05 mm | +10% | +15% | - Einigermaßen |
| ±0,01 mm | +40% | +50% | Hoch |
Die Kurve abnehmender Grenzerträge: Wenn engere Toleranzen (z. B. ±0,0005″) die Kosten erhöhen, ohne einen funktionalen Mehrwert zu liefern
Das Überschreiten der Anwendungsanforderungen führt zu einem raschen Wertverlust. Für viele Sonderanfertigungen – die keiner Hochgeschwindigkeitsrotation, einer Vakuumdichtung oder extremen thermischen Zyklen unterliegen – gewährleistet eine Toleranz von ±0,005″ (∼0,13 mm) die volle Funktionsfähigkeit. Eine Reduzierung auf ±0,0005″ (∼0,013 mm) verdoppelt oder verdreifacht häufig die Einzelteil-Kosten und erfordert spezialisierte Schleif-, EDM- und Lasermesstechnik sowie redundante Prüfungen – ohne messbare Verbesserung von Lebensdauer, Sicherheit oder Leistung.
Technische Herausforderung besteht darin, die minimale zulässige Toleranz : die größtmögliche Spezifikation, die die vorgesehene Funktion garantiert, zu definieren. Wie führende Hersteller betonen, ist die Unterscheidung zwischen präzision, die zählt und präzision, die übertrieben ist zentral für ein effektives Design für die Fertigung – und für die Lieferung robuster, kosteneffizienter Sonderanfertigungen.
Branchenspezifische Anforderungen an die Toleranzkontrolle für Sonderanfertigungen
Luft- und Raumfahrt, Medizin und Automobilindustrie: So beeinflussen regulatorische Standards die Toleranzspezifikationen
Branchenspezifische Vorschriften bestimmen unmittelbar die Anforderungen an die Toleranzkontrolle – nicht als theoretische Ideale, sondern als durchsetzbare Sicherheits- und Qualitätsvorgaben.
- Luft- und Raumfahrt (AS9100-zertifiziert): Sicherheitskritische Buchsen, Lager und Aktuatorgehäuse erfordern üblicherweise Toleranzen von ±0,001″ bis ±0,002″. Abweichungen bergen das Risiko unkontrollierter Vibrationen, thermischen Durchgehens oder strukturellen Versagens – daher erfolgt die Fertigung in temperaturstabilisierten Umgebungen mit vollständiger Rückverfolgbarkeit.
- Medizintechnik (ISO 13485-konform): Chirurgische Instrumente und Implantat-Schnittstellen verlangen Toleranzen von ±0,001″ bis ±0,003″, um konsistentes Handhabungsverhalten, Sterilisationsintegrität und biokompatible Oberflächengeometrie sicherzustellen. Materialzertifikate und reinraumkompatible Verfahren sind zwingend vorgeschrieben.
- Automobil (IATF 16949-konform): Verschleißteile wie Motorlager und Getriebegehäuse weisen typischerweise Toleranzen von ±0,003″ bis ±0,005″ auf – eng genug für Haltbarkeit und NVH-Kontrolle (Noise, Vibration, Harshness), aber dennoch kompatibel mit der Wirtschaftlichkeit einer Hochvolumenfertigung.
Diese Standards verlangen nicht nur die Einhaltung von Maßvorgaben, sondern auch dokumentierte Prozesskontrollen, Umgebungsstabilität und metrologisch untermauerte Validierung. Die Auswahl eines Partners mit nachgewiesener Zertifizierung und einer verankerten Qualitätsinfrastruktur – und nicht nur mit entsprechender Ausrüstungskapazität – ist entscheidend, um sektorspezifische Toleranzerwartungen zuverlässig zu erfüllen.
Häufig gestellte Fragen
Was ist Toleranzkontrolle in der Fertigung?
Toleranzkontrolle bezieht sich auf die zulässigen Abweichungen bei den Abmessungen und geometrischen Merkmalen eines Bauteils, um eine funktionale Passgenauigkeit, zuverlässige Leistung und Systemintegrität bei der Herstellung kundenspezifischer Teile sicherzustellen.
Wie unterscheiden sich Maß- und Form- sowie Lage-Toleranzen?
Maßtoleranzen geben zulässige lineare Abweichungen an (z. B. ±0,005"), während Form- und Lage-Toleranzen Gestalt, Ausrichtung und Position steuern, um eine korrekte Ausrichtung, Lastverteilung und dynamisches Verhalten sicherzustellen.
Warum ist ein ausgewogenes Toleranzmanagement in der Fertigung wichtig?
Übermäßig enge Toleranzspezifikationen können die Fertigungskosten, Durchlaufzeiten und Ausschussmengen erheblich erhöhen, während praktikable Toleranzen eine funktionale Leistungsfähigkeit sicherstellen, ohne unnötige Kosten zu verursachen.
Welche Rolle spielt die CNC-Bearbeitung bei der Erreichung enger Toleranzen?
Moderne CNC-Bearbeitung – insbesondere 5-Achs-Systeme – bietet eine Genauigkeit im Sub-Mikrometerbereich mit integrierter Echtzeit-Metrologie und ermöglicht so eine präzise und wiederholgenaue Fertigung maßgeschneiderter Komponenten.
Welche Toleranzbereiche sind in Branchen wie Luft- und Raumfahrt, Medizintechnik und Automobilindustrie üblich?
Toleranzen in der Luft- und Raumfahrt liegen häufig zwischen ±0,001″ und ±0,002″, während die Medizintechnik- und Automobilindustrie typischerweise Toleranzen zwischen ±0,001″ und ±0,005″ für die Einhaltung von Sicherheits- und Leistungsstandards erfordern.
Inhaltsverzeichnis
- Was Toleranzkontrolle Wirklich gemeint für kundenspezifische Teile
- Wie die CNC-Bearbeitung eine zuverlässige Toleranzkontrolle bei kundenspezifischen Teilen ermöglicht
- Ausgewogenes Toleranzmanagement im Verhältnis zu Kosten und Durchlaufzeit bei der Fertigung kundenspezifischer Teile
- Branchenspezifische Anforderungen an die Toleranzkontrolle für Sonderanfertigungen
- Häufig gestellte Fragen